Osai 10 시리즈 GTL 프로그래밍 종합 예제: CNC 가공 실전
Osai 10 시리즈에서 Osai GTL(고수준 프로그래밍 언어)을 사용한 프로그래밍 예제입니다.
Osai GTL 프로그래밍 예제
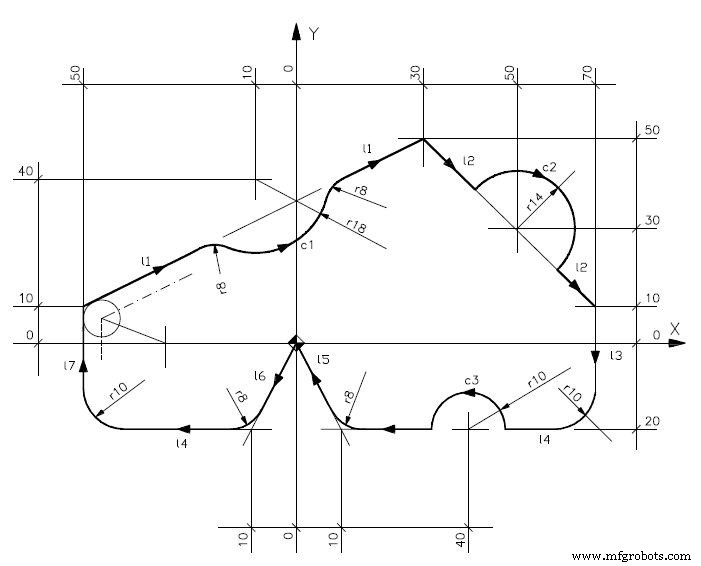
N1 (DIS,"EXAMPLE GTL")
N2 l1=X-50Y10,X30Y50
N3 l2=X30Y50,X70Y10
N4 l3=X70Y0,a-90
N5 l4=X=Y-20,a180
N6 l5=X10Y-20,X0Y0
N7 l6=X0Y0,X-10Y-20
N8 l7=X-50Y0,a90
N9 c1=I-10J40r18
N10 c2=I50J30r-14
N11 c3=I40J-20r10
N12 S...M...T3.3M6M....
N13 G0X-30Y0
N14 Z-10
N15 G21G42l7
N16 l1
N17 r-8
N18 c1
N19 r-8
N20 l1
N21 l2
N22 c2s2
N23 l2
N24 l3
N25 r-10
N26 l4
N27 c3s2
N28 l4
N29 r-8
N30 l5
N31 l6
N32 r-8
N33 l4
N34 r -10
N35 l7
N36 G20G40l1
N37 G0Z20
기하 요소 정의 해설
- l1~l7: 두 점으로 정의된 직선 또는 점과 각도로 정의된 직선
- c1~c3: 중심(I,J)과 반경(r)으로 정의된 원, 음수 반경은 방향 표시
- s2: 두 번째 교점 선택 (원과 직선 교차 시 2개 교점 중 선택)
가공 흐름 (N15~N36)
- G21 G42 l7: 미터법, 우측 공구반경보정, l7에서 시작
- l1 → r-8(모서리 R) → c1 → r-8 → l1 → l2: 외곽 프로파일 가공
- c2s2: 원 c2의 2번 교점에서 원호 가공
- l3 → r-10 → l4 → c3s2 → l4: 내부 형상 가공
- l5 → l6 → r-8 → l4 → r-10 → l7: 나머지 프로파일 완성
- G20 G40 l1: 인치법, 보정 해제, l1로 복귀
복잡한 직선/원호 조합 형상을 GTL 기하 요소로 정의하여 직관적으로 가공하는 예제입니다.



