CNC 밀링 플라스틱 부품의 지연 변형 관리: 원인, 진단, 예방
가공 후엔 괜찮아 보이는데, 나중에 변형됩니다
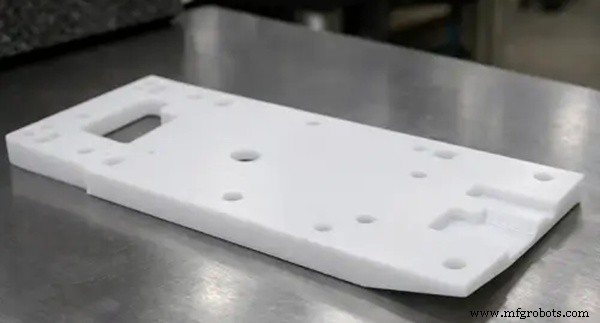
금속과 달리 플라스틱은 본질적으로 강성이나 치수 안정성을 갖지 않습니다. 가공 후 오랜 시간이 지나서 나타날 수 있는 명확한 시간 의존적 반응을 보입니다.
CNC 절단 중 부품은 일시적 평형 상태에 있을 수 있습니다.
- 절단 중 고정구가 소재를 제자리에 고정.
- 가공 완료 후 외부 구속 해제.
- 시간이 지나면서 내부 응력이 재분배되기 시작.
그 결과 외부 힘 없이도 부품이 스스로 점차 변형될 수 있습니다.
이 치수 변화는 일반적으로 세 가지 형태로 나타납니다.
- 휨(Warpage)
- 치수 수축 또는 팽창
- 국부적 비틀림 변형
왜 변형이 나중에 나타나는가?
플라스틱 부품은 가공 후 초기 형상을 유지하다가, 이후 몇 시간 또는 며칠에 걸쳐 변화합니다.
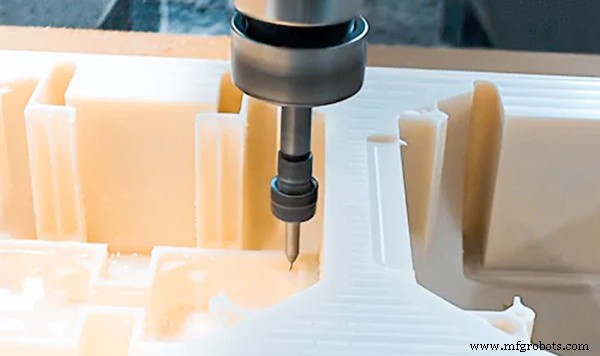
1. 잔류 응력 방출
잔류 응력은 두 가지 주요 원천에서 기인합니다: 소재 자체의 제조 이력(사출 성형, 압출 등)과 가공 공정 자체, 이는 툴 압력과 마찰 유발 표면 응력을 도입합니다.
CNC 절단 중:
- 소재가 국부적으로 제거됨.
- 원래 응력 균형이 깨짐.
- 내부 구조가 구속을 잃음.
그러나 남은 응력이 즉시 붕괴되지는 않습니다. 대신 소재는 분자 사슬이 몇 시간 또는 며칠에 걸쳐 천천히 움직이고 재배열되어 새로운 평형을 향하는 응력 완화 과정을 겪습니다. 일반적인 결과는 휨, 비틀림, 국부적 치수 드리프트입니다.
2. 분자 사슬 "메모리 효과"
폴리머는 긴 사슬 분자입니다. 고속 CNC 절단은 가공 표면 근처의 사슬을 늘리거나 배향시키거나 부분적으로 끊을 수 있습니다 – 마치 스프링을 늘리는 것과 같습니다. 가공 직후 이 사슬들은 완전히 반응하지 않아 부품이 일시적으로 형상을 유지합니다. 시간과 온도 변동에 따라 사슬이 점차 원래 말린 상태로 돌아가면서 수축이나 변형을 일으킵니다.
3. 열팽창 후효과
적절한 냉각에도 절단 구역은 POM의 융점이나 PMMA의 유리 전이 온도에 접근할 수 있습니다. 가공 직후 부품의 온도 분포는 종종 고르지 않습니다. 실온으로 완전히 식을 때(때로는 몇 시간 소요) 치수 변화가 발생할 수 있으며, 특히 열이 더 천천히 소산되는 두꺼운 벽 부품에서 두드러집니다.
4. 수분 흡수로 인한 부피 변화
PA 같은 흡습성 플라스틱은 공기 중 수분을 흡수합니다. 가공 후 수분이 점차 소재에 침투하여 분자 간격 변경하고 부품을 약간 팽창시킵니다. 불균일한 흡수(표면 빠름, 내부 느림)는 차등 응력을 생성하여 결국 변형으로 이어질 수 있습니다.
5. 가공 및 클램핑 응력 해제
가공 중 부품은 상당한 힘으로 클램핑됩니다. 고정구의 구속은 실제 변형을 가릴 수 있고, 절단은 추가 잔류 응력을 도입할 수 있습니다. 부품이 제거되면 응력 재분배, 구조 반발, 치수 변화 발생. 얇은 벽 부품과 큰 평판 구조가 특히 취약.
솔루션: 지연 변형 제어 방법?
목표는 변형을 완전히 제거하는 것이 아니라 응력 방출의 경로와 속도를 관리하는 것입니다.
1. 저응력 소재 또는 안정화 등급 선택
내부 응력이 최소이거나 안정화 처리를 거친 소재 우선:
- 어닐링된 POM
- 안정화된 PA
- 저응력 PC 등급
소재의 고유 안정성이 잠재적 변형의 상한을 크게 결정합니다.
2. 대칭적, 단계별 가공 적용
한쪽에서만 대량 소재 제거 피하기. 대신 양면 균형 가공, 레이어별 소재 제거, 전체 강성의 급작스러운 손실 방지. 이러한 접근으로 급작스러운 응력 방출 감소.
3. 황삭 가공 후 응력 안정화 시간 확보
황삭 절단 후 실온에서 12~24시간 휴식시킨 후 정삭 작업 수행. 이 단계로 납품 후 치수 드리프트 크게 감소 가능.
4. 절단 열 및 가공 응력 제어
파라미터 최적화:
- 얕은 절삭 깊이에 높은 스핀들 속도 사용.
- 무딘 툴 회피.
- 절단 온도 상승 모니터링 및 제한.
이 조치들은 가공 중 도입되는 2차 응력 최소화.
5. 흡습성 소재의 습도 관리
PA 등 플라스틱:
- 제어된 습도에서 부품 보관.
- 필요시 수분 컨디셔닝.
- 갓 가공된 부품을 고습도 환경에 노출하지 않기.
적절한 수분 관리는 치수 안정성을 크게 개선할 수 있습니다.
사례 연구: POM 구조 부품의 지연 변형
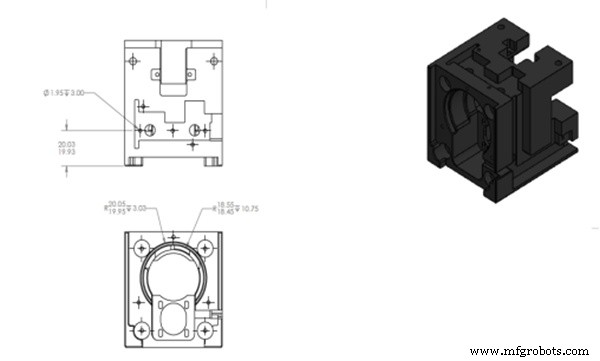
자동화 장비용 구조 부품에 엄격한 공차 요구:
- 소재: 블랙 POM
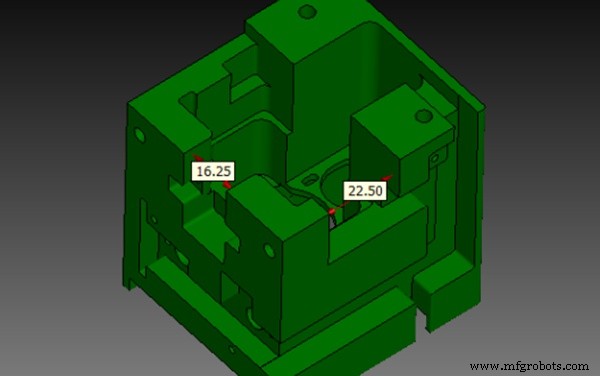
- 크기: 66 × 66 × 72 mm
- 공차: ISO 2768-MK
- 특징: 깊은 캐비티와 멀티홀 포지셔닝이 있는 평면
- 용도: 정밀 조립 포지셔닝
초기 상황
가공 직후 검사에서:
- 평탄도 요건 충족.
- 홀 위치 정확도 공차 내.
- 납품 시 이상 없음.
그러나 24시간 후:
- 개구부 구조가 0.2mm 내부로 수축.
- 조립 중 홀 정렬 편차.
- 배치 일관성 불안정.
초기 시도(비효과적)
엔지니어링 팀은 툴링 문제 의심하며 시도:
- 절삭 툴 교체.
- 이송률 감소.
- 정삭 패스 증가.
이러한 조정에도 24시간 후 변형 지속.
근본 원인 분석
추가 검토에서 발견:
- 원자재의 잔류 내부 응력.
- 한쪽에서만 대량 소재 제거.
- 가공 중 고정구 클램핑으로 변형 은폐.
결국 가공이 변형을 일시적으로만 구속했을 뿐 응력을 제거하지 못함.
최종 최적화 전략
공정 변경 포함:
- 양면, 단계별 가공으로 전환.
- 황삭 후 24시간 휴식.
- 정삭 시 얕은 절삭 깊이 사용.
- 검사 전 온도·습도 제어 환경에서 최종 안정화 기간 추가.
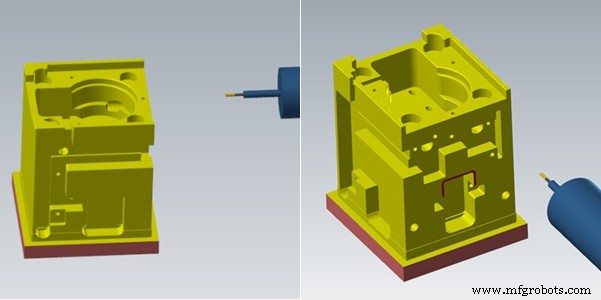
최종 검사는 부품이 안정화된 후에만 수행.
최종 결과
최적화 후 결과:
- 지연 변형 거의 제거.
- 평탄도 0.1mm 이내 유지.
- 배치 일관성 크게 개선.
결론
CNC 가공 플라스틱 부품의 지연 변형은 가공 정밀도 문제가 아니라 본질적으로 시간 의존적 응력 완화 공정입니다. 가장 효과적인 완화는 다음을 결합합니다.
- 신중한 소재 선정.
- 최적화된 가공 전략.
- 제어된 응력 방출 타이밍.
목표는 최종 정삭이나 검사 전에 응력이 방출되도록 하여 납품 후 치수 변경을 방지하는 것입니다.
WayKen은 복잡한 기하학과 엄격한 공차의 정밀 부품을 위한 전문 플라스틱 CNC 가공 서비스를 제공합니다. 최적화된 공정, 응력 제어 전략, 엄격한 품질 검사를 통해 치수 안정성 개선과 지연 변형 위험 감소를 돕습니다.



