CNC 가공 복잡성 감소: 핵심 과제와 검증된 최적화 전략
깊고 좁은 홈과 타이트한 클리어런스 구조
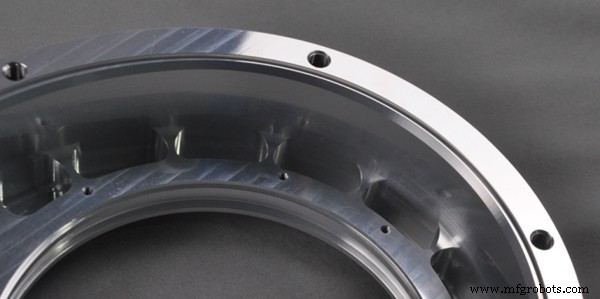
히트싱크와 밸브 바디 같은 부품은 무게 절감과 방열 증대를 위해 깊고 좁은 홈과 조밀하게 배치된 얇은 벽 리브를 특징으로 합니다. CNC 가공에서 이러한 특징은 몇 가지 중요한 문제를 야기합니다.
- 깊은 슬롯에는 롱에지 커터 필요. 툴 오버행이 직경을 초과하면 탄성 변형과 채터 발생, 치수 부정확성과 표면 결함 유발.
- 좁은 홈의 제한된 공간은 칩 배출 방해, 칩 잼과 툴 파손 위험 증가.
- 깊고 타이트한 영역으로 쿨런트 침투 어려워 열 축적 유발, 부품 변형 및 정밀도 저해.
최적화 기법
- 설계 단계에서 슬롯 넓히거나 깊이 줄여 툴 직경-깊이 비율을 허용 범위 내 유지.
- 고강성 소구경 툴이나 롱에지 커터에 견고한 클램핑 서포트 결합 사용.
- 쿨런트 흐름 증가 또는 칩 배출 채널 통합.
- 재설계 불가능 시 단계적 가공 접근: 황삭으로 벌크 소재 제거, 정삭으로 최종 공차 달성.
작은 반경과 불완전한 코너 클리어런스 구조
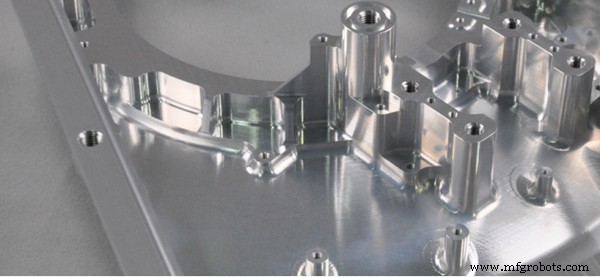
내부 코너 반경이 너무 작으면 EDM이나 수동 마감 필요. 주요 과제는:
- 툴 직경 한계: 작은 반경 코너에는 작은 툴 필요, 하지만 깊은 캐비티엔 긴 툴 필요, 강성에 의해 최소 직경 제약.
- 툴 경로 잔여물: 툴 반경이 지정된 코너 반경 초과 시 소재 잔존, "데드 노트" 생성.
- 추가 공정 단계: 클리어 안 되는 코너는 EDM 필요, 클램핑 오차와 사이클 타임 추가.
최적화 기법
- 설계 허용 범위에서 내부 반경 늘려 표준 툴로 단일 가공 패스 가능하게.
- 코너에서 헬리컬 또는 원호 피드 패턴 적용으로 채터 유발하는 급격한 방향 변화 회피.
- 문제 영역을 외부 코너로 재설계하거나 공정 노치 추가로 가공 단순화.
얇은 벽 구조
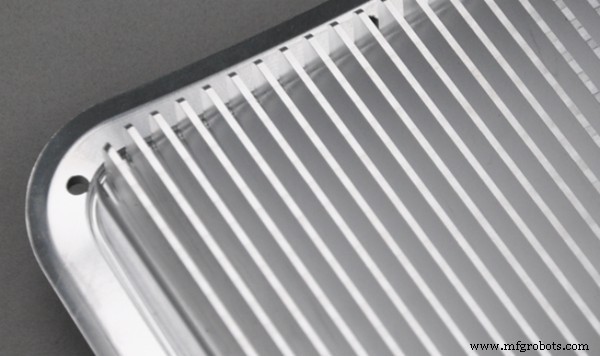
얇은 벽 부품은 가볍지만 절단력 하에서 변형과 진동에 취약:
- 낮은 강성: 얇은 벽은 강성 부족으로 가공 중 탄성 변형.
- 클램핑 과제: 과도한 클램핑 힘은 부품 휨, 부족한 힘은 불안정한 위치결정.
- 공진 위험: 낮은 고유 주파수가 절단 주파수와 일치 가능, 표면 품질 저하.
최적화 기법
- 설계 단계에서 리브나 임시 서포트 추가, 가공 후 제거.
- 진공 흡착컵이나 저융점 합금 필러 같은 보조 서포트 사용.
- 황삭과 정삭 분리; 정삭 시 가벼운 절삭, 높은 스핀들 속도, 빠른 이송률 사용.
사례 연구: 전기 트럭 히트싱크 하우징 가공 최적화
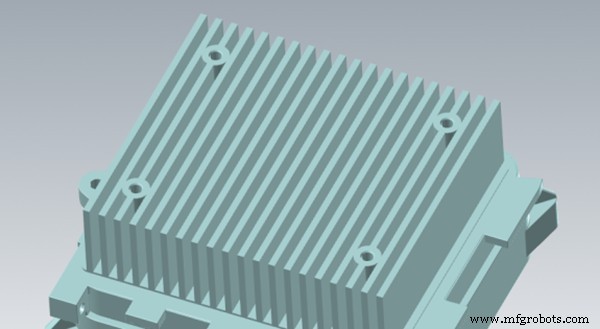
ADC12 알루미늄으로 제작된 히트싱크 하우징, 크기 159 × 135 × 67 mm, 파워트레인 열 방출을 위한 조밀한 핀 구조와 깊은 홈 특징. 초기 분석에서 여러 병목 드러남:
설계 관련 가공 과제
1. 비합리적 깊고 좁은 홈
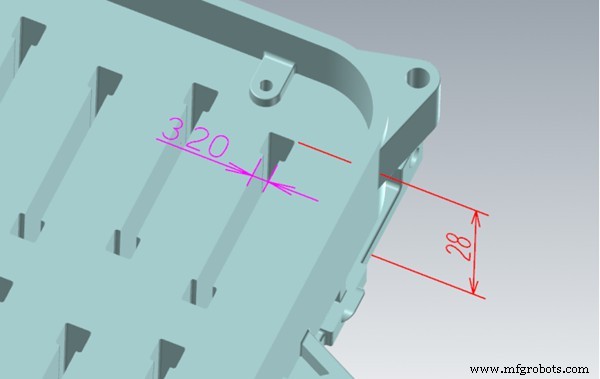
홈 폭 3.2mm, 깊이 28mm로 3mm 롱플루트 커터에 29mm 초과 오버행 필요, 강성 저하, 툴 파손 위험 높음, 사이클 타임 연장, Ra 1.6 달성 어려움.
2. 극도로 작은 코너 반경
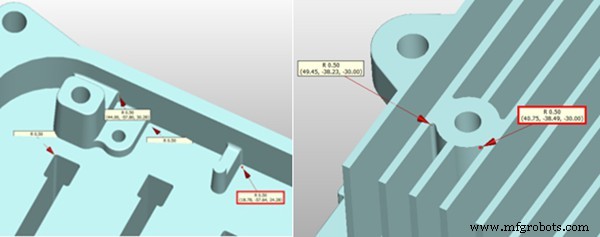
캐비티 깊이 28mm로 3mm 커터 필요, 하지만 R1.5 반경으로 설계의 R0.5 코너 가공 불가, EDM 클리어링 필요할 소재 잔존.
3. 국부적 얇은 벽 두께
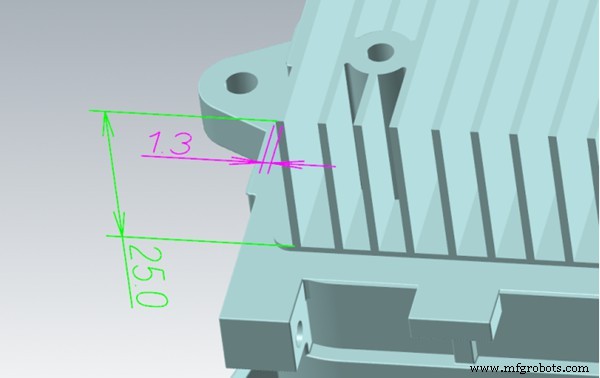
핀 두께 1.2mm, 높이 25mm로 밀링 중 진동과 변형 취약, 치수 안정성 저해.
최적화된 가공 계획 및 결과
1. 계단형 홈 설계
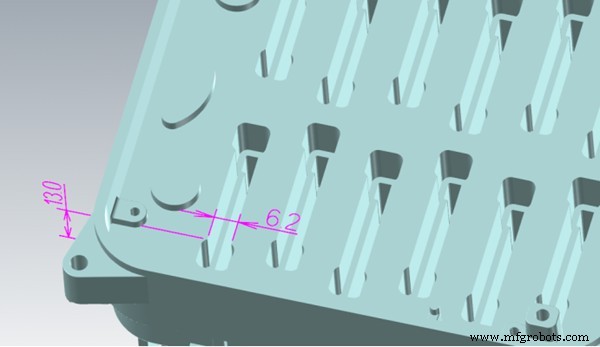
28mm 홈 분할: 하부 15mm는 3mm 폭 유지, 상부 13mm를 6.2mm로 확장. 먼저 6mm 커터로 상부 섹션 가공, 이후 3mm 커터로 깊은 부분 처리. 각 툴이 안전한 길이-직경 비율 내에서 작동, 절단 파라미터 3배 증가. 총 사이클 타임 2.8h에서 1.1h로 단축, 툴링 비용 60% 감소.
2. 코너 반경 확대로 EDM 제거
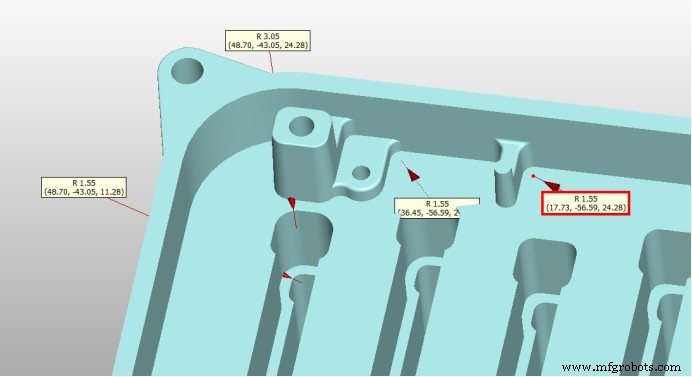
캐비티 바닥 반경을 R1.55로, 계단 코너를 R3으로 확대하여 3mm 및 6mm 플랫엔드밀로 직접 가공 가능, EDM 단계 제거 및 치수 일관성 개선.
3. 얇은 벽 두껍게 하기
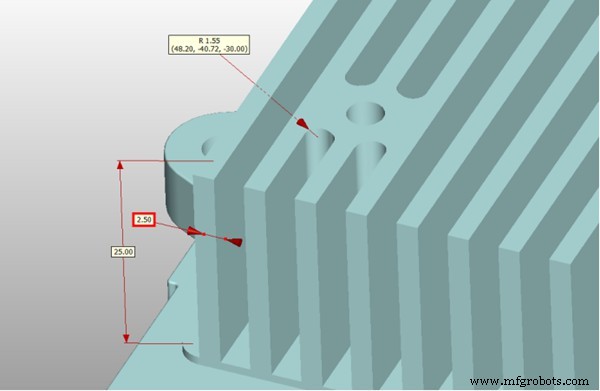
벽 두께 1.3mm에서 2.5mm로 증가, 변형 억제 및 ±0.05mm 공차 달성.
가공 성능 비교
| 항목 | 최적화 전 | 최적화 후 | 개선 |
|---|
| 단일 부품 가공 시간 | 6.5 h | 3.2 h | 51% 단축 |
| 툴 소모 | 8–10 툴/부품 | 4–6 툴/부품 | 40% 감소 |
| EDM 공정 | 유지 | 제거 | 2.5h 절약 |
| 표면 조도 | Ra 1.6–3.2 | Ra 0.8–1.2 | 대폭 개선 |
제조 최적화 권장사항
- 툴 접근성 평가: 슬롯 깊이를 툴 직경의 5배 이하로 유지하여 과도한 오버행 방지.
- 필렛 반경 선정: 표준 툴 크기에 맞는 내부 코너 반경 설계로 EDM 또는 수동 마감 제거.
- 핀 구조 조정: 가능하면 타이트한 간격의 깊은 슬롯을 계단형 구성으로 대체하고 벽 두께 증가 또는 핀 수 감소로 강성 및 가공성 개선.
복잡한 기하학과 엄격한 공차 분야의 풍부한 경험으로 WayKen은 DFM 피드백과 첨단 전략을 통합한 CNC 가공 솔루션을 제공합니다. 당사 접근법은 사이클 타임, 툴링 비용, 스크랩률을 줄이면서 일관된 고품질 부품을 보장합니다.
현대 기계 설계는 점점 더 복잡한 구조에 의존합니다. CNC 가공 한계를 무시하면 가공 어려움, 비용 초과, 스크랩으로 이어질 수 있습니다. 설계 초기에 툴 접근성, 얇은 벽 진동, 칩 배출, 코너 반경 문제를 해결하면 사소한 조정만으로 제조 가능성과 비용 효율성에 큰 개선을 가져올 수 있습니다.



