산업 제조
홈 » 블로그 » Syntec 6MB 제어 시스템에서 U 디스크 파일 가져오기 방법 잭 장 | 블루 엘리펀트 창립자 안녕하세요, 잭 장입니다. CNC 공작기계 전문 지식을 공유하겠습니다. 2025년 2월 21일 링크드인 페이스북 유튜브 X-트위터 핀터레스트 VK 인스타그램 틱톡 단계별 절차는 다음과 같습니다. U 디스크를 삽입합니다. 「Program」을 선택합니다. 「File Manager」를 선택합니다. 「File Transfer」를 선택합니다. 「File Import」를 선택합니다. 필요한 파일을 「copy」합
홈 » 블로그 » Syntec 6MB 제어 시스템에서 프로그램 실행 방법 잭 장 | 블루 엘리펀트 창립자 안녕하세요, 잭 장입니다. CNC 공작기계 전문 지식을 공유하겠습니다. 2025년 2월 21일 링크드인 페이스북 유튜브 X-트위터 핀터레스트 VK 인스타그램 틱톡 단계별 절차는 다음과 같습니다. 「Program」을 선택합니다. 「File Manager」를 선택합니다. 필요한 파일을 선택한 후 「Execute」를 선택합니다. 영상은 다음과 같습니다. 목차 빠른 견적 관련 제품 ET6T ATC C
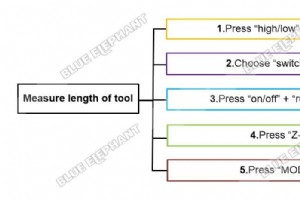
단계별 절차는 다음과 같습니다. 「high/low」+「on/off」 조합 키를 누릅니다. 「switch to 1」을 선택합니다. 「on/off」+ 「run/pause」 조합 키를 누릅니다. 「Z-」를 누릅니다. 「MODE」를 눌러 「continue」에서 「step」으로 모드 변경 「Z-」를 누릅니다. 「OK」를 누르면 공구가 T1에서 T2로 변경됩니다. 「Z-」를 누릅니다. 「MODE」를 눌러 「continue」에서 「step」으로 모드 변경 「Z-」를 누릅니다. 영상은 다음과 같습니다.
단계별 절차는 다음과 같습니다. T3의 공구 보정값은 T3 값에서 T1 값을 뺀 것입니다. T2의 공구 보정값은 T2 값에서 T1 값을 뺀 것입니다. T1의 공구 보정값은 0입니다. 영상은 다음과 같습니다.
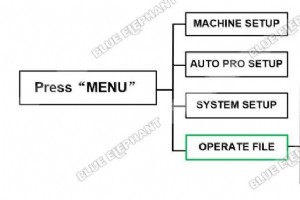
단계별 절차는 다음과 같습니다. 작업 전 플래시 디스크를 준비하세요. 「MENU」 버튼을 누른 후 「OPERATE FILE」을 선택합니다. 「Copy File」을 선택한 후 「UDisk File」을 선택합니다. 필요한 파일을 선택합니다. 예: 첫 번째 파일 「나무」 선택 「파일이 성공적으로 복사되었습니다.」 영상은 다음과 같습니다.
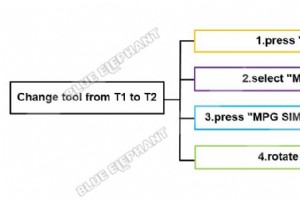
공구 교환에는 두 가지 방법이 있습니다. 하나는 자동 공구 교환, 다른 하나는 수동 공구 교환입니다. 먼저 자동 공구 교환 방법을 보여드리겠습니다. 단계별 절차는 다음과 같습니다. T1에서 T2로 공구를 교환합니다. 제어판의 「MON」과 「MDI」 버튼을 누릅니다. 「MDI Input」을 선택하고 「T2」를 입력합니다. 「AUTO」 모드를 켠 상태에서 「MPG SIM」을 누릅니다. MPG(핸들)를 돌려 이동 속도를 제어합니다. 영상은 다음과 같습니다. 이제 수동 공구 교환 방법을 보여드리겠습니다. 단계별 절차는 다음과 같습니다.
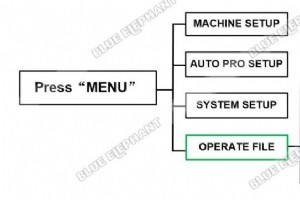
단계별 절차는 다음과 같습니다. 작업 전 플래시 디스크가 삽입되었는지 확인하세요. 「MENU」 버튼을 누른 후 「OPERATE FILE」을 선택합니다. 「Copy File」을 선택한 후 「UDisk File」을 선택합니다. 필요한 파일을 선택합니다. 예: 「SONIC.NC」 파일 선택 「STOP/CANCEL」 버튼은 이전 화면으로 돌아가기용입니다. 영상은 다음과 같습니다.
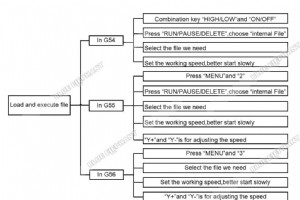
단계별 절차는 다음과 같습니다. G54: 1. 조합 키 「HIGH/LOW」와 「ON/OFF」는 공구 교환용입니다. 2. 「RUN/PAUSE/DELETE」를 누르고 「internal File」을 선택합니다. 3. 필요한 파일을 선택합니다. 4. 작업 속도 설정, 처음에는 느리게 시작하는 것이 좋습니다. G55: 1. 「MENU」와 「2」 조합 키를 눌러 좌표를 G54에서 G55로 변경합니다. 2. 「RUN/PAUSE/DELETE」를 누르고 「internal File」을 선택합니다. 3. 필요한 파일을 선택합니다. 4. 작업 속도
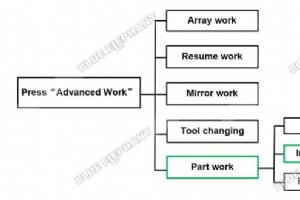
단계별 절차는 다음과 같습니다. 「ADVANCED FUNCTION」 버튼을 누른 후 「Park Work」를 선택합니다. 「SelectWorkFile」 인터페이스로 진입합니다. 예: 「Internal File」 선택 필요한 파일을 선택합니다. 예: 「SONIC.NC」 선택 작업 시작 소스 번호를 입력합니다. 예: NO.210부터 시작 작업 정지 소스 번호를 입력합니다. 예: NO.862에서 종료 「REF/OK」 버튼을 누르면 작업이 계속됩니다. 영상은 다음과 같습니다.
홈 » 블로그 » Syntec 6MB 제어 시스템에서 언어 변경 방법 잭 장 | 블루 엘리펀트 창립자 안녕하세요, 잭 장입니다. CNC 공작기계 전문 지식을 공유하겠습니다. 2025년 2월 21일 링크드인 페이스북 유튜브 X-트위터 핀터레스트 VK 인스타그램 틱톡 단계별 절차는 다음과 같습니다. 「Param」을 선택합니다. 「Goto Param」을 선택합니다. 「3209」를 입력합니다. 원하는 언어 번호를 입력합니다. 영상은 다음과 같습니다. 목차 빠른 견적 관련 제품 ET6T ATC CNC 6면

단계별 절차는 다음과 같습니다. 「X+」 또는 「X-」를 누르면 X축으로 이동합니다. 「Y+」 또는 「Y-」를 누르면 Y축으로 이동합니다. 「Z-」 또는 「Z+」를 누르면 Z축으로 이동합니다. 영상은 다음과 같습니다.
홈 » 블로그 » DSP A15 핸들 제어 시스템에서 파트 작업 실행 방법 잭 장 | 블루 엘리펀트 창립자 안녕하세요, 잭 장입니다. CNC 공작기계 전문 지식을 공유하겠습니다. 2025년 2월 21일 링크드인 페이스북 유튜브 X-트위터 핀터레스트 VK 인스타그램 틱톡 단계별 절차는 다음과 같습니다. 「high/low」+ 「run/pause」 조합 키를 누릅니다. 「part work」를 선택합니다. 「internal file」을 선택합니다. 필요한 파일을 선택합니다. 「run/pause」를 누릅니다. 「Y-」를 누
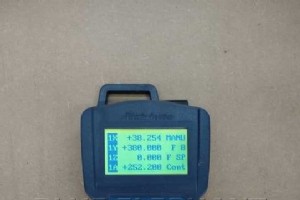
「MODE」 버튼의 기능은 「연속 모드」「스텝 모드」「거리 모드」 간 전환입니다. 「거리 모드」의 데이터는 원하는 대로 변경할 수 있습니다. 예를 들어 100으로 설정합니다. 처음에 X축 값은 0, Y축 값은 0입니다.X축을 두 번, Y축을 한 번 이동합니다.X축 값은 200, Y축 값은 100이 됩니다. 축을 이동할 때마다 축 값이 100씩 증가합니다. 영상은 다음과 같습니다.
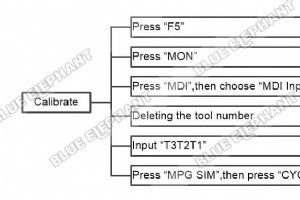
단계별 절차는 다음과 같습니다. 「F5」를 누릅니다. 「MON」을 누릅니다. 「MDI」를 누른 후 「MDI Input」을 선택합니다. 화살표 키와 「BACKSPACE」를 사용하여 공구 번호를 삭제합니다. 「T3T2T1」을 입력합니다. 「MPG SIM」을 누른 후 「CYCLE START」를 누릅니다. 영상은 다음과 같습니다.
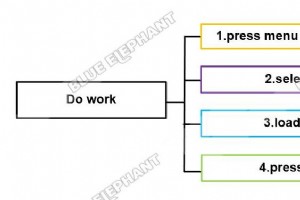
단계별 절차는 다음과 같습니다. 첫 번째 부분: 작업 실행 메뉴 버튼을 눌러 「Local Files」를 선택합니다. 필요한 파일을 선택합니다. 파일을 로드하여 실행합니다. 초록색 시작 버튼을 눌러 작업을 시작합니다. 두 번째 부분: 작업 속도 조절 피드 속도 올리기 버튼을 눌러 작업 속도를 높입니다. 피드 속도 내리기 버튼을 눌러 작업 속도를 낮춥니다. 영상은 다음과 같습니다.
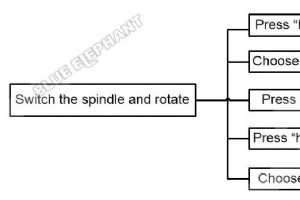
단계별 절차는 다음과 같습니다. 1. 「high/low」+「on/off」 조합 키를 누릅니다. 2. 「switch to 1」을 선택합니다. 3. 「on/off」를 누릅니다. 4. 「high/low」+「on/off」 조합 키를 누릅니다. 5. 「switch to 2」를 선택합니다. 6. 「on/off」를 누릅니다. 7. 「high/low」+「on/off」 조합 키를 누릅니다. 8. 「switch to 3」을 선택합니다. 9. 「on/off」를 누릅니다. 10. 「high/low」+「on/off」 조합 키를 누릅니다. 11. 「alls
문의하기 이름 | 전화번호 | 이메일 | 국가 | 메시지 문의 사항이 있으시면 언제든 연락 주세요: manager@elephant-cnc.com +86 191 0640 1832
문의하기 이름 | 전화번호 | 이메일 | 국가 | 메시지 문의 사항이 있으시면 언제든 연락 주세요: manager@elephant-cnc.com +86 191 0640 1832
「MODE」 버튼의 기능은 「연속 모드」「스텝 모드」「거리 모드」 간 전환입니다. 「스텝 모드」란 축이 단계별로 이동하는 것을 의미합니다. 「X+」를 누를 때마다 X축 값이 0.1 증가하고 기계가 X축 방향으로 이동합니다. 영상은 다음과 같습니다.
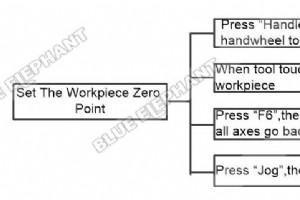
단계별 절차는 다음과 같습니다. 「Handle」을 누른 후 핸들휠을 돌려 위치를 조정합니다. 공구가 공작물 표면에 닿으면 「F6」을 누른 후 「F5」를 누르면 모든 축이 영점으로 복귀합니다. 「Jog」를 누른 후 「Z+」를 누릅니다. 영상은 다음과 같습니다.
CNC 기계