아스팔트 다짐은 유연한 포장 공정의 필수적인 부분입니다. 핫 믹스 아스팔트(HMA) 또는 웜 믹스 아스팔트(WMA)의 생산, 포설, 다짐은 시간 제약이 있습니다. 그래서 이 건설 공정에서 지연은 허용될 수 없습니다. 심지어 적당한 지연도 장기 수명 포장이라는 궁극적 목표 달성 능력을 방해할 수 있습니다.
아스팔트 다짐 공정의 각 단계를 수행하는 방법을 아는 것이 중요합니다. 모범 사례를 따르는 것이 중요합니다. 각 단계에 대해 알아야 할 가장 중요한 사항들을 소개합니다.
아스팔트 다짐의 세 단계
역사적으로 포장 업계는 포장 재료에서 공극을 제거하는 데 여러 활동이 관여한다는 것을 인식해 왔습니다. 이는 아스팔트 다짐의 세 단계에서 이루어집니다:
포설기 스크리드(paver screed)는 포설 공정 중 포장 재료의 하중 지지 능력을 향상시키는 데 사용되는 첫 번째 도구입니다.
롤러 다짐(roller compaction)이 다음 단계입니다. 용도, 자재 사양, 포설기 유형 및 기타 변수에 따라 하나 이상의 다짐기를 사용하여 포장 밀도를 추가로 높입니다.
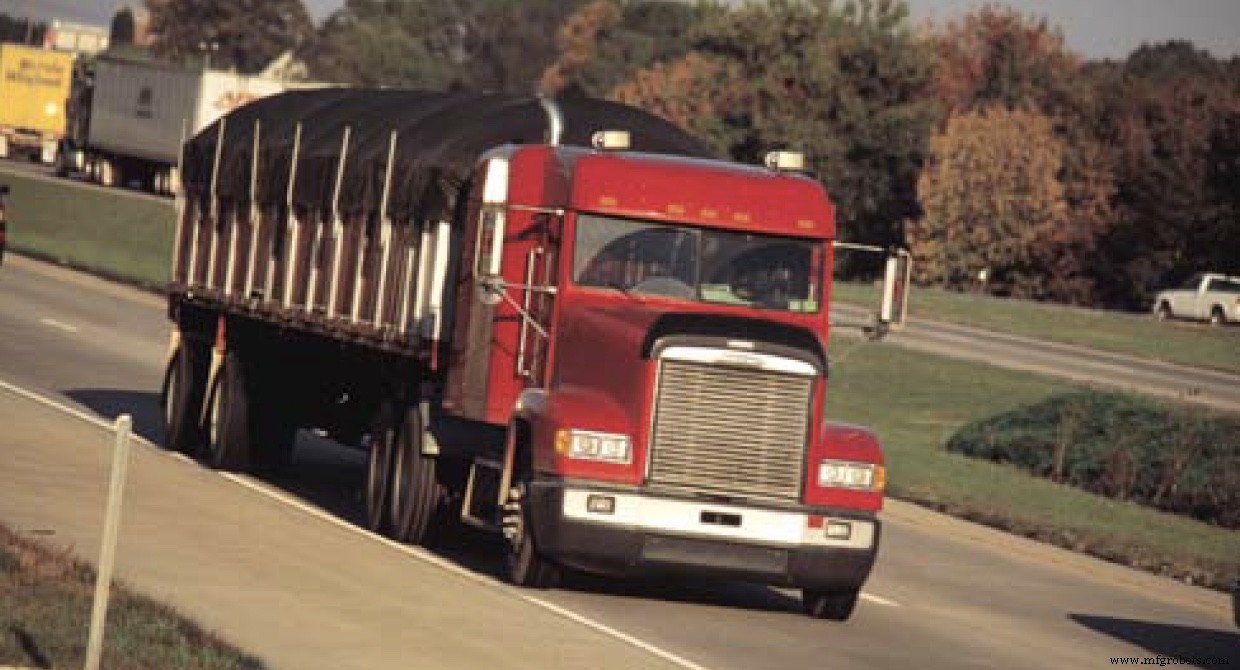
최종 단계는 도로 주행 차량에 의한 교통 다짐(traffic compaction)입니다. 업계는 포장이 포설 및 롤러 다짐 단계에서 적절하게 다져졌더라도 대량의 대형 트럭 교통량이 포장 공극을 추가로 줄일 것임을 인정합니다.
각 단계의 절차를 더 자세히 살펴보겠습니다.
포설기 스크리드 다짐 공정
포설기 스크리드가 아스팔트 포장 혼합물에서 공극을 제거하는 능력에 많은 변수가 영향을 미칩니다. 스크리드 유형, 무게, 포설 속도 및 기타 변수에 따라 포설 후 자재 밀도는 최저 70% 상대 밀도에서 최고 90% 상대 밀도까지 다양할 수 있습니다. 경우에 따라 그 이상도 가능합니다. 포설 중 진동 영향을 활용하는 스크리드는 일반적으로 전체 밀도가 다소 낮지만, 생산성이 더 중요한 용도에서 더 빠른 포설 속도를 낼 수 있습니다. 진동 스크리드는 분당 100피트(30m)까지 포설 속도를 허용합니다.
싱글 또는 듀얼 탬퍼 바가 장착된 탬핑 스크리드는 일반적으로 더 높은 밀도를 내지만 더 느린 포설 속도에서 달성합니다. 탬핑 스크리드의 전진 속도는 탬퍼 주파수와 탬퍼 바 폭(접촉 면적과 관련됨)에 의해 제한됩니다. 탬퍼 바 스크리드 사용 시 포설 속도는 드물게 분당 33피트(10m)보다 빠릅니다. 이는 북미에서 일반적으로 수행되는 아스팔트 포장 유형에는 일반적으로 너무 느린 것으로 간주됩니다.
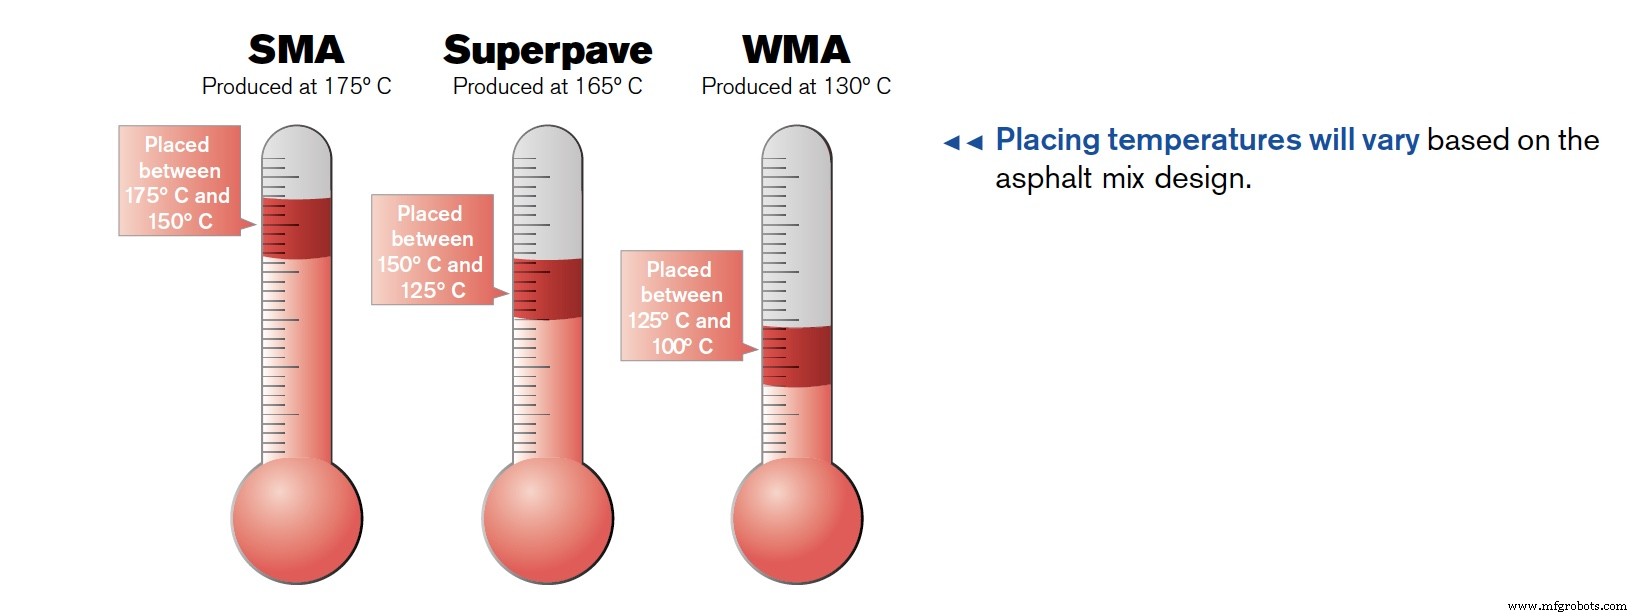
포설기 피니셔가 포장하는 온도는 성공적인 다짐에 중요하지만 자재에 따라 다릅니다. 석재 매스틱 아스팔트(SMA) 혼합물은 상대적으로 단단한 바인더와 종종 블록 모양의 조립 골재로 생산됩니다. SMA는 정기적으로 화씨 350도(섭씨 176도) 이상의 온도에서 생산되며 혼합물이 화씨 300도(섭씨 149도) 이하로 식기 전에 포설됩니다.
폴리머 변형 바인더를 포함한 슈퍼페이브(Superpave) 혼합물은 유사한 높은 온도에서 생산되고 처리됩니다. 순수 아스팔트 바인더를 사용한 마셜(Marshall) 혼합물은 과열로 인한 바인더 손상을 방지하기 위해 다소 낮은 온도에서 만들어집니다. 이 혼합물들은 일반적으로 화씨 250~300도(섭씨 121~149도) 사이에서 포설됩니다. 웜 믹스 아스팔트(WMA)라고 불리는 최신 기술 혼합물은 생산 시 혼합 온도를 화씨 100도(섭씨 38도)까지 낮출 수 있어 생산 시 상당한 에너지 절약이 가능합니다.
이 모든 혼합물의 가공 시간은 대략 동일한 기간입니다. 포설 공정 중 온도 균일성은 균일한 포장 공극 함량과 지지력을 달성하는 데 매우 중요합니다.
롤러 다짐 공정
롤러 다짐 공정은 고품질 유연한 포장 건설에 필수적입니다. 진동 스크리드를 가진 포설기를 따를 때 다짐기는 평균 20% 자재 밀도를 증가시켜야 합니다. 이는 아스팔트 포장 혼합물 온도가 가공성 한계 온도 이하로 떨어지기 전에 완료되어야 합니다. 혼합물 특성과 기타 변수에 따라 이 저온 한계는 혼합물 설계와 아스팔트 시멘트 바인더 특성에 따라 화씨 175도(섭씨 80도)만큼 따뜻하거나 화씨 120도(섭씨 50도)만큼 낮을 수 있습니다.
브레이크다운 롤링은 아스팔트 다짐 공정에서 가장 중요한 부분이며 포장 구조에서 대부분의 공극을 제거하는 결과를 낳습니다. 브레이크다운 롤링에 적절한 유형과 크기의 다짐 장비를 선택하고 포장 표면 전체를 균일하게 커버하는 것이 중요합니다.
브레이크다운 다짐기 선택은 종종 롤링 폭과 포장 패널의 균일한 커버리지 최적화를 기반으로 합니다. 예를 들어 포설 폭이 12피트(3.66m)인 경우 79인치(2m) 드럼 폭의 브레이크다운 다짐기는 드럼 가장자리의 충분한 오버행과 중앙 오버랩으로 두 번의 나란히 패스로 패널 폭을 커버할 수 있습니다.
더 좁은 드럼 폭의 브레이크다운 다짐기를 선택하면 세 번의 나란히 패스가 필요하므로 생산성이 감소합니다. 더 넓은 드럼의 브레이크다운 다짐기를 선택해도 생산성이 증가하지 않습니다. 사실 롤링 패턴에서 과도한 오버랩이 발생하면 패널 밀도가 불균일해질 수 있습니다.
브레이크다운 다짐기를 따르는 다짐기들도 포설 열차가 설정한 생산성 균형을 유지하면서 밀도와 평활도 두 가지 목표를 모두 달성할 수 있도록 선택해야 합니다.
교통 다짐 공정
유연한 포장 건설 산업 내 기관과 연구 그룹들은 포장이 교통의 무게 효과로 추가적인 공극 감소를 받는다는 것을 입증했습니다. AASHO 도로 테스트는 1950년대 후반 미국 주 고속도로 관리자 협회가 수행한 일련의 실험으로 하중 하에서 포장 구조의 성능을 결정하기 위함이었습니다. 이 테스트 후 발행된 특별 보고서는 고속도로 트럭 교통이 가장 큰 포장 손상을 일으켰음을 보여주었습니다. 탠덤 액슬 트럭의 법적 하중은 트레일러 액슬에 48,000파운드(21,770kg), 트랙터 액슬에 12,000파운드(5,440kg)였습니다. 당시 바이어스 플라이 타이어를 70-80psi(4.8-5.5bar)로 팽창시킨 세미 트레일러 한 대가 50,000대 이상의 승용차와 픽업트럭보다 더 많은 포장 고통을 유발하는 것으로 밝혀졌습니다.
자재 선택 공정, 포장 설계, 현장 건설 활동에 대한 세심한 주의를 통해 교통 다짐이 조기 포장 파손이나 과도한 포장 표면 고통을 일으키지 않고 발생할 수 있도록 유연한 포장 구조를 적절히 설계하고 건설할 수 있습니다. 성공적인 아스팔트 다짐은 재정적 책임의 길로 이끌고, 운전 대중을 만족시키며, 공사 구간 교통 지연을 피하는 데 도움이 됩니다.




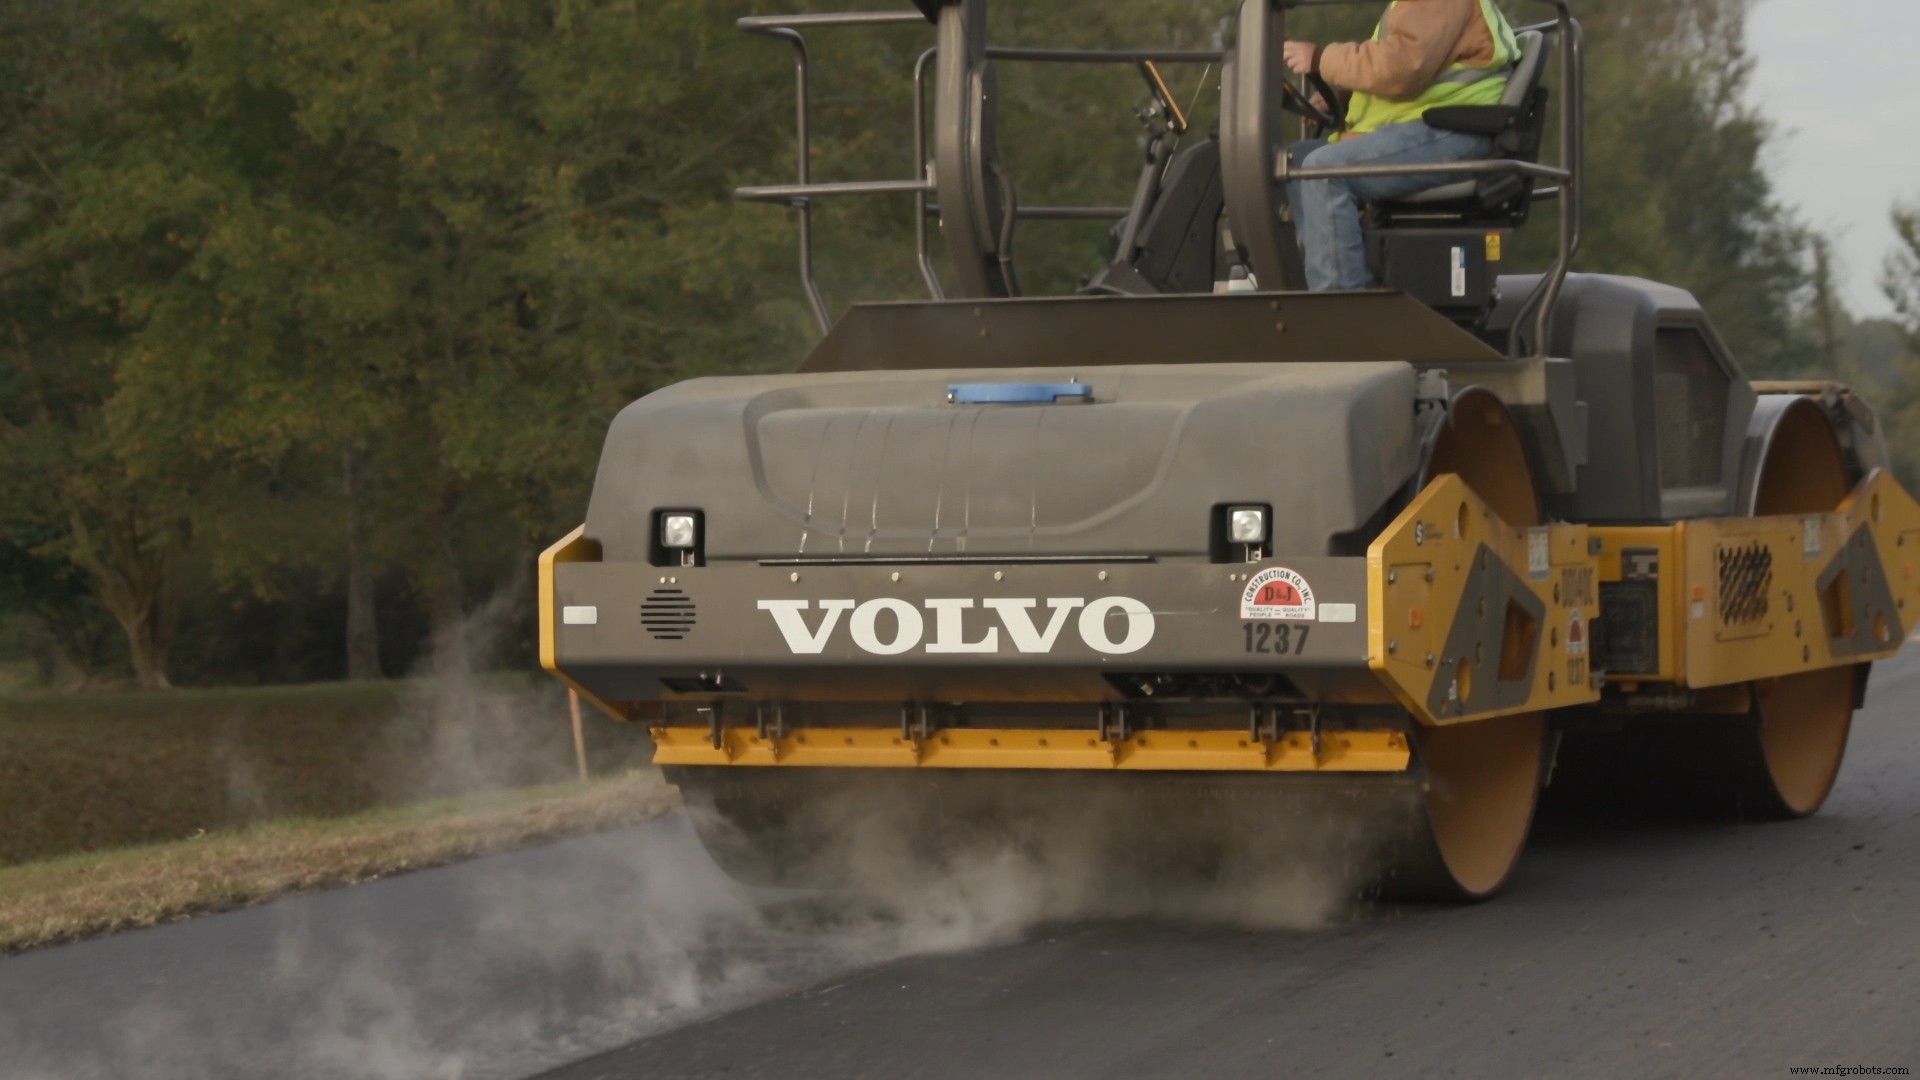 브레이크다운 롤링은 아스팔트 다짐 공정에서 가장 중요한 부분이며 포장 구조에서 대부분의 공극을 제거하는 결과를 낳습니다. 브레이크다운 롤링에 적절한 유형과 크기의 다짐 장비를 선택하고 포장 표면 전체를 균일하게 커버하는 것이 중요합니다.