파월의 '썬더돔': 27개 곡면 부품을 한 번에 가공하는 5축 지그의 혁신
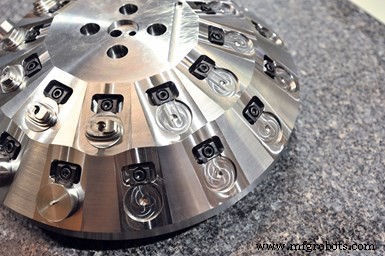
맞춤형 지그 '썬더돔(Thunderdome)'에 클램핑된 27개 곡면 부품을 5축 머시닝센터에서 완전 가공하는 데 걸리는 총 사이클 타임은 6시간입니다. (사진 제공: Powill Manufacturing and Engineering)
정밀 부품 가공이라는 때로는 너무 진지한 세상에서 가끔은 즐거움도 필요합니다.
그 대표적인 예가 바로 '썬더돔'입니다.
썬더돔은 2011년 첫 5축 머신을 도입한 이후, 머신의 내장 B축 및 C축 로터리 테이블을 최대한 활용하기 위해 파월 매뉴팩처링 앤 엔지니어링(Powill Manufacturing and Engineering)이 제작한 여러 맞춤형 지그 중 하나입니다. 돔 형태의 독특한 생김새에서 이름이 붙여졌습니다.
초기에는 피닉스, 애리조나 소재의 이 작업장에서 일반적인 바이스와 3조 척에 클램핑된 부품을 라이저로 들어 올려 머신의 지름 약 20인치 C축 테이블 표면에서 떨어뜨려 놓음으로써, 부품이 기묘한 각도로 기울어졌을 때 스핀들과 공구가 더 잘 접근할 수 있게 했습니다. 이후 5축 머신 전용으로 나온 상용 워크홀딩 장치를 사용하기 시작했는데, 이는 공작물 하단에 가공된 작은 더브테일 프로파일을 클램핑하는 방식입니다. 이러한 더브테일 지그는 중절삭에도 충분한 유지력을 제공하며 부품 주변에 넉넉한 클리어런스를 확보해 줍니다. 현재도 이 장치들을 사용 중입니다.
그러나 일부 경우에는 이 장치들조차 5축 머신에서 가장 효과적인 워크홀딩이 되지 못합니다.
파월은 특정 작업, 특히 타이트한 형상 공차와 진위치 공차가 요구되거나 대량 생산이 필요한 경우, 자체 설계·제작한 맞춤형 지그가 제공하는 가치를 깨닫게 되었습니다. 후자의 경우 스핀들 가동률과 무인 가공 시간을 극대화하기 위해 여러 부품을 동시에 고정할 수 있는 지그를 제작하려 합니다. 다른 맞춤형 지그는 기존 워크홀딩 장치로 고정하기 어려운 복잡한 곡면 부품을 위해 만들어집니다. 경영진은 이러한 용도가 일회성 워크홀딩 장치 개발에 드는 시간과 비용을 정당화한다고 판단합니다.
파월은 5축 머신용 맞춤형 지그를 여러 종류 제작했습니다. 이 기사에서는 두 가지를 중점적으로 다룹니다. 첫 번째는 27개 부품을 고정하는 썬더돔으로, 하나의 복잡한 대량 생산 작업에 전용되었습니다. 두 번째는 4개 부품을 동시에 고정하는 4-포스트 지그로, 공통 더브테일 클램핑 인터페이스를 채택해 다양한 작업이나 부품 패밀리에 활용함으로써 투자 수익을 극대화했습니다.
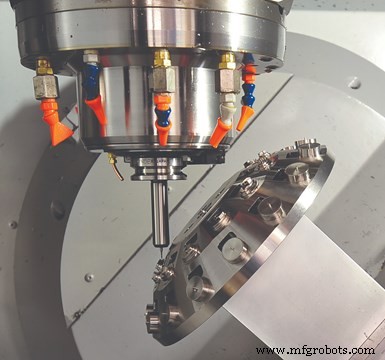
이 지그의 돔 형태 덕분에 27개 부품을 한 번에 고정할 수 있었고, 절삭 공구와 머신 스핀들의 클리어런스도 확보되었습니다.
5축 가공으로의 도전
파월은 주로 상업 및 군용 항공우주 산업을 지원하며, 수직 머시닝센터(VMC), 수평 머시닝센터(HMC), 40인치 테이블 수직 터닝 선반(VTL), 복합 가공 선반, 연마·호닝·건드릴링 머신 등 다양한 CNC 장비를 보유하고 있습니다. 사업의 상당 부분은 잡숍 형태의 작업이며, 일부 반복 계약도 있습니다.
케빈 울프(Kevin Wolfe) 제너럴 매니저에 따르면, 이 작업장이 DMG MORI의 NMV5000 5축 머신을 도입한 주된 이유는 한 번의 클램핑으로 부품의 5개 면에 스핀들이 접근하게 하여 셋업 횟수를 줄이기 위함이었습니다. 이는 흔히 '3+2 가공'으로 알려진 방식입니다. 완전한 5축 윤곽 가공 기능에도 매력을 느꼈지만, 이 머신에서 가공되는 부품 중 일부만 해당 기술을 필요로 합니다.
또 다른 매력 포인트는 NMV5000의 B축 및 C축 테이블-인-테이블 설계의 강성입니다. 이 머신은 B축 회전 +160° ~ -180°, C축 회전 360°, 최대 테이블 적재 하중 661파운드(약 300kg)를 제공합니다. 트러니언 테이블처럼 C축 테이블을 두 지점에서 지지하는 방식보다 더 개방적인 설계를 가지고 있어, 부품을 뒤집어 바닥면 근처의 형상에 접근할 수 있습니다. 이 경우 칩이 무해하게 떨어지며 재절삭으로 인한 공구 수명 단축과 표면 조도 저하를 방지할 수 있습니다. 부품을 기묘한 각도로 위치시킬 수 있어 더 짧고 강성이 높은 공구로 적극적인 절삭이 가능해집니다.
이 머신에는 이스프릿(Esprit) CAM CAD/CAM 소프트웨어가 기본 탑재되어 있었습니다. 새로운 소프트웨어 학습에는 시간이 걸렸지만, 가공 프로그램 시뮬레이션이 매우 유용하다는 것이 입증되었습니다. 이 소프트웨어에는 NMV5000 머신과 주요 이동 부품의 CAD 모델이 미리 로드되어 있습니다. 작업용 가공 시뮬레이션을 위해 CAD/CAM 프로그래머는 지그 장치와 공작물의 CAD 모델을 머신 모델에 추가하기만 하면 됩니다. 시뮬레이션을 통해 스핀들, 커터, 지그, 부품 간의 간섭 지점을 사전에 파악해 실제 가공 전 수정할 수 있습니다.
또 다른 유용한 5축 프로그래밍 기능은 '컴포지트 밀링 5축(Composite Milling five-axis)'으로, 복잡한 부품을 위해 여러 가공 패턴과 공구 축 방향을 제공하여 모든 축을 동시에 제어합니다. 울프는 '프로핏밀링(ProfitMilling)' 공구 경로가 원통형 바닥면의 Z축 황삭에 특히 유용하다고 덧붙입니다. 이 전략은 공구 접촉 각도와 칩 부하를 최적화하여 공구 수명과 사이클 타임을 개선하도록 설계되었습니다.
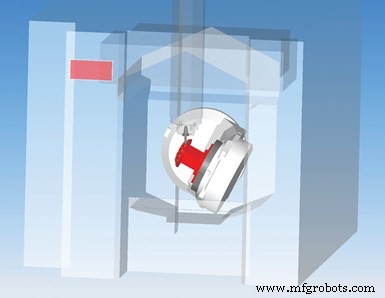
5축 머신에 탑재된 CAD/CAM 소프트웨어에는 해당 머신의 CAD 모델이 로드되어 있습니다. 프로그래머는 지그와 부품의 CAD 모델을 쉽게 추가해 부품 프로그램 시뮬레이션을 수행함으로써, 기묘한 각도로 배치된 부품과의 충돌이나 간섭이 없는지 확인할 수 있습니다.
썬더돔으로
인코넬 625로 만들어진 복잡한 곡면 부품 1,000개 배치 작업이 이 작업장으로 하여금 27개 공작물을 수용할 수 있는 지그를 만들게 했습니다. 이 지그 자체도 NMV5000에서 가공되었습니다.
초기에는 직사각형 지그에 최대한 많은 부품을 배치하려 했습니다. 이러한 프리즘 형태의 지그 개념에서는 모든 5축 윤곽 가공 작업을 위해 각 부품 주변에 충분한 클리어런스를 확보하는 것이 과제였습니다. (가공 완료 후 이 부품에는 직선 면이 하나도 없습니다.) 아쉽게도 이 예비 지그 설계로는 최대 10개 부품만 고정할 수 있었습니다.
울프는 돔 형태의 지그라면 더 많은 부품을 수용할 수 있을 것이라 생각했습니다. 구면 프로파일 주위에 부품을 배치하면 충분한 접근성을 유지하면서 더 많은 부품을 한 번에 클램핑할 수 있으리라 판단했습니다. 그 결과 작업장에 있던 여분의 강철 소재로 지그를 제작해 직사각형 라이저 위에 장착했습니다. 누군가 농담 삼아 영화 '매드 맥스: 썬더돔'의 썬더돔 경기장 같다고 말한 것이 별명으로 굳어졌습니다.
이 지그에서 블랭크를 어떻게 고정할지가 과제였습니다. 부품의 니어넷 형상에 가까운 원형 봉재를 사용하는 것이 합리적이었습니다. 이를 위해 각 블랭크에 평면을 가공해 마이트 바이트(Mitee Bite)의 캠 작동 클램프가 잡을 수 있게 했습니다. 부품당 두 개의 포켓을 가공했는데, 하나는 클램핑 장치용, 다른 하나는 원형 봉재용이었습니다.
여러 부품을 고정하는 이런 지그를 만들 때 다른 과제들도 있습니다. 예를 들어 부품 간 간격을 충분히 두고 배치해 각 부품 주변에 적절한 클리어런스를 확보해야 합니다. 또한 지그가 수용할 부품 수와 전체 지그 강성 사이의 균형을 맞춰야 합니다. 너무 많은 부품을 넣으려다 소재를 과도하게 제거하면 강성과 가공 속도(절삭 조건)가 저하될 수 있습니다.
썬더돔은 두 줄로 부품을 고정하도록 설계되었습니다. 이 줄들을 지그재그로 배치해 하단 줄에 더 많은 포켓(상단 12개, 하단 15개)을 배치할 수 있었습니다. 클램핑된 27개 부품을 모두 가공하는 총 사이클 타임은 6시간입니다. 이후 부품은 맞춤형 바이스 조에 장착돼 VMC로 이동해 바닥면 가공과 관통 구멍 뒷면 카운터싱크 가공을 진행합니다.
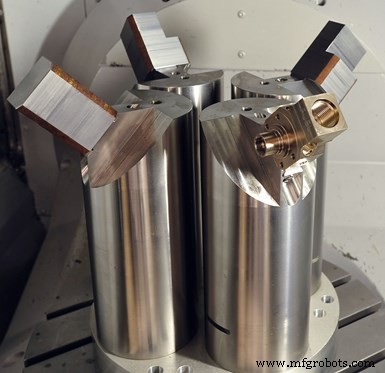
이 지그는 상단이 45도 각도로 가공된 4개의 포스트를 특징으로 합니다. 이는 부품이 더브테일 클램프에 장착될 때 충분한 간격과 클리어런스를 제공합니다.
또 다른 4-포스트 지그는 알루미늄 베이스에 4개의 강철 포스트가 있으며, 각 포스트에 더브테일 인터페이스가 있어 다양한 작업이나 부품 패밀리에 활용 가능합니다. 이러한 다용도성이 지그 제작에 들인 시간과 비용을 정당화해 주었습니다.
하지만 이 지그의 최초 목적은 특정 작업을 최대한 빨리 시작하기 위함이었습니다. 1215강 빌렛에서 가공되는 연료 블록으로, 배치 주문량이 300개 이상이었습니다. 이 대량 배치 크기가 여러 부품을 동시에 장착할 수 있는 맞춤형 지그를 고려하게 된 주된 이유였습니다.
이 지그는 황삭 가공을 견딜 만큼 강성이 있어야 하면서도, 각인 작업과 부품 하단 쪽을 향한 복합 각도 홀 드릴링에 필요한 클리어런스를 제공해야 했습니다. 각 포스트의 상단을 45도 각도로 가공해 공작물을 바깥으로 벌려 공구 클리어런스를 확보하고 각 부품의 5개 면 모두에 접근할 수 있게 했습니다. CAD/CAM 소프트웨어의 시뮬레이션 기능과 충돌 방지 기능이 클리어런스 검증에 큰 도움이 되었습니다.
공작물 블랭크는 먼저 VMC에서 더브테일 프로파일을 가공해 준비합니다. 가장 가공량이 적거나 전혀 없는 면에 더브테일을 가공합니다. 블랭크가 지그에 고정되면, 더브테일 프로파일 제거와 6번째 면 추가 가공을 제외하고 4개 연료 블록을 가공하는 사이클 타임은 2.5시간입니다. 특정 형상 가공을 위해 머신의 B축 테이블을 135도 기울여 부품 하단 근처 형상에 접근합니다. 더브테일 프로파일은 이후 HMC에서 밀링으로 제거하며, 5축 머신에서 생성된 포트와 교차하는 4개 홀도 HMC에서 가공합니다. 이 부품을 작업장의 HMC 중 하나로만 완전 가공하려면 최소 3번의 별도 작업과 최소 1개의 맞춤형 지그가 필요했습니다. 파월은 이후 이 지그를 다양한 다른 부품에도 활용하고 있습니다.
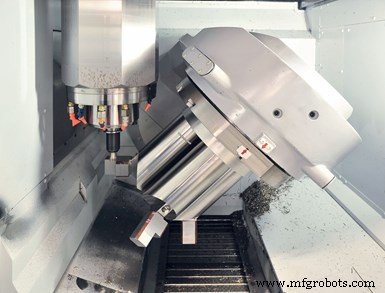
이 작업장에서 5축 머신용으로 제작한 맞춤형 지그는 공구와 스핀들이 부품에 접근할 수 있는 클리어런스를 제공합니다.
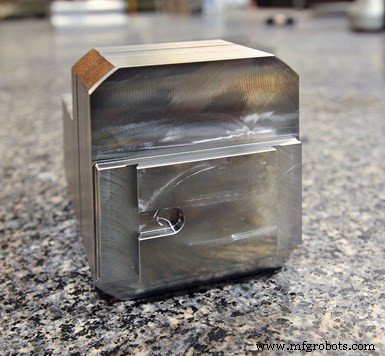
이 연료 블록 블랭크를 5축 머신의 4-포스트 지그에 장착하기 전, VMC에서 더브테일 피처와 관련 핀 슬롯을 가공합니다. 이 구성은 중절삭 중에도 부품 이동이 없다고 합니다. 핀 슬롯은 블랭크를 더브테일 지그의 정확한 위치에 로케이팅해 반복 정밀도를 보장합니다. 이 피처들은 5축 머신 가공 완료 후 밀링으로 제거됩니다(사진은 절반 정도 제거된 상태).
과거로의 회귀
신규 작업을 위한 맞춤형 지그 제작 외에도, 파월은 워크홀딩 전문성을 활용해 기존 3축 장비에서 가공하던 작업을 5축 머신으로 이관했습니다. 유연한 4-포스트 지그에서 가동할 다른 부품들의 프로그램도 작성했습니다. 여러 셋업을 통합해 5축 머신에서 한 번의 클램핑으로 부품을 완전 가공하면 생산 시간 단축뿐만 아니라 부품 정밀도도 향상됩니다. 실제로 파월은 5축 머신을 이용해 3축 장비용으로 더 정밀한 지그를 제작하기도 합니다. 중요한 지그 로케이팅 피처를 한 번의 셋업으로 더 정밀하게 가공할 수 있기 때문입니다.



