CNC 터닝의 혁신: 하이 다이나믹 터닝 & 프리턴 툴링
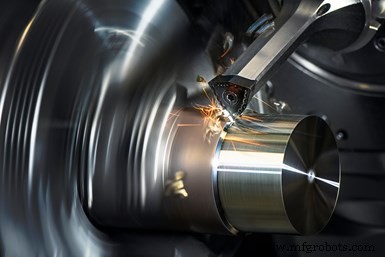
세라티짓(Ceratizit)의 하이 다이나믹 터닝(HDT)과 프리턴(FreeTurn) 툴링 시스템은 터닝-밀링 센터의 B축/밀링 스핀들을 활용해 터닝 공정을 수행합니다.
룩셈부르크에 본사를 둔 세라티짓 그룹의 미국 법인인 세라티짓 USA는 기존 터닝 방식과는 완전히 다른 접근법인 하이 다이나믹 터닝(HDT)을 개발했습니다. 이 기술은 자사의 역동적인 프리턴 툴링 시스템과 결합하여 터닝-밀링 센터의 B축 밀링 스핀들을 이용해 터닝 공정을 수행합니다. 기존 터닝이 공구 인서트를 공작물에 고정된 접근 각도로 사용하는 반면, 이 솔루션은 공구의 접근 각도에 대해 360도의 자유도를 제공하며, 가공 중 공작물과의 접촉점을 자유롭게 변경할 수 있습니다.
세라티짓은 2019년 오스트리아 로이테(Reutte)에서 열린 오픈 하우스 행사에서 에모코(Emco) 하이퍼턴 665 MC플러스 터닝-밀링 머신으로 이 터닝 기술을 처음 선보였습니다. 세라티짓 오스트리아의 절삭 공구 R&D 책임자인 우베 슐라인코퍼(Uwe Schleinkofer) 박사에 따르면, HDT는 단 하나의 공구로 황삭, 정삭, 윤곽 터닝, 단면 터닝 등 모든 전통적인 터닝 작업을 수행할 수 있다고 합니다.
HDT 작동 원리
선반의 공구 홀더에 인서트가 정적으로 고정되는 기존 방식과 달리, HDT는 터닝-밀링 머신의 B축 밀링 스핀들을 이용해 공구의 공작물 접근 각도를 변경하며, 세라티짓 프리턴 공구의 슬림한 디자인과 결합해 충돌 위험을 최소화합니다. 공구가 자체 종축을 중심으로 회전하기 때문에 가공 과정에서 언제든지 작동 중인 인서트 절삭날을 교체할 수 있습니다.
또한, 접근 각도는 절삭 과정 중 언제든지 자유롭게 변경할 수 있습니다. 슐라인코퍼 박사는 이 개념 덕분에 접근 각도 변경만으로 언더컷(undercut) 가공이 가능해 한 번의 셋업으로 다양한 공작물 형상을 유연하게 가공할 수 있다고 설명합니다. 이는 최적의 칩 형성, 더 높은 이송 속도, 공구 수명 연장으로 이어집니다.
공구 및 공구 홀더
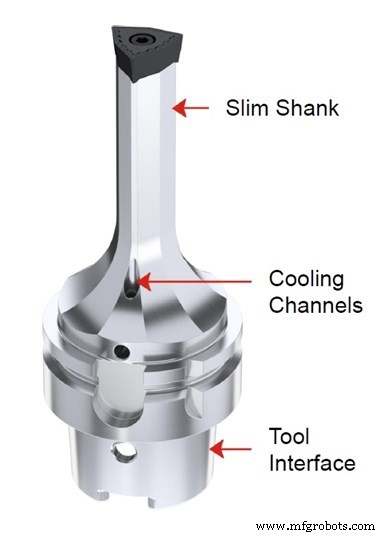
이름에서 알 수 있듯, 하이 다이나믹 터닝에서는 정적인 터닝 공구가 프리턴과 같은 동적인 공구로 대체됩니다. 프리턴 툴링의 결정적인 특징은 단순한 구조입니다. 슬림한 생크와 축방향 컨셉(절삭력을 스핀들 방향으로 최적화)을 가진 공구 홀더는 안정된 단위를 형성한다고 합니다. 슬림한 디자인 덕분에 척 바로 앞의 좁은 공작물 형상까지 가공할 수 있으며, 내부 냉각 채널을 통해 냉각수가 가공 지점에 직접 공급됩니다.
공구 생크 상단에는 여러 개의 절삭날 형상을 가진 다면체 인서트가 장착됩니다. 이를 통해 다양한 접근 각도, 코너 반경, 칩 브레이커뿐만 아니라 황삭과 정삭 작업을 하나의 공구로 수행할 수 있습니다. 다양한 코팅과 절삭 재종도 선택 가능하므로 특정 가공 요건에 맞춰 공구를 최적화할 수 있습니다. 이는 여러 개의 서로 다른 공구를 대체할 수 있어, 자동 공구 교환기(ATC) 매거진 포지션과 공구 교환 횟수를 대폭 줄이는 등 상당한 비용 절감 효과를 가져옵니다.
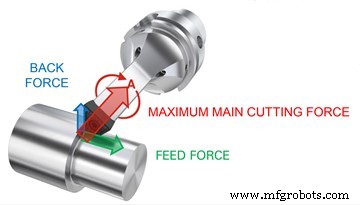
절삭 시 주 절삭력이 스핀들 방향인 공구 축 방향으로 작용하기 때문에 진동이 발생하지 않습니다.
세라티짓은 로이테 오픈 하우스 행사에서 HDT 공정을 시연하며 이를 입증했습니다. 에모코 하이퍼턴 665 MC플러스에서 알루미늄 합금(AlCuMgPb) 바이크 허브와 42CrMo4 강철 클러치 샤프트 두 가지 부품을 가공했습니다.
알루미늄 로터 허브의 경우, 하나의 공구로 황삭(1,500rpm, 축 방향 절입 2mm)과 정삭(2,000rpm, 축 방향 절입 1mm 미만)을 수행했습니다. 가공 중 접근 각도 조정이 가능해 모든 형상을 한 번의 셋업으로 가공할 수 있었으며(일반적인 90도 접근 각도로는 불가능한 언더컷 포함), 공구가 양방향(위아래)으로 절삭하므로 공주(air cut)가 제거되었습니다. 슐라인코퍼 박사에 따르면, 기존 터닝 대비 공구 4개를 줄이고 사이클 타임을 2분 10초에서 1분 35초로 단축했습니다.
강철 클러치 샤프트도 동일한 공구로 가공했습니다. 황삭은 절삭 속도 200m/min, 축 방향 절입 3~5mm로, 정삭은 같은 절삭 속도에 절입 1~2mm로 수행했습니다. 이러한 조건은 일반적으로 높은 절삭력을 발생시켜 기존 터닝에서는 진동을 유발하지만, HDT에서는 최대 주 절삭력이 공구 축 방향(스핀들 방향)으로 향하므로 진동이 최소화되고 공구 홀딩 힘이 초과되지 않아 안정된 공정이 가능하다고 세라티짓은 설명합니다.
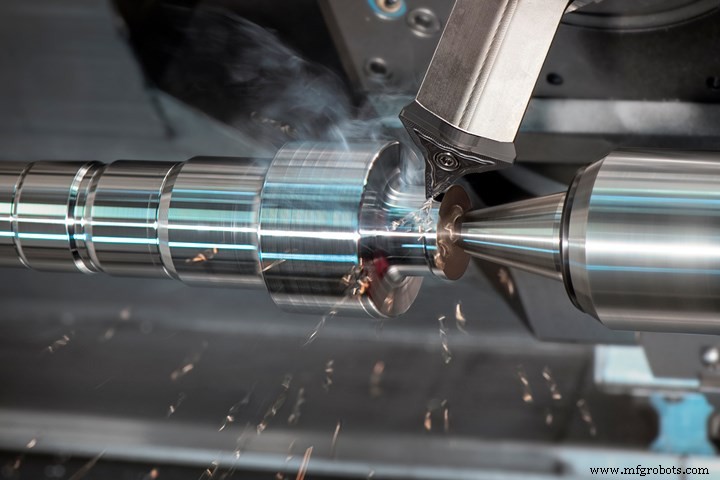
여기서 하이 다이나믹 터닝으로 강철 클러치 샤프트(42CrMo4)를 가공하는 모습이 보여집니다. 공구의 접근 각도를 가공 중 조정할 수 있어 언더컷을 포함한 모든 형상을 한 번의 셋업으로 정삭할 수 있습니다.



