해양 동력 혁신: 머큐리 마린의 최첨단 자동화
위스콘신 주의 자랑인 머큐리 마린(Mercury Marine)은 현지에서 단순히 "머크(Merc)"로 불립니다. 81년 역사의 이 미국 아이콘은 풍부한 역사를 자랑하며 지역 사회의 자부심이자 보트 애호가들의 사랑을 받는 브랜드입니다. 동시에 그 성공은 경쟁사들의 부러움을 사기에 충분합니다. 머큐리 마린은 모든 유형의 해양 추진 시스템을 제조하는 세계적인 선도 기업으로, 브런즈윅 코퍼레이션(Brunswick Corp.)의 26억 달러 규모 사업부이며 전 세계 여러 거점에서 5,200명 이상을 고용하고 있습니다.
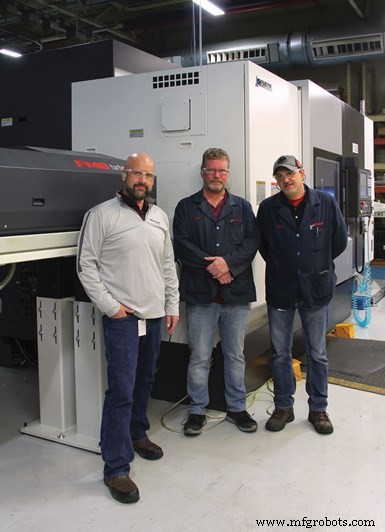
제이슨 노워래츠키(Jason Noworatzky), 빌 쿠식(Bill Cusick), 크리스 에르케(Chris Erke)(왼쪽부터)는 전 세계에서 사용되는 머큐리 마린의 인보드 및 아웃보드 드라이브용 모든 기어와 샤프트를 생산하는 팀의 일원입니다.
80년 이상의 혁신적인 보트 엔진 개발로 위스콘신 주 폰드 듀 락(Fond du Lac) 공장은 엔지니어링 역량과 생산 우수성의 보고로 널리 알려졌습니다. 오늘날 인터스테이트 41번 도로 옆에 펼쳐진 광활한 캠퍼스는 250만 평방피트(약 232,000㎡) 이상의 공간에 다양한 엔지니어링 및 제조 분야와 이를 가능하게 하는 약 3,300명의 인력이 모여 있습니다.
플랜트 4에서는 머큐리 마린의 전 세계 공장에서 생산되는 모든 인보드 및 아웃보드 드라이브용 기어와 샤프트가 생산됩니다. 이 방대한 작업에는 프로펠러 샤프트, 드라이브샤프트, 스티어링 샤프트, 전진 기어, 후진 기어, 피니언이 포함되며, 머크루저(MerCruiser) 인보드 및 스턴드라이브 엔진, 머크루저 알파(Alpha) 및 브라보(Bravo) 스턴드라이브, 머큐리 디젤 엔진 및 디젤 스턴드라이브, 머큐리 스포츠젯(SportJet), 모든 아웃보드 모터에 사용됩니다. 제조 엔지니어, 산업 엔지니어, 프로그래머 팀을 이끄는 이는 플랜트 4 엔지니어링 매니저인 제이슨 노워래츠키입니다. 샤프트와 기어 제조 공정 전반에 걸쳐 제조 및 품질 절차, 효율적인 부품 생산과 머큐리의 엄격한 사양 충족을 위한 자본 지출을 수립합니다. 이어 속도, 인건비, 부품 완성도를 기준으로 최적의 머신과 자동화를 선정합니다. "품질, 우리는 공정을 품질 중심으로 만듭니다."라고 노워래츠키 씨는 말합니다.
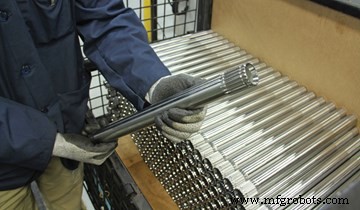
아웃보드용 스티어링 샤프트의 중공 섹션은 원래 5대 머신 셀에 작업자 2명이 투입되어 생산되었으나, 현재는 바 피더와 언로더가 결합된 2터렛 2스핀들 선반으로 처리됩니다.
특히 노동 집약적이었던 부품 중 하나는 머큐리 마린 아웃보드에 사용되는 스티어링 샤프트의 중공 섹션입니다. 기존 공정은 멀티 머신 셀이었습니다. 단일 스핀들·단일 터렛·테일스톡·바 피더가 장착된 선반에서 시작해 드릴 프레스, 센터리스 연삭, 호빙(hobbing) 공정을 거치며 머신 간 이송을 반복했습니다. 이 방식은 수십 년간 유지되었습니다. "저는 25년 근무했는데 항상 그렇게 해왔습니다."라고 제조 엔지니어 빌 쿠식(Bill Cusick) 씨는 말합니다. 기존 5머신 셀 공정에는 작업자 2명이 필요했습니다.
결국 이 셀들의 머신들을 교체해야 할 시점이 왔습니다. 현대적 솔루션을 찾던 쿠식 씨는 최신 머신들을 조사했습니다. "기술이 마침내 따라와서 이제 모든 공정을 한 대의 머신으로 수행할 수 있게 되었습니다." 쿠식 씨가 말합니다. "더 이상 구형 호빙 머신에서 가공할 필요가 없어졌습니다."
수석 프로그래머 크리스 에르케(Chris Erke)는 품질 측면을 강조합니다. "한 머신에서 다른 머신으로 이동하며 진위 위치도(true position)와 런아웃(runout)을 유지하기는 어렵습니다. 한 머신에서 모든 걸 하면 이를 제어할 수 있으니까요."
섬세한 균형
"이번 이동의 큰 부분은 품질 때문입니다." 쿠식 씨가 말합니다. "즉, 한 머신에서 완결하는 것입니다." 팀은 머신 용량과 기능, 머신 대수, 예상 생산 요구량 사이에서 섬세한 균형을 맞춰야 했습니다. 일종의 스코어보드를 만든 후 한 솔루션이 선정되었습니다. 쿠식 씨는 회사의 신뢰할 수 있는 지역 머신 툴 딜러인 모리스 미드웨스트(Morris Midwest)에 연락해 기존 5머신 셀 교체 논의를 시작했습니다. "우리는 선반 한 대로 우리 가공 공정을 완결하길 원한다는 내용의 SOW(작업 범위 명세서)를 만들었습니다." 쿠식 씨가 설명합니다. "추가 공정을 더해 필요한 사이클 타임을 달성하기 위해 무엇이 필요한지 꽤 잘 알고 있었습니다."
쿠식 씨와 에르케 씨는 모리스 미드웨스트에 2터렛 2스핀들 선반에 바 피더와 언로더를 결합하면 될 것이라고 전달했습니다. "신기술로 보면 인엔드 아웃(In-end-out) 방식, 즉 소재가 한쪽으로 들어가 완제품으로 나오는 게 어렵지 않을 거라 생각했습니다." 에르케 씨가 말합니다. "완결 가공 방법을 대략 알았지만, 모리스 미드웨스트가 적합한 머신을 선정하고 모든 엔지니어링과 런오프(run-off)를 담당했습니다."
프랭켄선반의 탄생
2017년, 첫 번째 신규 바 피더/선반/언로더 결합 셀이 플랜트 4에 납품되었습니다. 그 크기와 능력 때문에 새로운 오쿠마(Okuma) LT3000 EX는 애정을 담아 "프랭켄선반(Frankenlathe)"이라 불렸습니다. 곧바로 두 번째 셀(1호기와 동일한 사양)이 1호기 옆에 설치되어 "프랭켄선반의 신부(Bride of Frankenlathe)"로 불렸습니다.
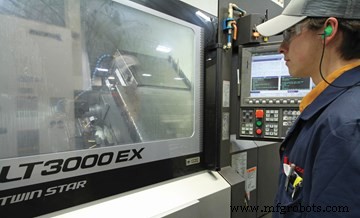
바 피더와 언로더를 장착한 오쿠마 LT3000 EX 선반 3대가 샤프트 생산을 위해 추가되었습니다.
"프랭켄선반" 양옆에는 엣지 테크놀로지스(Edge Technologies)의 장비가 배치되어 진정한 '원앤던(one-and-done)' 기술적 이점을 실현했습니다. 이 자동화가 품질 요구사항을 충족하며 부품을 '원앤던'으로 생산하는 데 필요한 빠진 퍼즐 조각이었습니다. 오쿠마 LT3000 EX는 오픈 아키텍처 타입 선반으로, 8인치 척 클래스의 고도로 유연한 트윈 스핀들 터닝 센터입니다. 이 다기능 수평 트윈 스핀들 머신은 모든 터렛에서 선반 및 밀링/드릴링 기능을 통합합니다.
첫 두 셀에는 FMB 터보 5-65 바 피더가 장착되었습니다. 이는 최대 12피트(약 3.66m) 길이의 바를 공급하는 매거진 타입으로, 회전하는 바 주위에 오일 채워진 채널이 유체 역학적 베어링 효과를 만들어 부드러운 회전을 돕습니다. 표준 유닛의 매거진 저장 용량은 11인치입니다. 이 샤프트 섹션의 부품 길이와 사이클 타임을 고려하면 오쿠마는 한 교대 동안 상당 길이의 튜빙을 가공할 수 있으므로, 엣지 테크놀로지스는 운영자 개입 없이 더 오래 가동할 수 있도록 28인치 추가 재고를 제공하는 엣지 바리프트(Edge BarLift) 확장 매거진 로딩 시스템을 추가했습니다.
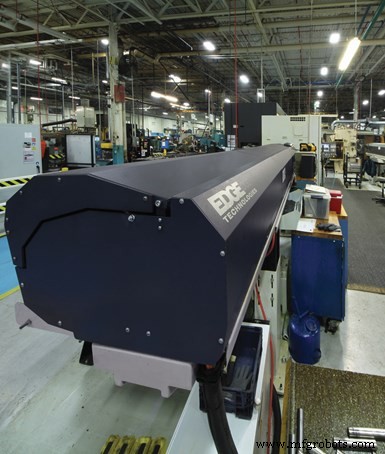
FMB 터보 5-65 12피트 매거진 타입 바 피더는 오일 채워진 채널로 회전 바 주위에 유체 역학적 베어링 효과를 만들어 부드러운 가동을 돕습니다.
"과거에 언로더가 달린 선반이 한두 대 있었을 수 있지만, 이처럼 주력 제품에 대규모로 언로더를 적용한 건 처음입니다." 노워래츠키 씨가 말합니다. "이 부품은 스플라인이 있어 떨어뜨리면 손상됩니다. 완제품은 표면 조도 요건이 있습니다."
1, 2호 셀은 2017년 설치되었으며 엣지 테크놀로지스의 플렉시스(FleXsys) LE(로드/익스트랙트) 유닛을 부품 언로딩 공정에 적용했습니다. 이 유닛은 대형 부품, 특히 장대 샤프트 작업 자동화를 위해 설계되었습니다. 단일 스핀들 CNC 선반 생산을 위해 바 스톡을 부품 길이로 절단해 공급하고 후퇴시키는 방식으로, 최대 직경 2.5인치, 길이 37인치까지 처리 가능합니다. 12피트 튜브 스톡은 FMB 터보 5-65를 통해 오쿠마의 메인 스핀들에 공급됩니다.
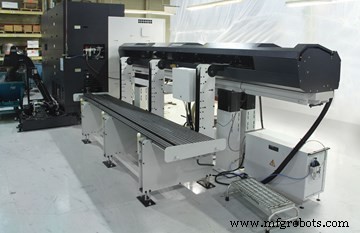
엣지 바리프트 확장 매거진 로딩 시스템은 운영자 개입 없이 더 오래 가동할 수 있도록 28인치 추가 재고를 제공합니다.
프랭켄선반 3: 자동화의 진화
세 번째 셀은 2019년 말 엣지 테크놀로지스의 최신 자동 부품 배출 시스템인 레벨 80 서보 언로더(Rebel 80 Servo Unloader)와 함께 도착했습니다. 이는 8~80mm 직경 범위의 부품 추출용으로, 1, 2호기 구형 버전보다 더 다재다능합니다. 구형 유닛은 FMB 바 피더처럼 선반과 통신하는 제어 시스템이 없어 플렉시스 LE에 추가 프로그래밍이 필요했습니다. 일단 조정되면 잘 작동했지만, 머큐리 마린은 이 단점을 보완한 업데이트된 언로더 구성을 요청했습니다. 레벨 80 서보 언로더 개발이 그 해답이었습니다. 엣지는 신형 언로더 개발 중이었는데, 머큐리 설치를 위해 통신 이슈를 최우선 과제로 삼았습니다. 이제 3호 셀에서는 오쿠마 LT3000 EX, FMB 바 피더, 엣지 언로더가 모두 통신하며 인더스트리 4.0 타입 최적화로 하나의 머신처럼 작동합니다.
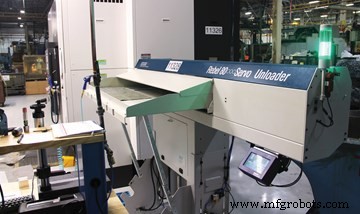
1, 2호 선반은 대형 부품 자동화용 플렉시스LE 언로더를 장착했으나, 3호 오쿠마에는 레벨 80 서보 언로더가 장착되어 8~80mm 직경 부품 추출용이며 바 피더 및 머신 툴과 최적화된 통신 기능을 갖췄습니다.
레벨 80 서보 언로더는 부품 추출을 위한 다양한 엔드 이펙터(end effector) 방식을 제공합니다. 바 콜렛(외경 그립), 확장 내경 그립, 3점 외경 그립, 피드 핑거, 앵귤러 그립, 강자성체용 전자석, 프로파일 및 특수 형상 소재용 특수 엔지니어링 솔루션 등이 있습니다.
스티어링 샤프트의 스플라인 등 부품 표면 보호를 위해 추출 V-트레이가 비금속 소재로 덮인 매거진 표면에 샤프트를 부드럽게 내려놓습니다. 경사 테이블은 조절 가능해 대직경 부품도 '이지 언로드(easy unload)'할 수 있습니다.
레벨 80 서보 언로더는 축 방향 시프트 트랙을 갖춰 선반에서 쉽게 떨어져 스핀들 라이너 교체와 선반 후면 유지보수 접근이 용이합니다. 리모컨 펜던트와 메뉴 구동형 터치스크린 대화형 컨트롤이 장착되어 있으며, 무제한 부품 프로그램을 저장할 수 있습니다.
세 번째 셀은 바 피더 기술 발전의 혜택도 받았습니다. FMB 터보 5-65가 A 모델로 납품되었는데, 신형 오토 어저스트 가이드 채널 시스템을 탑재했습니다. 폴리우레탄 가이드 채널이 적정 직경으로 자동 조절되어 하나의 가이드 채널로 5~65mm 바 직경을 모두 커버합니다. 이 기능 덕분에 머큐리 마린은 가이드 채널 교체 없이 다양한 샤프트 직경으로 빠르게 전환할 수 있어 적시 생산(JIT) 셋업에 유리합니다.
부품 품질 향상 외에도 이 셀들은 인건비 절감과 바닥 면적 효율화 이점을 제공합니다. 이상적으로 노워래츠키 씨는 생산 현장을 원하는 대로 재구성할 수 있는 백지 상태를 원합니다. 그는 팀을 이끄는 두 가지 동력이 공정 통합과 인력 공유라고 설명합니다.
앞으로 이러한 선반에 적용된 바 피더와 언로더 같은 자동화 추가는 표준이 될 것이라고 노워래츠키 씨는 전망합니다. "이제부터 이곳에 들어오는 새로운 셀 중에 어떤 형태의 자동화도 없는 건 없을 것으로 봅니다. 팬룩 로봇이든 갠트리 시스템이든 바 피더든 언로더든 말이죠." 그는 작업에 필요한 인력을 최소화하는 방향이 될 것이라고 예측합니다. "인력은 프리미엄입니다." 노워래츠키 씨가 결론짓습니다.
이러한 셀 운영에는 높은 기술 전문성이 필요하므로 머큐리 마린은 직원 대상 교육을 제공합니다. "더 높은 수준의 운영자가 필요합니다." 노워래츠키 씨가 말합니다. 이를 위해 운영자들을 지역 커뮤니티 칼리지의 1, 2단계 가공 코스에 등록시키고, 수료 후 NIMS 자격증 취득 시험을 치르게 합니다.
머큐리 마린 | mercurymarine.com
엣지 테크놀로지스 | 314-692-8388 | edgetechnologies.com
저자 소개
케빈 슐츠(Kevin Shults)
케빈 슐츠는 광고 및 디자인 전문가입니다. 머신 툴 산업에서 24년 경력을 쌓았으며, 그중 20년을 정밀 가공 산업 내 OEM의 마케팅 디렉터로 근무했습니다. 연락처: shultscomm@yahoo.com.



