CNC 선반용 접착식 워크홀딩: 얇은 링 부품의 변형 제거
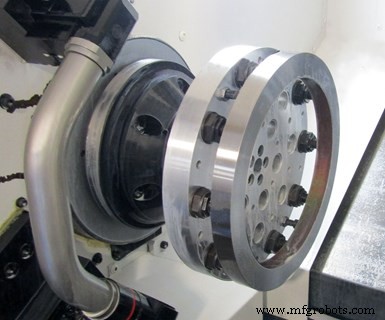
왼쪽 사진 같은 얇은 링은 기존 기계식 클램핑 장치 사용 시 발생할 수 있는 부품 변형을 방지하는 광활성화 접착 워크홀딩 공정의 좋은 후보입니다.
일부 터닝 애플리케이션에서는 CNC 선반용 척 죠나 기타 기존 워크홀딩 장치가 클램핑 힘을 가할 때 부품 변형을 유발할 수 있습니다. 사진 왼쪽과 같은 대형 얇은 링이 대표적입니다. 이러한 워크홀딩 요소는 부품 전체에 대한 완전한 접근을 방해해 추가 작업을 위한 재클램핑을 필요하게 할 수도 있습니다.
블루 포톤(Blue Photon)은 이러한 상황에 대한 대안적 워크홀딩 방법을 제공합니다. 자외선(UV) 경화 접착제를 사용해 부품을 터닝용으로 고정하는 방식입니다. 밀링, 연삭, 방전 가공, 3D 프린팅/적층 제조 등 다른 공정에도 적용 가능합니다.
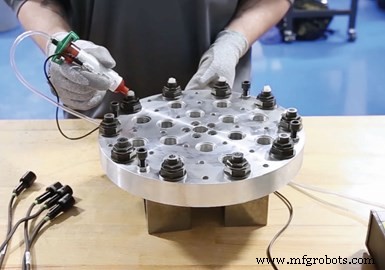
이소프로필 알코올로 그리퍼를 세척한 후 각 그리퍼에 접착제를 도포합니다.
회사의 광활성화 접착 시스템의 주요 구성 요소는 라이트 가이드가 있는 UV 광원, 블루그립(BlueGrip) 접착제, UV 투과 그리퍼입니다. 그리퍼는 UV 광이 통과해 접착제를 경화시키고 부품을 고정 장치 요소에 본딩하는 렌즈 역할을 합니다.
나사산 그리퍼는 픽스처 플레이트 상단에 설치되며, UV 광이 그리퍼를 위로 통과할 수 있도록 관통 구멍이 필요합니다. 대부분의 터닝 애플리케이션에서는 워크스테이션에서 이 작업을 수행한 후 본딩된 픽스처 플레이트를 선반에 설치합니다.
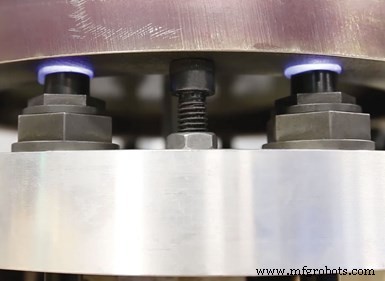
앨런 볼트 같은 하드 스톱을 사용해 그리퍼와 부품 사이의 적절한 접착제 간격을 확보합니다.
각 그리퍼 상단과 부품의 그립 영역을 이소프로필 알코올로 세척합니다. 접착제를 각 그리퍼 상단에 도포해 그리퍼 면 전체를 덮고 그리퍼 면과 부품 하면 사이의 간격을 채웁니다. 간격(즉 접착제 두께)은 부품 평탄도에 따라 0.020~0.120인치(약 0.5~3mm) 범위에서 조절 가능합니다. 부품은 픽스처 플레이트에 설치된 하드 스톱 위에 놓이는데, 이 스톱은 그리퍼 상단보다 약간 높게 설정해 적절한 간격을 만듭니다.
접착제 경화를 위해 UV 광원의 라이트 가이드를 각 그리퍼 후면에 삽입하고 광원을 작동시킵니다. 일반적으로 60~90초간 UV 광을 조사하면 접착제가 경화되어 그리퍼와 부품이 본딩됩니다. 모든 그리퍼의 경화가 완료되면 부품이 장착된 픽스처 요소를 머신에 설치하고 가공을 진행합니다.
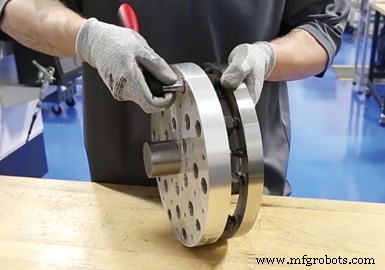
머신에서 픽스처를 분리한 후 렌치를 사용해 각 그리퍼를 풀어 부품과의 본딩을 해제합니다.
가공 완료 후 렌치를 사용해 각 나사산 그리퍼를 돌려 부품과의 접착 본딩을 전단(shear) 방식으로 분리합니다. 잔여 접착제는 증기, 뜨거운 물 담그기 또는 분무로 제거한 후 부품과 그리퍼에서 벗겨냅니다.
필요한 그리퍼 개수는 부품 크기와 형상에 따라 결정된다고 회사는 설명합니다. 축 방향 유지 힘은 그리퍼 크기에 따라 250~800파운드(약 113~363kg) 범위입니다. 그리퍼는 경화된 내식성 스테인리스강으로 제작되며 블랙 옥사이드 마감 처리되어 있습니다. 접착제는 대부분의 수성 및 유성 쿨런트, 절삭유와 호환됩니다. 다양한 철/비철 금속, 플라스틱, 세라믹, 복합 소재를 고정할 수 있다고 합니다.
밀링 적용 사례
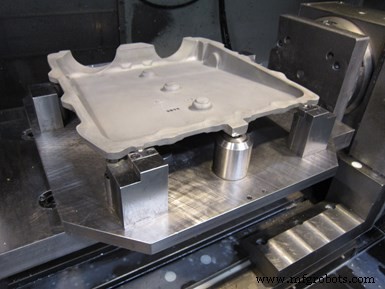
주물 등 비교적 얇은 공작물을 고정하는 것은 까다로울 수 있습니다. 기존 기계식 클램프(일부 경우 진공 척조차) 사용 시 부품이 휘기 쉽기 때문입니다. 클램프 조임 시 부품이 변형되지 않도록 주의해야 하며, 가공 후 클램프를 풀면 부품이 원래 상태로 되돌아가는 스프링백(springback) 현상이 발생할 수 있습니다.
뉴욕 주 로체스터의 정밀 연삭 및 제조(PGM)는 과거 이러한 문제로 어려움을 겪었으나, 이제 위 사진의 마그네슘 주물처럼 4축 VMC에서 가공하는 부품에 블루 포톤 기술을 적용하고 있습니다.
머신의 로터리 테이블에 픽스처 플레이트를 설치한 후 운영자가 각 핀 상단에 소량의 접착제를 도포합니다. 그런 다음 주물을 픽스처에 올리는데, 이는 3개의 하드 데이텀 포인트 위에 놓입니다. UV 광원의 라이트 가이드를 해당 데이텀 포인트에 위치한 3개 그리퍼에 각각 삽입합니다. 그리퍼당 약 30초면 UV 경화가 완료됩니다. 운영자는 나머지 6개 그리퍼에 접근하기 쉽게 픽스처를 회전시키고 각 지점에서 경화를 진행합니다. 테이블을 원래 위치로 돌리면 부품 프로그램을 시작할 수 있습니다.
가공 완료 후 T-핸들 렌치로 각 그리퍼를 돌려 빼내며 부품과의 접착 본딩을 전단 방식으로 분리합니다. 공작물을 픽스처에서 분리한 후 휴대용 스팀 세척 장비로 후속 세척 작업을 진행해 공작물에 남은 경화 접착제를 제거합니다. 그리퍼 팁에 남은 접착제도 금속 자나 직선 자로 긁어내 다음 공작물 고정 준비를 마칩니다. 공작물과 그리퍼 사이 간격(접착제 두께)은 부품 평탄도에 따라 0.010~0.125인치(약 0.25~3.2mm) 범위입니다.



