자동화 5축 가공 마스터하기: 단순화된 솔루션
이 영상에서 그리퍼가 기계 저장 랙에서 다른 팔렛에 접근하는 동안 재생 속도가 증가했습니다.
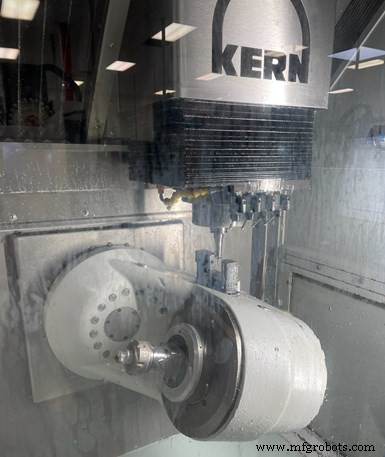
Challenge Machine은 새 5축 기계의 선회하는 B축 주물 측면에 장착된 레이저 프로브를 활용하여 툴 프리세팅과 무인 가공 사이클 중 공구 파손 감지 및 마모 추적(일부 적용 분야)에 활용합니다.
미네소타주 블레인의 Challenge Machine은 매우 작은 것들을 포함하여 소형 복잡 부품 가공을 전문으로 합니다. B축 스위스형 선반, 트러니언 테이블 장착 VMC(4축, 일부 5축 회전), 고속 진정한 5축 머시닝 센터 등 다양한 장비를 사용합니다.
바피더 스위스형으로는 장시간 무인 가공을 실현했지만, 최근까지 모든 밀링 장비는 수동 부품 적재가 필요했습니다. 그러나 최신 5축 기계는 통합 워크홀딩 팔렛 체인저와 대용량 ATC를 탑재하여 주간 무인, 야간 라이트아웃 운전이 가능합니다. 또한 CNC 기능과 터치 프로빙 루틴이 결합되어 하나의 운동학적 포인트에서 하나의 공작물 좌표계를 생성하므로 프로그래밍이 단순화됩니다.
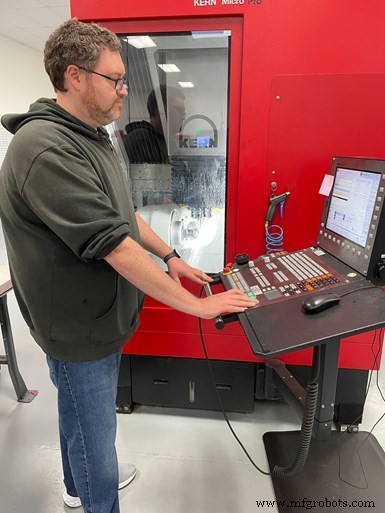
머시니스트 Brandon Gill은 Micro Pro의 주 프로그래머, 셋업맨, 오퍼레이터입니다. 그는 Micro Pro의 Heidenhain TNC 640 CNC와 프로빙 루틴을 사용하여 G54/G55 G코드 오프셋 대신 하나의 운동학적 포인트/작업 좌표계 기반으로 작업을 프로그래밍하는 기능을 높이 평가합니다.
자동화 5축 기계는 독일 Kern Microtechnik(미국에서 Kern Precision, 일리노이주 애디슨 소재)의 Micro Pro입니다. Challenge Machine 총괄 매니저 Aaron Schreiber는 이 정교한 기계 플랫폼을 15년간 고려해왔다고 말합니다. 그는 이것이 결코 작은 투자가 아님을 인정합니다. 그러나 ISO 13485 인증 숍으로서 증가하는 의료 부품을 일부 5축 트러니언 기계에서 가공할 때 정확도, 반복성, 표면 마감 문제가 발생했고, 새 기계의 전체 냉각 채널이 열성장을 완화하여 긴 사이클 타임의 복잡한 부품에 신뢰성 있는 가공을 가능하게 했습니다. 이 외에도 기계 능력으로 며칠 또는 몇 주간 무인 운전에 자신감을 갖게 되었습니다.
그냥 돌게 하라
Jim Betland가 1999년 지하실에서 시작한 Challenge Machine은 초기에는 반도체 산업용 마이크로 가공 부품에 큰 비중을 두었습니다. 최근 Minneapolis의 Assurance Manufacturing에 인수되었지만 여전히 소형 부품에 집중합니다(부품 크기와 중요한 마이크로 가공 디테일 측면에서). Schreiber는 올해 매출이 15% 증가했다고 말하며, 의료 시장 집중도를 높이는 동시에 항공우주 작업도 타겟팅하고 있습니다.
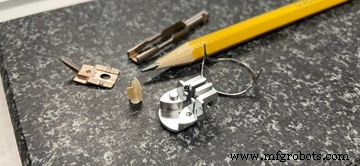
숍은 Micro Pro에서 다양한 소재의 부품을 가공했습니다. 일반적인 달에 10~15개 다른 부품 번호를 이 기계에서 돌리며, 다수 사이클 타임이 3시간 이상입니다.
Kern에 따르면 Micro Pro는 정수압 가이드, 리니어 드라이브, 초고성능 콘크리트(UHPC) 단일 주조 베이스를 탑재하여 2미크론 이하 위치 결정 정밀도와 1미크론 이하 반복정밀도를 달성합니다. 소형 부품 가공을 염두에 두고 설계되어 XYZ 이동량 350×220×250mm, 선회 B축 220도 회전합니다. Schreiber는 43평방피트(약 4평)의 작은 설치 면적을 높이 평가합니다. 현재 16,000평방피트 항온항습 시설에서 바닥 공간이 부족하기 때문입니다(향후 몇 년 내 이전 가능성 언급).
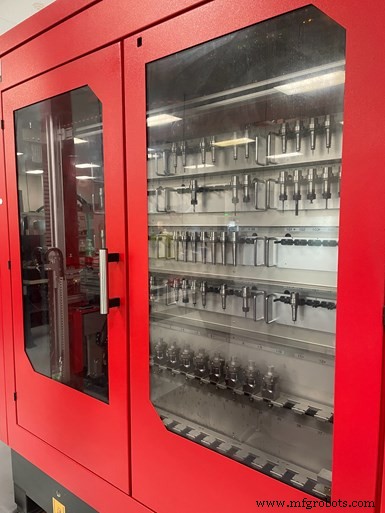
절삭 공구와 워크홀딩 팔렛이 기계 측면에 저장됩니다. 이 기계는 30개 워크홀딩 팔렛과 109개 툴을 수용합니다. Micro Pro(43,000rpm HSK 40 스핀들)에서 숍이 사용한 가장 작은 툴은 직경 0.003인치입니다.
Challenge Machine의 Micro Pro는 Erowa 제로포인트 워크홀딩 시스템(파워 척)을 사용하여 0.0001인치 미만 반복 위치결정 정밀도를 제공합니다. 기계는 측면의 밀폐된 다단 랙에 30개 팔렛과 109개 툴홀더를 저장합니다. 통합 공작물 체인저가 원자재(Challenge Machine 경우 흔히 콜릿에 고정된 봉재)가 장착된 팔렛을 척으로 자동 이송하고, 가공 완료 후 팔렛을 제거하여 저장합니다.
작업물과 툴 저장 용량으로 기계에서 돌리는 작업 유형의 다용성을 제공합니다. 예를 들어 동일/유사 부품 배치 크기가 클 때 중복 툴링을 장착할 수 있습니다(Schreiber에 따르면 이 기계 배치 크기는 보통 100~300개 상한). 반대로 다양한 툴(및 원자재 팔렛)을 장착해 저량 혼합 작업을 동시 수행할 수도 있습니다.
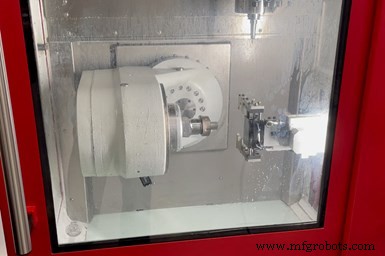
통합 공작물 체인저가 원자재(흔히 콜릿에 고정된 봉재) 장착 팔렛을 작업대로 자동 이송하고, 가공 완료 후 팔렛을 제거하여 저장합니다. Erowa 제로포인트 워크홀딩 시스템은 0.003mm 미만 반복 위치결정 정밀도를 제공하는 파워 척을 탑재합니다.
배치 크기가 겉보기엔 낮아도(숍 작업 대부분 프로토타입 및 저생산량), 파트 사이클 타임은 종종 깁니다. 때로는 3주 연속 무인 운전하며, 3시간 사이클 타임도 흔합니다. 예를 들어 Micro Pro는 1.25인치 직경 봉재에서 97% 소재를 제거하여 0.014인치 벽 두께 티타늄 의료 부품(대동맥 판막 수리용)을 완성합니다.
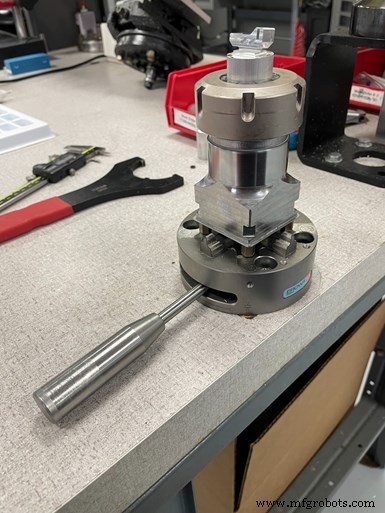
여기서는 완성 부품 수동 언로딩과 새 소재 로딩을 위해 척을 단순히 사용합니다.
이 적용 분야와 혈액 펌프 임펠러 같은 경우 완전 5축 윤곽 가공이 필요합니다. 하지만 숍은 프리즘 부품에 3+2 포지셔닝 작업을 수행하여 여러 기계나 다중 셋업 대신 한 기계에서 처리하는 이점도 누립니다.
Micro Pro 무인 운전에 더 확신을 주기 위해 Challenge Machine은 기계의 선회하는 B축 주물 측면에 장착된 Blum-Novotest 레이저 프로브를 활용하여 툴 프리세팅과 무인 가공 사이클 중 공구 파손 감지 및 마모 추적(일부 적용 분야)을 수행합니다.
머시니스트 Brandon Gill이 Micro Pro의 주 프로그래머, 셋업맨, 오퍼레이터입니다. 그는 이 기계의 작은 도전 과제 중 하나가 Heidenhain TNC 640 CNC(숍 최초 이 브랜드)에 익숙해지는 것이었다고 말합니다. 다만 CNC 인터페이스와 특정 기능 접근 위치에 익숙해지는 문제였을 뿐입니다. 그는 TNC 640 CNC를 사용하여 G54/G55 G코드 오프셋 대신 하나의 운동학적 포인트/작업 좌표계 기반으로 작업을 프로그래밍하는 기능을 높이 평가합니다. 숍은 다른 밀링 기계와 마찬가지로 GibbsCAM으로 이 기계용 파트 프로그램을 개발합니다.
사실 Gill은 이런 능력들이 Micro Pro를 그가 가장 선호하는 프로그래밍 및 운영 기계로 만든다고 말합니다.
스위스형을 5축 기계로 보기
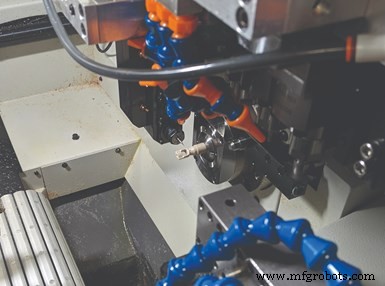
이 복잡한 의료 부품이 Challenge Machine의 첫 스위스형 선반 검토를 이끌었습니다. 프로그래머블 선회 B축과 라이브 툴링 스테이션을 가진 모델을 선택했는데, 2015년 구매한 Marubeni Citizen-Cincom L220입니다. 숍은 이식용 의료급 폴리에테르에테르케톤(PEEK) 부품(무릎 치환 수술용)을 두 대 CNC 기계에서 가공했습니다. 5축 기계가 부품 대부분을 밀링(사이클 타임 45분)하고 3축 기계가 완료(15분). L220은 이 부품을 15분 만에 완전 가공했습니다.
숍은 이런 유형 기계의 툴링 전략 수립이 독창성을 요구함을 발견했습니다. 대용량 ATC를 가진 CNC 밀링 기계와 달리 스위스형은 제한된 툴 스테이션을 가집니다. L220은 5개 터닝 스테이션, 메인 스핀들용 3개 크로스워킹 스테이션, 6개 대향 스테이션(3라이브, 3정적), 백포스트 8스테이션(4라이브, 4정적), B축 툴포스트 4라이브 스테이션을 가집니다. 밀링 기계에서처럼 커스텀 폼 툴 같은 특수 툴을 사용할 여유가 없습니다. 결과적으로 Challenge Machine은 볼밀, 보링 바, 그루빙 툴 등을 창의적으로 사용하여 PEEK 무릎 치환 부품의 종형 내경 형상 같은 복잡한 형상을 만듭니다.



