CNC 멀티태스킹 기계 효율 극대화: Y축 파팅오프의 이점
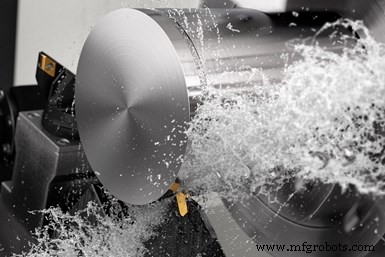
멀티태스킹 기계의 Y축 모션을 활용하는 절삭 공구는 기존 선반의 X축 모션보다 파팅오프 작업을 더 빠르게 수행할 수 있습니다. 사진 제공: Sandvik Coromant
B축 턴-밀과 많은 라이브-툴 CNC 터닝 센터는 Z축에 수직인 Y축 모션을 제공합니다. 이 세 번째 선형 축은 커터가 스핀들 센터라인을 가로지르며 밀링, 드릴링, 슬로팅 같은 작업을 수행할 수 있게 하여, 원 셋업으로 부품을 완전 가공하는 것을 목표로 합니다.
Sandvik Coromant는 Y축 모션을 추가로 활용하여, Y축이 없는 선반의 기존 X축 공정보다 파팅오프 작업을 더 효과적으로 수행하는 방법을 찾았습니다. CoroCut QD 공구의 인서트 시트를 90도 회전시키고 공작물을 Y축에서 결합하여 절삭력이 공구 블레이드의 가장 강한 부분으로 향하도록 함으로써 이를 달성했습니다.
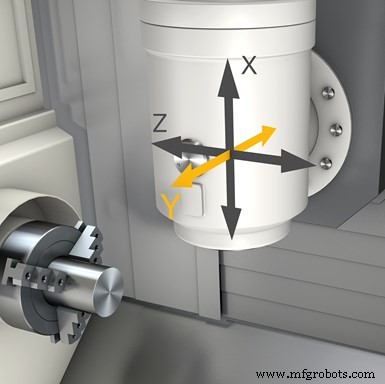
B축 턴-밀의 운동 축입니다.
"이는 더 높은 이송과 낮은 소음으로 사이클 타임에서 초를 단축하려는 고객에게 정말 도움이 될 것입니다."라고 Sandvik Coromant 제품 관리자 Staffan Lundström은 말합니다. "Y축이 있다면 소음과 진동을 감수할 필요가 없습니다. 고객에게는 시간 절약과 무인 생산 가능성 추가를 의미합니다."
Lundström은 Y축을 이용한 파팅오프 아이디어를 몇 년간 가지고 있다가 Sandvik Coromant의 소규모 팀 도움으로 프로토타입을 개발했습니다. 첫 공구 테스트는 기계에서 덜거덕거리는 소음과 진동이 발생하고 결국 인서트가 파손되는 결과로 좋지 않았습니다.
"우리에게 큰 좌절이었습니다."라고 Lundström은 설명합니다. "무엇이 잘못되었는지 정말 이해하지 못했습니다."
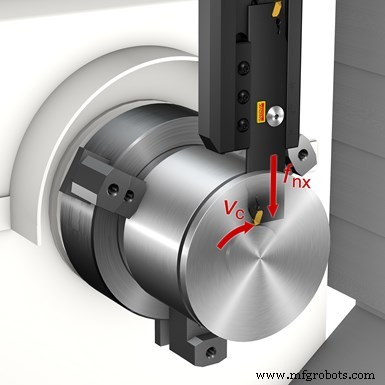
기존 CNC 터닝 센터의 파팅오프 작업은 커터를 X축 아래로 구동합니다.
그러다 팀이 발생한 일을 검토하고, 내부 스루-툴 쿨런트를 추가하고 어댑터 설계를 수정하기로 결정했습니다. 다른 기계에서 새 프로토타입을 테스트했을 때, 이 대체 파팅오프 방식이 성공적임이 입증되었습니다.
현재 설계에서 60mm(2.36인치) 블레이드 오버행 시, 블레이드 벤딩 강성이 기존 X축 파팅오프 공구보다 6배 이상이라고 합니다. 이는 더 안정적인 절삭 공정을 제공하여 더 긴 공구 사용, 더 높은 이송률, 더 빠른 사이클 타임 달성을 가능하게 합니다.
한 테스트 비교에서, 항공우주 산업을 지원하는 한 업체가 멀티태스킹 기계에서 CoroCut QD 공구로 Y축 방식과 다른 공구로 표준 X축 방식을 사용해 직경 35mm Inconel 718 바를 파팅오프한 차이를 기록했습니다. Y축 방식은 절삭 속도 40m/min, 이송 0.12mm/rev로 공구 수명 35개 부품을 달성했습니다. X축 방식은 절삭 속도 30m/min, 이송 0.05mm/rev로 공구 수명 10개 부품만 달성했습니다.
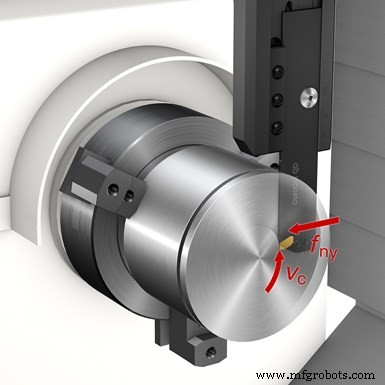
CoroCut QD는 멀티태스킹 기계의 Y축을 따라 파팅오프하도록 설계되었습니다. 공구 블레이드 벤딩 강성이 기존 X축 파팅오프 공구보다 6배 이상이라고 합니다.
공구 길이는 오프라인 프리세터로 측정할 수 있습니다. 파팅오프 시 공구 길이는 공구 센터 높이가 되며, 특히 센터까지 파팅오프할 때 센터 높이가 정확한 것이 중요하다고 회사는 말합니다. 절삭날을 보기 어렵다면 공구에 게이지 플레인이 있습니다.
이 공구는 최대 직경 180mm(7인치) 공작물과 3~4mm(0.118~0.157인치) 절삭 폭을 수용합니다.



