아웃-오브-라운드 터닝: 트랜스미션 제조의 새 시대
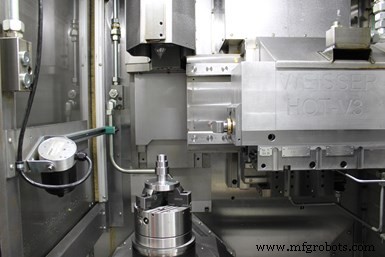
Weisser의 Hyperspeed Oval Turning(HOT) '아웃-오브-라운드' 가공 유닛은 알루미늄과 강철로 만든 내연기관용 왕복 피스톤, 경화 캠샤프트, 다각형 프로파일/형상, 자동차 연료 펌프 등의 경질 및 연질 가공을 가능하게 합니다.
자동차 트랜스미션은 계속 발전하고 있습니다. 내부 샤프트 구성품에 스플라인 및 수축 피트 연결도 계속 사용합니다. 그러나 독일 남부 Weisser R&D 부서 수석 엔지니어 Reiner Jörg는 다각형 커플링 또는 다각형 샤프트-허브 연결이 트랜스미션 구성품의 이러한 전통적인 연결 방식에 대한 좋은 대안이라고 말합니다.
"다각형 커플링은 새로운 것이 아닙니다."라고 그는 말합니다. "스플라인과 키드 샤프트 부착과 관련된 일반적인 고장 문제를 제거하도록 설계된 일반 다각형 시스템은 효과적인 하중 분산이 점 접촉을 사실상 제거하여 응력 피로와 왜곡을 최소화하므로, 더 강하고 정밀하며 실질적으로 더 긴 수명을 가진 까다로운 기계적 연결을 만드는 검증된 우수한 방법입니다. 다각형은 다른 어떤 샤프트 부착보다 더 큰 토크 용량을 가집니다. 힘 전달과 하중 등급이 최적화되고 더 짧은 샤프트 연결을 종종 사용할 수 있어 귀중한 공간을 절약합니다. 기어박스 같은 더 작은 공간에서 더 적은 가속 질량은 앞서 언급한 연료 효율에 기여합니다."
그럼에도 그는 자동차 제조사들이 아직 트랜스미션에 다각형 커플링을 채택하지 않았다고 말합니다. 한 가지 이유는 부품 가공이 어렵기 때문입니다. 그러나 Weisser의 아웃-오브-라운드 터닝 기술이 이를 바꿀 수 있습니다. 이 기술은 제조업체가 완성된 다각형 형상을 원 셋업, 한 기계에서 터닝할 수 있게 하여, 기존 자동차 샤프트-허브 연결을 생산하는 데 일반적으로 사용되는 프로파일 밀링과 그라인딩 공정의 더 효율적인 대안이 될 수 있습니다.
1993년 도입 이후 아웃-오브-라운드 터닝은 알루미늄과 강철로 만든 내연기관용 왕복 피스톤, 경화 캠샤프트, 다각형 프로파일/형상, 자동차 연료 펌프의 경질 및 연질 가공에 사용되어 왔습니다. 이제 Weisser는 여러 OEM(주문자 상표 부착 생산업체)과 프로젝트를 진행하며 이 공정의 더 넓은 채택이 어떻게 전통적인 샤프트-허브 연결을 다각형 커플링으로 대체하는 것을 가능하게 할 수 있는지 보여주고 있습니다.
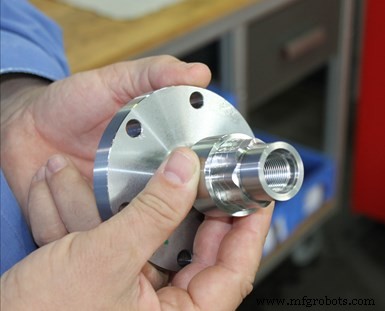
다각형 샤프트는 스플라인과 키드 샤프트 부착의 일반적인 고장 문제를 제거하도록 설계되었습니다. 다각형은 다른 어떤 샤프트 부착보다 더 큰 토크 용량을 가집니다. 힘 전달과 하중 등급이 최적화되고 더 짧은 샤프트 연결을 종종 사용하여 공간을 절약합니다.
예를 들어, 회사의 Hyperspeed Oval Turning(HOT) 아웃-오브-라운드 가공 시스템은 회사의 Vertor 수직 터닝 기계와 통합되는 별도 유닛입니다. 타원형 또는 아웃-오브-라운드 형상은 공작물 스핀들 축과 공구 직경 생성 피드 축의 상호작용으로 생성됩니다.
공구 절삭날은 X축 방향과 동일하게, 공작물 스핀들 축에 수직으로 이동합니다. 절삭날은 이 개념적 평면에서 가변적으로 위치할 수 있어 반경 및 정면 윤곽 또는 반구형 아웃-오브-라운드 형상을 생성할 수 있습니다. Weisser는 볼스크류 대신 리니어 드라이브를 사용하여 오벌 터닝 유닛을 가속합니다.
다이내믹 드라이브의 동력은 질량 가속에 부분적으로 필요하고, 부분적으로는 가공 중 공구 절삭날에 작용하는 힘으로서 필요합니다. 절삭 공구는 최대 130G의 반경 방향 진동 운동으로 가속될 수 있습니다. 이 수준의 가속도는 최신 Siemens와 Bosch Rexroth CNC조차도 극한으로, 대부분의 애플리케이션은 30~90G 가속도를 포함합니다.
"주어진 아웃-오브-라운드니스에 대해, 공작물의 최대 허용 rpm은 진동 드라이브가 생성하는 공구 비트의 최대 가속도와 관련이 있습니다. 30G 공칭 가속도는 최고 정밀도와 일류 표면 조도 생성을 용이하게 합니다."라고 Jörg는 말합니다.
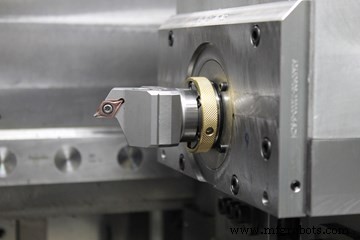
공구 절삭날의 움직임은 X축 방향, 즉 공작물 스핀들 축에 수직입니다. 절삭날은 이 개념적 평면에서 가변적으로 위치할 수 있어 반경 및 정면 윤곽 또는 반구형 아웃-오브-라운드니스를 생성할 수 있습니다.
높은 공칭 가속도에도 불구하고, 특수한 충격 흡수 특성이 기계 베이스 구조에 가해지는 힘을 제한하여 정밀도를 보장한다고 합니다. "우리 시스템은 가속 작업을 운동 에너지로 전환하여 가속 힘을 보상하므로 기계 진동이 제거되고 높은 표면 품질이 달성됩니다."라고 Jörg는 설명합니다. "통합된 절삭력 보상으로 순 절삭력(수동력)이 거의 완전히 중립화될 수 있습니다."
Weisser의 한 고객은 다각형 캠을 1분 미만으로 원 셋업, 4번 터닝 패스(면 가공과 챔퍼링 포함)로 제조합니다. 1,500rpm에서 아웃-오브-라운드 터닝 유닛은 회전당 0.1mm 이송과 0.8~2mm 절삭 깊이를 생성합니다. 부품은 ±10미크론 정밀도로 마무리됩니다.
많은 국제 경쟁사보다 한 단계 더 나아간 또 다른 고객은 Weisser의 HOT 기술을 사용하여 새로 개발된 기어박스에 다각형 커플링을 이미 통합했습니다. "고객은 7단 기어의 스플라인 샤프트를 다각형 샤프트로 교체했는데, 다각형이 다른 어떤 샤프트 부착보다 더 큰 토크 용량을 가지므로 샤프트 길이가 20mm에서 12mm로 줄어들었습니다."라고 Jörg는 말합니다. "따라서 더 짧은 샤프트 연결을 사용하고 귀중한 공간을 절약할 수 있습니다." 이 공간 절약은 원래 설계에서 피로 문제를 겪었던 1단 기어의 변속비를 최적화하는 데 도움이 되었습니다.
HOT 기술을 다각형 샤프트-허브 연결에 밀어붙이며, Weisser는 지금까지 통합 아웃-오브-라운드 터닝 유닛을 탑재한 기계를 약 100대 판매했습니다. 이제 자동 공구 교환장치를 갖춘 Vertor C 수직 터닝 기계를 제공하여 더 유연한 가공을 가능하게 합니다. Jörg에 따르면 달성 가능한 정밀도는 현재 CNC 용량에 의해 제한됩니다. "기계를 1,800rpm으로 돌리고 우리 아웃-오브-라운드 터닝 유닛으로 1도 해상도로 부품을 가공하려면 컨트롤러가 초당 9,180개 신호를 처리해야 합니다. 나노초 영역의 해상도 이야기입니다. 그게 제한 요소입니다. 하지만 우리는 시스템 경계를 더 제한하여 미크론 공차 수준에서 가공할 수 있도록 노력하고 있습니다."



