FRP(유리 섬유 강화 플라스틱) 금형 제작 단계별 가이드
유리 섬유 금형 제작은 단순하지만 인내와 세심한 주의가 필요합니다. 잘 만들어진 금형은 여러 번 재사용 가능해 향후 프로젝트 시간과 비용을 절약합니다.
아래는 내구성 있는 FRP 금형을 제작하기 위한 전문적인 단계별 공정입니다. 각 단계는 최적의 접착, 최소 결함, 오래가는 최종 제품을 보장합니다.
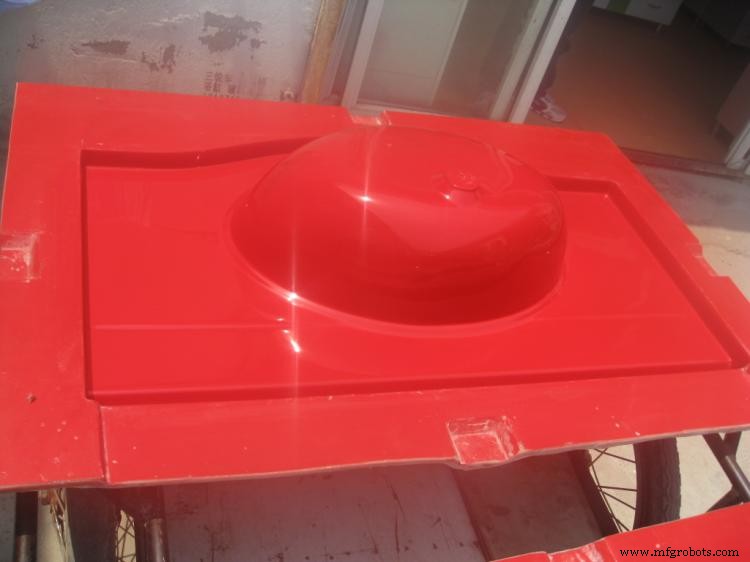
1. 고품질 플러그(Plug) 제작
플러그는 금형이 복제할 마스터 패턴입니다. 최종 부품의 형상과 복잡도에 맞는 소재를 선택하세요. 일반적인 선택지:
- 목재(단순 형상)
- 석고 또는 퍼티(정교한 디테일)
- 시트 메탈 또는 포르미카(내구성, 재사용 가능 패턴)
플러그 치수가 정확해야 합니다. 편차는 모든 성형 부품에 전이됩니다.
2. 플러그 준비 및 실링
내부 공극을 수지나 래커로 채우고 표면을 버핑합니다. TR-301과 TR-311로 2단계 실링. 석고 사용 시 오븐 건조 후 철저히 실링. 파탈 페이스트 #2(Partall Paste #2)를 이형제로 도포, 각 코트 건조 후 다음 코트. 일반적으로 5회 코트 권장, 코트 사이 버핑.
3. 폴리비닐 알코올(PVA) 도포
플러그에 PVA를 최대 3회 분무, 각 코트 최소 30분 건조. 이 단계는 성형 중 수지가 플러그에 달라붙는 것을 방지합니다.
4. 젤코트(Gelcoat) 도포
MEK 퍼옥사이드 경화제 다음으로 왁스 프리 젤코트를 브러시 롤러로 도포. 복잡한 부품 탈형이 필요한 금형에는 툴링 젤코트 사용. 최소 2회 코트, 코트 간 4시간 건조, 최종 24시간 경화.
5. 스킨 코트(Skin Coat) 적용
1온스 유리 섬유 절단 스트랜드 매트 또는 얇은 천 사용. 범용 폴리에스터 수지를 롤러로 고르게 펴며 백색 섬유나 기포가 남지 않게 합니다. 24시간 건조 후 다음 층. 총 3층 이상 반복해 견고하고 유연한 금형 완성.
6. 경화 및 금형 분리
최종 수지 코트 후 수일간 경화. 금속 날로 과잉 수지나 유리 섬유 제거, 금형과 플러그 가장자리가 보일 때까지 가볍게 샌딩. 플라스틱 쐐기나 저어주는 막대로 두 면 분리.
7. 마감 및 실링
220~600 그릿으로 점진적 샌딩. 파탈 페이스트 #2 재도포, 강력 세정제로 표면 세척, 실러 글레이즈로 완벽한 마감.
필요 자재
- 샌드페이퍼(220~600 그릿)
- 플라스틱 쐐기 또는 저어주는 막대
- 파탈 페이스트 #2
- 버핑 패드
- TR 301 및 TR 311 젤코트
- 폴리에스터 수지
- 절단 날
- 브러시 롤러
- 1온스 절단 스트랜드 매트 및 유리 섬유 천
팁 & 주의사항
- 각 코트 완전히 건조 후 다음 코트 진행.
- 왁스 함유 젤코트 사용 금지; 금형 수명 단축.
출처: eHow – 유리 섬유 금형 제작법



