다기능 동체 데몬스트레이터용 LM PAEK 용접 검증
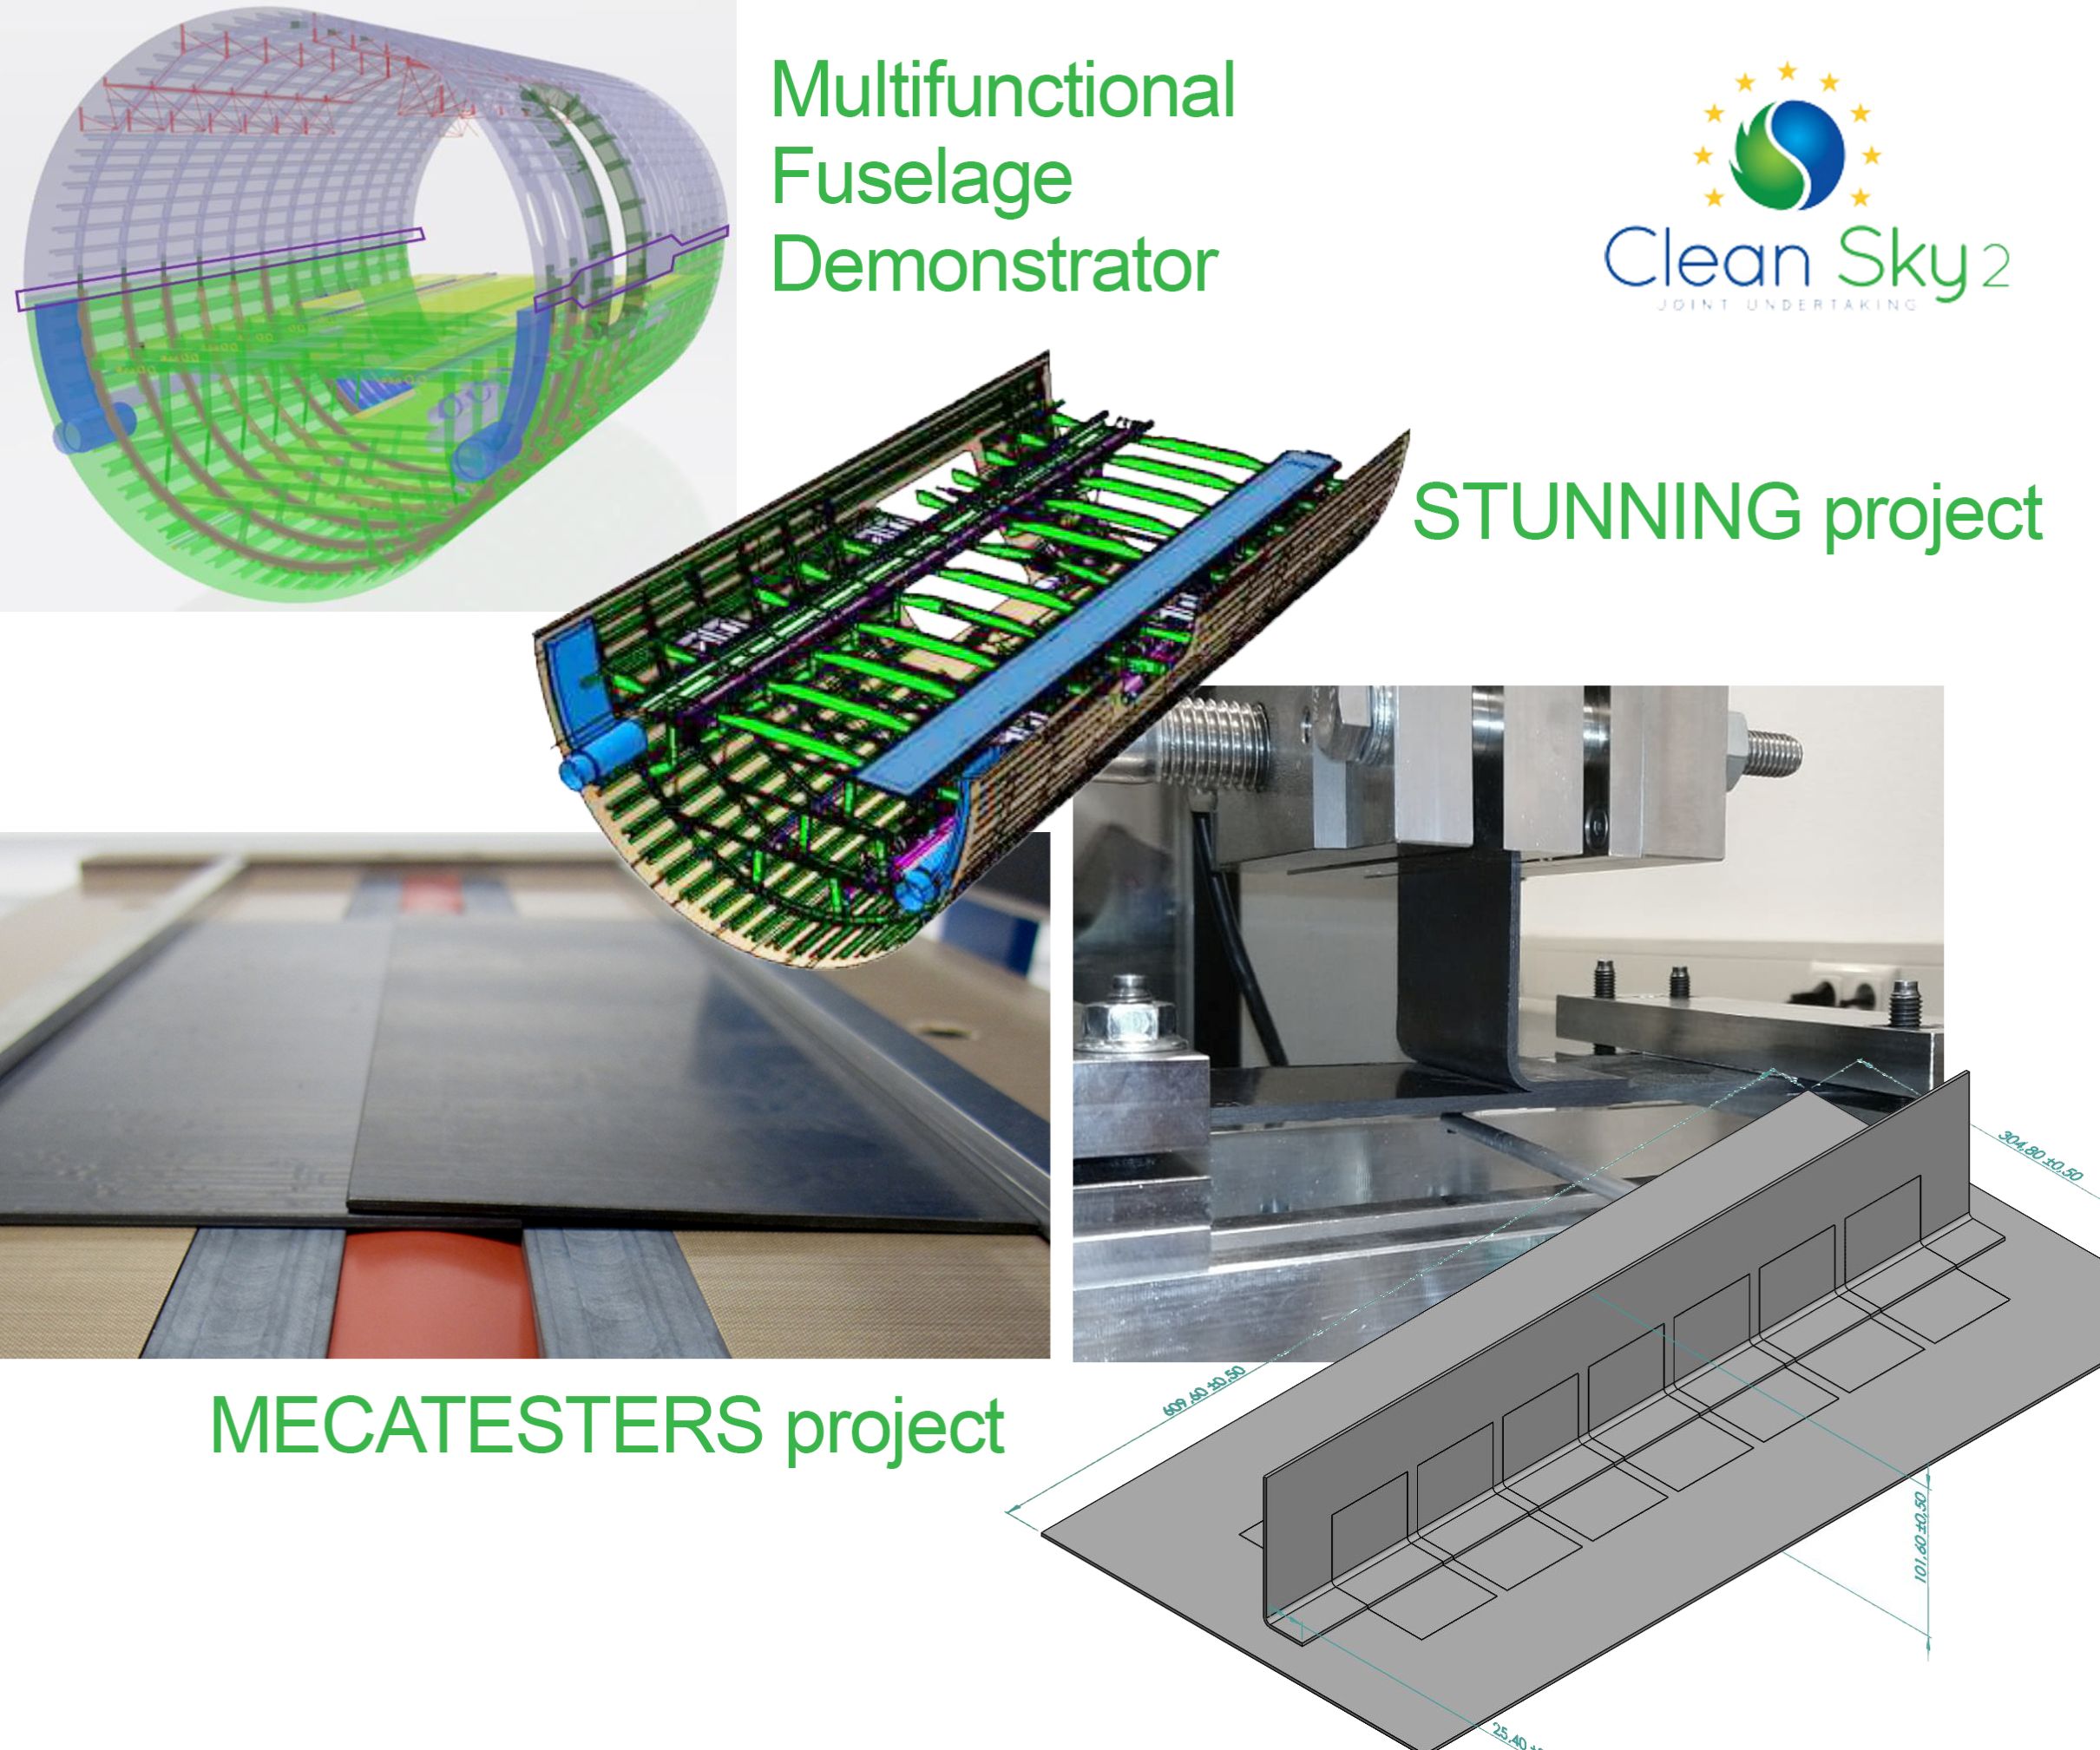

배경
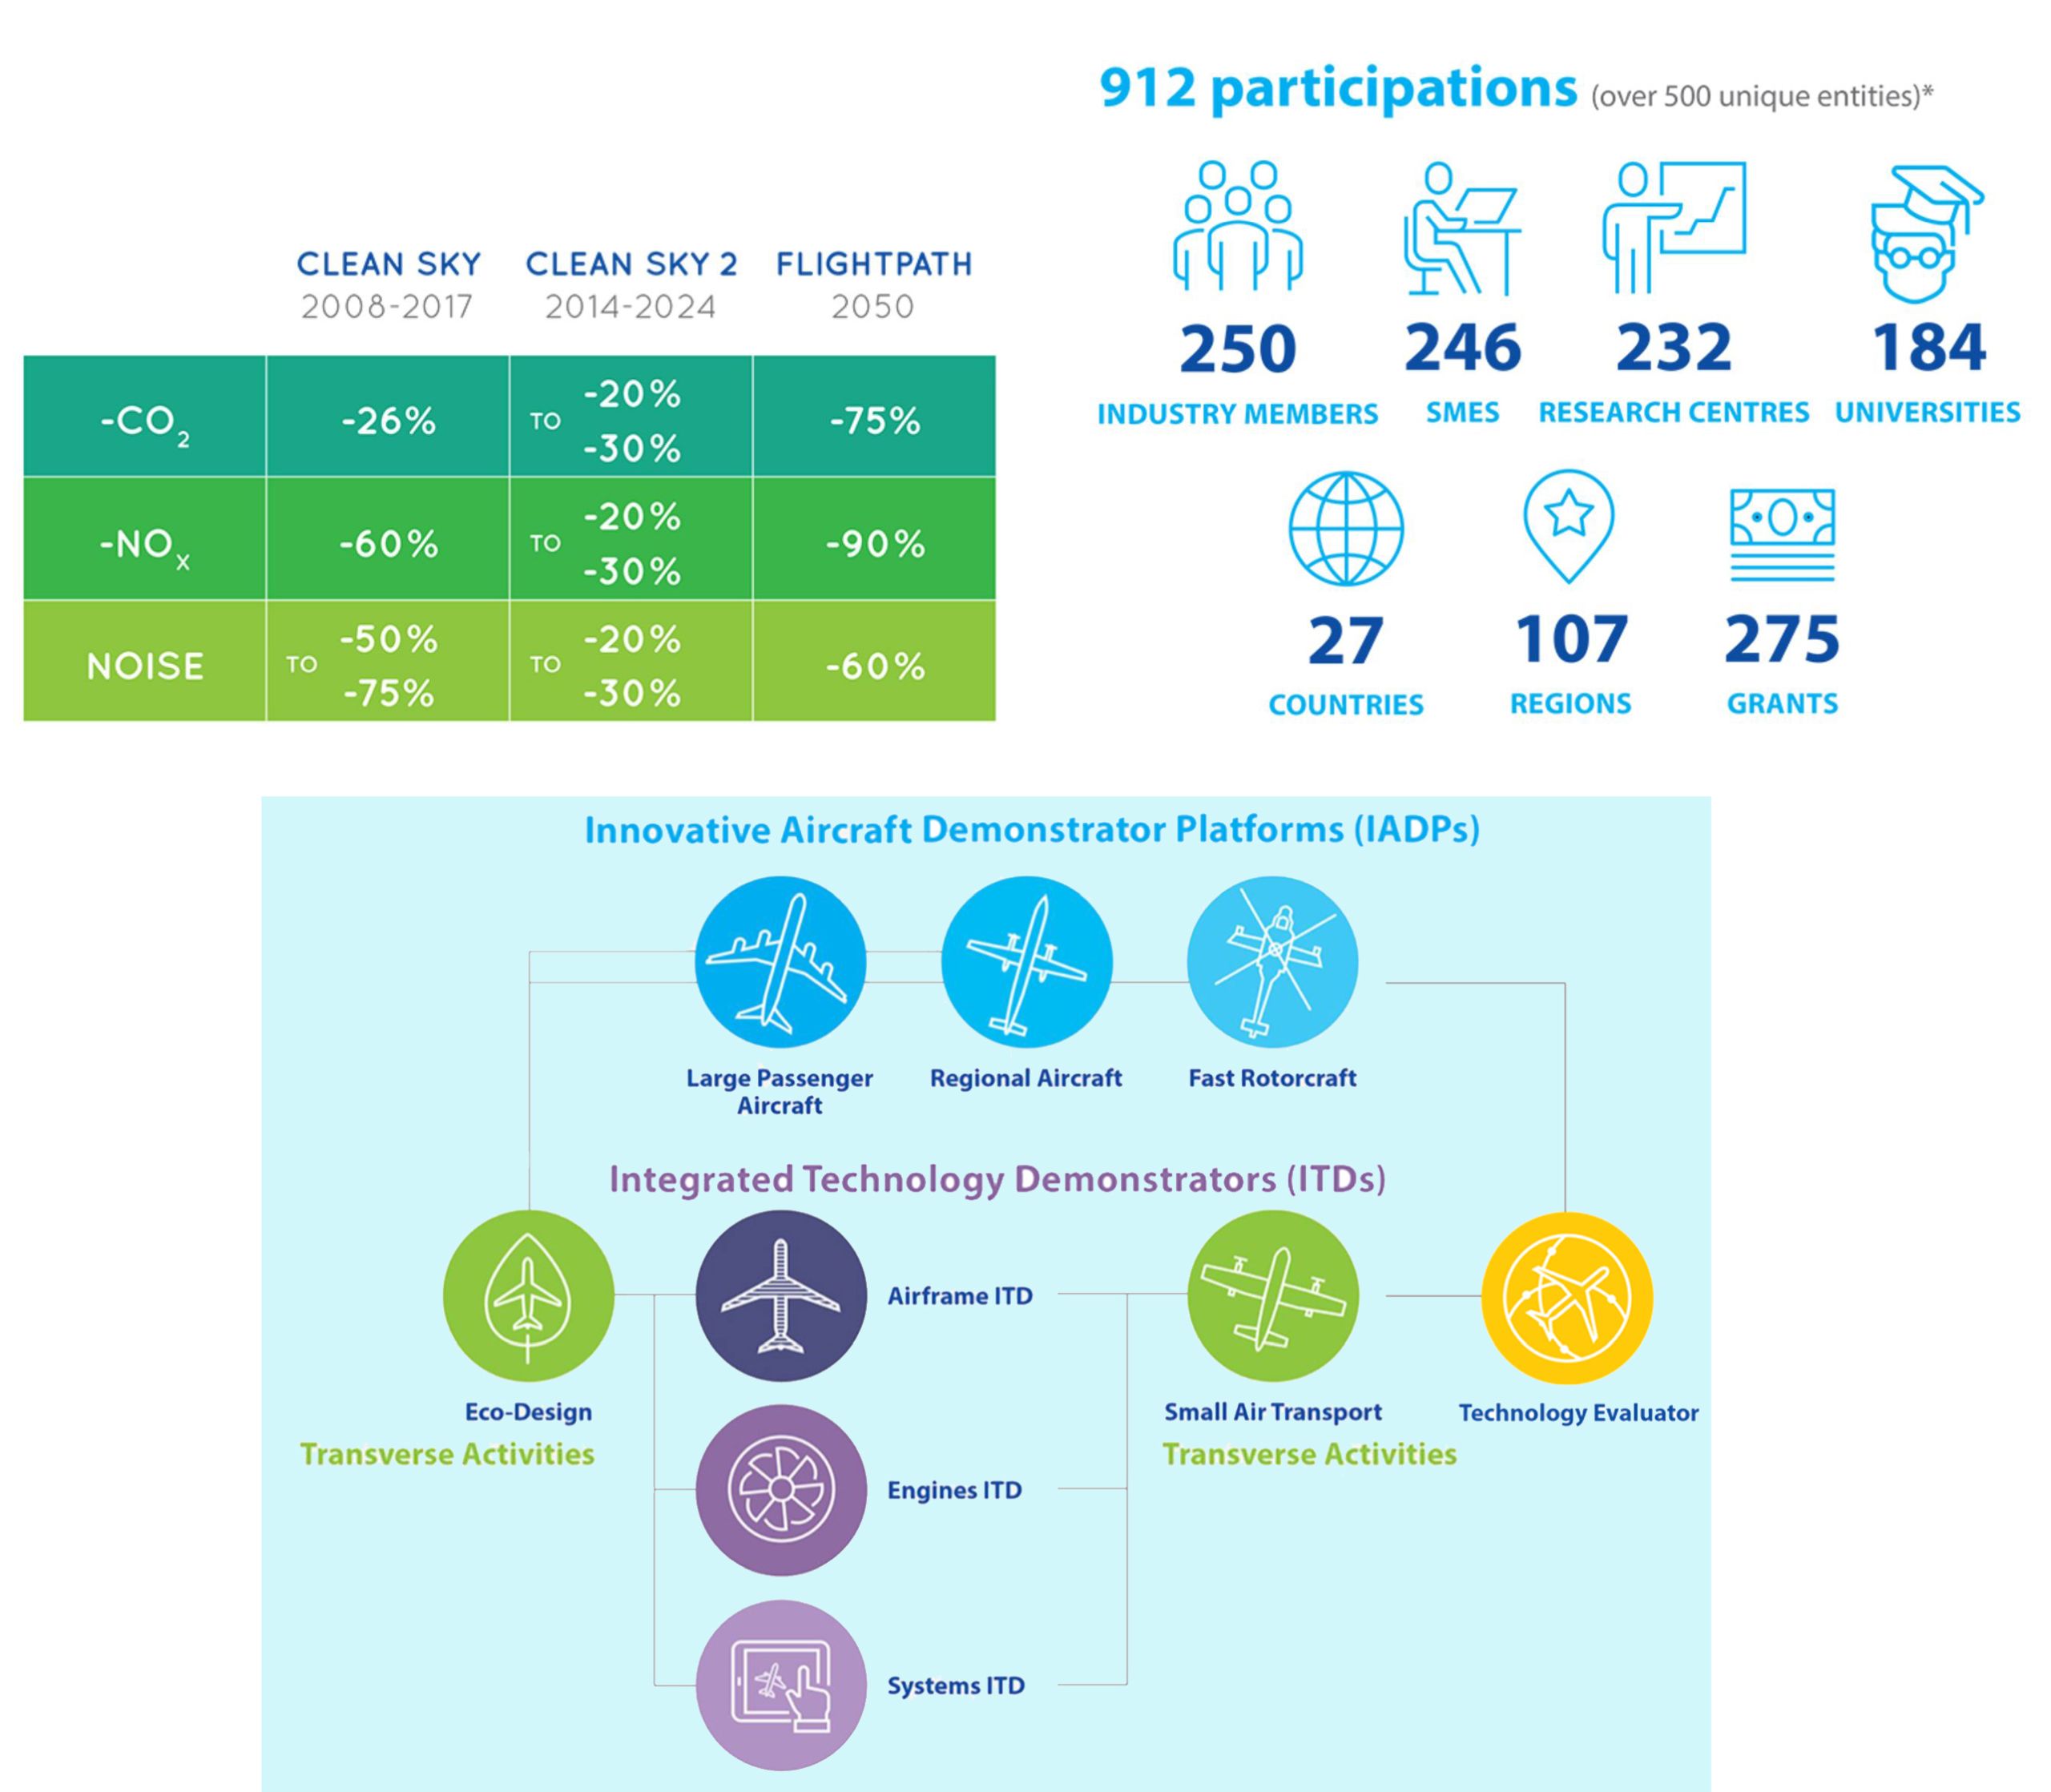
이러한 항공우주 연구는 유럽위원회 프레임워크 프로그램(FP) R&D 자금 지원으로 시작되었으며, FP2(1987-1991)부터 FP7(2007-2013)까지 이어졌습니다. 이 프로그램들은 다양한 기술들을 기술성숙도(TRL) 6까지 성숙시키고 에어버스 A350 같은 항공기에 구현하는 데 크게 기여했습니다.
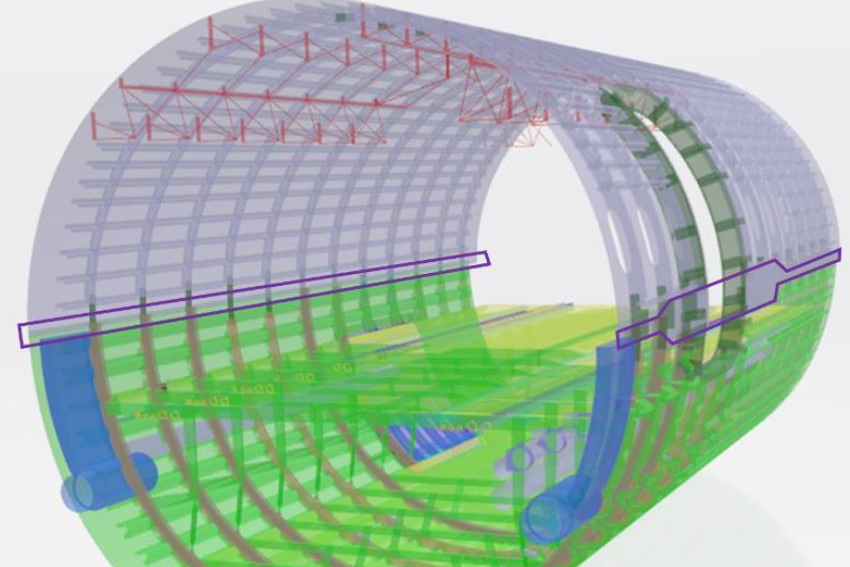
클린 스카이 2(Clean Sky 2)의 차이점 중 하나는 대규모 데몬스트레이터 중심으로 조직되었다는 점입니다. MFFD(다기능 동체 데몬스트레이터)는 대형 여객기(LPA) 혁신 항공기 데몬스트레이터 플랫폼(IADP) 내에서 제작되는 3개 풀스케일 동체 섹션 중 하나입니다(위 인포그래픽 파란색 사각형 상단의 파란색 텍스트 참조). LPA IAPD 내에는 3개 플랫폼이 있습니다. MFFD는 플랫폼 2 '혁신적 물리적 통합 캐빈-시스템-구조'에 속하며, 다른 두 개의 대규모 데몬스트레이터가 있습니다.
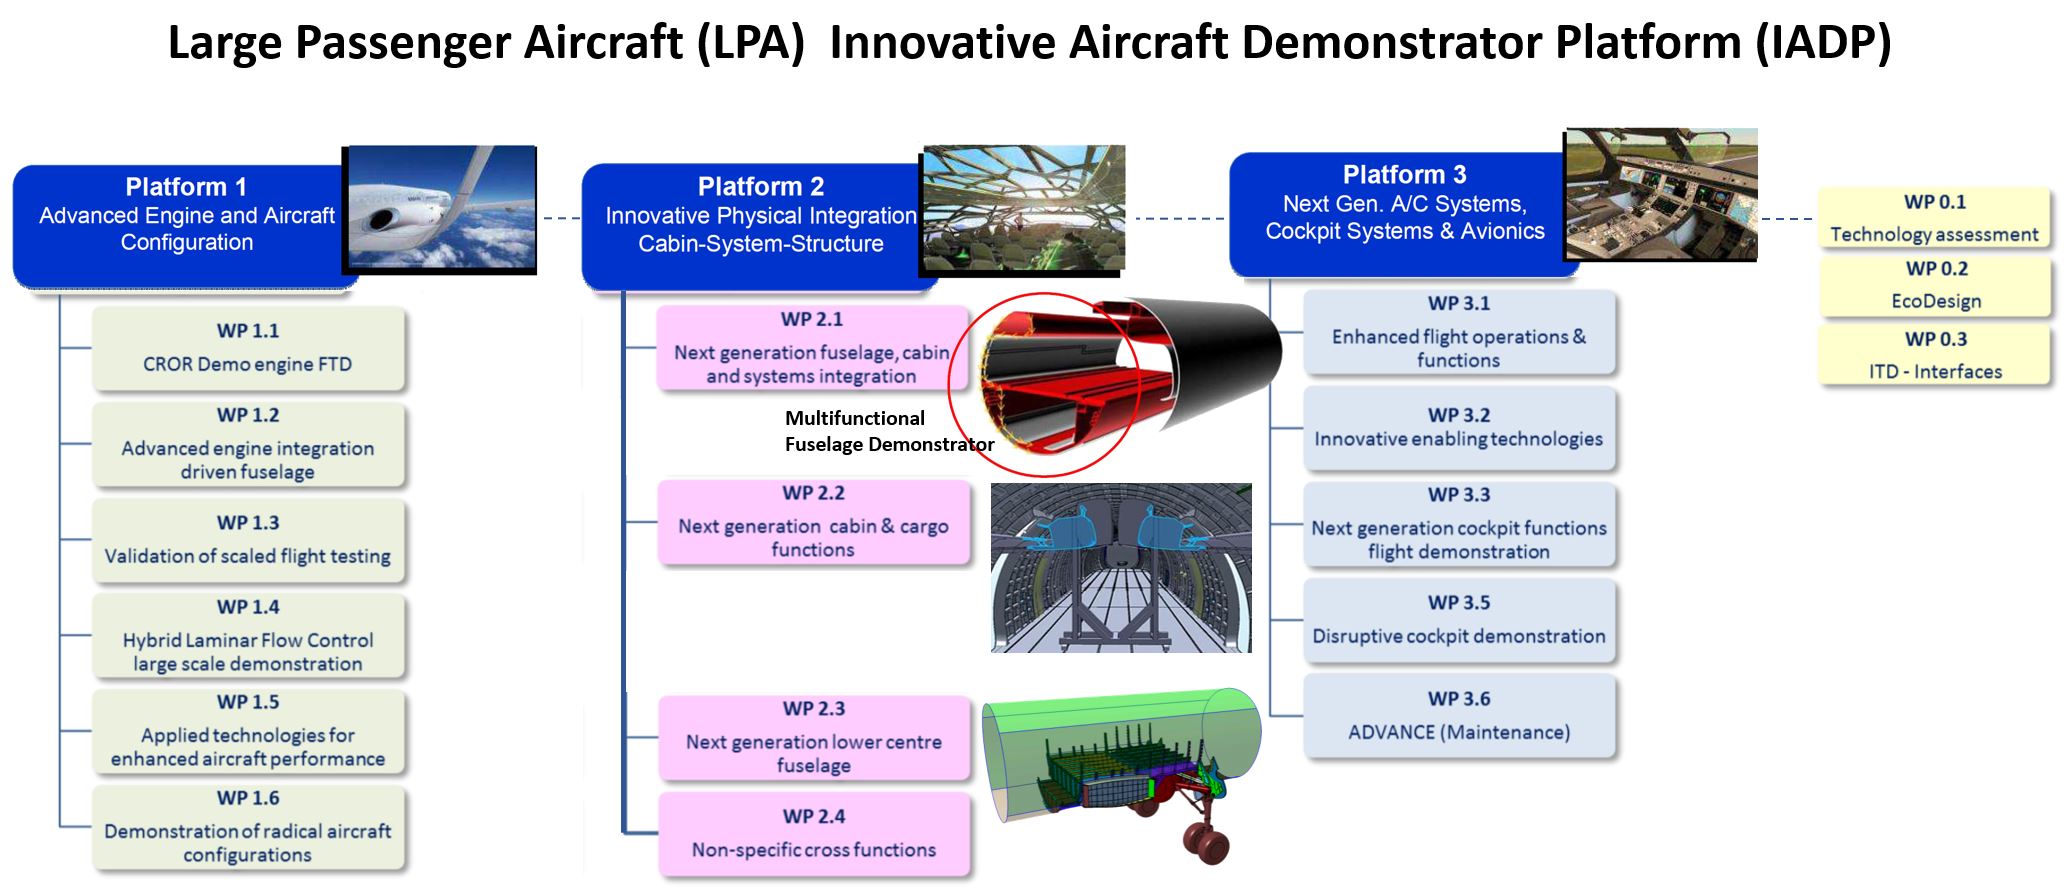
이게 무엇을 의미하는지 이해하기 위해, 2015년 다기능 복합소재를 연구하면서 에어버스 기체 연구기술(R&T) 엔지니어들(스페인 헤타페)로부터 들었던 말로 돌아갑니다. 그들은 본질적으로 "우리는 외부 구조 실린더와 인테리어 실린더를 중복 제작하는 낭비를 원치 않는다. 구조 기체와 캐빈 시스템을 통합하고 싶다."고 말했습니다. MFFD 스케치를 보기 전까지는 이게 무슨 의미인지 상상하기 어려웠습니다.
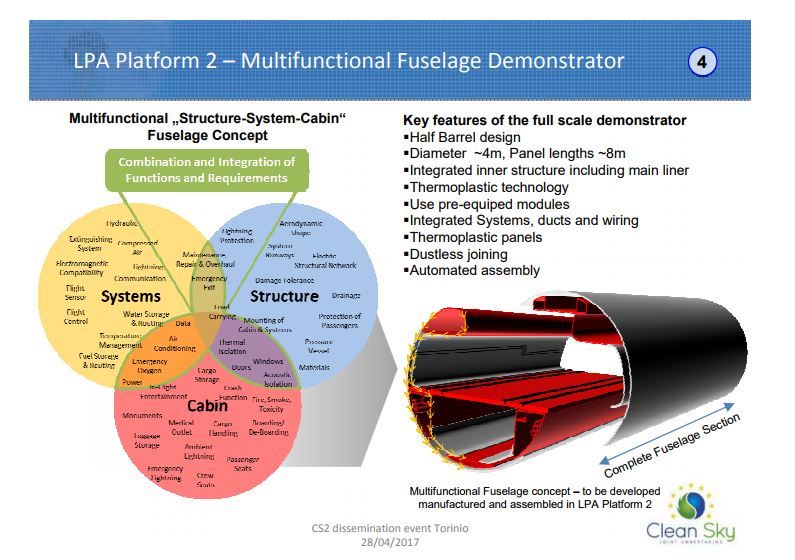
출처 | 클린 스카이 2(CS2) 배포 및 '열가소성 복합소재 데몬스트레이터 - 미래 기체를 위한 EU 로드맵'.
"모듈화, 통합, 공통 플랫폼 생성이 핵심입니다."라고 에어버스 오퍼레이션스 GmbH(독일 브레멘) 기체 R&T 표준 동체 책임자이자 MFFD 프로그램 리더인 랄프 헤르만(Ralf Herrmann)은 말합니다. 클린 스카이 2 웹사이트의 MFFD 페이지에서 인용합니다:
헤르만: "우리는 열가소성 복합소재 사용 시 중량 감소와 항공기 생산 반복 비용 절감 혜택이 여러 분야의 통합을 통해서만 달성 가능함을 오래전부터 알고 있었습니다. 이는 구조만에 집중해서는 복합소재 기술의 완전한 혜택을 얻을 수 없음을 의미합니다."
클린 스카이 2 프로젝트 책임자 파올로 트린키에리(Paolo Trinchieri)에 따르면 열가소성 수지의 다재다능함은 설계 접근법과 결합되어 적용되어야 합니다: "항공기 사전 설계 단계에서 기능의 인위적 분리를 제거하고, 항공기 제조, 조립, 설치의 고생산률을 처음부터 계획할 필요가 있습니다."
헤르만은 이전에 FP7 프로젝트 MAAXIMUS(확장, 통합, 성숙한 수치적 사이징을 통한 더 저렴한 항공기 구조) 프로젝트 매니저였습니다. 2008년 4월부터 2016년 9월까지 진행된 MAAXIMUS는 60개 파트너가 참여해 대형 동체 섹션 조립 시간 50% 단축, 반복 비용 10% 절감, 구조 중량 10% 경량화, 개발 주기 20% 단축을 목표로 가상 및 물리적 인에이블러를 동시 성숙시켜 고도로 최적화된 복합소재 동체의 신속한 개발과 초도 검증을 시연하려 했습니다. MFFD의 목표는 이것의 연장선으로 볼 수 있습니다:
- 월 70-100대 항공기 생산률 달성
- 동체 중량 1,000kg 감축
- 반복 비용 20% 절감
핵심 인에이블러 중 하나는 분진 없는 조립(구멍 없음, 패스너 없음)입니다. 열가소성 복합소재 부품 용접을 통해 달성합니다. 헤르만은 현재 순차적 항공기 제조 방식(동체 구조가 상당히 완성되어야 시스템과 캐빈/화물 기능 설치 가능)은 시간이 많이 걸리고 '실패에 민감하다'고 설명합니다. 대신 MFFD는 메인 컴포넌트 어셈블리(MCA) 훨씬 전에 설치 가능한 사전 장착된 고도로 통합된 구조 요소와 시스템 모듈을 추구합니다.
종방향 조인트와 LM PAEK로 변경
MFFD 프로젝트 활동은 2017년 시작되었습니다. 매년 최소 한 번의 제안 요청(CFP)에서 프로젝트 리더들이 추가 개발이 필요한 주제들을 제시합니다. 아래 이미지에서 볼 수 있듯, CFP08(2018년 4월)에 표시된 바이어스 조인트 설계가 CFP09(2018년 9월)에는 종방향 조인트로 변경되었습니다.
"바이어스 조인트는 접근성과 플로어 구조 부착 관련 이슈가 있어 주어진 기간 내 극복하기 어렵다고 판단했습니다." 헤르만은 설명합니다. "그래서 리스크를 낮추기 위해 전통적인 설계로 회귀했습니다. 우리의 주된 관심은 MCA 전에 설치할 수 있는 모든 시스템과 캐빈 요소를 어떻게 통합해 보여주는가입니다. 또한 이 열가소성 복합소재가 대형 여객기 1차 동체 구조에 풀스케일로 적용되는 최초 사례가 될 것입니다."
MFFD 설계가 2018년 바이어스 조인트에서 더 전통적인 종방향 조인트로 변경되었습니다. 출처 | CFP08 p.87(좌), CFP09 p.133(우).
또 다른 변경은 열가소성 복합소재(TPC) 매트릭스 소재입니다. CFP08과 CFP09의 MFFD 주제는 탄소섬유/PEKK(폴리에테르케톤케톤)를 언급했지만, CFP10(2019년 3월)에는 기준 소재가 탄소섬유와 PAEK(폴리아릴에테르케톤)로 기술되었습니다. PAEK는 PEEK, PEKK, LM PAEK가 속한 전체 폴리머 패밀리입니다.
PEEK vs PEKK vs PAEK 블로그에서 설명했듯, 세텍스 소재 공급업체 텐케이트(현 도레이 어드밴스드 컴포지츠)는 세 가지 폴리머 모두를 탄소섬유 강화 테이프로 생산하며 물성은 기본적으로 동일하다고 주장합니다. 그러나 세텍스 TC1225 CF/LM PAEK 테이프는 305°C에서 녹는 반면 TC1320 CF/PEKK 테이프는 340°C에서 녹습니다. 도레이 어드밴스드 컴포지츠 글로벌 CTO 스콧 언거(Scott Unger)에 따르면, "LM PAEK는 훨씬 더 나은 흐름성을 가지며… PEKK와 PEEK보다 더 높은 속도로 가공 가능합니다." TC1225는 비용도 더 저렴합니다.
MFFD 하부 동체: 프로젝트 STUNNING
STUNNING은 MFFD의 완전 장착된 하반부 개발 및 제조 프로젝트명입니다. 이 프로젝트는 다음을 추가로 성숙시키는 것을 목표로 합니다:
- 자동화 조립 공정
- 열가소성 제조 및 조립 기술
- 통합 설계 및 제조 개발 기술
- 첨단 전기 시스템 아키텍처 개발
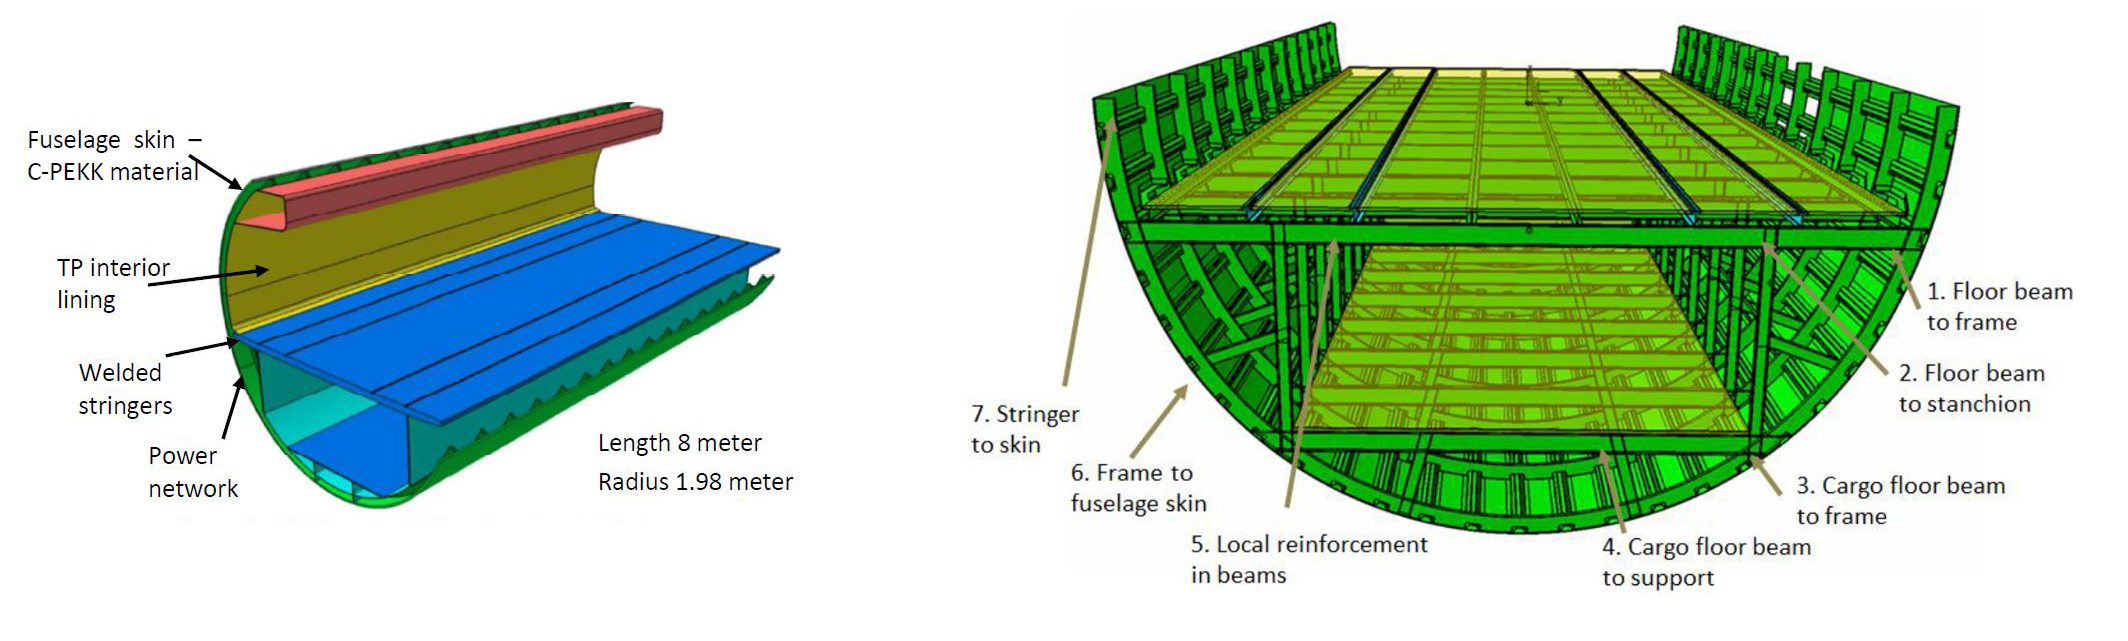
GKN 포커(네덜란드 호헤베인) 프로그램 매니저이자 STUNNING 프로젝트 매니저인 바스 펠드만(Bas Veldman)은 MFFD가 길이 8미터, 너비 4미터, 반경 2-2.5미터로 단일 통로 A320 패밀리 항공기 실규모와 유사하다고 설명합니다. "A321과 유사한데, 정확히 원형이 아니라 대략 계란형(높이가 너비보다 약간 큽니다)."라고 덧붙입니다.
180° 하부 동체 섹션은 용접된 스트링거와 프레임이 있는 하부 동체 셸, 캐빈 및 화물 플로어 구조, 관련 주요 인테리어 및 시스템 요소로 구성됩니다. "매우 빠른 플러그앤플레이 조립을 위한 대형 사전 장착 모듈을 납품할 것입니다."라고 펠드만은 말합니다.
GKN 포커는 STUNNING의 리드 파트너로 에어로스트럭처(네덜란드 파펜드레흐트), 포커 ELMO(네덜란드 호헤르하이데), GKN 포커 엔지니어링 루마니아(부쿠레슈티), GKN 포커 테크놀로지스(파펜드레흐트) 4개 사업부가 참여합니다. GKN 포커 ELMO는 항공기 배선 하네스 및 전기 시스템 기술 공급업체로, "STUNNING에서 시스템 아키텍처를 담당하며 전기 시스템 최적화에 집중하고 CFP08 컨소시엄 MISSION과 혁신적 파워 버스 시스템 개발에 협력합니다."라고 펠드만은 설명합니다.
"디엘 아비에이션(독일 라우프하임)은 서브시스템을 포함한 인테리어 구조, 플로어, 사이드월 패널과 그 조인트, 모뉴먼트 인터페이스, 스마트 시스템 멀티포트를 담당합니다." 펠드만은 계속합니다. "NLR(네덜란드 항공우주센터, 암스테르담)은 동체 스킨과 스트링거 제조를, TU 델프트는 초음파 용접 전문성을 바탕으로 조립을 지원합니다." (초음파 용접에 대한 더 많은 내용은 '열가소성 복합소재 용접' 참조.)
MECATESTERS 용접 시험 프로그램
"STUNNING은 7개 CFP 주제를 시작했고, 그중 5개가 작업을 개시했습니다: MAYA, MISSION, EMOTION, TCTool, MECATESTERS."라고 펠드만은 말합니다. 후자는 KVE 컴포지츠(네덜란드 헤이그)와 레스콜(Rescoll)(프랑스 페삭)과 함께 2019년 4월 시작해 30개월간 진행되는 대규모 용접 시험 프로그램입니다. 펠드만은 KVE가 패브릭과 UD 테이프 열가소성 복합소재 유도 용접에 오랜 역사가 있지만, 현재까지 항공기에 적용된 유도 용접 부품은 패브릭을 사용했다고 설명합니다. "STUNNING에서는 UD 보강재와 LM PAEK 소재로 모범 사례를 정립하고, 일반적인 운용 하중 및 환경 조건에서 유도 용접과 전도 용접을 비교합니다." 저항 용접과 초음파 용접은 다른 MFFD 작업 패키지와 CFP에 포함되지만(아래 '두 절반 조립' 참조), 유도 용접과 전도 용접만 MECATESTERS에 포함됩니다.
KVE의 라보르두스(Labordus)는 MECATESTERS 3개 작업 패키지(WP 1, 2, 3)에서 KVE가 오토클레이브 경화된 TC1225 UD 탄소섬유/LM PAEK 테이프로 모든 시험 라미네이트를 제작한다고 설명합니다(『클린 스카이 MECATESTERS 프로젝트용 최초 도레이 LM-PAEK 라미네이트』 참조). KVE는 유도 용접 시편도 준비하고, GKN 포커는 전도 용접 시편을 제작하며, 레스콜이 모든 물리적 시험을 수행합니다. "레스콜이라는 이름은 연구(research)와 콜라주(collage, 프랑스어로 접착)에서 유래했습니다." 라보르두스는 말합니다. "모든 유형의 접착 연구로 유명하며, 기계적, 환경적, 난연성 등 항공우주, 자동차, 철도 등 산업 인증에 필요한 모든 시험이 가능한 폴리머 및 복합소재용 잘 갖춰진 시험실을 보유하고 있습니다."
공정 파라미터와 시험
"WP 2부터 시작해 유도 용접 온도와 압력의 상하한 등 공정 파라미터를 설정합니다." 라보르두스는 말합니다. "예를 들어 우리가 통상 사용하는 공칭 압력이 있지만, 보이드 같은 결함이 보이기 시작할 때까지 압력을 낮춰보고, 그 용접 물성을 평가해 하한 압력 경계를 설정합니다." 용접 속도도 평가하는데, 이는 용접 냉각 속도와 결정화도에 영향을 주며 잠재적으로 기계적 물성에 영향을 미칩니다. 같은 파라미터들을 포커에서 전도 용접으로도 조사합니다.
평가를 위해 MECATESTERS 프로그램은 다음을 포함한 다중 시험을 수행합니다:
- ASTM D5868-01 단일 랩 시어 시험
- L-프로파일 시편 풀오프 및 시어 시험
- ISO 15024 및 ISO 15114에 따른 GIC와 GIIC(이 인성 시험은 실제 WP 1에서 완료)
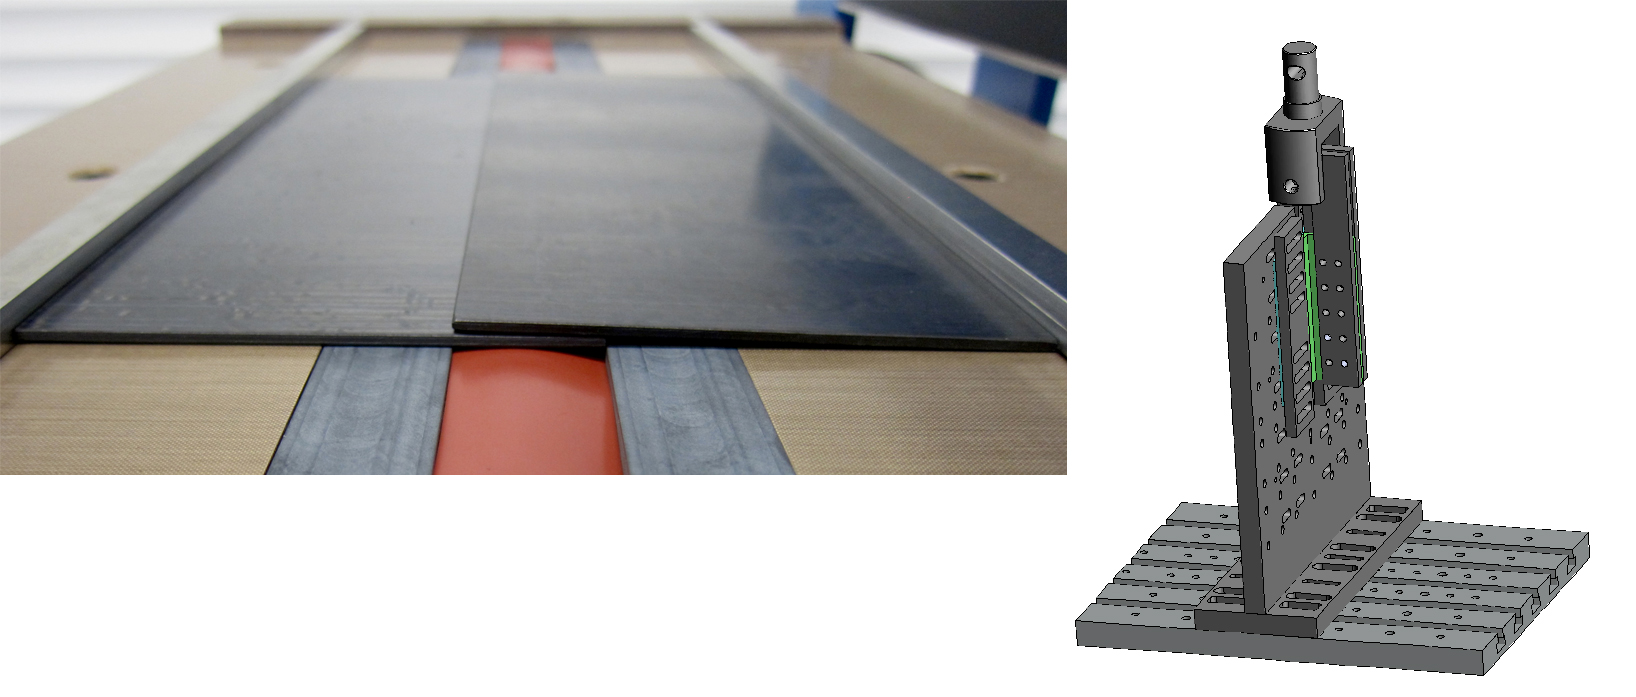
UD 테이프 라미네이트 단일 랩 시어 시편(유도 용접 준비 완료, 좌측)과 레스콜 개발 툴을 사용한 용접 L-프로파일 시편 복합 시어 및 풀오프 시험 지그(우측). 출처 | KVE 컴포지츠, 레스콜.
"풀오프 시험 방법은 GKN 포커가 개발한 내부 표준에서 유래했습니다." 레스콜 엔지니어 토마스 살라(Thomas Salat)는 설명합니다. "용접 프로파일의 풀오프 시험은 스킨에 수직으로 필 하중, 평행으로 시어 하중을 가합니다." 라보르두스는 "필과 시어는 두 극단이지만, 실제 운용 하중 조건을 반영하는 이 둘의 새로운 조합도 시험할 것입니다."라고 덧붙입니다. 이 시험은 MFFD 동체 설계에서 파생된 두 가지 고유 라미네이트 두께(2.2mm, 2.8mm)에 대해 실온(RT), 저온(-55°C), 고온(80°C)에서 정적 하중으로 수행됩니다.
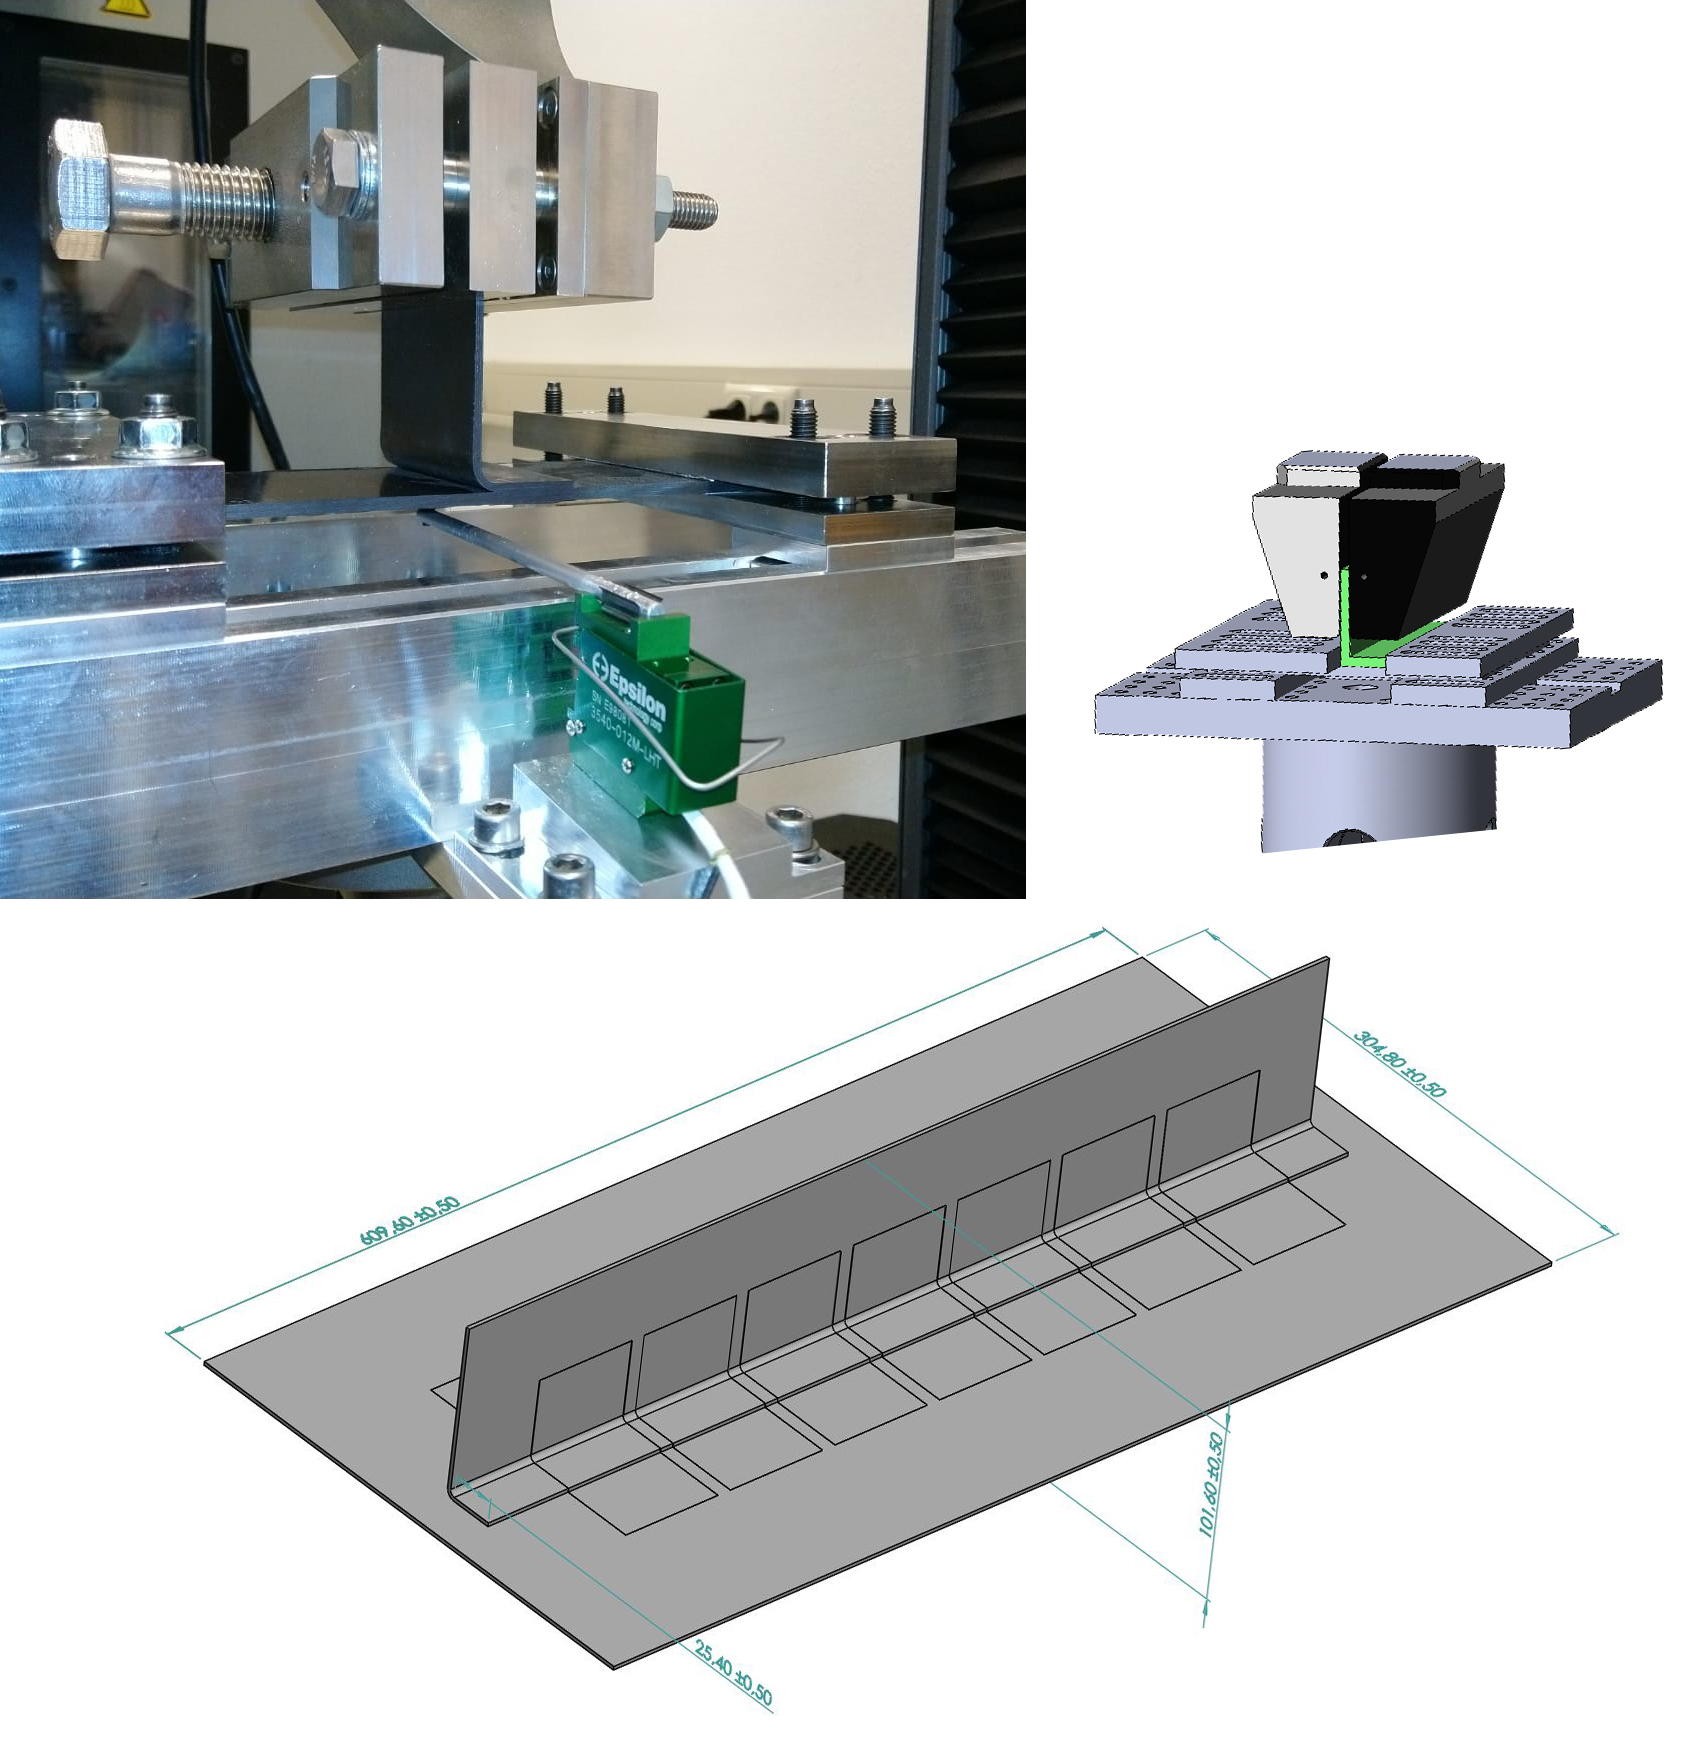
KVE 컴포지츠에서 L-프로파일 시편 풀오프 시험(좌상). MECATESTERS에서는 레스콜이 개발한 지그와 테스트 셋업으로 스킨 휨을 제거해 이런 유형의 시험을 수행합니다(우상). 시험 시편은 용접 패널에서 절취합니다(하단). 출처 | 레스콜, KVE 컴포지츠.
표면 처리, 노화, 피로
WP 1은 인성 시험으로 시작합니다. "균열화 시험(GIC, GIIC)에서 복합소재에 균열을 개시하고 하중 시 이 균열이 어떻게 거동하는지 측정합니다." 살라는 설명합니다. "하나는 하중을 증가시켜 파괴까지 가는 정적 시험입니다. 또한 이 정적 하중을 100만 회 반복하는 동적 시험도 수행하는데, 1-2주 소요됩니다. 복합소재 용접부가 이 피로를 견딜 수 있는지 봅니다. 이 모드 II는 새로운 종류의 사이클릭 시험입니다. 유럽 대학이 발표한 기술 논문에서 방법을 가져와 현재 파라미터를 확정 중입니다."
WP 1에서는 WP 2에서 확립된 용접 파라미터를 사용해 표면 처리 효과와 노화, 피로도 조사합니다. "표면 오염물질이 용접에 미치는 영향을 살펴봅니다." 라보르두스는 말합니다. "프레스 및 오토클레이브 가공에서 흔히 쓰이는 3가지 이형제 타입, 샌딩/연마/플라즈마 처리 등 특정 표면 처리, 용접 면에 추가 레진 필름 사용도 연구합니다. 또한 용접 계면에서 파이버 배향 영향(예: ±45°)도 연구합니다."
레스콜은 70°C, 90% 습도 컨디셔닝 챔버로 운용 중 노화를 시뮬레이션한다고 살라는 말합니다. "그 후 표준 시험을 수행해 용접 성능에 영향이 있는지 봅니다." 라보르두스는 일부 시편을 100°C와 120°C까지 올려 "열가소성 복합소재가 80°C 위에서 급격한 낙하(knockdown)가 없다는 주장을 검증할 것"이라고 덧붙입니다.
동적 균열화/GIIC 시험 외에도 단일 랩 시어와 풀오프 모드에서 피로 시험을 수행합니다. "정적 파괴 하중의 80%에서 시작해 50% 또는 75%까지 피로 100만 사이클을 돌립니다." 라보르두스는 말합니다. "다른 시험들도 수행하지만 아직 논의 중입니다." 살라가 덧붙입니다.
단섬유 컴파운드 브라켓 용접
WP 3 세부사항은 아직 확정 중이지만, 단섬유 소재로 압축 성형된 브라켓을 UD 라미네이트 스킨에 용접하는 것을 조사하는 것을 목표로 합니다. "공정 파라미터를 다시 벤치마크하고 용접 기계적 물성을 특성화할 것입니다." 라보르두스는 말합니다. "하지만 시험용 지오메트리 정의를 아직 작업 중입니다."
열가소성 동체에 용접된 스트링거와 클립. 출처: 클린 스카이 2 11차 제안 요청 JTI-CS2-2020-CfP11-LPA-02-35, '장거리 열가소성 용접 조인트를 위한 혁신적 디스본드 아레스트 특징', 그림 2, p.94.
용접된 클립과 브라켓
CFP10 주제 JTI-CS2-2019-CfP10-LPA-02-31에 명시된 대로, MFFD 하부 동체의 모든 프레임 클립과 시스템 브라켓은 주제 관리자인 GKN 포커의 연속섬유 TPC 라미네이트 생산에서 발생하는 공장 폐기물을 재사용해 만든 단섬유 컴파운드 사출 성형으로 제조됩니다. CF/PAEK가 기준 소재이고 용접이 기준 접합 방법이지만, 구체적 용접 방법은 규정되지 않았습니다.
CFP10 텍스트에 따르면 MFFD 하부 동체에는 13개 프레임과 약 36개 스트링거가 있어 약 500개 프레임 클립(구조 시험용 포함, 1차 구조)이 필요하고, 약 270개 시스템 브라켓(2차 구조)이 아래 유형별로 분배됩니다: 시스템 브라켓(1) 20개, (2) 120개, (3) 50개, (4) 80개.
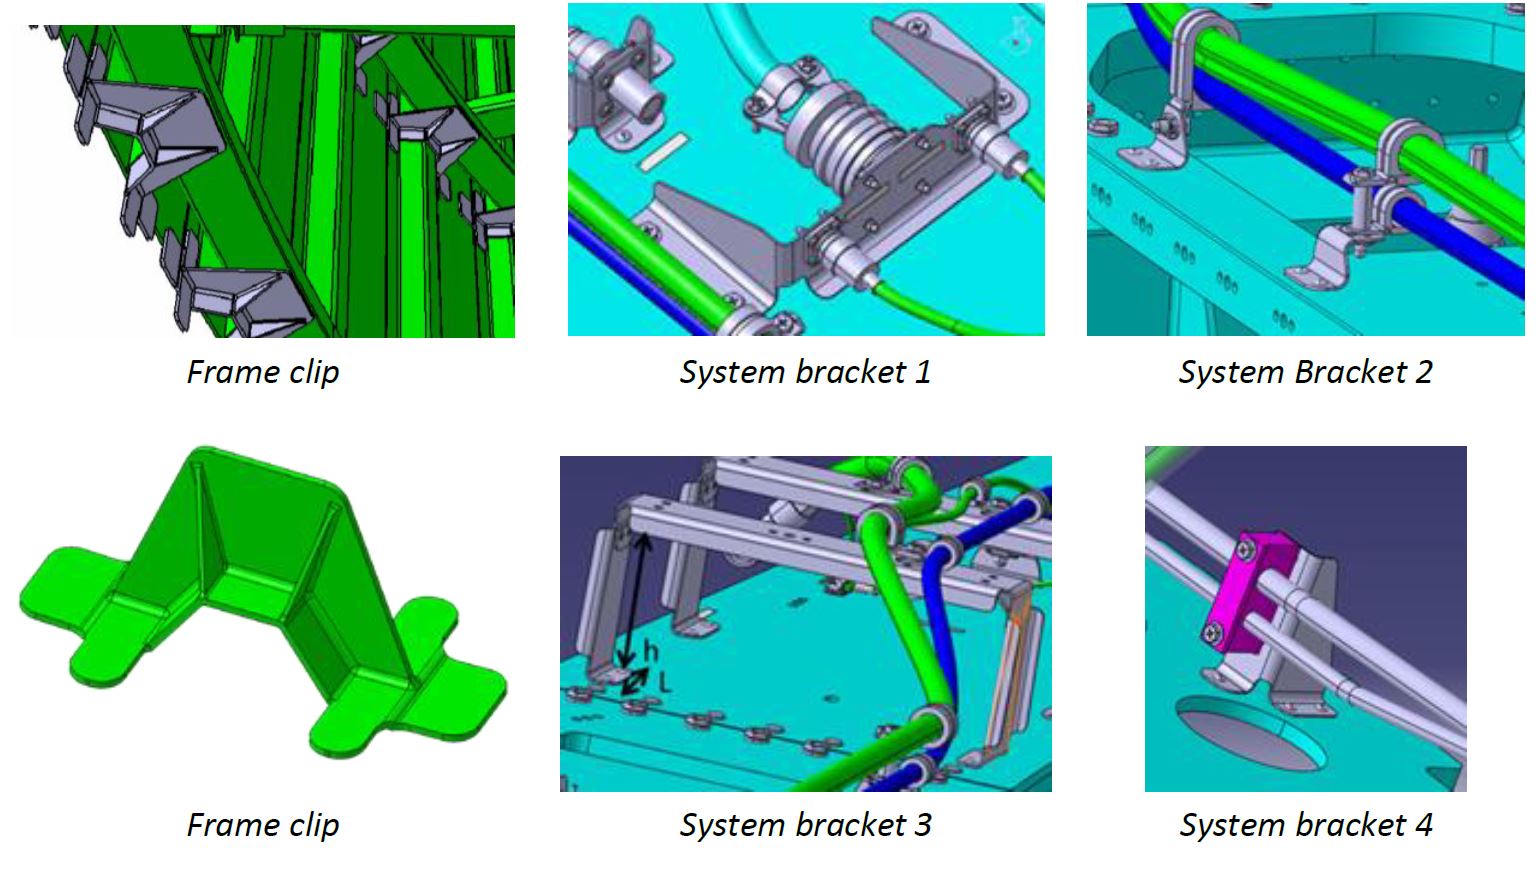
클린 스카이 2 주제 JTI-CS2-2019-CfP10-LPA-02-31, 그림 2에 인도될 부품 예시들. 출처 | 클린 스카이 2 CFP10, p.146.
CFP10에는 MFFD 상부 동체 주제 JTI-CS2-2019-CfP10-LPA-02-30 '열가소성 매트릭스 복합소재 구조 조인트를 위한 혁신적 용접 시스템 개발'도 포함되어 있으며, 아에르노바 컴포지츠 일레스카스(스페인 일레스카스)가 주도합니다. 2020년 1분기 후 시작 예정으로, 범위는 보강 부품(거셋, 웨지, 피팅)과 구조 프레임 간 구조적 결합을 달성하는 용접 시스템 개발로 고도로 통합된 도어 서라운드 구조(DSS)를 얻는 것입니다. 향후 블로그에서 MFFD 상부 동체에 대한 더 많은 세부사항을 다룰 수 있기를 바랍니다. 지금은 MECATESTERS 작업 패키지 3이 왜 중요한지, MECATESTERS, STUNNING, MFFD 완료 시 얼마나 많은 것이 달성될지 이해하는 것으로 충분합니다.
두 절반 조립
완성되면 MFFD 하반부는 프라운호퍼 IFAM(독일 슈타데)으로 가서 상반부와 조립됩니다. 펠드만은 "2021년 말까지 우리 쪽 동체 반을 납품하기로 했습니다."라고 덧붙입니다.
위에서 언급했듯 에어버스의 랄프 헤르만이 MMFD 프로젝트 리더이므로, 에어버스가 프라운호퍼 IFAM과 CFP07 멀티팔(MultiFAL, 동체 조립 라인을 위한 다기능 자동화 시스템) 컨소시엄(두 동체 반 조립 담당, STUNNING 및 상부 동체 팀과 협력)의 작업을 통합해 수많은 과제들에 대한 솔루션을 개발합니다.
이 중 일부는 11차 제안 요청(2019년 11월) 내 두 주제에 드러나는데, 둘 다 에어버스가 주도해 2020년 4분기 후 시작하며 '종방향 배럴 조인트 클로저를 위한 툴링, 장비, 보조장치'라는 제목입니다:
- JTI-CS2-2020-CfP11-LPA-02-33, '버트 스트랩 통합 및 낙뢰 보호 연속성'
- JTI-CS2-2020-CfP11-LPA-02-34, '오버랩 조인트 및 프레임 커플링 통합'
에어버스 브레멘 주제 매니저이자 MFFD 작업 패키지 리더인 피에트-크리스토프 뵐켄(Piet-Christof Woelcken)이 작성한 이 주제들의 주요 과제는 다음과 같습니다:
JTI-CS2-2020-CfP11-LPA-02-33
- 버트 스트랩 조인트 (아래 그림 3):
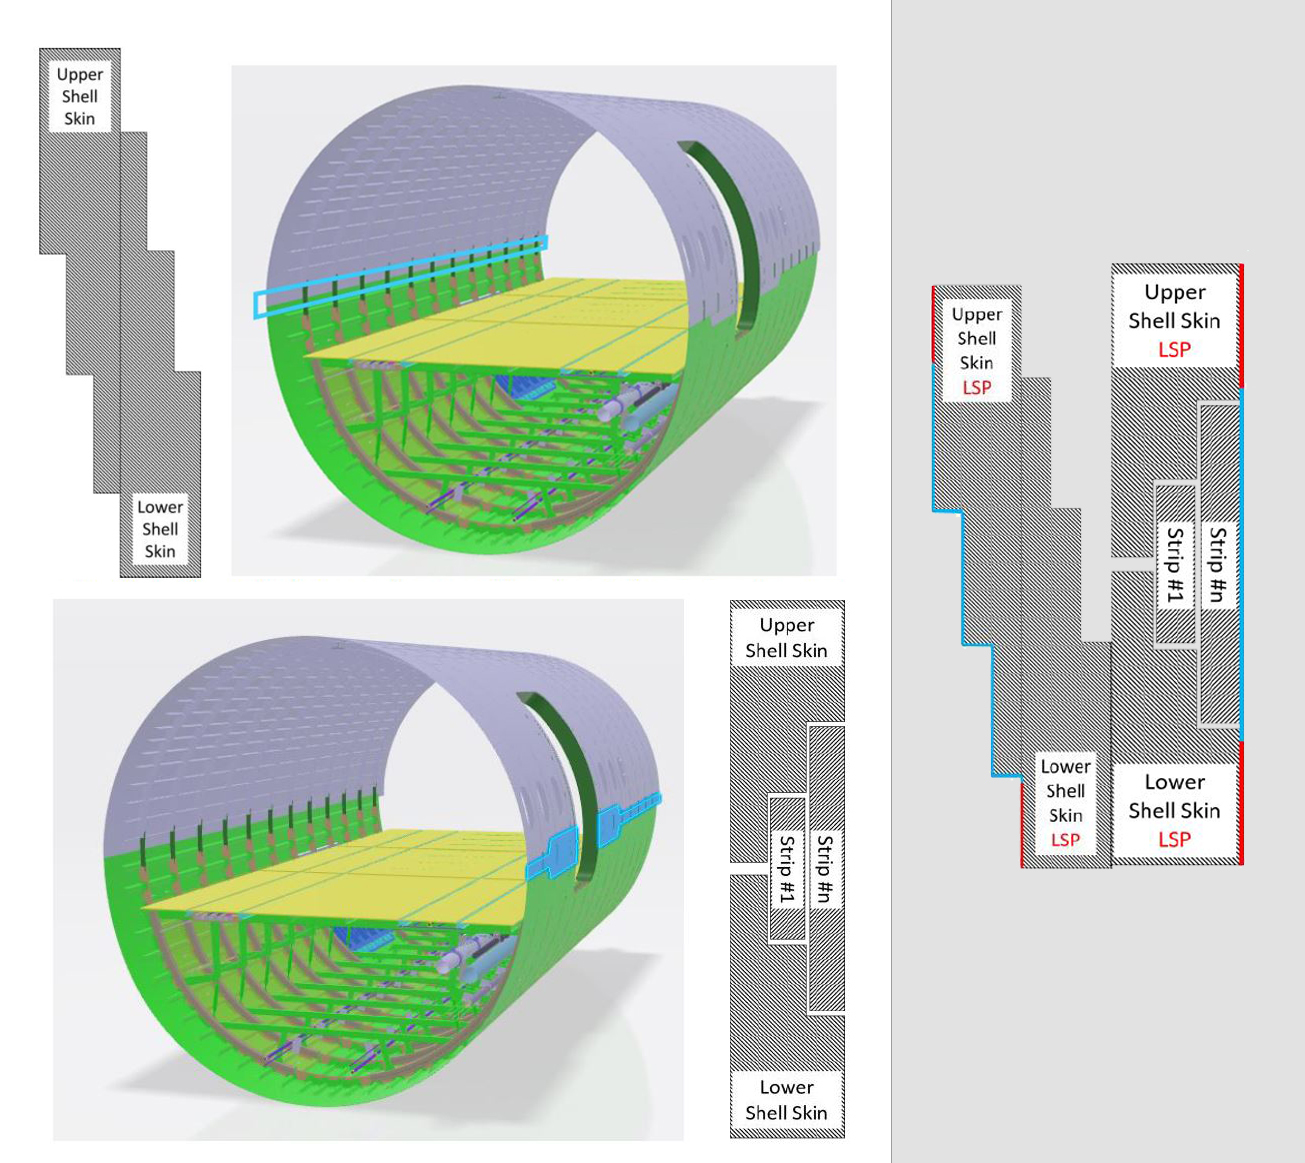
- 데몬스트레이터 좌측(비행 방향 기준)에는 승객 도어 서라운드가 포함됩니다. 이 영역의 스킨 두께 변화로 인해 상부와 하부 스킨을 연결하는 계단형 버트 스트랩 통합이 필요합니다.
- 조인트 복잡성을 고려해 전도 용접(가열 압력판 사용)이 선호되는 접합 기술입니다.
- 낙뢰 보호 전기적 연속성 (아래 그림 4):
- 금속 낙뢰 보호(LSP)의 전기적 연속성이 CFRP 동체 외부 양쪽 종방향 조인트에서 달성되어야 합니다.
- 버트 스트랩 통합용으로 제공된 툴링 헤드가 이 목적에도 사용될 것으로 예상됩니다.
JTI-CS2-2020-CfP11-LPA-02-34
- 오버랩 조인트 (아래 그림 2):
- 데몬스트레이터 우측(비행 방향 기준)의 8미터 길이 오버랩 조인트가 상부와 하부 동체 스킨을 연결합니다. 종방향으로는 용접 구역에서 3mm 미만 스킨 두께가 일정합니다. 원주 방향으로는 구조적 성능 향상을 위해 계단형 지오메트리를 가집니다.
- 높은 생산률 달성을 위해 초음파 용접이 선호됩니다.
그림 2 (좌상): 오버랩 조인트: 오버랩 조인트 설계에 계단형 접근법을 취했습니다. 하부 셸이 동체 내측에 위치함을 유의하세요. 그림 3 (좌하): 버트 스트랩 통합: 계단형 조인트를 가로지르는 여러 오버레이 스트립의 통합이 필요합니다. 버트 스트랩은 동체 외측에 위치합니다. 그림 4 (우측): 금속 LSP의 전기적 연속성이 CFRP 동체 외측 종방향 조인트에서 달성되어야 합니다. 빨간색은 사전 장착된 LSP, 파란색은 이 주제의 일부로 적용될 LSP를 나타냅니다. 출처 | 클린 스카이 2 11차 제안 요청 JTI-CS2-2020-CfP11-LPA-02-33 및 -34, '버트 스트랩 통합 및 낙뢰 보호 연속성', pp.78, 86.
JTI-CS2-2020-CfP11-LPA-02-34
- 프레임 커플링 통합 (그림 5):
- 오버랩 조인트: 오버랩 조인트 아래 프레임 커플링이 상부 및 하부 셸 프레임을 구조적으로 결합해야 합니다.
- 버트 스트랩: 버트 스트랩 아래 프레임 커플링이 상부 및 하부 셸 프레임을 구조적으로 결합하고 스킨에도 연결해야 합니다.
- 저항 용접이 이 기술적 과제의 선호 기술입니다.
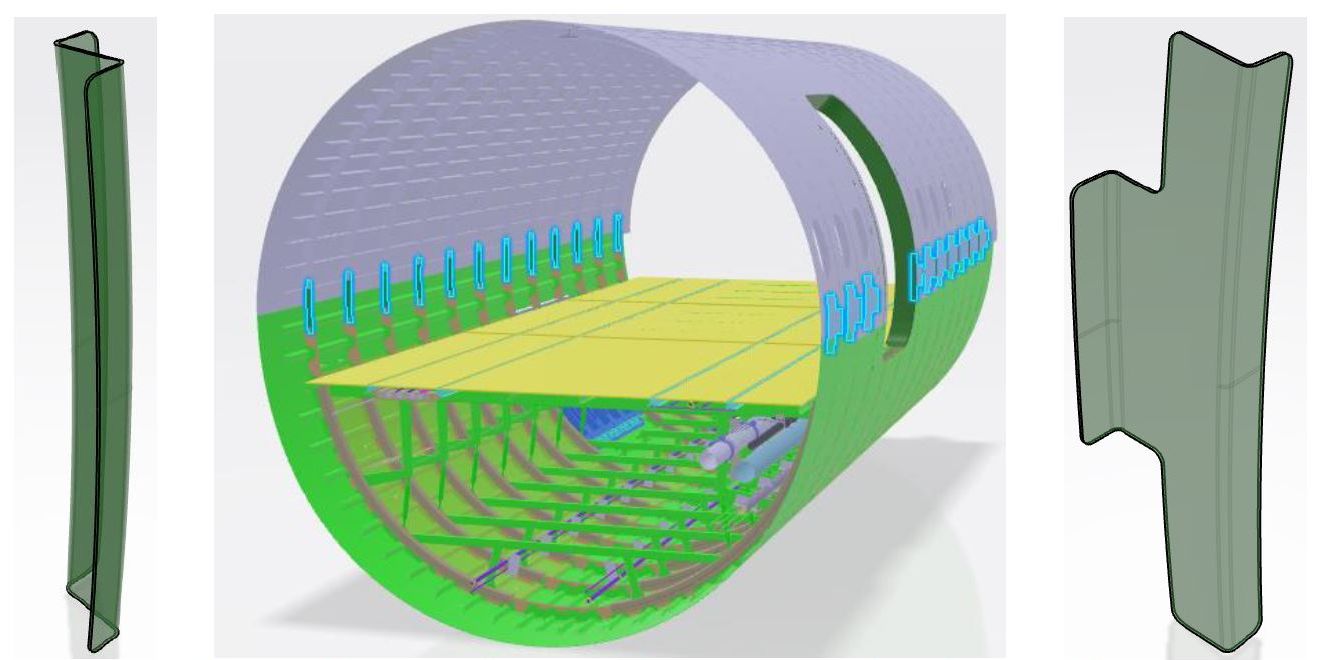
프레임 커플링 통합. 프레임 커플링이 기술 시연 차원에서 측면에 따라 다름을 유의하세요. 출처 | 클린 스카이 2 11차 제안 요청 JTI-CS2-2020-CfP11-LPA-02-34, '종방향 배럴 조인트 클로저를 위한 툴링, 장비, 보조장치: 오버랩 조인트 및 프레임 커플링 통합', 그림 5, p.86.
용접 방식, 툴링 헤드, 공차
헤르만은 좌측에서 버트 스트랩 조인트로 전도 용접, 우측에서 오버랩 조인트로 초음파 용접, 프레임 커플링에 저항 용접이 시연될 것이라고 설명합니다. "MFFD는 많은 기술적 접근법을 시연하므로 실제 동체 제조와는 다르며, 대신 기술을 시연하고 성숙시키기 위한 수단으로 설계되었습니다."라고 그는 덧붙입니다.
용접 툴링 헤드 개발
뵐켄이 작성한 이 두 주제의 목적은 이 용접 조인트에 필요한 툴링 헤드를 개발하는 것입니다. "두 조각을 용접할 때 열과 압력을 가해야 합니다." 그는 설명합니다. "이것이 용접 중 툴링 헤드가 하는 일입니다. 포커 타입 전도 용접 공정에서는 한쪽에 능동적으로 열과 압력을 가하고 다른 쪽에는 서포트의 수동 압력이 가해집니다. 버트 조인트는 6개 테이프 적층이고, 조인트 시 적층을 놓고 가열합니다. 그러나 LM PAEK UD 테이프 소재가 용접에 비교적 새롭기 때문에 공정 조건과 공차 보상 방법을 이해해야 합니다. 따라서 소재와 두께, 툴링 헤드 지오메트리를 정의해야 합니다."
"이런 유형의 버트 조인트는 우리 항공기 다른 조인트에서 하는 표준 공정입니다." 뵐켄은 지적합니다. "MFFD에서는 상부와 하부 동체를 이 표준 관행에서 변경하지 않아 맞춤 소재량을 최소화하고자 합니다."
공차 유연성
뵐켄은 최상단 용접 표면이 본질적으로 액체 상태로 녹아 압착되므로 "공차를 수용하는 데 많은 유연성을 제공합니다."라고 말합니다. 현재 열경화성 탄소섬유 강화 폴리머(CFRP) 날개와 동체에서는 이러한 공차 이슈를 액체 심 접착제 도포로 해결합니다. 공개적으로 논의하길 꺼려하지만, 복합소재 에어로스트럭처의 심밍(shimming) 일반 이슈는 널리 인정받아 왔으며, 수직 꼬리날개용 플렉스몬트(Flexmont) 조립법 같은 이를 줄이거나 제거하려는 이니셔티브가 공개되었습니다.
"열가소성 복합소재 용접 공정으로 공차 해결에 이점을 얻을 것으로 기대합니다." 뵐켄은 말합니다. "특히 우리 설계 개념과 열경화성 CFRP 및 금속 용접 경험을 활용해. 핵심은 가열 및 압력 가하는 동안 인시투 모니터링에 있습니다." 그는 열이 1번 파라미터라고 강조합니다. "열가소성 복합소재 용접 공정이 압력에 얼마나 관대한지 놀랍습니다. 주요 과제는 그 압력의 유지와 어떻게 떨어지는가입니다. 현재 용접 조인트 이면을 모니터링하고 있습니다."
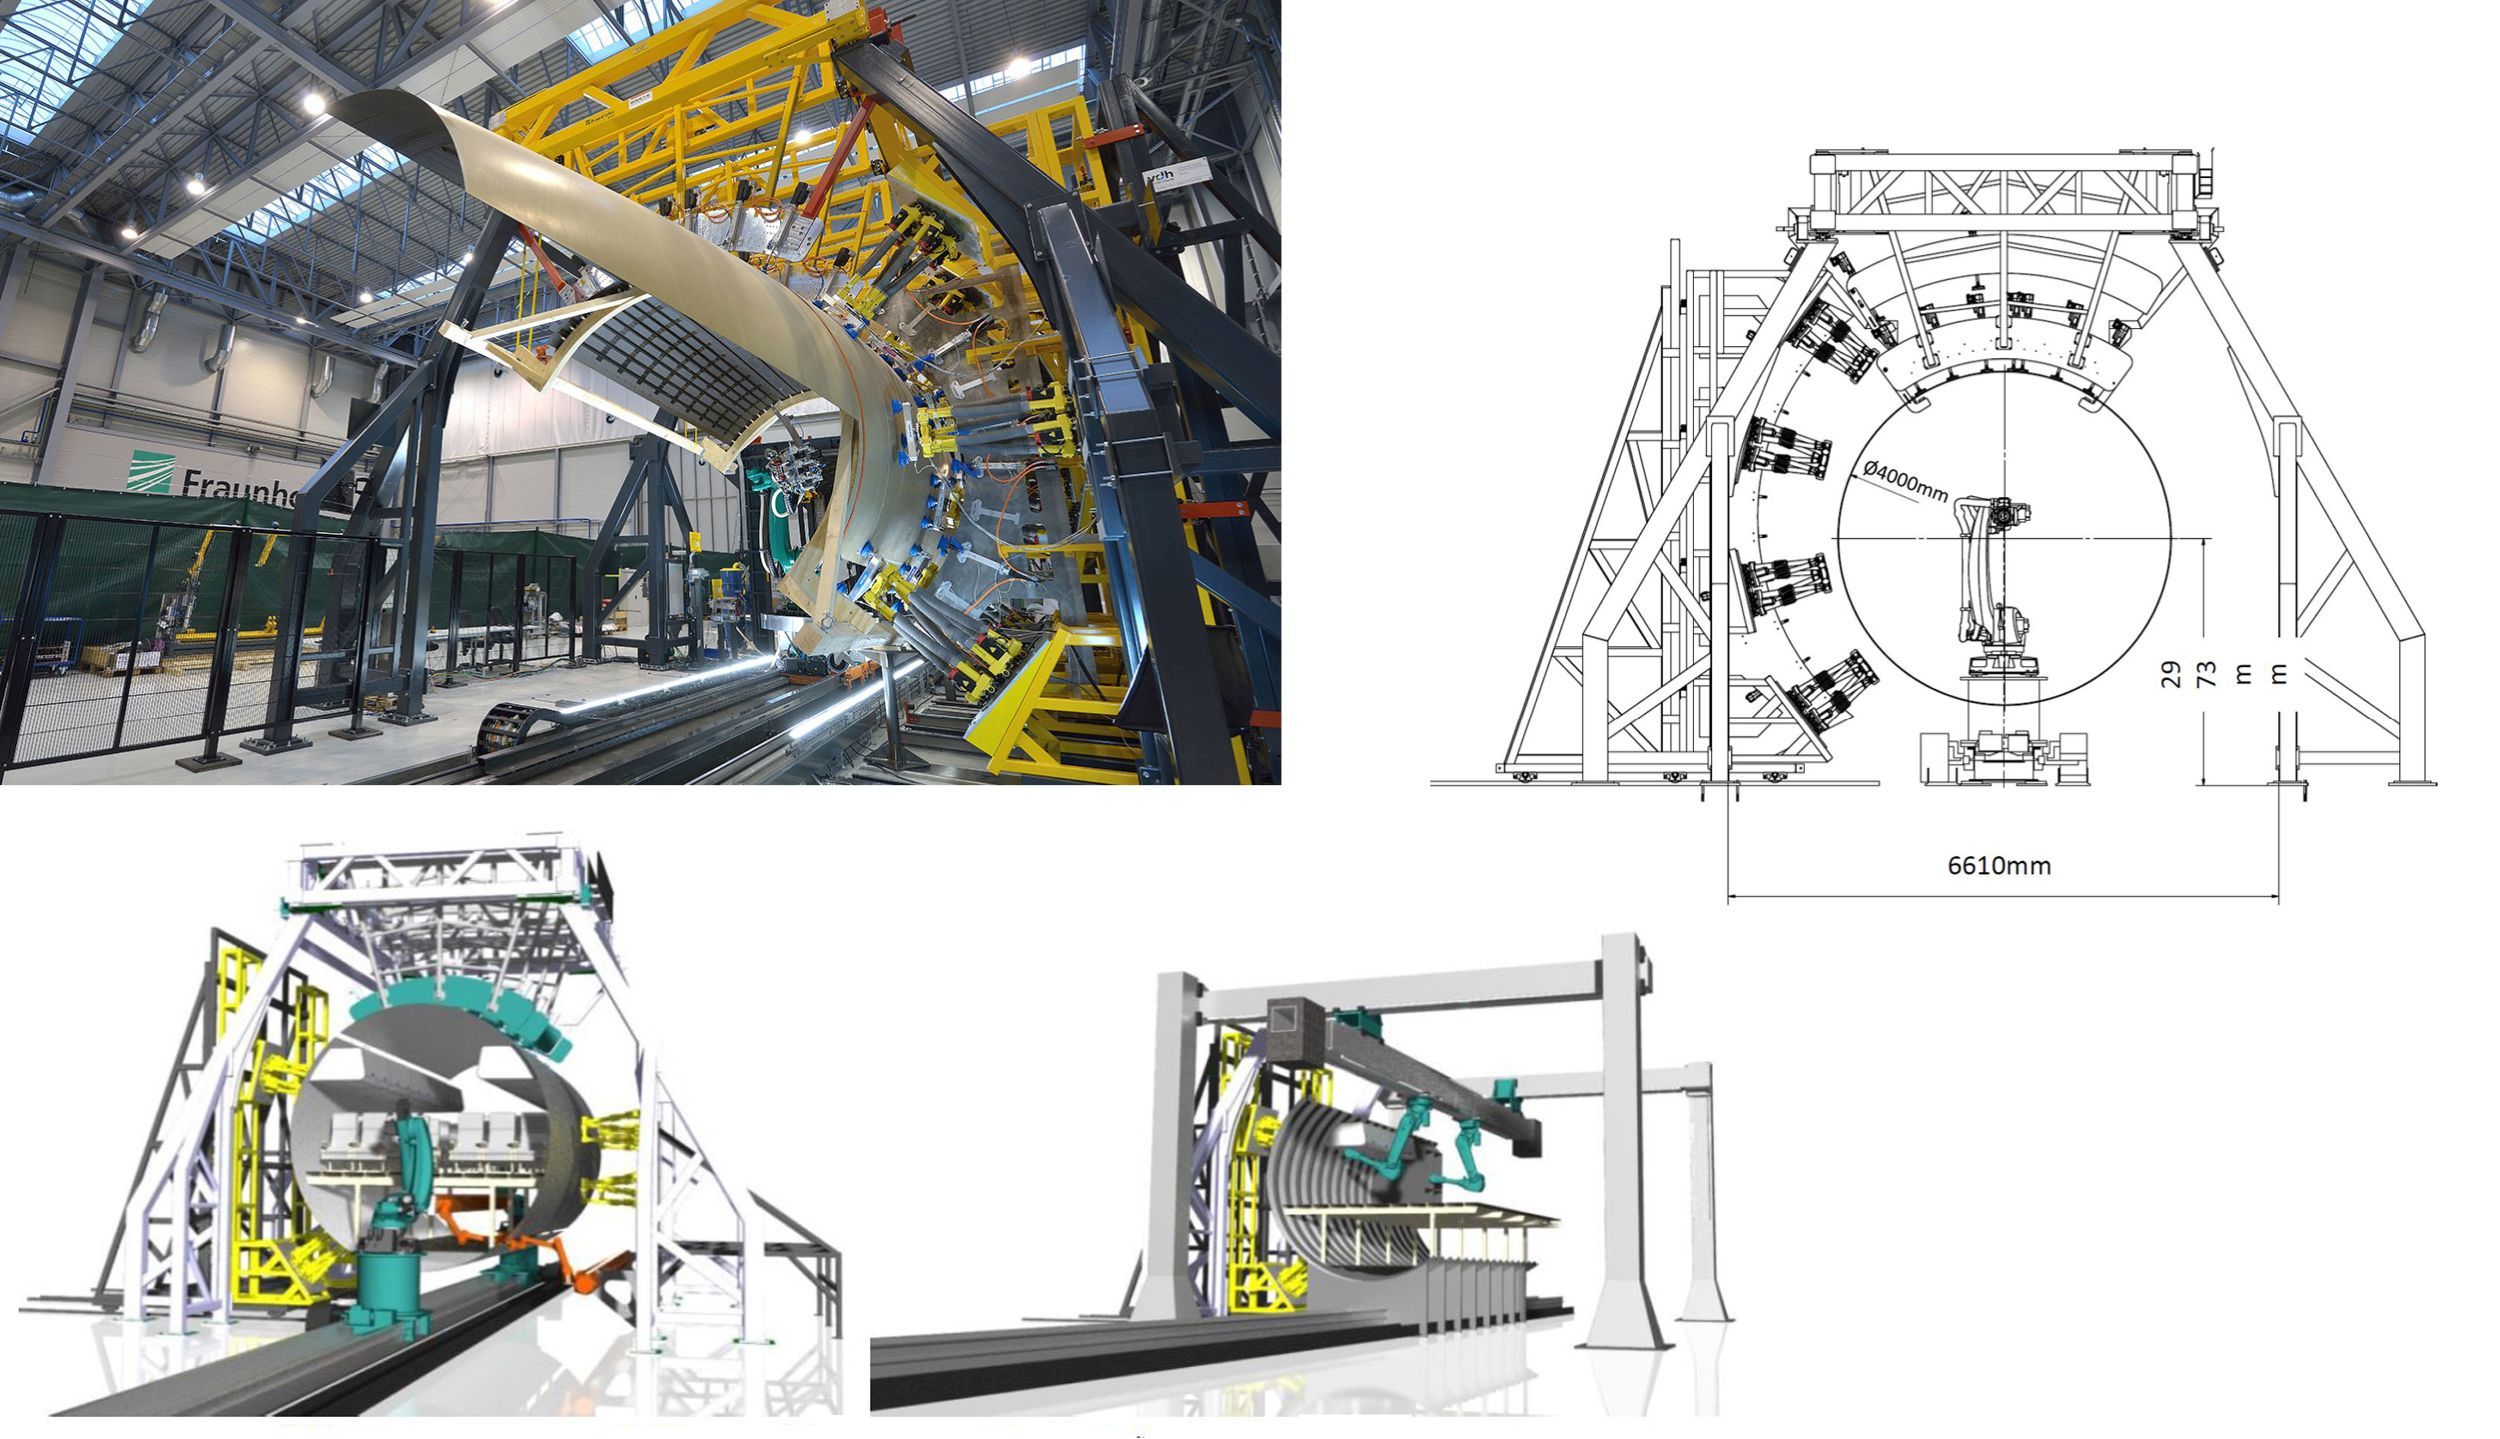
프라운호퍼 IFAM 자동화 조립 플랜트 시스템 (좌상)과 CFP07 작업 주제 시작 시 치수 (우상)이 MFFD의 종방향 및 원주 방향 조인트 용접을 위해 360° 동체를 수용하도록 수정되고 있습니다. 출처 | 프라운호퍼 IFAM 및 cfk-valley.com, 클린 스카이 2 7차 제안 요청, JTI-CS2-2017-CfP07-LPA-02-22, p.76.
조립 자동화
7차 제안 요청에서 주제 JTI-CS2-2017-CfP07-LPA-02-22 '동체 종방향 및 원주 방향 조인트용 풀사이즈 자동화 플랜트 시스템 개발'은 프라운호퍼 IFAM이 멀티팔 컨소시엄 내에서 주도합니다. 아래 발췌문은 위에서 논의된 개발 중인 용접 툴링 헤드들이 어떻게 구현될지 약간의 빛을 비춥니다:
"열가소성 동체 조립 공정 실현을 위해 공차가 주요 주제가 됩니다. 동체 셸의 위치와 방향, 용접 공정으로 인한 결과적 변형이 공차 내에 머물러야 합니다. 비교 가능한 정확도는 종방향 조인트 최첨단 공정을 참조할 수 있습니다. 여기서는 각 방향 위치 오차가 0.5mm 이내(예외적으로 1mm까지)여야 합니다. … 용접 기술과 무관하게 용접 심 폭 20mm에 대해 양쪽에서 약 1000N의 예비 하중이 자동화 시스템에 필요하다고 가정할 수 있습니다."
프라운호퍼 IFAM(플렉스몬트 VTP 조립 공정 개발에서 CTC 슈타데의 파트너이기도 함)은 2-8미터 길이, 최대 6미터 높이 부품을 조작할 수 있는 자사 조립 플랜트 시스템을 시작점으로 설명합니다. 이 시스템은 10개 협동 헥사포드(『재구성 가능한 툴링: 복합소재 제조 혁신』 참조), 24개 리니어 유닛, 모듈러 랙 요소의 유연한 배치로 가능합니다. 6축 힘/토크 센서가 장착된 진공 그리퍼가 필요에 따라 부품 자세와 형상을 조정해 조립 중 공차를 관리합니다. 이 빠르고 반복적인 조정의 가이드와 모니터링은 광학 측정 장치로 달성됩니다.
CFP07 텍스트에 따르면 프라운호퍼 IFAM은 이 조립 플랜트 시스템을 완전한 360° 동체 보유용으로 수정하며, 2018년 2분기 시작해 36개월 내 완료 예정입니다.
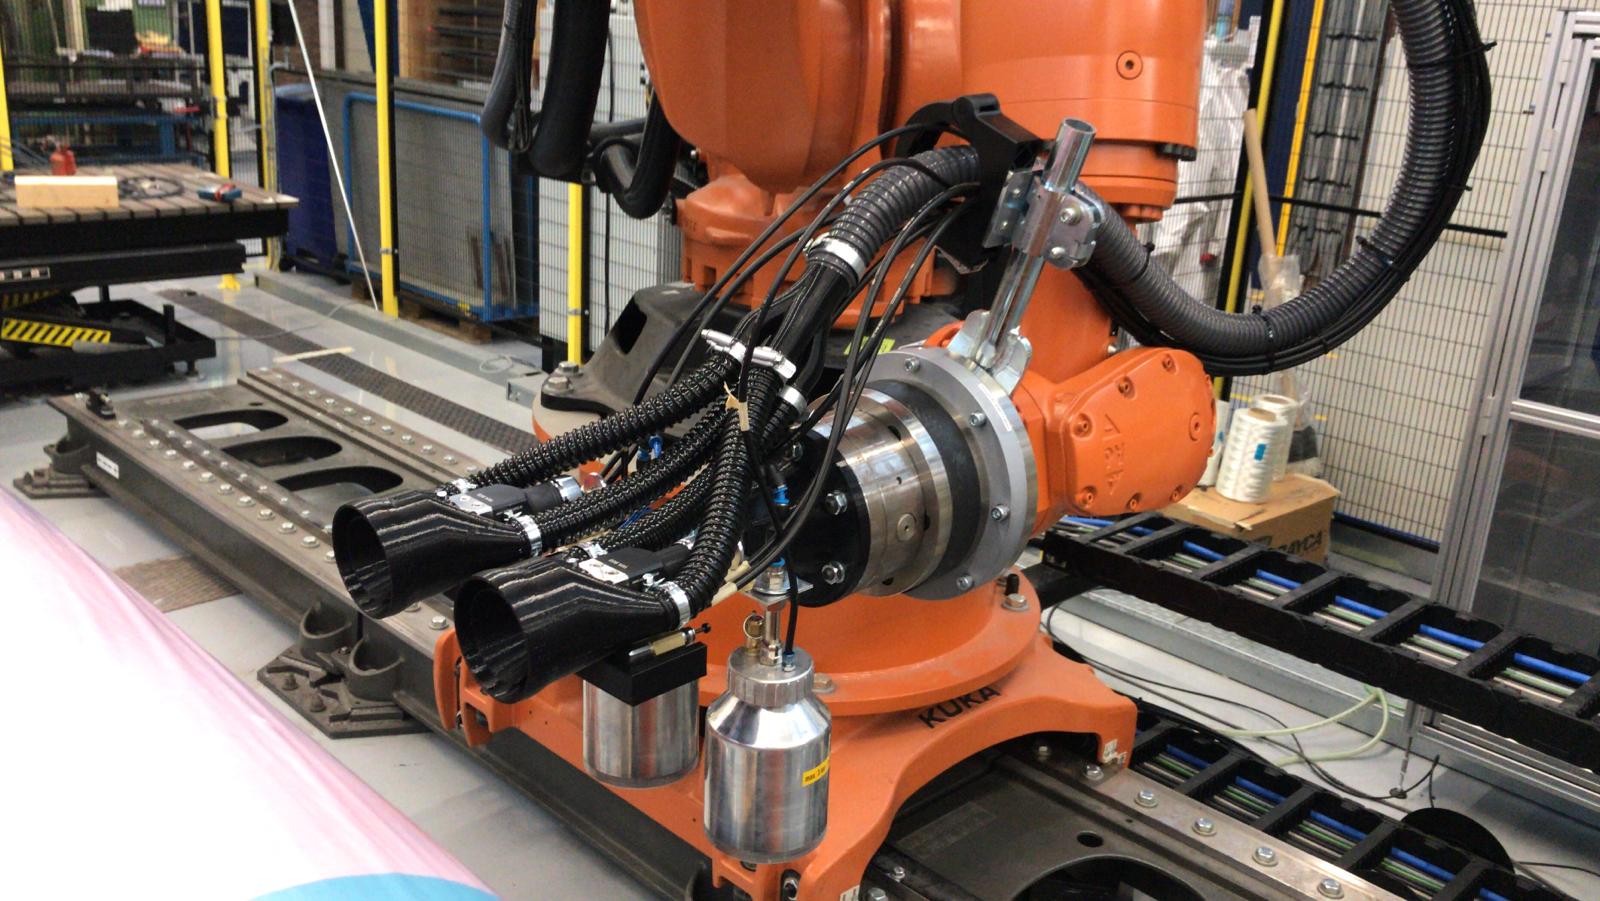
STUNNING 컨소시엄이 SAM|XL과 협력해 MFFD 하부 동체 조립 자동화 개발 중. 출처 | samxl.com
STUNNING 내에서 협력 연구센터 SAM|XL(스마트 어드밴스드 매뉴팩처링 XL, 네덜란드 델프트)과 활동이 계획되어 MFFD 하부 동체 조립을 위한 자동화 용접 기술 시연을 진행합니다. 대형 경량 복합소재 구조물 제조 자동화 전문인 SAM|XL은 TU 델프트 항공우주공학 그룹과 로봇공학 연구소를 결합합니다. GKN-포커가 주요 참여자입니다. 조사 중인 방법 중 하나는 순차 스팟 초음파 용접으로, 클린 스카이 1 에코 디자인 프로젝트와 TAPAS 2에서 단섬유 강화 브라켓/클립을 동체 구조에 연결하는 빠르고 효과적인 방법으로 입증되었습니다.
2016년 논문 '열가소성 복합소재 스마트 초음파 용접'에서 빌레가스(Villegas)는 인접 스팟 용접의 연속 라인이 연속 용접 비드와 같은 목적을 수행하도록 하는 순차 용접으로 초음파 용접 공정 확장이 가능하다고 말합니다. 랩스케일 순차 스팟 용접은 클린 스카이 에코디자인 데몬스트레이터의 TPC 에어프레임 패널에 사용되어 평평한 에너지 디렉터로 CF/PEEK 힌지와 CF/PEKK 클립을 CF/PEEK C-프레임에 용접했습니다(그림 6). 기계적 체결 조인트와의 실험적 비교에서 더블 랩 시어와 풀스루 시험에서 유망한 결과를 보였습니다. 이 공정은 2018년 논문들 {및 2019년 논문들}에서 빌레가스 TU 델프트 팀원 티안 자오(Tian Zhao) {및 빌레가스의 2019년 논문}에 의해 추가 탐구되었습니다.
— "열가소성 복합소재 용접", G. 가디너, 2018.
STUNNING 컨소시엄의 TU 델프트 및 SAM|XL과의 작업은 이 기술을 다중 시스템 및 준구조 브라켓, 보강 요소, 스트링거를 MFFD 하부 동체 셸에 용접하는 데 적용하고 있습니다.
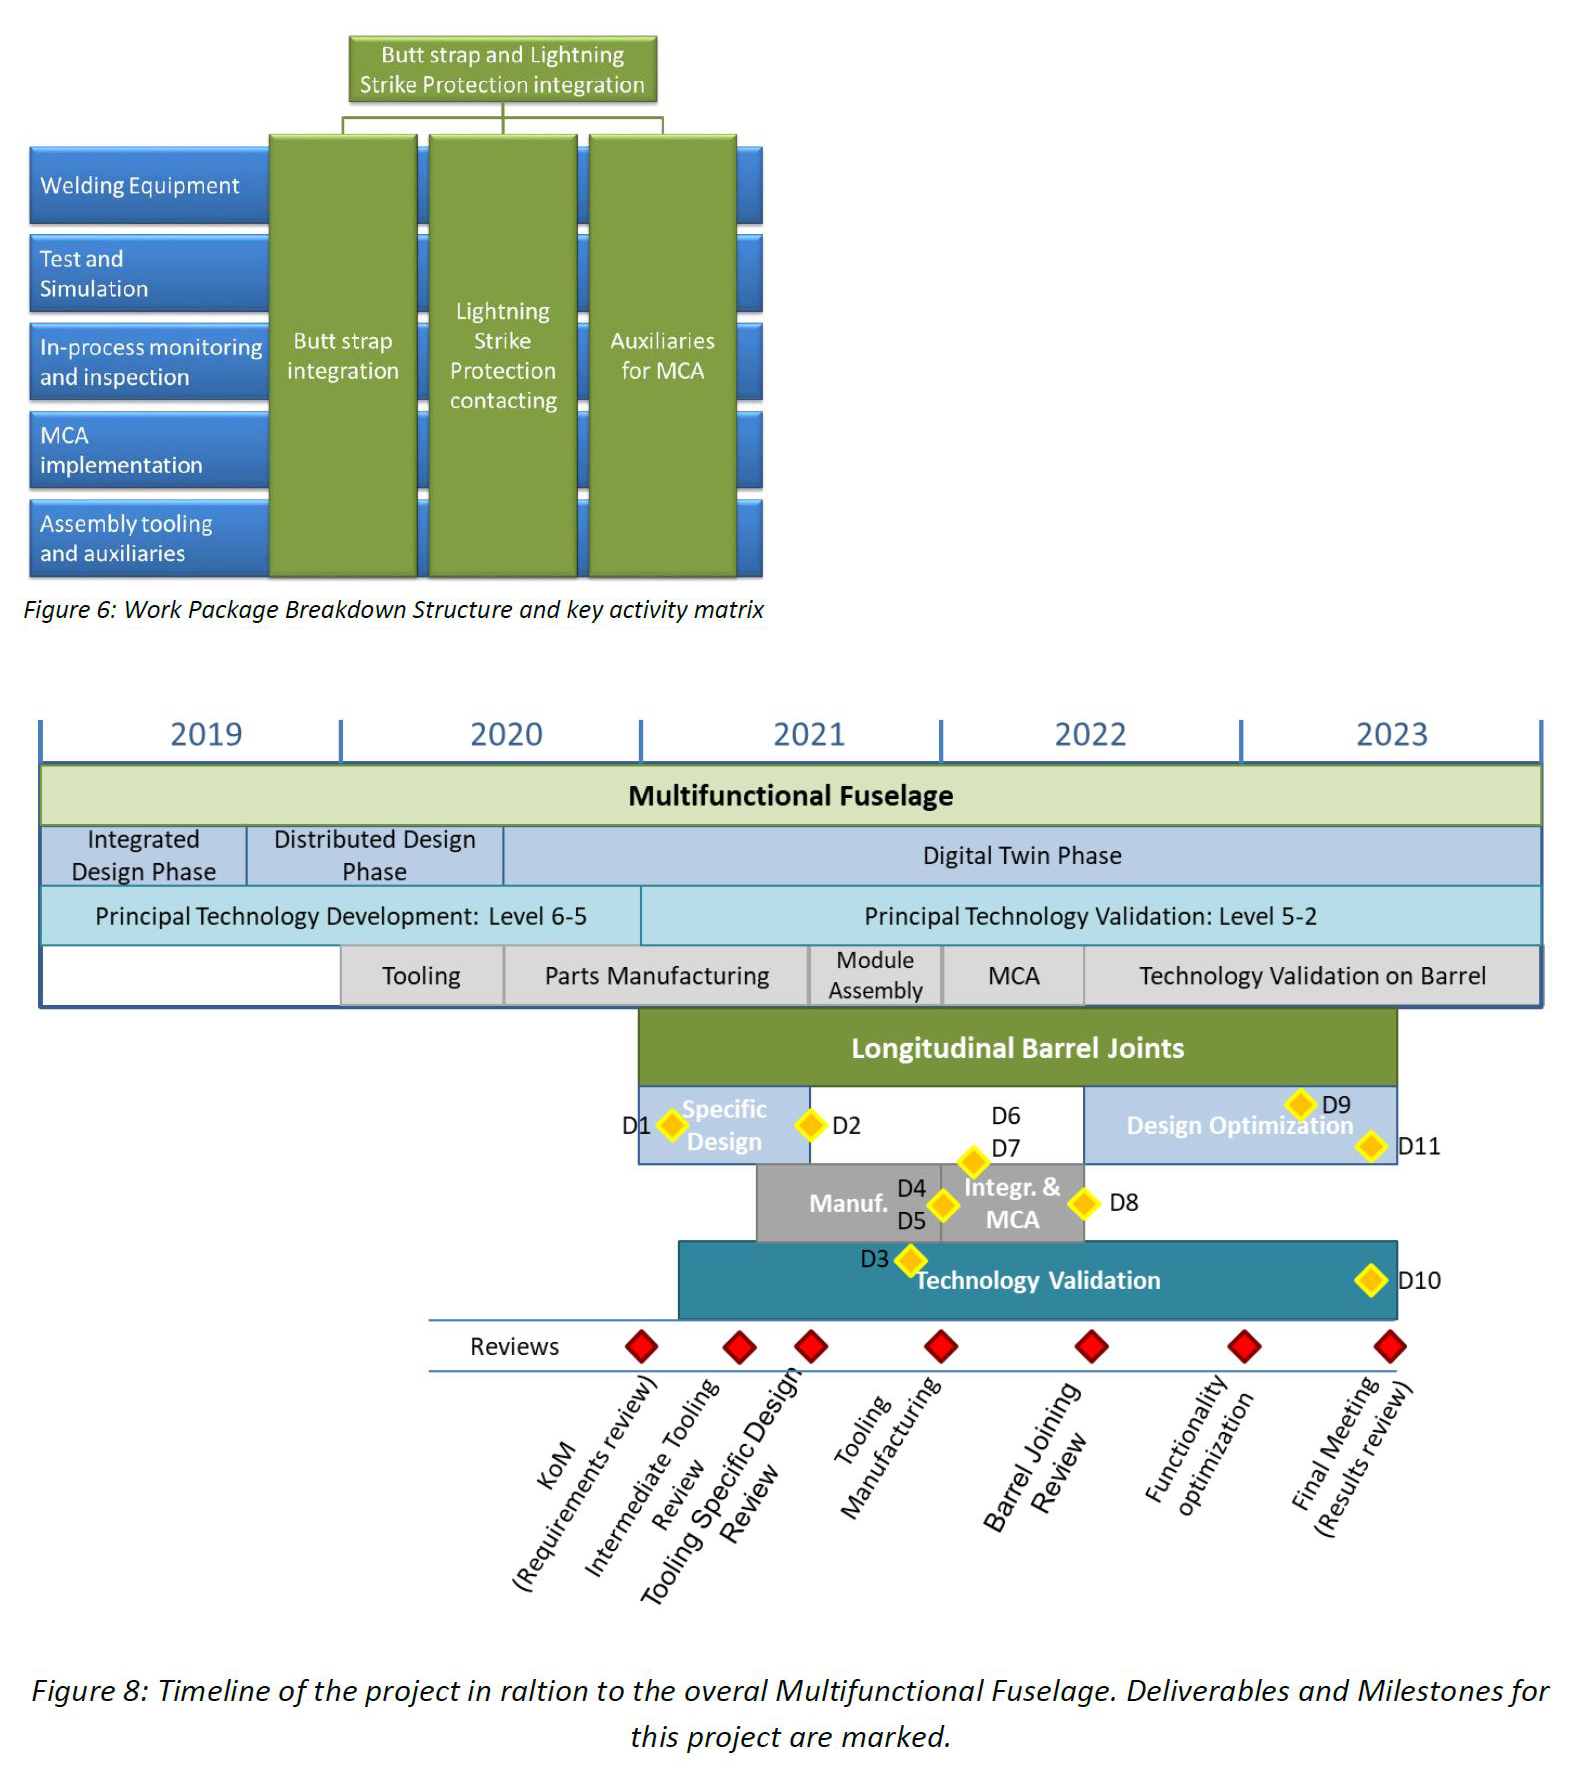
MFFD 조립 작업 분해와 타임라인. 출처 | 클린 스카이 2 11차 제안 요청 JTI-CS2-2020-CfP11-LPA-02-33, '종방향 배럴 조인트 클로저를 위한 툴링, 장비, 보조장치: 버트 스트랩 통합 및 낙뢰 보호 연속성', pp.79, 82.
디지털 트윈 단계, 2020년 이후
클린 스카이 웹사이트에 따르면 MFFD 프로그램은 2019년 11월 중요 설계 검토(CDR) 성공적 통과로 중요한 마일스톤에 도달했습니다. 위 타임라인에서 MFFD 설계는 2020-2021년 '디지털 트윈 단계'에 진입합니다. 이는 무엇을 의미할까요? "대부분의 설계 단계를 마쳤지만, 특정 수명주기 관리 접근법으로 조금 더 나아갑니다." 헤르만은 설명합니다. "부품 제조 중 NDT 결과와 공정 파라미터에서 불완전성과 부적합을 모델링합니다. 이 인더스트리 4.0 데이터를 수명주기 관리와 결합해 실제로 제조하는 것에 따라 설계를 지속적으로 맞춤화하고 싶습니다. 클린 스카이 2가 끝날 때까지 이를 얼마나 밀어붙일 수 있고 무엇을 성취할 수 있는지 보고 싶습니다."
2020년 주된 과제는 제조입니다. "올해 다양한 부품들이 결합되는 것을 보여주길 희망합니다." 펠드만은 말합니다. STUNNING 프로그램의 가장 큰 과제는? "조립입니다." 그가 답합니다. "STUNNING 내부보다는 우리 하부 동체가 도어 서라운드 구조, 다수 에어버스 납품 부품, 전체 상부 동체와 인터페이스를 가집니다. 모든 것이 제때 납품되고 그걸 모두 결합하려면 아직 여러 개발이 필요합니다."
아마 가장 큰 질문: 2030-35년 양산 예정 차세대 항공기에 열가소성 복합소재가 사용될 것인가? "확실히 우리가 연구하는 기술들을 사용하려 노력할 것입니다." 헤르만은 말합니다. "하지만 열가소성 복합소재가 미래 항공기에 적용될지, 언제 될지는 말할 수 없습니다. 우리에게 가장 중요한 부분은 먼지 없는 조인트의 인에이블러로서 월 70대 이상 생산률 확대에 있습니다. 금속뿐만 아니라 열가소성 복합소재로도 실행 가능함을 보여줘야 합니다."
"이 프로젝트가 끝나면 열가소성 복합소재 용접에 대한 더 완전한 이해를 얻고 대형 1차 항공기 구조물에서의 사용 승인을 얻게 될 것입니다." 살라는 말합니다. "미래 항공기에 적용할 수 있다면 상당한 중량 절감과 지속가능성 개선을 달성할 수 있습니다." 하지만 아마도 마찬가지로 중요한 것은 클린 스카이가 유럽 항공 연구 혁신 이해관계자들을 더 가깝게 모으는 능력입니다. "분기별 회의에서 LPA 운영위원회 전체와 앉습니다." 펠드만은 말합니다. "유럽 항공우주 산업 전체와 대화하며, 이는 우리뿐만 아니라 광범위한 협력을 위한 미래 기회를 여는 데 확실히 도움이 됩니다."



