연속섬유강화 복합재 3D 프린팅이 지속적으로 확대·발전하고 있다. 마크포지드(Markforged)가 2014년 마크 원(Mark One) 연속섬유 3D 프린터를 발표한 이후 수많은 신생 기업과 개발이 등장했다. 나는 이들 다수를 블로그로 다뤘으며, CW 독자들을 위해 빠르게 발전하는 현황과 플레이어들을 계속 탐구할 것이다.
CEAD(네덜란드 델프트)는 카렌 메이슨(Karen Mason)의 2019년 3월 특집 "연속섬유 3D 프린팅의 생산 단계 진입(Moving continuous-fiber 3D printing into production)"에서 소개됐다. 이 블로그에서는 공동 창업자 마르텐 로흐텐베르흐(Maarten Logtenberg)와의 인터뷰를 바탕으로 회사 별도 익스트루더 판매 이유와 연속섬유 프린팅 미래 비전 등 더 자세한 내용을 다룬다.
동일 프린트 내 연속섬유 유무 병행
로흐텐베르흐와 함께 CEAD를 창업한 루카스 얀센(Lucas Janssen). 이들은 네덜란드 3D 프린터 회사 리프프로그(Leapfrog)를 시작한 4인 팀의 절반이었다. "우리는 산업용으로 정말 많은 다양한 3D 프린팅 머신을 만들었습니다"라고 로흐텐베르흐는 말한다. "시장을 살펴보니 진정한 산업 응용에 적합한 소재로 대규모 프린팅이 빠져 있다는 걸 느꼈습니다. 열가소성 단독으론 강도가 부족합니다." 연속섬유 프린팅이 이를 해결한다. "그래서 우리 고유 기술, 특허받은 기술을 개발했습니다."
"우리는 여전히 단섬유나 무보강 프린트 수요도 봅니다." 그래서 CEAD의 연속섬유 적층 제조(Continuous Fibre Additive Manufacturing, CFAM) 기술은 연속섬유 프린팅 그리고 무보강 또는 단섬유강화 펠릿 직접 압출을 동일 프린트 내에서 가능케 한다. "프린트 헤드를 교체할 필요 없습니다"라고 로흐텐베르흐는 설명한다. "연속섬유를 용융물 중앙에 넣어 둘 다 동시에 압출합니다. 하지만 구동 시스템은 다릅니다. 연속섬유는 프린트 헤드를 통해 밀려나가지만 품질 보장을 위해 프리임프레그네이티드(pre-impregnated) 상태입니다."
이미 사출 성형·오버몰드 복합재, 압축 성형 직접장섬유 열가소성(DLFT) 복합재에서 표준인 펠릿/과립 소재 직접 압출이 산업 생산에 더 저렴하다고 로흐텐베르흐는 말한다. "이 소재들은 프린트 전 건조해야 하며, 우리는 CFAM 머신에 연결된 자체 건조기를 개발했습니다."
오버몰드 열가소성 복합재와 유사하게, 각 프린트에서 프리임프레그네이티드 연속 필라멘트와 무보강 또는 단섬유강화 직접 압출에 같은 폴리머를 사용한다. 회사는 ABS, PC, PEEK, PET, PLA, PP 등 다양한 폴리머를 가공해 왔으며, 현재 PEKK와 저융점 PAEK를 탐구 중이다.
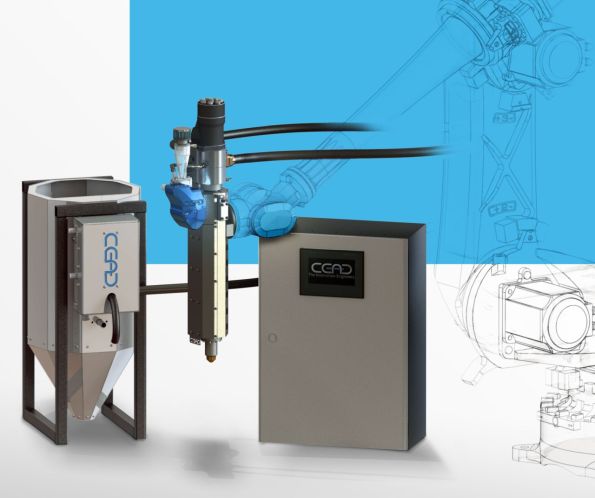
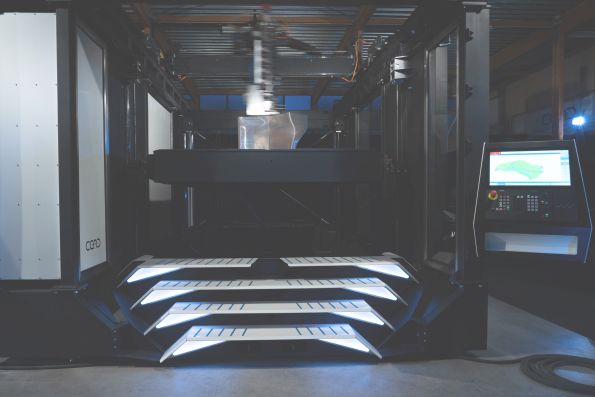
CEAD는 로봇암용 소형 익스트루더 헤드(위)와 4m x 2m x 1.5m 빌드 볼륨의 갠트리 기반 CFAM 프라임(아래)을 제공합니다. 출처: CEAD
가열 존과 갠트리 vs 로봇
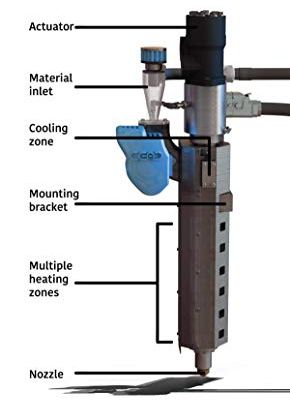
현재 CEAD는 4개 가열 존의 로봇 익스트루더와 10개 가열 존 익스트루더를 가진 빌드 볼륨 4×2×1.5m의 갠트리 기반 CFAM 프라임(CFAM Prime) 머신을 제공한다. "2017년 개발 시작했습니다"라고 로흐텐베르흐는 말한다. "프린트 헤드는 사출 성형에 흔히 쓰는 단축 익스트루더 기반입니다. 소재를 점진적으로 가열해 많은 압력(50~60 bar)으로 많은 소재를 압출하려면 존이 필요합니다. 펠릿이 배럴로 이송돼 녹으면 압축하고 밀어냅니다. 너무 빨리 가열하면 익스트루더에 압력이 안 생깁니다."
왜 익스트루더/프린트 헤드를 별도 판매하나? "고객들이 직접 압출용으로 연속섬유 없이 로봇암에 장착할 소형 익스트루더도 원했습니다"라고 로흐텐베르흐는 말한다. 그럼 왜 CFAM 프라임에 갠트리를 쓰나? 짧은 답: 정확도와 속도. "로봇은 상대적 정확성에 강합니다"라며 "하지만 A점에서 B점으로 이동하는 방식이 부정확합니다. 3D 프린팅에선 고품질 완제품을 만들려면 정확성을 유지하며 연속적으로 이동해야 합니다."
"다른 이슈는 속도입니다"라며 "산업 생산용 고출력이면서 고해상도도 원했습니다. 우리 익스트루더를 단 로봇암은 분속 4m로 움직이는데 로봇치곤 매우 빠르지만, 갠트리 머신은 분속 60m로 움직입니다."
갠트리가 속도면에서 유리하지만, 로봇암 익스트루더는 여전히 다축 프린팅(multi-axis printing)을 제공한다. "적층 방식(슬라이스 단위)의 Z방향 물성 문제를 극복하려고 다축 프린팅 활용에 관심 있습니다"라고 로흐텐베르흐는 인정한다. "갠트리 시스템을 먼저 개발했지만, 이제 지멘스(Siemens) 새 제어 시스템으로 로봇암에서도 같은 제어가 가능해졌습니다. 그래서 5축 머신 개발 중입니다. 갠트리 시스템이 여전히 빠르지만, 이 새 시스템은 진정한 다축 배치가 가능합니다." 그는 5축 CNC 밀링 머신 같은 구성으로 두 시스템 결합을 구상한다.
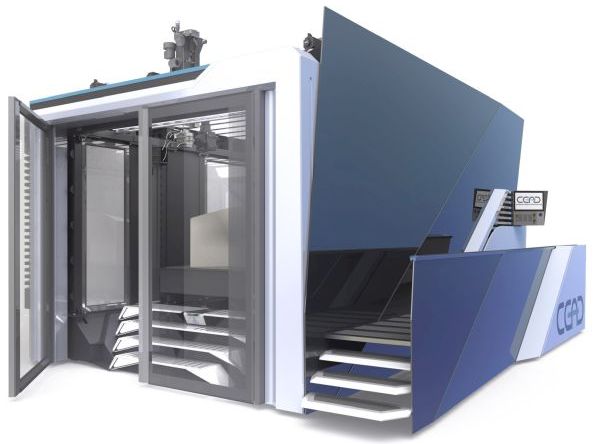
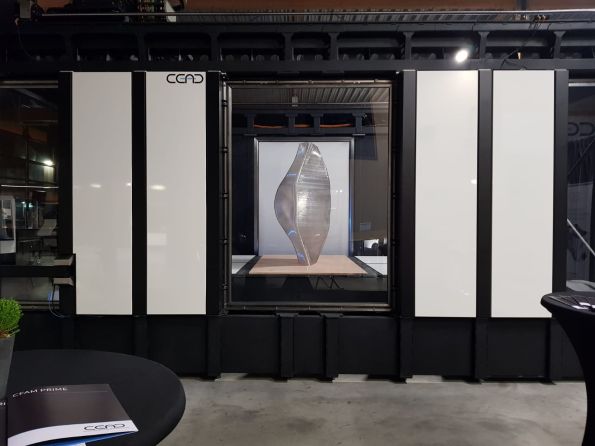
밀폐 챔버가 있는 CFAM 프라임 머신(아래). 출처: CEAD
냉각과 제어
3D 프린팅의 이슈 중 하나는 플라스틱 매트릭스 수축 제어(controlling shrinkage)다. CFAM 프라임은 초기엔 열화상 카메라 입력으로 관리되는 적외선(IR) 가열을 썼으나, 복잡한 형상 프린팅 시 불균일 가열이 발생했다. "여전히 밀폐 프린트 챔버(enclosed print chamber)를 사용하며 현재 가열 프린트 베드(heated print bed) 개발 중입니다"라고 그는 말한다. "이게 더 균일한 열을 제공하고, 열화상 카메라로 여전히 시스템을 모니터링·관리합니다. 같은 부품을 6개월 간격으로 두 번 프린트해도 프린트 챔버 내 같은 온도 프로파일과 조건을 가집니다."
로흐텐베르흐에 따르면 CFAM 프라임이 너무 많은 소재를 압출해 그 안에 많은 에너지가 있다. "그래서 프린트 안정성을 위해 레이어를 충분히 빨리 식히기 어렵습니다. 프린팅하면서 레이어를 식혀 안정화시키고 싶습니다." 어떻게 냉각하나? "강제 공기 냉각을, 그것도 많이 사용합니다"라고 로흐텐베르흐는 말한다. 프린트 베드 가열과 밀폐 프린트 챔버 추가는 휨 제어의 일부다. "뜨거운 레이어를 식은 레이어 위에 올립니다. 하지만 소재를 Tg(어떤 소재는 150°C 이상) 이상 유지하면서 위에 프린트할 수 있을 만큼 안정적이길 원합니다." 이 공정에도 부품에 열응력은 항상 일부 남는다. "후공정으로 장력을 일부 해소할 수 있습니다."
다중 가열 존의 로봇 익스트루더. 출처: CEAD
CEAD는 지멘스 시스템으로 머신을 제어한다. "잘 설계돼 있어 공정과 소재의 복잡한 과제를 다룰 수 있습니다"라고 로흐텐베르흐는 설명한다. CEAD는 지멘스 시스템 뒤 자체 소프트웨어를 작성해 쉬운 사용자 인터페이스를 제공한다. "머신은 G코드로 돌아가며, 산업용 밀링 머신에도 쓰이는 표준입니다"라며 "이로써 부품 프로그래밍에 자유도가 생깁니다. 오픈소스 슬라이서뿐 아니라 강력한 소프트웨어 툴인 지멘스 NX(Siemens NX)도 사용 가능합니다."
로흐텐베르흐는 고객이 원하는 복잡도 수준을 선택할 수 있다고 말한다. "우리 접근은 매우 오픈소스(open source)라 다양한 프린트 소프트웨어 사용이 가능합니다. 고객이 아주 단순화된 프린트를 원하면 버튼만 누르면 됩니다. 하지만 더 고급 소프트웨어도 쓸 수 있죠. 다만 고객이 그걸 다룰 지식이 있어야 합니다. 우리 비전은 사람들이 원하는 걸 결정하게 하고 우리가 지원하는 것입니다." 로흐텐베르흐는 CEAD가 소비자가 아닌 기업에 판매한다고 덧붙인다. "그래서 더 많은 지원을 제공할 수 있습니다."
프린트 부품과 물성
"연속섬유로 프린트한 부품과 쇼프트 파이버로 프린트한 부품의 차이를 손으로 느낄 수 있습니다"라고 로흐텐베르흐는 말한다. "하지만 물성 테스트는 아직 안 했습니다." 머신 개발과 초기 런칭이 완료된 지금 다음 과제다. "올해 소재 완전 특성화와 압축 강도, 강성 등 각 소재 조합별 데이터시트 개발에 주력하겠습니다."
보이드 함량과 섬유 체적률 결정도 이 특성화 작업의 일부다. "현재 우리 섬유 함량은 그리 높지 않습니다"라고 로흐텐베르흐는 인정한다. "쇱드 파이버 펠릿 사용 시 중량 기준 30% 섬유인데, 전체 출력과 부피가 커서 연속섬유 추가는 이것에 10%만 더합니다."
보이드 함량 감소를 위한 압축은? "노즐 자체가 레이어를 압축합니다"라며 "적절한 레이어 높이 대 폭 비율이 필요합니다. 그게 맞으면 레이어 간 좋은 접착이 생깁니다." 그는 높이 대 폭 비율이 적정 범위에 있어야 프린트 레이어에 압축력이 생기고 충분한 열로 레이어 간 좋은 융합이 일어난다고 설명한다. "예: 5mm 높이, 5mm 폭 레이어면 압축력이 거의 없습니다. 5mm 높이 레이어면 10mm 폭이 필요합니다."
CEAD는 CFAM 프라임 프린트 품질을 지속 개선 중이다. "동적 프린팅용 내부 소프트웨어를 많이 개발했습니다." 코너에서 문제가 있었는데 익스트루더가 소재를 밀어내는 동안 머신이 방향 전환 위해 감속해야 했기 때문이다. "이제 그 문제를 해결했습니다. 센서, 다이내믹스, 레이어 온도 등 추적을 계속 개발해 공정 제어(process control)를 개선합니다."
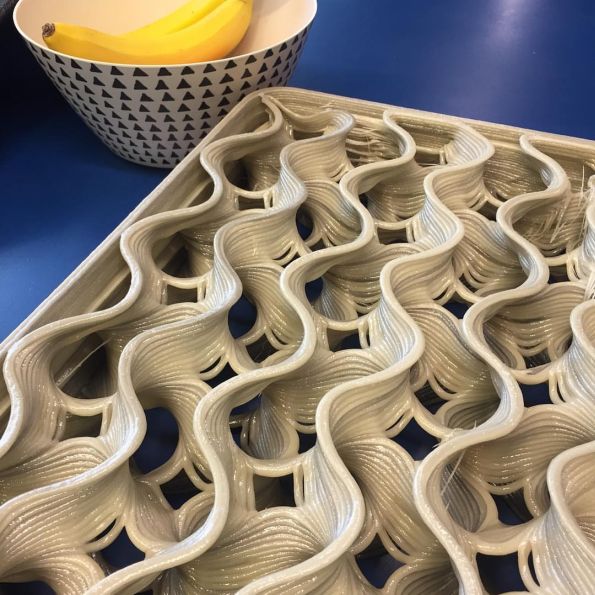
CFAM 프라임으로 복잡한 형상 프린팅. 출처: CEAD 인스타그램, 2019년 3월
해양 및 건설용 머신
로흐텐베르흐에 따르면 CFAM 프라임의 산업 생산 용량 첫 타깃 시장은 해양과 빌딩·인프라다. 프린트 복합재 부품이 최종 용도로 직접 쓰기에 충분하기 때문이다. 첫 고객은 로열 로스(Royal Roos)(네덜란드 로테르담, 해양 엔지니어링·건설)와 폴리 프로덕츠(Poly Products)(네덜란드 베르켄담, 해양, 건축, 산업, 레저, 운송 분야 복합재 제작사)다.
CFAM 프라임은 해양 구조물용 금형 프린팅에도 쓰인다. "그래서 로봇암을 진행했고 CNC 밀링 추가했습니다. LSAM 머신(서모우드 Thermwood) 비슷하지만 조금 더 작고 저렴합니다."
"EU에서 해양 건조율은 내려가고 있습니다. 인건비 비싸서 생산이 중국으로 갑니다. 그래서 경쟁할 방법을 찾으려 합니다. 자동차, 항공우주, 기타 운송 시장도 살펴보고 있습니다."
해양·건설 시장 반응은 좋다. "머신이 뭘 할 수 있는지 보여주는 프로젝트를 많이 하고 있습니다"라며 "작년 가을 런칭 후 매출은 예상보다 느렸지만, 지금 가속되는 프로젝트들과 머신 개발로 잘 움직이고 있습니다."
이 신시장들을 위해 CEAD는 신소재 탐구 중. 예를 들어 SABIC 소재로 내화성(fire resistance) 테스트 중이고 열차 제조사들과도 대화 중. 연속섬유 프린팅 능력으로 CFAM이 와이어/센서 프린팅에도 쓰일 수 있을까? "검토 중입니다"라며 "강철 섬유 임베딩(embed steel fiber) 협력사랑 작업 중인데, 전도성도 있습니다."
미래 비전
전통 복합재 업계 많은 이들이 3D 프린트 연속섬유 복합재가 기존 복합재와 어떻게 경쟁할 수 있는지 의문을 갖는다. 섬유 함량이 낮고 프린트 레이어 간 박리 가능성이 높기 때문이다. "Z방향 강도는 3D 프린트 복합재의 가장 어려운 과제 중 하나임이 확실합니다"라며 로흐텐베르흐는 동의한다. "현재 기존 복합재와 경쟁하지 않습니다. 미래엔 완전 자동화 생산으로 기존 복합재와 경쟁 가능할 거라 믿지만 갈 길이 멉니다. 지금은 기존 제조 방식에 추가돼 유연성을 주고 설계·생산 가능성을 여는 수준입니다."