선제적 유지보수로 스트랜드 펠렛라이저 성능 극대화
컴파운더는 스트랜드 펠렛라이저에 크게 의존하지만, 많은 운영자가 필수 예비 부품 재고를 유지하지 않거나 기계를 가동시키는 데 필수적인 구성 요소를 완전히 이해하지 못합니다. 숙련된 유지보수 인력 부족이 이 문제를 더욱 심화시킵니다. 업계에는 신입 기술자를 위한 공식 교육 프로그램이 없어 대부분의 지식이 현장 시행착오나 베테랑 전문가의 멘토링을 통해 습득됩니다.
주요 콘텐츠
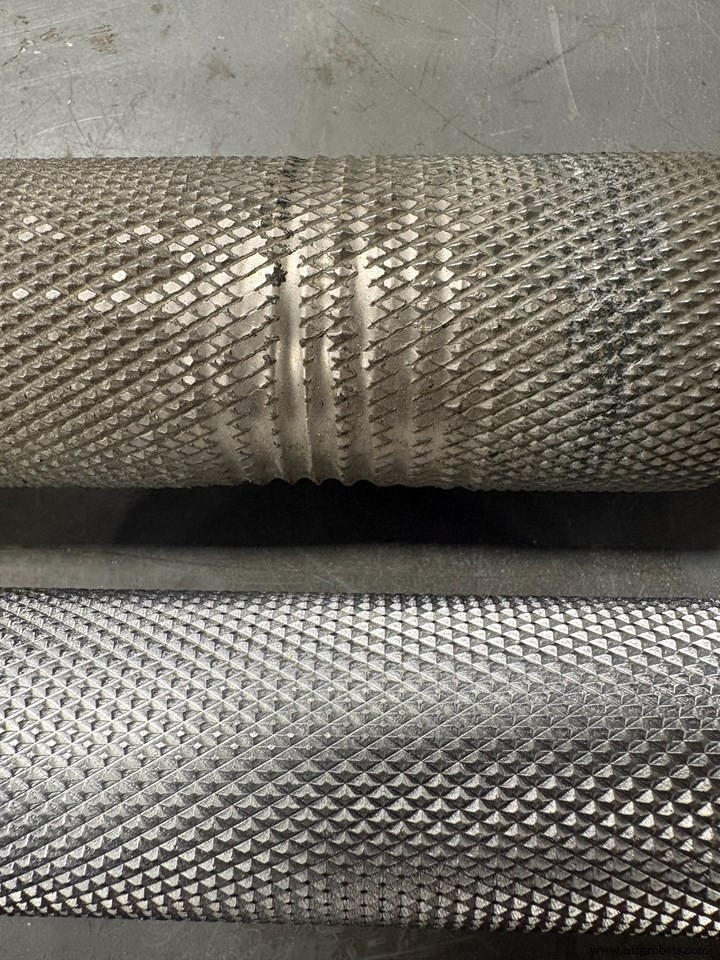
위쪽의 널링된 하부 피드 롤이 마모되었습니다. 아래 새 것은 내마모성을 위해 크롬 도금되었습니다. 출처: Bay Plastics Machinery
최근 몇 년간 숙련된 유지보수 인력이 눈에 띄게 감소했습니다. 베테랑을 대체하는 작업자들은 펠렛라이저 내부의 중요한 조정에 대한 이해가 부족한 경우가 많습니다.
스트랜드 펠렛라이저 서비스 우선순위
마모 패턴을 인식하는 것은 펠렛라이저 효율을 유지하는 데 필수적인 기술입니다. 일반적인 마모 지점은 다음과 같습니다:
- 로터-베드 나이프 간극: 0.003인치 설정 유지. 매주 또는 기계 정지 시, 특히 소재 교체 후 확인. 연마성 또는 충전 소재는 마모 가속화; 간극 증가 시 테일과 '지퍼 컷'(스트랜드 부분만 절단) 발생
- 하부 피드 롤-닥터 블레이드 간극: 0.005인치 타이트하게 유지하여 스트랜드가 하부 피드 롤을 따라가 로터에 감기는 것 방지
- 피드 롤 및 베어링 하우징 적정 조립: 하우징 내 베어링 피팅과 샤프트 저널 위 정확한 설치는 베어링과 피드 롤 수명 연장
- 에어 실린더 설정: 운영자가 마모된 부품(특히 상부 피드 롤) 보완을 위해 압력을 높이는 경우가 있음. 권장 최대 40 psi; 과도한 공기 압력은 베어링과 커버 조기 마모 유발
- 마모된 스트랜드 디플렉터: 스트랜드를 로터로 유도. 마모나 홈은 긴 미절단 스트랜드 유발; 절단 불량 시 점검
- 예방 유지보수(PM) 일정: 견고한 PM 계획은 부품 수명 최적화. 없으면 고장까지 운행하여 수리 비용과 다운타임 증가. 잘 구조화된 PM 일정은 비용 절감과 다운타임 감소
- 피드 롤 커버링: 소재별 최적 커버링 상이(연마성 충전 등급 vs 소프트 고무 등). Bay Plastics 시험에서 커버링 선택에 따른 펠릿 품질 큰 차이 확인
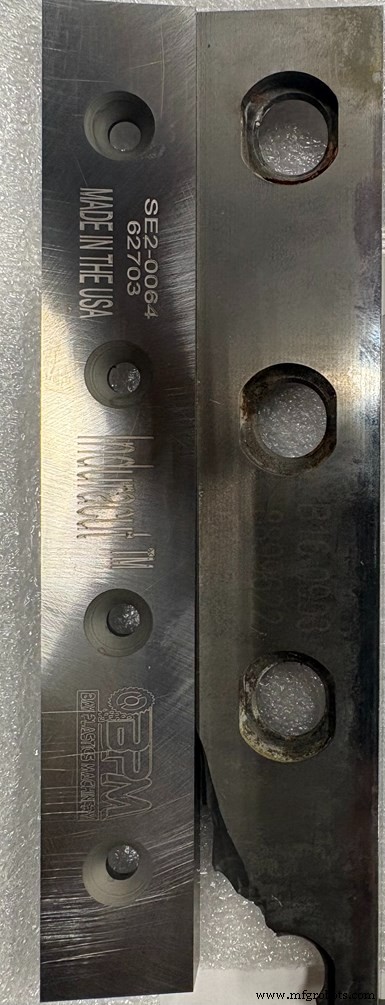
이 베드 나이프는 마모되고 파손되었습니다.
나쁜 부품 = 나쁜 펠릿
펠릿 품질을 매일 점검하세요. 무딘 로터나 마모된 베드 나이프는 불량 펠릿을 만듭니다. 모든 교대마다 여러 번 펠릿 검사로 변화를 조기 포착하세요. 마모 패턴 이해와 초기 고장 징후 식별로 라인을 더 오래, 효율적으로 가동할 수 있습니다.
부품이 저하되면 펠릿 외관이 변하므로, 모든 정지 후 철저한 시각 검사와 주간 PM을 수행하세요.
옛 속담을 기억하세요: "펠렛라이저에 넣은 것이 그대로 나옵니다." 때로 문제는 기계가 아니라 소재 투입 방식에 있습니다.
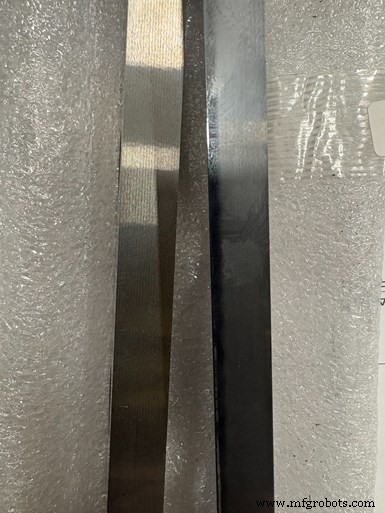
베드 나이프가 새 것입니다.
- 꼬이거나 뭉친 스트랜드는 불량 펠릿 생성
- 불량 피드는 앵글 컷과 조기 피드 롤 마모 유발
- 펠렛라이저 전 스프레더 바와 그루브 롤러 사용으로 스트랜드 균일 분산 도움
이 펠렛라이저 부품은 필수 비축
핵심 예비 부품 재고:
- 로터: 기계당 3개 비축 — 1개 가동, 1개 대기, 1개 수리/재연마
- 피드 롤 베어링 및 씰: 필요 시 신속 교체
- 상부 및 하부 피드 롤: 가장 흔한 마모 부품
- 닥터 블레이드 / 와이퍼 블레이드: 홈은 스트랜드를 옆으로 밀어 앵글 컷 유발
- 베드 나이프: 32톱 로터에서 베드 나이프는 로터 블레이드당 32회 절단. 로터 교체 때뿐만 아니라 더 자주 뒤집어 날카로움 유지와 더 나은 펠릿 컷 확보
다시 강조: 모든 정지 시 시각 검사, 주간 PM 수행.
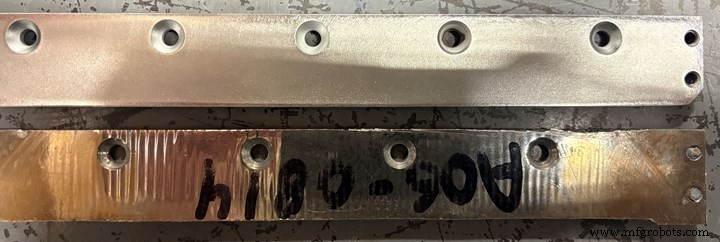
위 닥터 블레이드는 크롬 도금되어 준비됨; 아래는 홈 마모됨.
펠렛라이저 가동률 팁
- 스트랜드가 펠렛라이저에 고르게 들어가도록 하세요. 불균등 흐름은 압출기 다이와의 정렬 불량이나 무딘 로터 신호일 수 있음. 펠렛라이저를 압출기와 모든 중간 장비에 직각으로 유지
- 펠릿 절단 불량 시 챔버 마모 부품 점검 및 스트랜드 투입 평가. 흔한 원인: 무딘 베드 나이프, 무딘 로터, 과대 로터 간극, 마모된 닥터 블레이드, 로프, 스트랜드 크기 변동, 소재 온도, 과도한 공기 압력
- 하부 피드 롤에 스트랜드 감김은 과대 닥터 블레이드 간극, 마모된 블레이드, 불충분한 냉각 결과일 수 있음
- 광범위한 마모(펠릿 형상이나 지속적 로터 충돌로 확인)는 유지보수 또는 완전 재조립 필요 신호. 교체 부품이 없거나 적정 조립 교육 부족 시 수리 전문가 의뢰. 커팅 챔버는 여러 방식으로 조립 가능; 현장 교육으로 지식 격차 해소
적합한 펠렛라이저 수리 서비스 찾기
일상 유지보수로 스트랜드 펠렛라이저를 최상 상태로 유지할 수 있지만, 일부 수리는 전문가 평가와 서비스가 필요합니다.
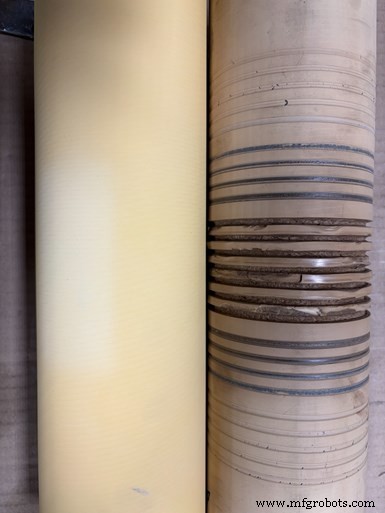
왼쪽: 새 재커버링 피드 롤. 오른쪽: 마모되고 홈 파임.
수리 파트너 선정 시 확인 사항:
- 현장 유지보수 교육: 시설 방문하여 팀 교육하는 기술자
- 신규 및 중고 장비 지원: 귀사 소재에 맞춘 공정 최적화 및 라인 사이징 전문성
- 공정 지원: 다양한 소재 경험, 펠릿 품질 개선 입증, 랩 시험 실시 및 모범 사례 공유 의지
- 전체 기계 검토: OEM 표준 복원, 안전 시스템 업데이트, 필요 조치 개요를 포함한 종합 평가
정기적이고 철저한 유지보수가 오래가는 스트랜드 펠렛라이저의 열쇠입니다. 펠릿을 생산하는 것만큼 세심하게 기계를 관리하세요.
저자 소개: Jerry Greer는 Bay Plastics Machinery(Bay City, Michigan)에서 8년 이상 필드 서비스 매니저로 근무. 전기 부서 감독과 필드 서비스 관리 담당. 전국을 돌며 1980년대 후반부터 가동 중인 기계를 포함해 고객 펠렛라이저 가동 지원. 연락처: 989-450-1257; jgreer@bayplasticsmachinery.com; bayplasticsmachinery.com.



