


3D 프린팅

산업 제조
스케이트보딩은 본질적으로 거칩니다. 라이더와 보드 모두 반복 충격 견뎌냅니다. 롱보드와 스트리트 데크 모두 갈라진 가장자리와 악명 높은 "레이저 테일" 발생 - 킥테일이 포장에 세게 갈리면서 부드러운 나무와 노출된 탄소섬유가 날카롭고 손상되는 가장자리로 변합니다. 제 보드에서도 노출된 코어와 너덜너덜한 탄소섬유로 마모가 뚜렷했습니다.
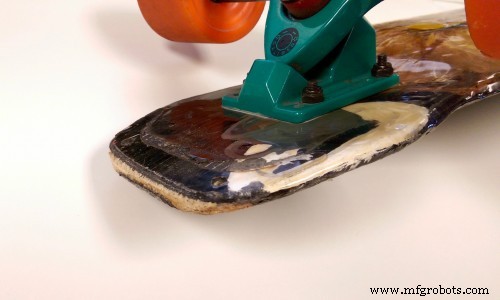
상용 스키드 플레이트 존재하지만 종종 부피 크고 무거우며 커스텀 보드 형태에 부적합. 시도한 얇은 Delrin 시트는 빠르게 마모되고 부러졌습니다. 진정 필요한 건 테일을 감쌀 수 있는 경량 내마모 가드. Mark Two 워크플로와 3D 프린팅 Kevlar 주입 가드로 맞춤 제작했습니다.
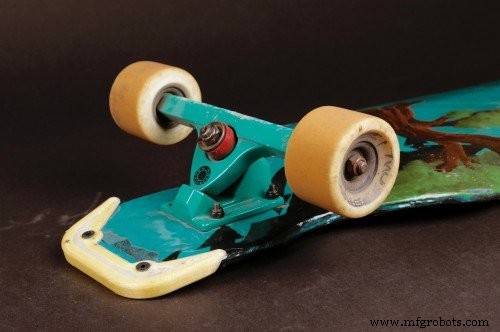
1단계: 테일 형상 캡처
디지털 레퍼런스 없이 프린터 종이에 테일 트레이스 후 스캔. 트레이스 어려운 물체는 정면 사진도 가능하지만 단축 왜곡으로 치수 왜곡 주의.
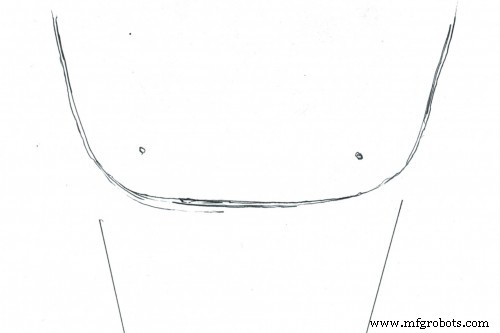
2단계: CAD 임포트 및 스케일링
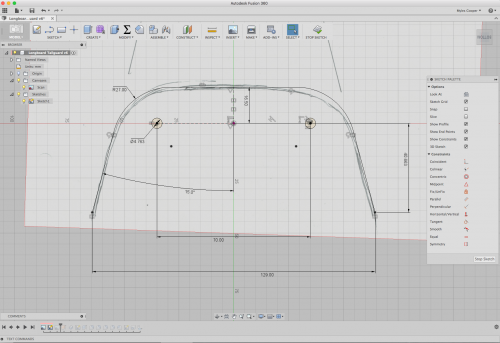
선호 CAD 툴(Fusion 360, SolidWorks 등)로 스캔 이미지 임포트, 레퍼런스 치수 설정으로 정확한 스케일 보장. 이 단계로 가드가 보드 볼트 패턴과 테일 윤곽에 매치됨.
3단계: 가드 설계
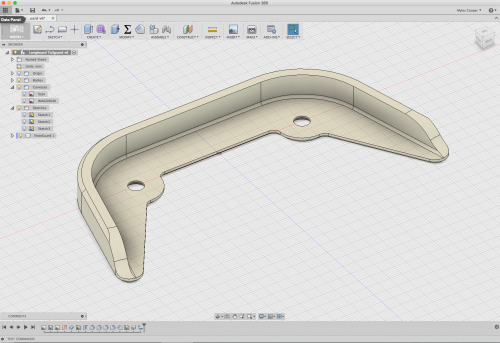
보드 기존 볼트 홀과 결합하는 바닥 플레이트 모델링, 테일 끝을 감싸는 보호 벽 돌출. 벽은 정면 충격 흡수와 보드가 지면에 직접 긁히지 않을 만큼 충분히 높게.
4단계: 출력 준비
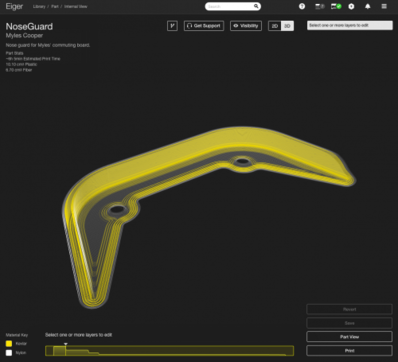
Mark Two 소프트웨어로 처음 몇 레이어와 벽을 Kevlar 인필로 보강. 이 하이브리드 구조가 경량 유지하면서 탁월한 내마모성 제공. 프린트 잡 분 단위 로드.
5단계: 설치 및 라이딩
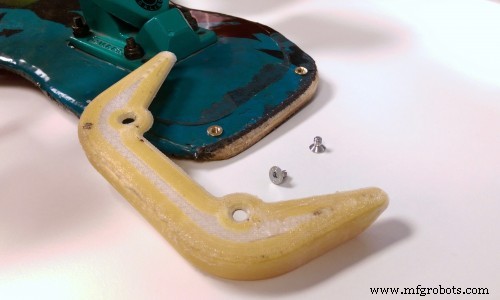
롱보드 테일 볼트 홀에 스레드 인서트 삽입, 머신 스크류로 가드 고정, 실전 테스트 준비 완료.
결과
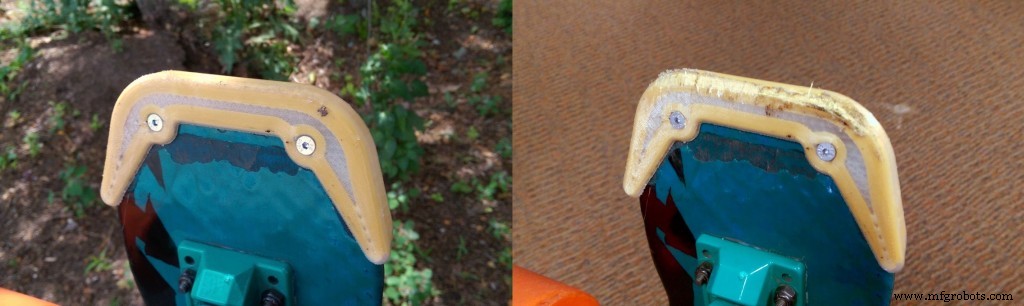
주차장 연석 반복 킥으로 수주 사용 시뮬레이션 - Kevlar 보강 가드 무시할 만한 마모. 포장 위 테일 드래그 수분간 후에도 최소 컷만 발생. 가드 수개월, 아니면 수년 일반 라이딩 견딤. 보드를 의도적으로 연석에 정면 충돌시킬 때만 실패 - 몇 번 그런 충격 후 코너 박리. 극한 시나리오는 일상 사용 드무니 일반 조건에서 신뢰성 유지.
이 워크플로는 몇 가지 간단한 CAD 단계와 Mark Two 3D 프린팅 설정으로 보드, 보트, 개인 보호 장비 등 모든 고마모 표면에 내구성 있는 맞춤형 보호 제작 가능함을 보여줍니다.
직접 탄력성 경험하고 싶으신가요? 웹사이트에서 무료 샘플 오늘 주문!
디자인 직접 시도용 NoseGuard STL 및 NoseGuard MFP 파일 다운로드.
3D 프린팅
PETG는 3D 프린팅 세계에서 가장 유명하고 널리 쓰이는 공중합체입니다. PET에 글리콜을 결합해 글리콜화 공정으로 PET의 우수 특성을 개선해 탄생했습니다. PET(폴리에틸렌 테레프탈레이트)는 1941년 영국 과학자 윈필드(Whinfield)와 딕슨(Dickson)이 섬유 제조용으로 특허낸 폴리머로, 면 섬유를 대체했습니다. 1946년 섬유 형태로 산업에 정착해 현재도 섬유 분야에서 주력 소재입니다. 1952년 초 식품 포장용 필름으로 쓰이기 시작했으나, 1976년 탄산음료, 맥주, 생수 등 산소 민감도가 낮은 음료용 경질 병
3D 출력물은 외피(Shell)와 내부 채움(Infill) 두 영역으로 구성됩니다. 두 파라미터 설정이 기계적 강도, 표면 마감, 출력 시간, 비용을 결정합니다. 본문에서는 내부 채움인 인필에 집중합니다. 인필 비율(Infill Percentage) 인필은 부품 내부 공간을 채우는 소재 비율입니다. 슬라이서에서 0%(중공)~100%(완전 충진) 조절 가능. 동일 레이어 높이·폭 기준 최적 비율은 부품 용도에 따라 다릅니다. 10%: 비기능 프로토타입, 전시용 모델. 출력 시간 대폭 단축. 20% (기본값): 중저하중 범용 부