업데이트: 다양한 충전이 파트를 어떻게 강화하고 그 과학이 궁금하십니까? 6월 21일 오전 11시(EDT) 웨비나 참여. 여기 등록
작가 주: 이것은 Mark Two에서 탄소 섬유로 Eiger의 등방성 섬유 충전을 사용해 가장 강한 파트 설계하는 2부작 시리즈 두 번째 포스트. 이전 포스트는 복합 강화 기초와 우리 고유 등방성 패턴의 원리를 다뤘습니다. 여기서는 그 충전을 가장 효율적으로 적용해 무게와 비용을 최소화하면서 가장 강한 파트 생산하는 방법에 초점.
복합 강화 기초와 Eiger의 섬유 방향을 이미 탐구했습니다. 이제 강화 효율성—불필요한 질량이나 비용 추가 없이 강도 극대화—로 들어갑니다. Eiger의 등방성 섬유 충전으로 층을 강화하면 강성과 강도가 추가되지만 항상 필요할까요? 답은 파트가 경험할 하중에 대한 층 위치에 달려 있습니다.
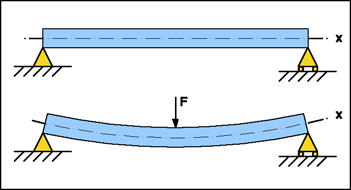
강화 전, 물리적 파트가 외부 힘에 어떻게 반응하는지 이해하는 게 필수적입니다. 아래와 같이 양끝 지지되고 x축을 따라 자유 이동 가능한 단순 지지 보를 고려하세요.
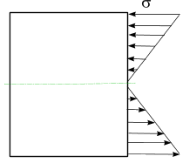
힘 F가 가해지면 보가 아래로 휩니다. 휨 크기는 F, 보 지오메트리, 소재 특성에 의존. 보 휨의 단면적 뷰는 하중 쪽 면이 압축, 반대쪽 면이 인장 상태임을 보여줍니다.
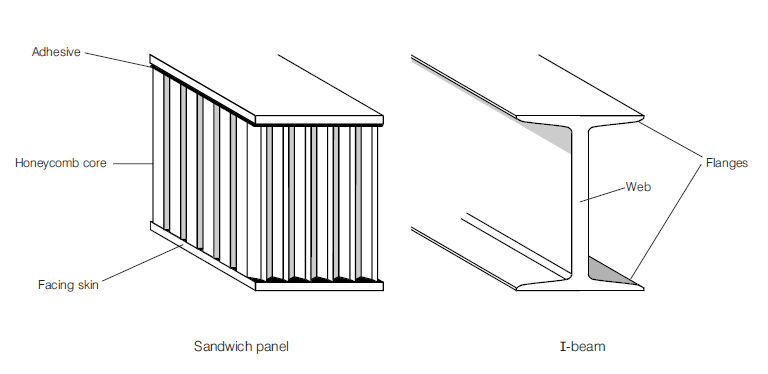
다이어그램은 보 두께 전반의 휨 응력 σ를 보여줍니다. 화살표 길이는 응력 크기, 방향은 압축(위쪽 화살표) 또는 인장(아래쪽 화살표) 표시. 중립축—응력이 0인 곳—은 중심을 통과. 즉, 최고 응력은 외부 표면에서 발생. 따라서 휠 파트 강화 시 고강도 소재를 해당 표면 근처에 배치해야 하며, 이는 I빔과 샌드위치 패널 뒤의 설계 원칙과 일치합니다.
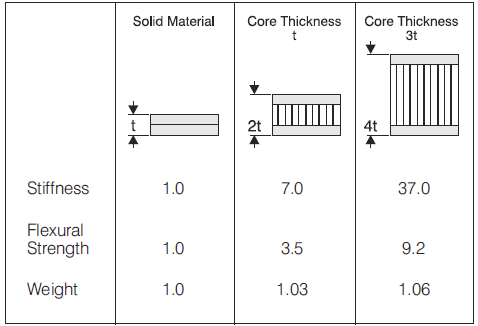
I빔과 샌드위치 패널은 최소 무게로 높은 강도와 강성 달성 위해 개발되었습니다. 휨 응력이 외부 표면에서 피크이므로 그곳에 고강도 소재 추가 시 질량 낮게 유지하면서 하중 지지 용량 최대화. 샌드위치 패널은 하중을 더 넓은 영역에 분산시켜 더 가벼운 코어 소재 허용하고 집중된 웹 필요성 감소.
Eiger에서 샌드위치 패널 중첩
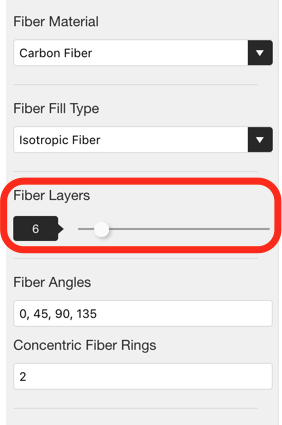
Eiger에서 기본 알고리즘은 파트 뷰 페이지에서 섬유 추가 시 샌드위치 패널 생성. 선택한 섬유 층 절반은 파트 상단(상단 4개 솔리드 플라스틱 층 아래)에, 나머지 절반은 하단(첫 4개 솔리드 플라스틱 층 위)에 배치. 이 방식은 빌드 플레이트와 평행한 평면에 대해 대칭인 파트(예: Olin College가 프린트한 Snotbot 드론 랜딩 기어)에 잘 작동.
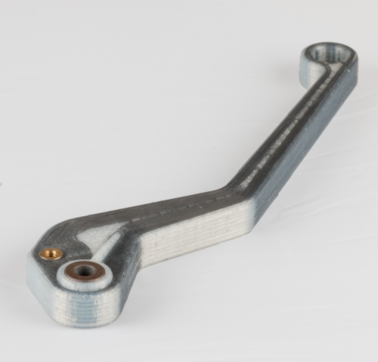
사진에서처럼 알고리즘이 파트 상단과 하단에 10층 케블라 강화를 추가해 균형 잡힌 샌드위치 패널 생성. 그러나 대칭이 아닌 파트(우리가 트레이드쇼에서 자주 쓰는 오토바이 브레이크 레버 등)에서는 기본 알고리즘이 섬유를 가장 필요한 곳에 배치 못 함.
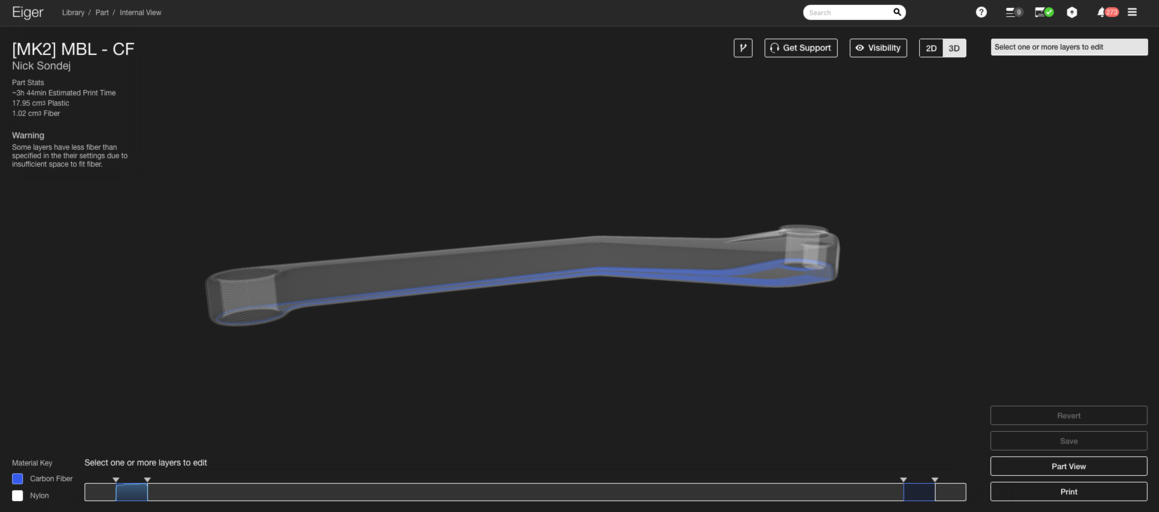
이 경우 알고리즘은 하단에만 섬유 추가. 청동 부싱의 작은 리지가 대칭을 깨뜨려 상단 표면이 과소 강화됨. 최대 샌드위치 패널 생성 위해 상단 층 그룹을 재배치해 섬유가 레버 바디 상단까지 도달하게 해야 함.
Mark Two로 강한 파트 위한 첫 번째 가이드라인은 가장 크고 두꺼운 샌드위치 패널을 먼저 구축하는 것. 등방성 섬유 충전에 하나 또는 두 동심원 링으로 가장 멀리 떨어진 층들 사용.
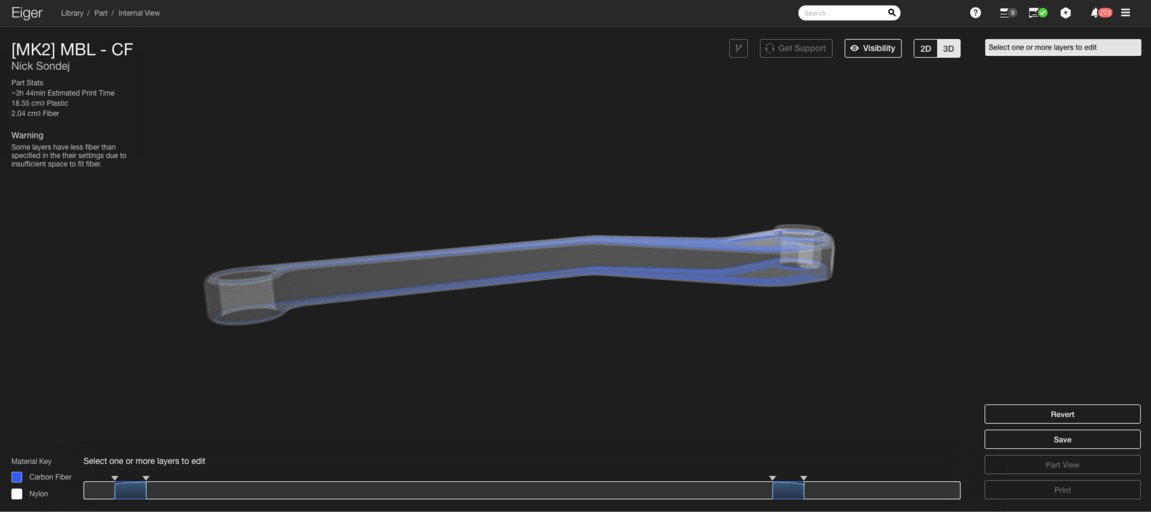
브레이크 레버에서 상단 층 그룹을 내려 섬유가 레버 바디 상단에서 달리게 이동, 아래 그림과 같이.
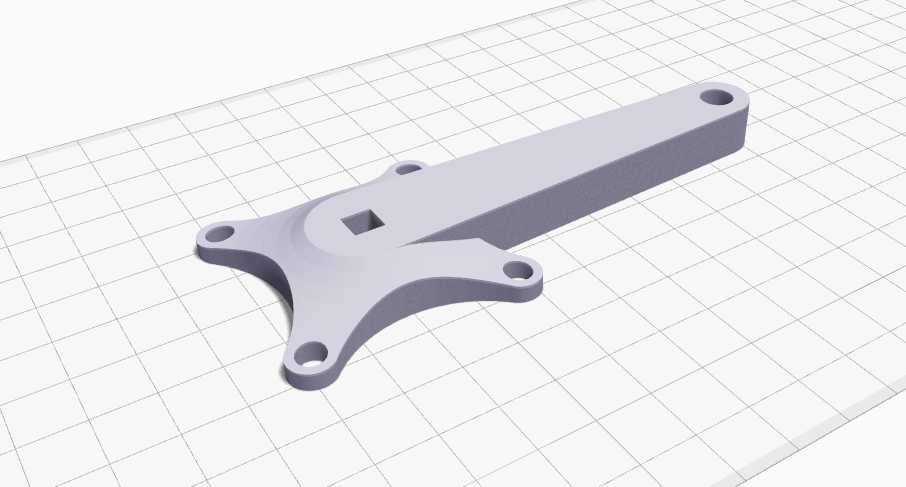
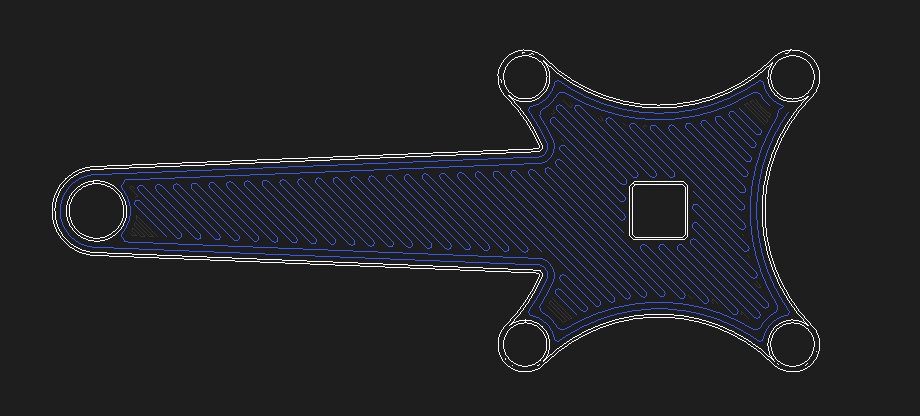
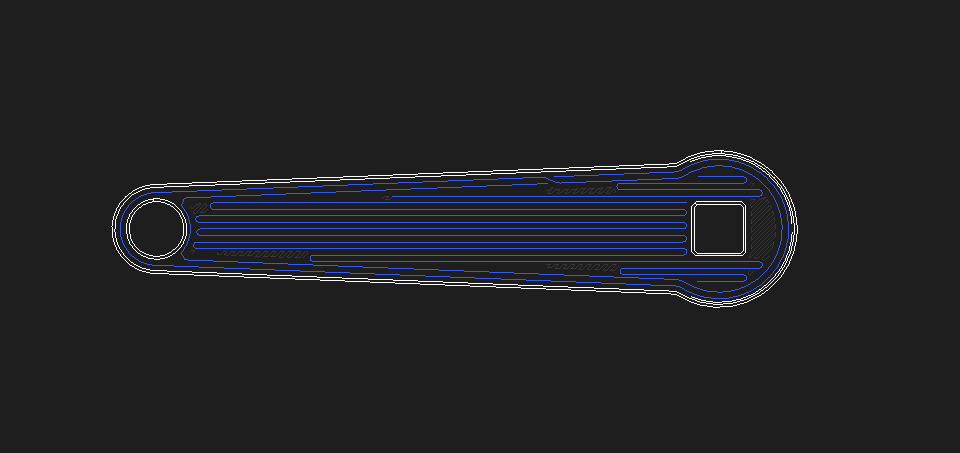
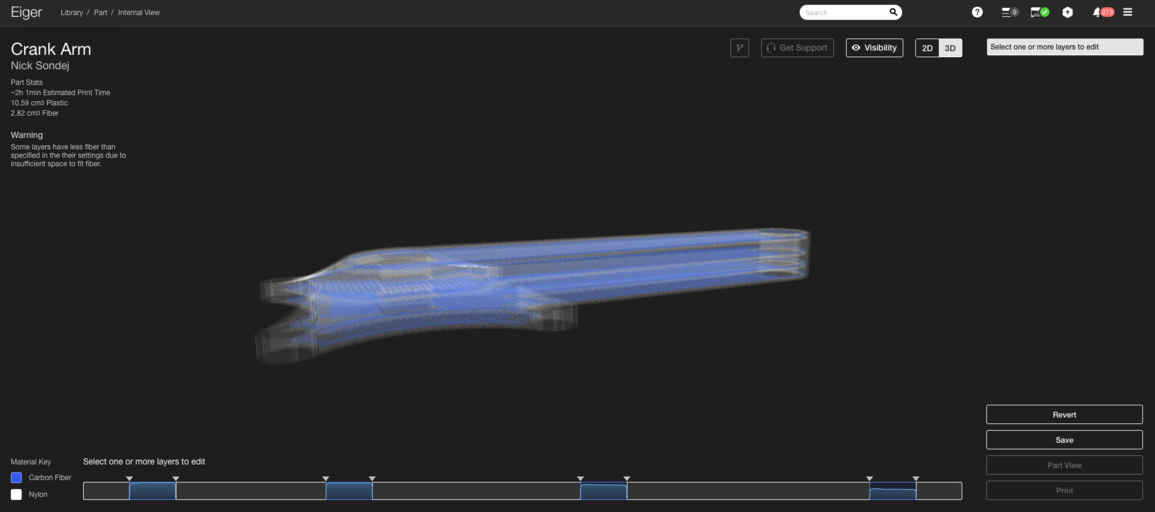
여러 잠재적 샌드위치 패널 영역이 겹칠 때—UW-Madison Human Powered Vehicles Team의 2016년 설계 크랭크 암처럼—패널을 중첩할 수 있습니다. 크랭크 암에는 여러 강화 혜택 영역: 메인 바디 상단과 하단, 볼트 유도 응력 콘 경험하는 플랜지 끝들.
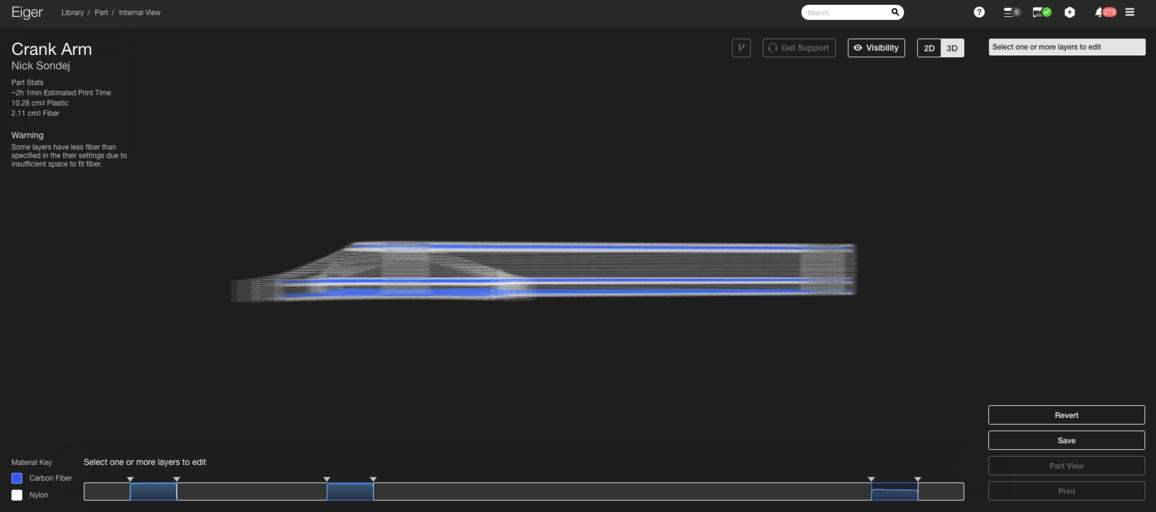
먼저 기본 알고리즘이 전체 파트 상단과 하단에 4층 등방성 섬유 충전 추가하게 둡니다. 두 층 단면적이 다르더라도 이 접근이 사이클리스트 굽힘 하중 저항 능력을 최대화.
다음, 크랭크에 연결되는 플랜지 강화. 1단계에서 이미 플랜지 하단 강화했으므로 파트 약 25층 지점, 플랜지 끝나는 곳에 층 그룹 추가. 이는 더 큰 패널과 하단 스킨 층 공유하는 두 번째 더 얇은 샌드위치 패널 생성. 이를 중첩이라 부름.
마지막으로 자전거 크랭크 암은 복잡한 비틀림 하중 경험하므로 중간면 주위 추가 섬유 층으로 중립축 근처에서 피크인 전단 응력 대응. 이는 네 개의 구분된 섬유 그룹이 일련의 샌드위치 패널 형성하는 구성 산출.
이 단계들은 Eiger로 달성 가능한 가장 강하면서 가벼운 구성 중 하나 생성.
섬유 강화로 고강도 3D 프린팅을 위한 세 가지 핵심 가이드라인:
등방성 섬유 충전으로 가장 크고 두꺼운 샌드위치 패널부터 시작.
복잡한 지오메트리 완전 강화를 위해 추가 샌드위치 패널 중첩.
중간면 섬유 층 그룹 추가로 비틀림 전단 응력 완화.
예외는 존재하지만 이 가이드라인들은 견고한 파트 설계의 확실한 기초 제공. 직접 파트 강화해 보고 싶으신가요? 오늘 Mark Two 탐색하세요!