대부분 3D 프린팅 플라스틱은 신뢰할 수 있는 나사산 홀이나 탭 홀 생산에 어려움 겪습니다. 특히 작은 캐비티에서. 고유 소재 항복 강도가 일반 금속 패스너보다 뒤처지고, 나사산 미세 치수가 일반 소비자급 프린터 한계 밀어붙입니다. 마크 투(Mark Two)나 X7 같은 섬유 강화 폴리머 써도 보강 섬유가 나사산 지오메트리에 영향 주기엔 너무 작아 나사산 강도 실질적 증가 없음. 반면 금속 나사산은 본질적으로 더 정밀하고 신뢰할 수 있는 체결 제공.
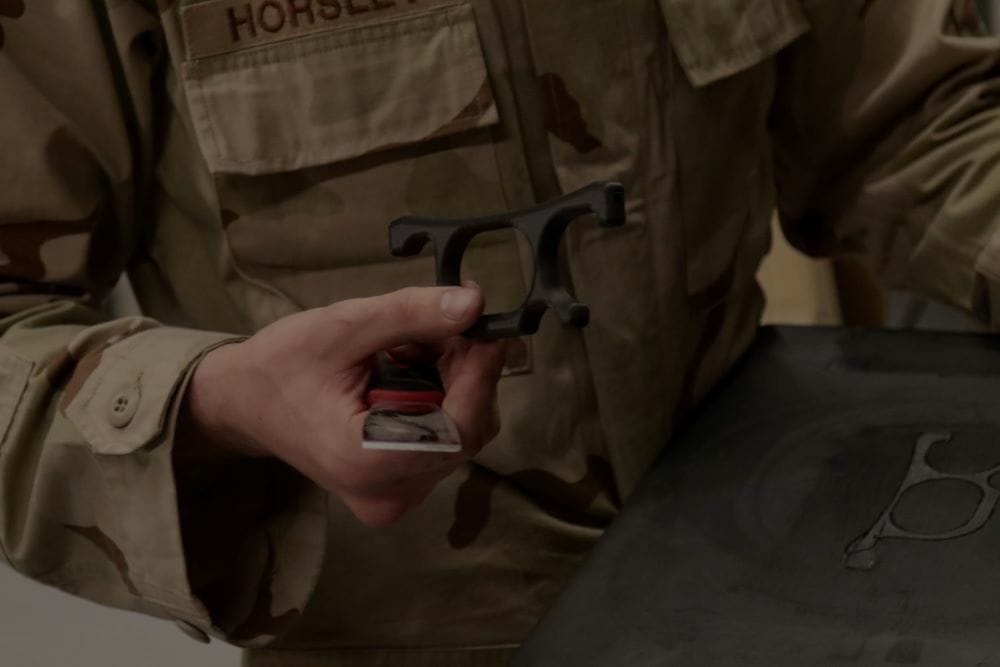
미 육군 사례 연구
미 육군 주요 훈련 기지 관련 최신 고객 성공 사례를 읽어보세요.
열간 세트 나사산 인서트(heat-set threaded inserts)가 플라스틱 파트에 금속 추가하고 주변 소재 재용융으로 강도 높일 수 있지만 설계 제약 있습니다. 인서트는 파트 표면에 플러시(flush)해야 하고 풀아웃 강도는 주변 플라스틱 소재 물성 넘을 수 없습니다.
오버프린팅(overprinting) – 코프로세싱(co-processing) 또는 임베디드 프린팅(embedded printing) – 이 실용적 대안. 개념은 사출 성형 오버몰딩과 유사: 부품을 몰드 안에 놓고 플라스틱 주조. 3D 프린팅에선 빌드 일시정지, 부품 삽입, 재개로 출력 구조 내부에 효과적으로 캡슐화.
개요
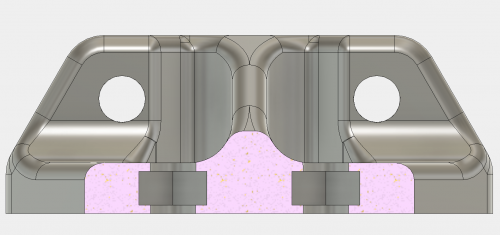
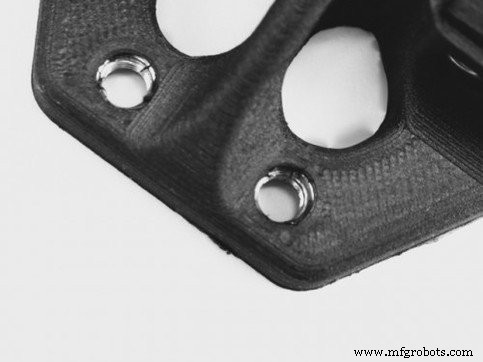
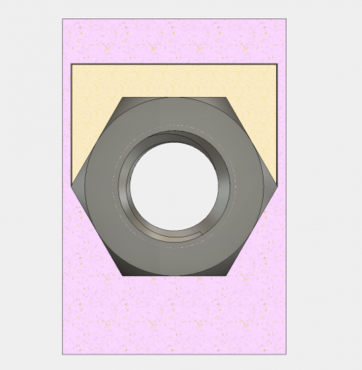
3D 프린팅 파트에 너트 임베딩으로 숨겨진 산업용 볼트 연결 생성해 기존 인서트 성능 초과. 볼트와 너트 사이 추가 소재, 선택적 섬유 보강으로 더 강하고 신뢰할 수 있는 조인트 탄생. 과정: 너트 크기 캐비티 설계, 캐비티 최상단 레이어 전 출력 일시정지, 너트 삽입, 빌드 계속.
설계 가이드라인
공차(Tolerances): 마크 투에서 모든 면 0.05~0.08mm 클리어런스가 보통 딱 맞는 핏 생성. 제조 공차와 프린터 변동 고려해 캐비티 크기 약간 오버엔지니어링.
최상단 면(Top Surface): 캐비티 지붕이 너트 삽입 후 프린트 헤드 아래 남아야 함. 평평한 천장이면 프린트 헤드 직접 증착 가능. 평평하지 않으면 프린트 헤드 이동 경로와 교차하지 않게 캐비티 설계.
서포트 소재(Support Material): 가능하면 서포트 피하기 – 캐비티 방해 가능. 불가피하면 일시정지 중 제거 계획 후 너트 삽입.
너트 타입 선택(Selecting Nut Type): 사각 너트가 토크 하 캐비티 벽 박리 저항하지만 육각 너트가 더 일반적이며 대부분 용도에 적합.
XY 평면 너트 임베딩
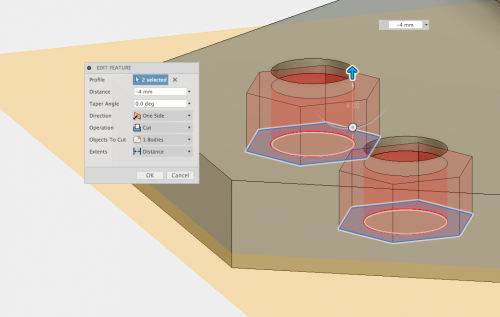
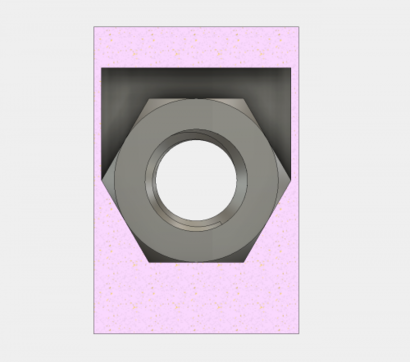
1. 캐비티 설계 – 캘리퍼스로 너트 치수 측정 후 볼트 홀 중심에 캐비티 스케치. 각 면 ~0.05mm 클리어런스 추가(총 +0.10mm)로 확실한 핏 보장. 예: M5 육각 너트 실측 7.85mm × 3.85mm → 반올림 후 8.0mm × 4.0mm 캐비티.
스케치를 원하는 캐비티 깊이로 돌출. 캐비티 내부 챔퍼나 필렛 피하기 – 너트 삽입 방해 가능.
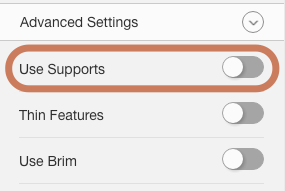
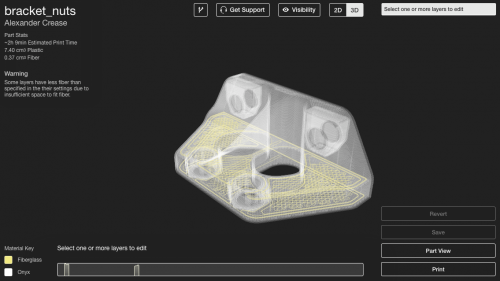
2. 일시정지 추가 – 아이거(Eiger)에서 캐비티 최상단 레이어 직전 '레이어 후 일시정지' 옵션 활성화. 서포트 비활성화(고급 설정) 단 필수 아닌 한.
3. 섬유 추가 – 캐비티 인접 구간 섬유 보강. 너트 옆면이나 캐비티 벽에 섬유 레이어로 풀아웃 강도 증대.
4. 파트 출력 – 빌드 시작. 일시정지 트리거 시 너트(필요시 보조 부품) 삽입, 선택적으로 빌드플레이트 글루 얇게 발라 접착 향상 후 재개.
5. 서포트와 복잡한 지오메트리 관리 – 서포트 필요 시 일시정지 중 니들노즈 플라이어로 제거. 평평하지 않은 천장 캐비티면 경사 오버행이나 보조 부품으로 평평한 삽입면 제공 고려.
다른 평면 너트 임베딩용 보조 부품 출력
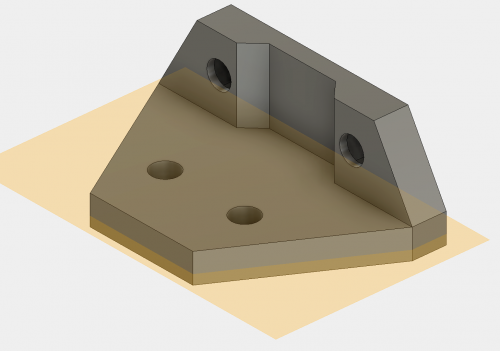
비XY 평면 너트 임베딩엔 프린트 헤드용 평평한 탑 제공하는 보조 피처 필요. 예: 빌드 플레이트 평행 축 육각 너트 임베딩 위해 너트 위 캐비티 채우며 약간 클리어런스 둔 보조 부품 설계.
보조 부품과 메인 컴포넌트 함께 출력. 빌드 일시정지 시 너트와 보조 부품 모두 삽입 후 재개해 노즐이 보조 피스 평평한 탑 위로 출력.
이 기술로 어떤 각도, 어떤 평면에도 너트 임베딩 가능해 복잡한 조립 새 가능성 열림. 자유롭게 실험하고 트위터, 페이스북, 인스타그램으로 발견 공유하세요!