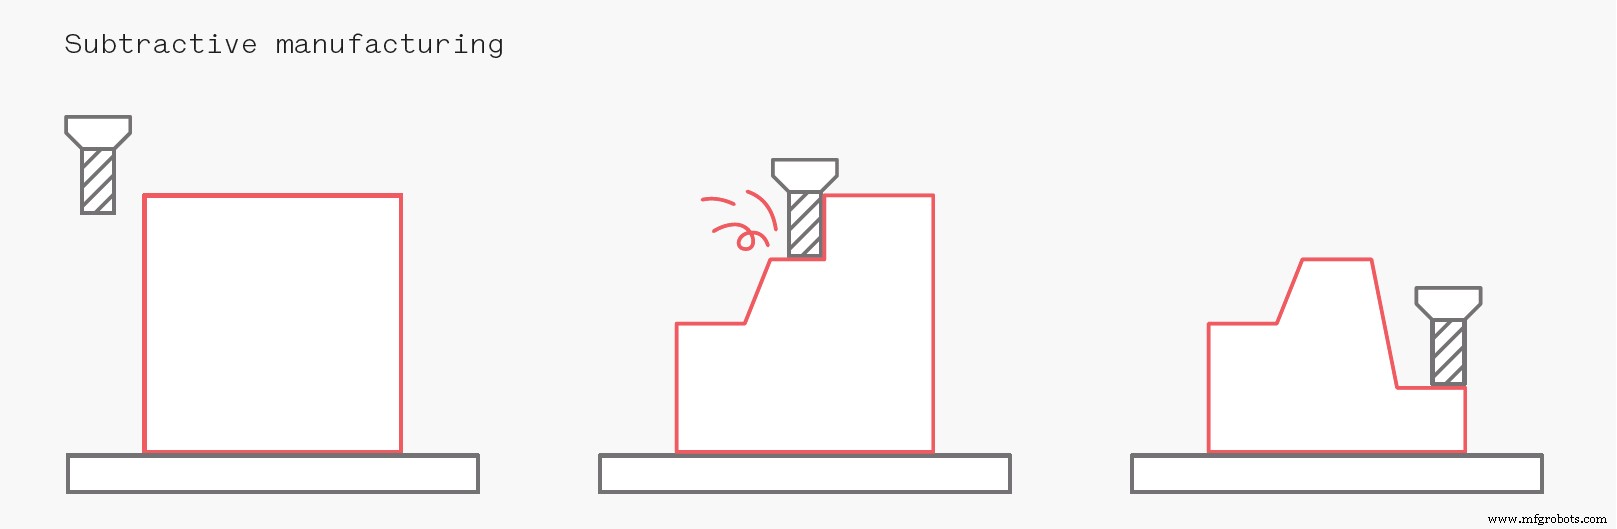
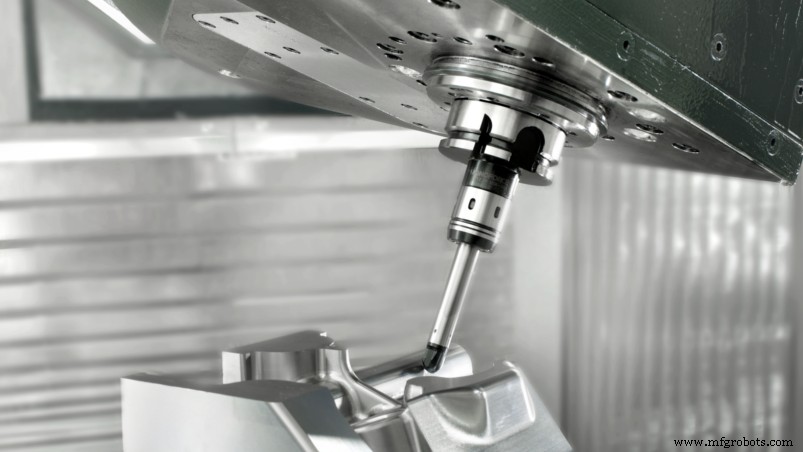
CNC 가공은 대표적인 절삭 제조(Subtractive Manufacturing) 기술이다. 3D 프린팅과 달리 고체 블록(블랭크)에서 시작해 다양한 날카로운 회전 공구·커터로 재료를 깎아 원하는 최종 형상을 만든다.
CNC는 소량 주문부터 중·대량 생산까지 가장 널리 쓰이는 제조법 중 하나로, 뛰어난 반복성, 높은 정확도, 다양한 소재와 표면 마감을 제공한다.
절삭 가공 원리
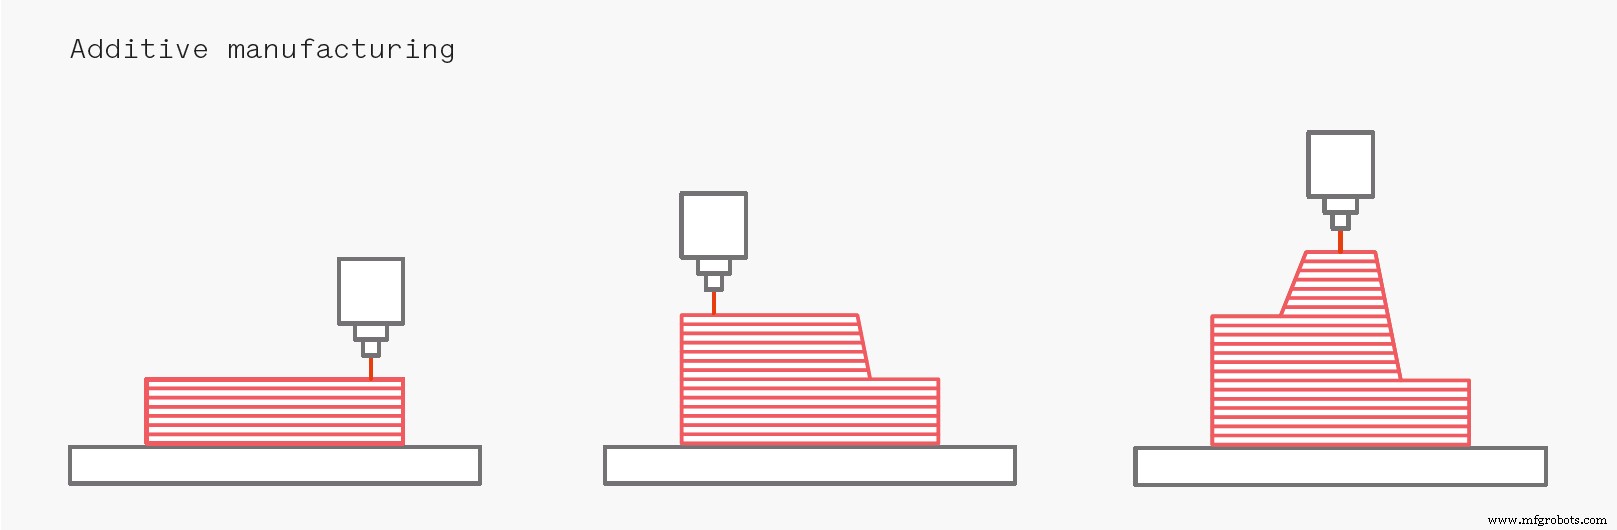
적층 제조(AM) 또는 3D 프린팅은 재료를 한 층씩 추가해 부품을 만든다. AM 공정은 특수 툴링이나 지그가 필요 없어 초기 설정 비용을 최소화할 수 있다.
적층 제조 원리
본문에서는 금속·플라스틱 기능성 부품과 프로토타입 제작에 초점을 맞춰, 애플리케이션에 맞는 기술 선택을 돕는 핵심 기술 고려사항을 제시한다. 이 목적에 가장 적합한 3D 프린팅 공정은 플라스틱의 경우 SLS 또는 FDM, 금속의 경우 SLM/DMLS 또는 Binder Jetting이다.
적정 기술 선택 가이드
CNC와 적층 제조(AM) 선택 시 적용할 수 있는 몇 가지 간단한 지침이 있다.
경험칙: 절삭 공정으로 큰 노력 없이 제작 가능한 모든 부품은 일반적으로 CNC 가공하는 게 좋다. 3D 프린팅이 합리적인 경우는 주로 다음과 같다:
전통 방식으론 제작 불가능한 부품(예: 고도로 복잡한 위상 최적화 형상)
빠른 납기가 필수(3D 프린팅 부품 24시간 내 납품 가능)
저비용이 필수(소량 생산 시 3D 프린팅이 CNC보다 일반적으로 저렴)
소량 동일 부품 필요(10개 미만)
가공 어려운 소재 필요(금속 초합금, 플렉시블 TPU 등)
CNC는 더 높은 치수 정확도와 3방향 모두 우수한 기계적 특성을 제공하지만, 소량일 땐 보통 비용이 더 든다.
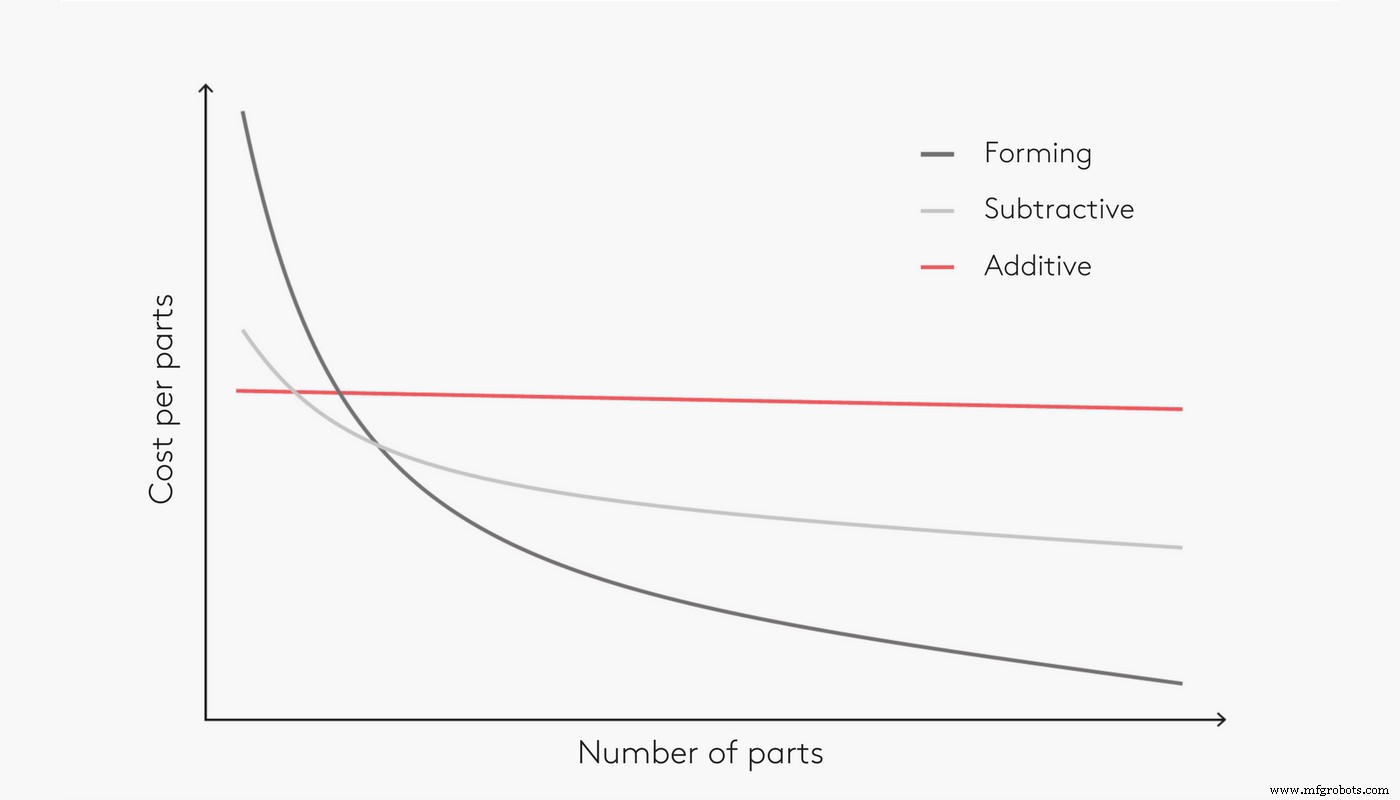
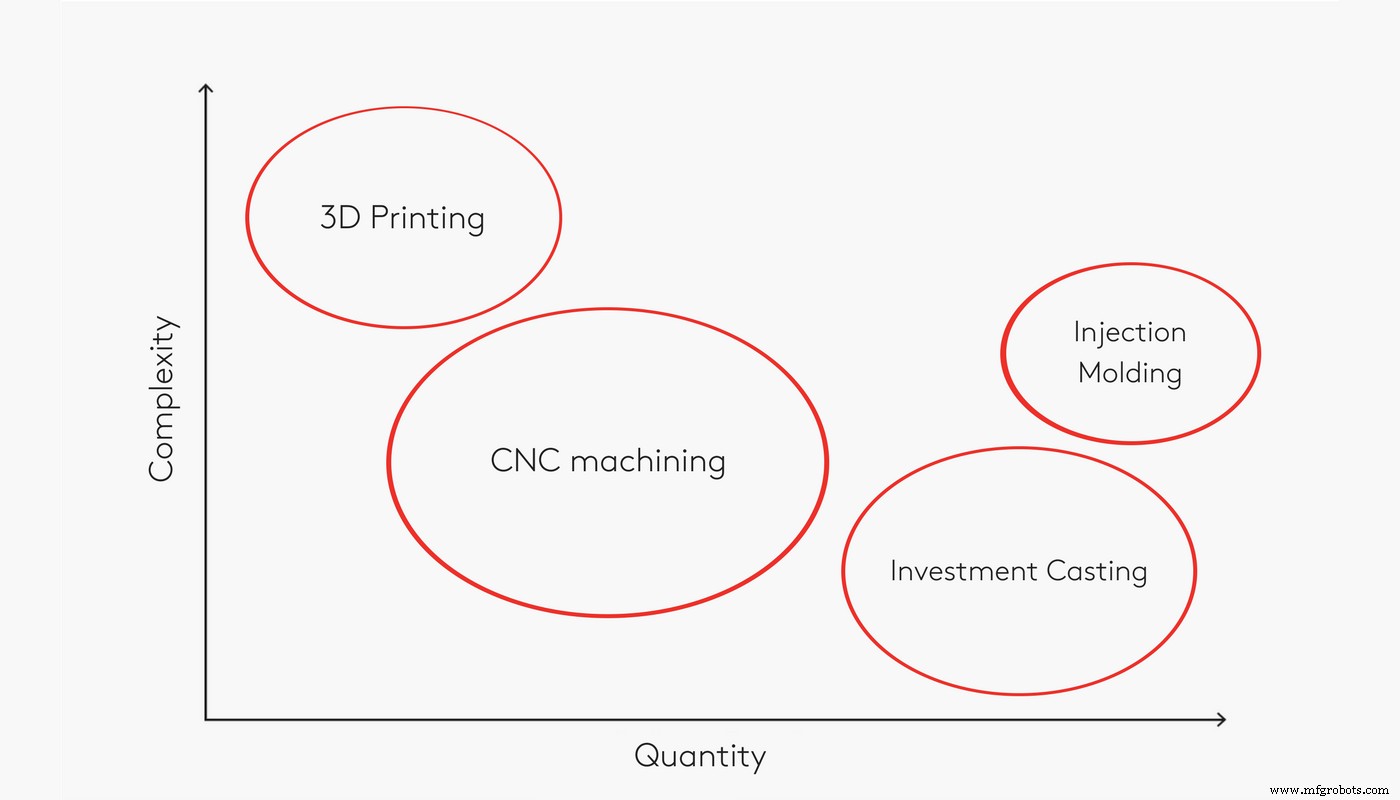
더 많은 수량(수백 개 이상)이 필요하면 CNC나 AM 모두 비용 경쟁력이 떨어질 수 있다. 투자 주조나 사출 성형 같은 전통 성형 기술이 규모의 경제로 일반적으로 가장 경제적이다(아래 그림 참조).
생산 수량에 따른 추천 제조 공정
추천 공정 참조표
수량
1개
10개
100개
1000개
플라스틱
3D 프린팅
3D 프린팅(고려: CNC)
CNC(고려: 사출 성형)
사출 성형
금속
3D 프린팅 & CNC*
CNC(고려: 3D 프린팅)
CNC(고려: 투자 주조)
투자 주조 또는 다이캐스팅
* 부품 형상에 강하게 의존
공정 특성 비교
치수 정확도
CNC 가공은 긴밀한 공차와 뛰어난 반복성을 제공한다. 매우 큰 부품부터 매우 작은 부품까지 정확한 가공이 가능. 공구 형상상 내부 모서리는 항상 반경이 생기지만, 외부 표면은 날카로운 에지와 얇은 가공이 가능하다.
3D 프린팅 시스템별로 치수 정확도는 다르다. 산업용 장비는 매우 좋은 공차 구현 가능. 긴밀한 클리어런스 필요 시 중요 치수를 오버사이즈로 출력 후 후처리 가공으로 조정 가능.
3D 프린팅 부품의 최소 벽 두께는 엔드 이펙터 크기(예: FDM 노즐 직경, SLS 레이저 스팟 크기)에 의해 제한된다. 층층이 쌓아 올리므로 곡면에서 층 라인이 보일 수 있다. 최대 부품 크기는 상대적으로 작으며, 정밀한 환경 제어가 필요하기 때문이다.
공차
최소 벽 두께
최대 부품 크기
CNC
±0.025~0.125mm*
0.75mm
밀링: 2000×800×1000mm / 선반: Ø500mm
SLS
±0.300mm
0.7~1.0mm
300×300×300mm
FDM
산업용: ±0.200mm / 데스크톱: ±0.500mm
0.8~1.0mm
산업용: 900×600×900mm / 데스크톱: 200×200×200mm
SLM/DMLS
±0.100mm
0.40mm
230×150×150mm
Binder Jetting
±0.200mm
2.0mm
380×355×735mm
* 지정된 공차 수준에 따름
소재
CNC는 주로 금속 가공에 쓰이며, 열가소성 수지, 아크릴, 연목·경목, 모델링 폼, 가공 왁스 등도 가공 가능.
완전 등방성 거동의 우수한 기계적·열적 특성.
블랭크 크기로 인한 치수 제한(비표준 블랭크 사용 시 비용 증가).
주요 CNC 가공 소재
플라스틱
ABS, 나일론, 폴리카보네이트, PEEK
금속
알루미늄, 스테인리스강, 티타늄, 황동
3D 프린팅은 주로 플라스틱에 쓰이고 금속은 그보다 덜 쓰인다. 일부 기술은 세라믹, 왁스, 모래, 복합재 출력도 가능. 3D 프린팅 소재는 복잡한 주제로 지식베이스 전용 문서에서 다룬다.
다양한 물리적 특성의 폭넓은 소재군.
가공 어려운 소재(TPU, 금속 초합금 등)도 3D 프린팅 가능.
CNC 부품 대비 기계적 특성 열세 가능(일반적으로 완전 등방성 아님).
주요 3D 프린팅 소재
플라스틱
나일론, PLA, ABS, ULTEM, ASA, TPU
금속
알루미늄, 스테인리스강, 티타늄, 인코넬
모델 복잡성
CNC 설계 시 공구 접근성·클리어런스, 고정·마운트 포인트, 공구 형상으로 인한 직각 모서리 가공 불가 등 여러 제약을 고려해야 한다.
일부 형상은 CNC로 가공 불가능하다(5축 CNC라도). 공구가 부품 모든 면에 접근 못 하기 때문. 대부분 형상은 다른 면 가공을 위해 부품 재배치 필요. 재배치는 가공·인건 시간 증가, 맞춤 지그·픽스처 필요로 최종 가격 영향.
공구 접근 불가로 CNC 가공 불가능한 형상
3D 프린팅은 CNC 대비 형상 제약이 매우 적다. FDM이나 SLM/DMLS 등 대부분 기술에서 서포트 구조가 필요하지만 후처리에서 제거된다.
플라스틱 자유 형상, 유기적 기하학은 SLS나 멀티 제트 퓨전(MJF) 같은 폴리머 파우더 베드 퓨전 공정으로 쉽게 제조 가능(서포트 불필요). 고도로 복잡한 형상 제작 능력은 3D 프린팅의 핵심 강점 중 하나다.
제조 워크플로
CNC나 3D 프린팅 주문 시 뒤에서 일어나는 일:
CNC: 전문 기사/엔지니어가 공구 선택, 스핀들 속도, 절삭 경로, 부품 재배치 고려. 이 요소들이 최종 부품 품질과 빌드 시간에 큰 영향. 블록을 기계에 수동 세팅해야 해 노동 집약적. 가공 후 부품은 바로 사용하거나 후처리 진행.
3D 프린팅: 기계 기사가 디지털 파일 준비(방향 결정, 서포트 추가) 후 기계로 전송, 사람 개입 최소화로 출력. 출력 완료 후 세척·후처리 필요하며, 이게 3D 프린팅 워크플로에서 가장 노동 집약적 단계.
후처리
CNC와 3D 프린팅 부품 모두 기능성·심미성 향상을 위한 다양한 후처리 적용 가능. 대표적 기법:
후처리 방법
CNC
비드 블라스팅, 아노다이징(Type II/III), 분체 도장
3D 프린팅
미디어 블라스팅, 샌딩·폴리싱, 마이크로 폴리싱, 금속 도금
케이스 스터디: 플라스틱 인클로저 프로토타이핑
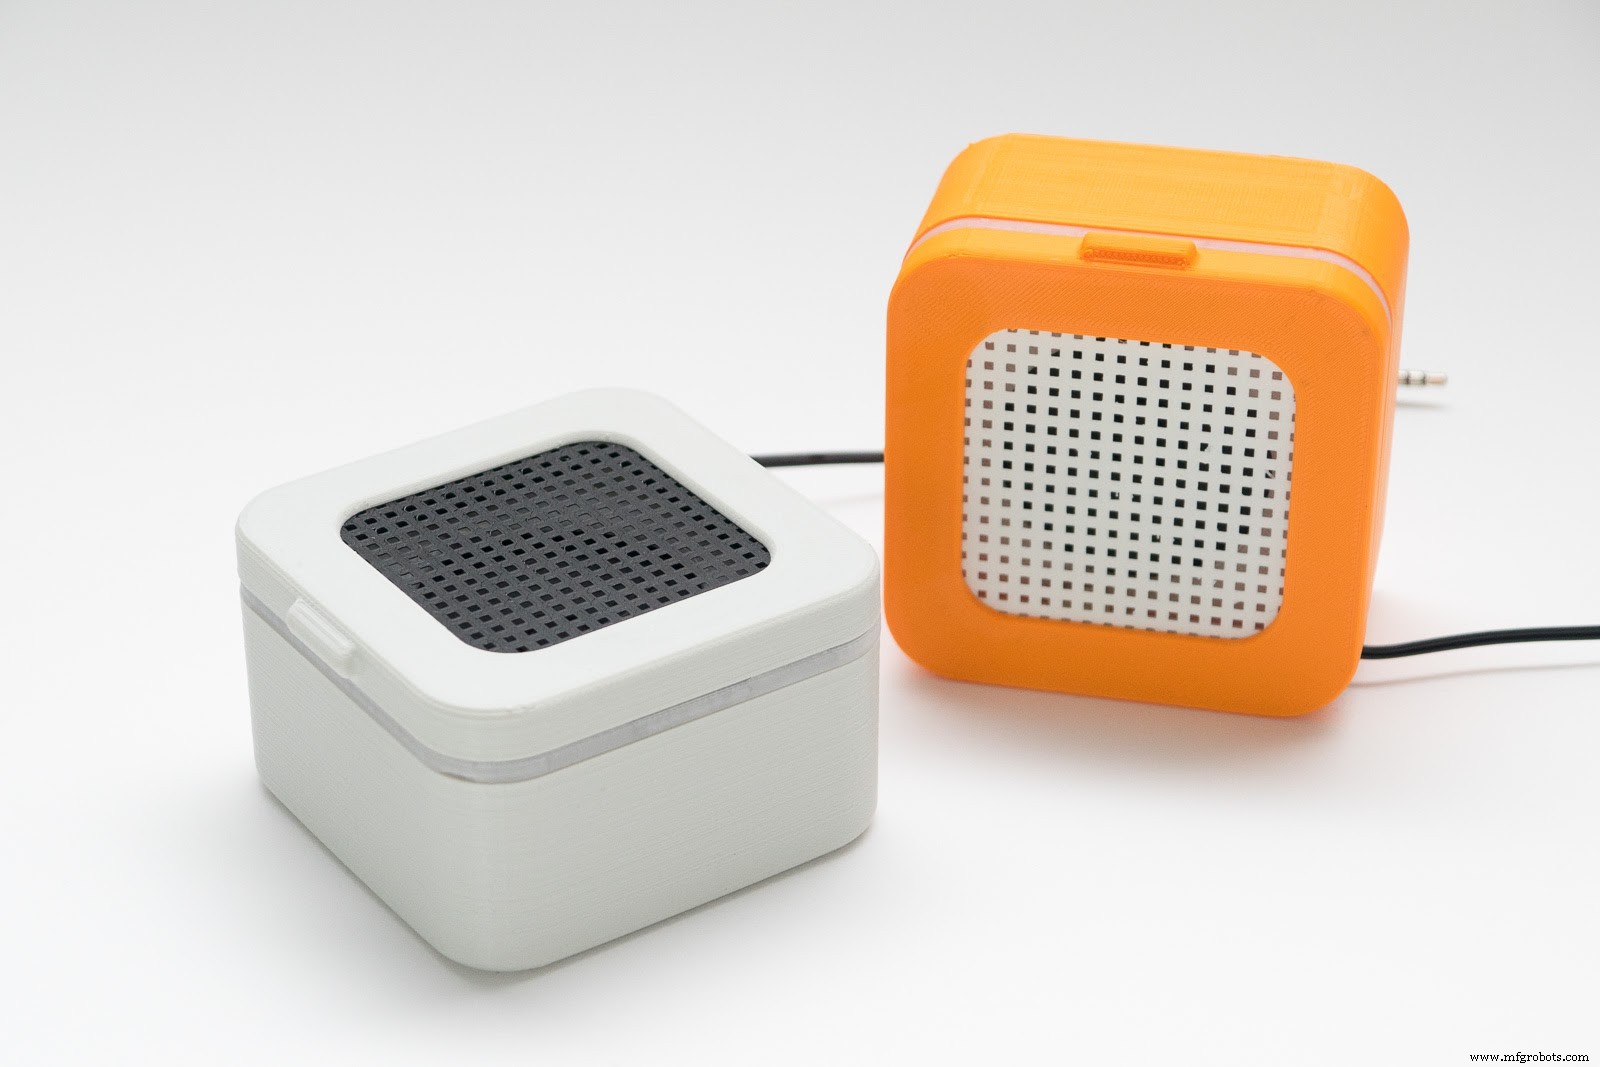
전자 기기 인클로저 프로토타입
신규 전자 기기 개발 시 인클로저 프로토타입 제작은 양산 전 제품 확정의 핵심이다. 개발 기간 단축을 위해 빠른 납기와 저비용이 주 목표.
전자 인클로저엔 스냅핏, 리빙 힌지, 인터록킹 조인트·패스너가 많은데, 이 모두 CNC나 FDM·SLS로 구현 가능.
CNC와 SLS는 고정밀·고심미 프로토타입 제작 가능하지만, 데스크톱 FDM이 납기와 비용에서 압도적 우위. 기계적 성능이 주 목적이 아니면 CNC·SLS의 이점이 추가 비용·시간을 상쇄 못 함.
CNC
데스크톱 FDM
SLS
비용
$$
$
$$
주요 소재
ABS, 나일론
PLA, ABS, 나일론
나일론
납기
1~2주
1~3일
1주 미만
정확도
±0.125mm
±0.500mm
±0.300mm
케이스 스터디: 금속 브라켓 및 컴포넌트 제조
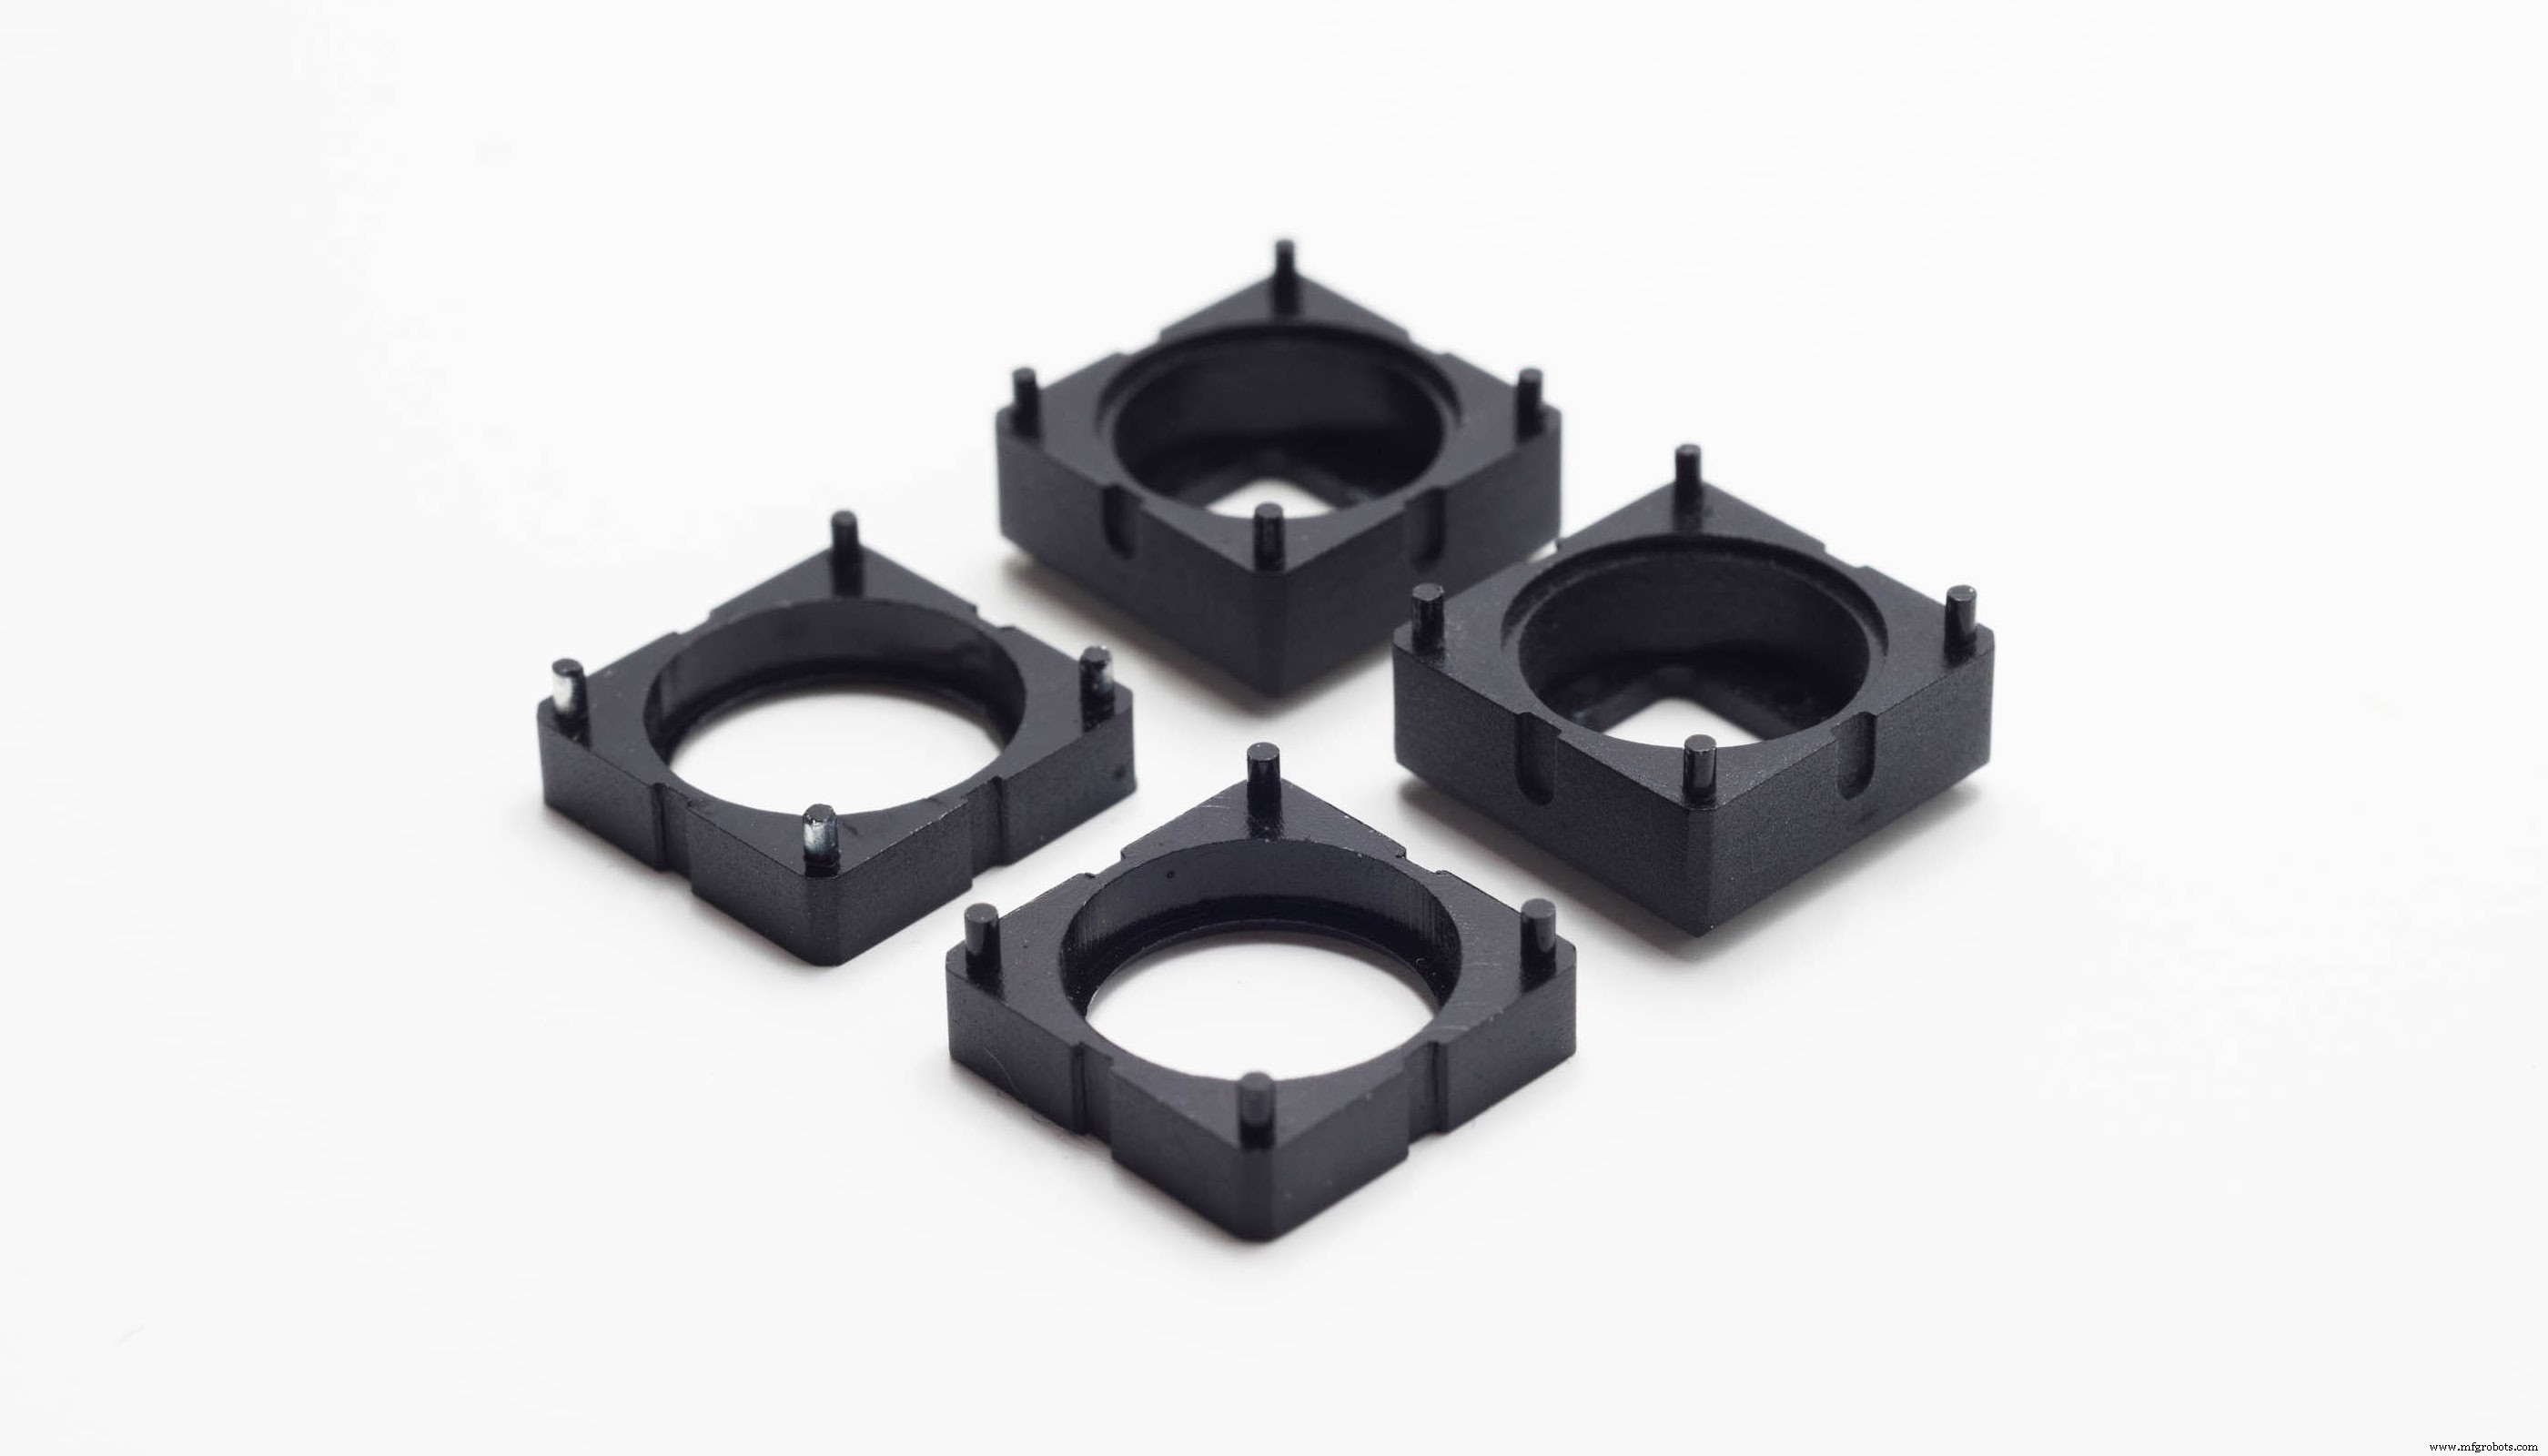
일반적인 금속 브라켓 형상
금속 브라켓 등 기계 부품은 고하중과 고온 환경에서 쓰인다. 이 경우 치수 정확도와 우수한 소재 물성이 주 목표.
모델 형상이 단순(위 이미지 같은 컴포넌트)하면 CNC가 정확도·물성·비용 면에서 최적.
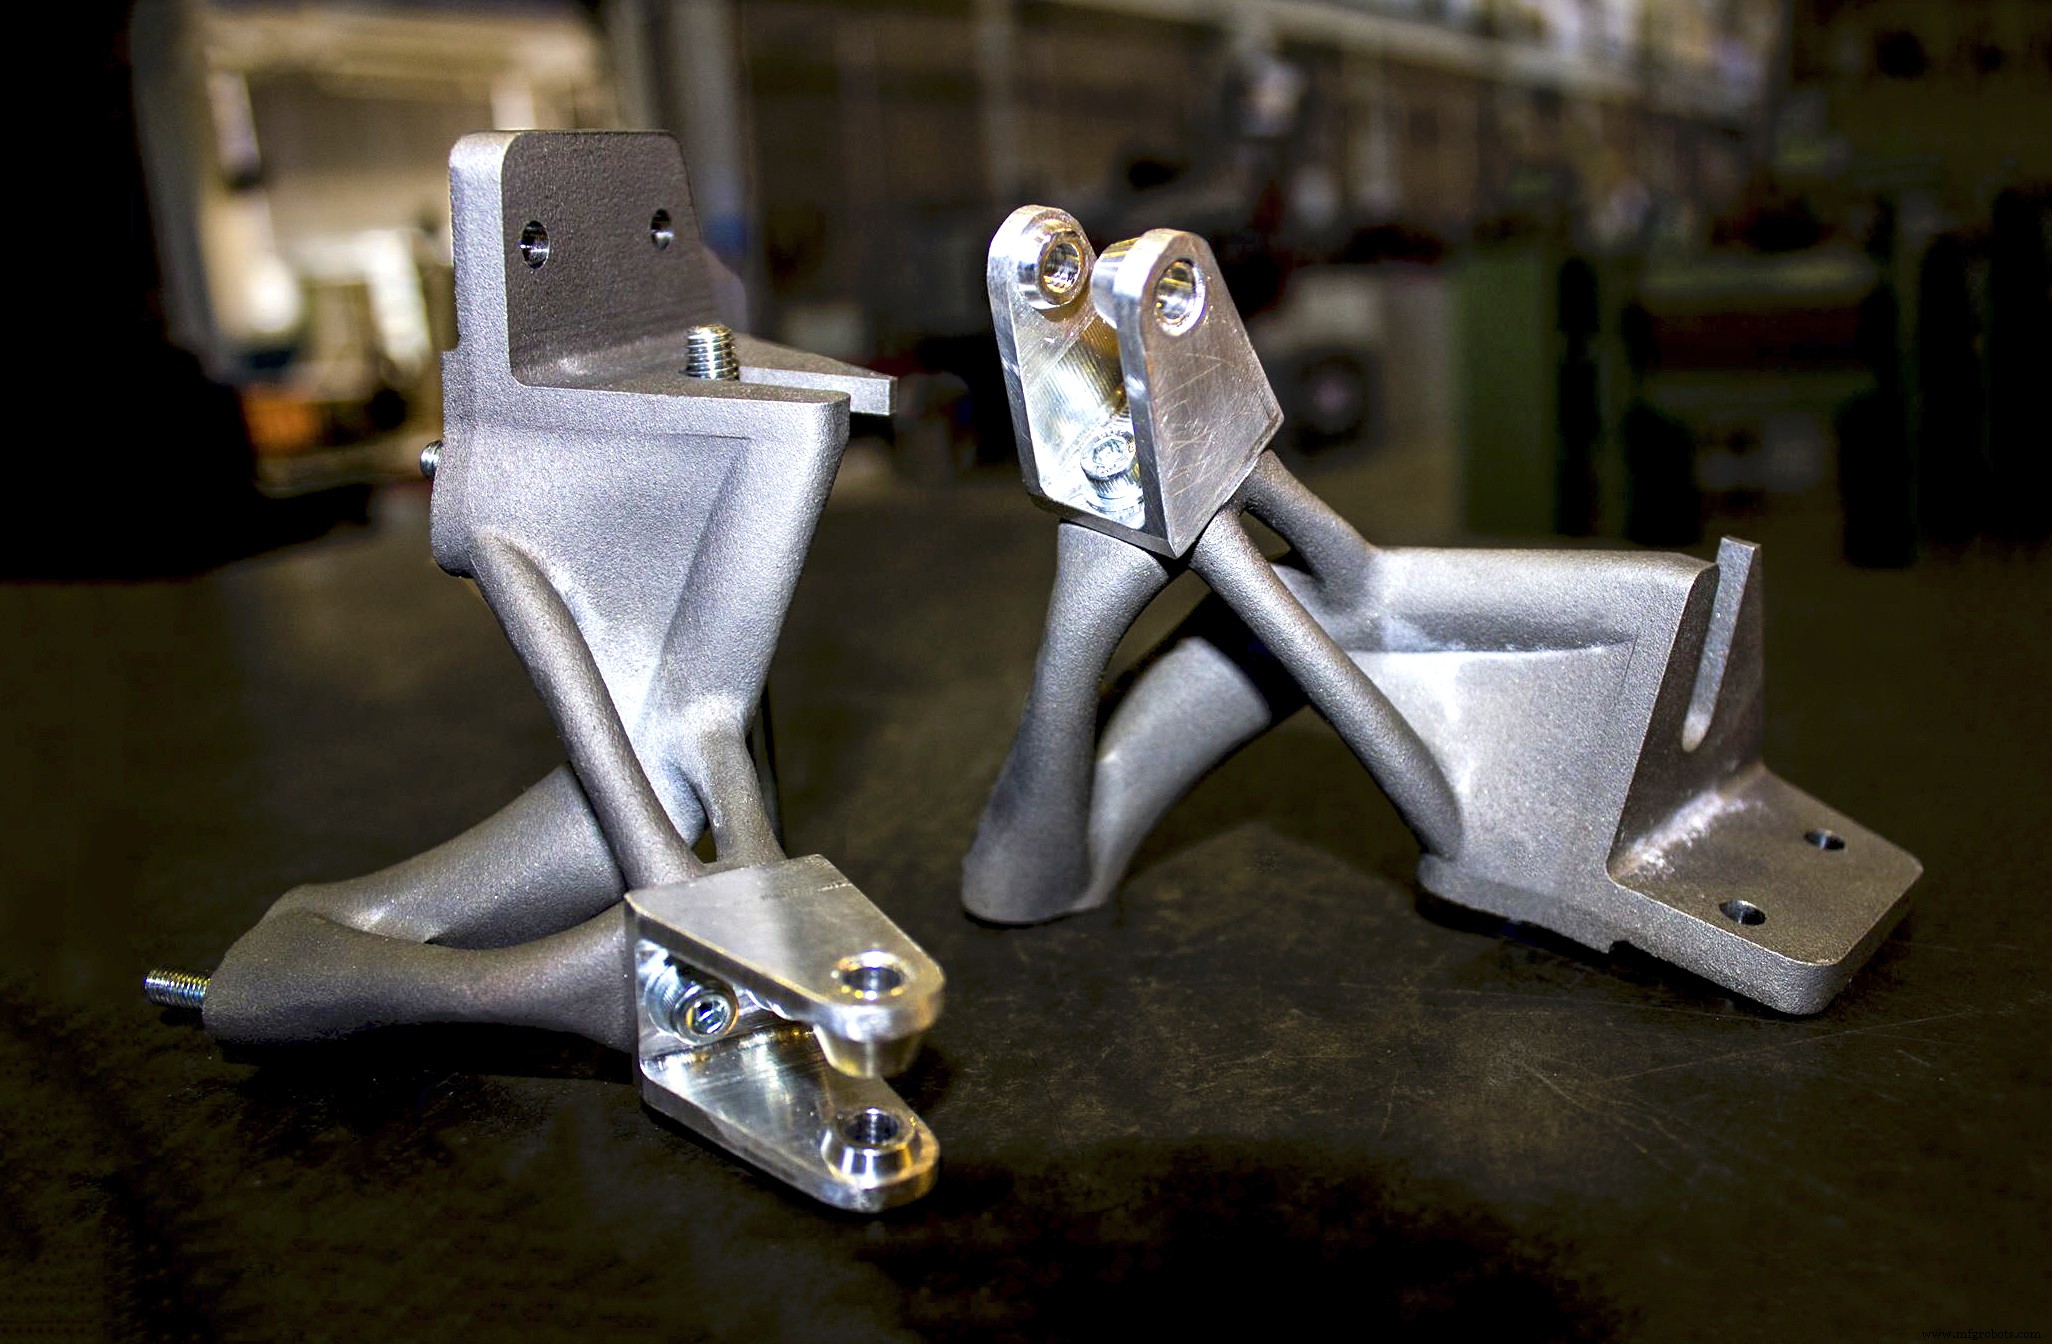
기하학적 복잡도 증가나 이국적 소재 필요 시 금속 3D 프린팅 고려. 중량·강도 최적화된 컴포넌트(아래 이미지 브라켓)는 유기적 구조로 가공이 매우 어렵고 비쌈.
CNC와 금속 3D 프린팅을 결합해 유기적 형상과 중요 부위 긴밀 공차를 동시에 구현 가능.