금속 3D 프린팅 완벽 가이드: SLM·DMLS부터 후처리까지
3D 프린팅 vs CNC? 금속 부품 생산에 최적인 기술 찾기 금속 부품 생산 가이드 다운로드
SLM과 DMLS: 차이점은?
SLM과 DMLS 공정 비교
선택적 레이저 멜팅(SLM)과 직접 금속 레이저 소결(DMLS)은 파우더 베드 퓨전(Powder Bed Fusion) 계열의 금속 적층 제조 공정이다. 두 기술은 많은 유사점을 공유한다: 둘 다 레이저로 금속 파우더 입자를 선택적으로 스캔·융합(또는 용융)해 결합시키고 층층이 부품을 쌓는다. 두 공정 모두 입상 형태의 금속 소재를 사용한다.
SLM과 DMLS의 차이는 입자 결합 공정의 기초(및 특허)에서 온다: SLM은 단일 융점의 금속 파우더를 사용해 입자를 완전 용융시키는 반면, DMLS는 가변 융점을 가진 소재 조성 파우더를 고온에서 분자 수준으로 융합(소결)한다.
요약하면:
SLM은 단일 금속 으로 부품 제작.
DMLS는 금속 합금 으로 부품 제작.
두 공정 모두 산업용 최종 사용 엔지니어링 제품 제작에 쓰인다. 본문에서는 금속 3D 프린팅이란 용어로 두 공정을 통칭하며, 엔지니어·설계자가 기술의 이점과 한계를 이해하는 데 필요한 기본 제조 메커니즘을 설명한다.
전자빔 멜팅(EBM), 초음파 적층 제조(UAM) 등 치밀한 금속 부품 제작 가능한 다른 적층 공정도 있으나, 가용성과 응용이 제한적이라 여기선 다루지 않는다. 금속 바인더 젯팅 정보는 여기 참조.
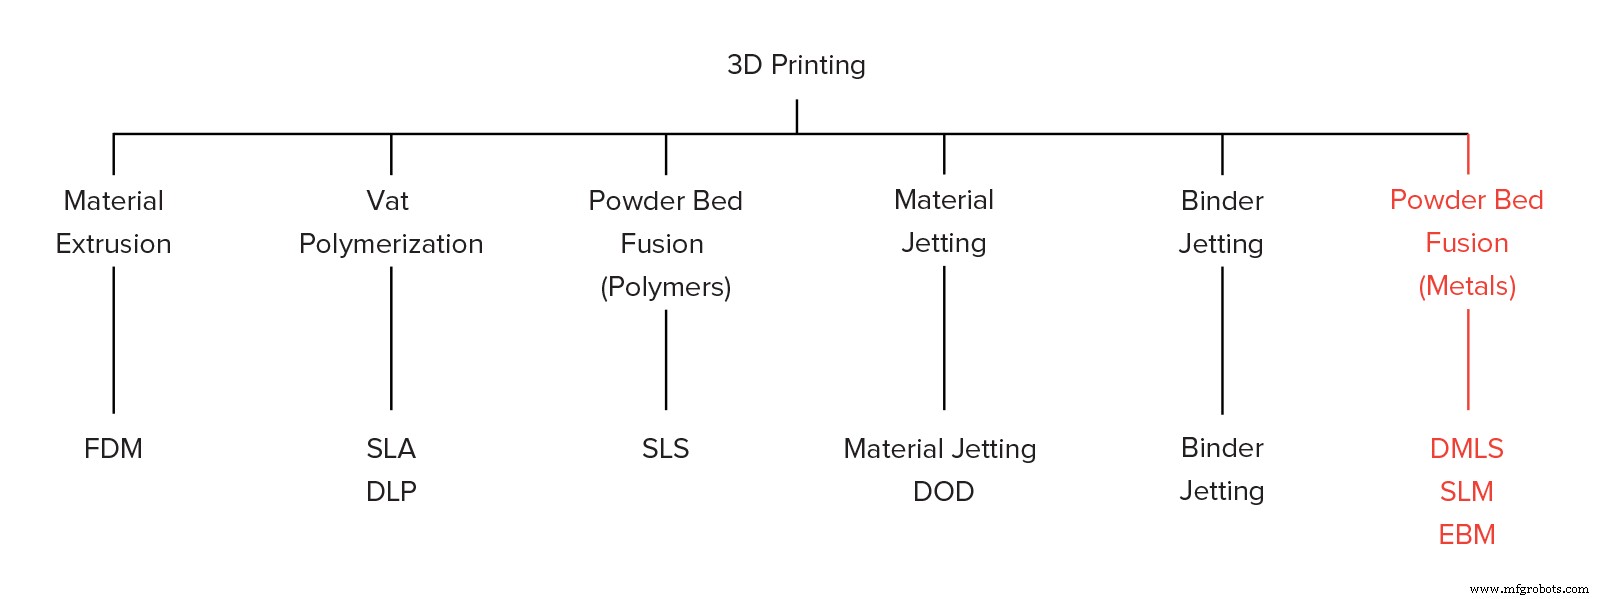
금속 적층 제조 공정 분류
금속 3D 프린팅 작동 원리
SLM과 DMLS의 기본 제조 공정은 매우 유사하다. 과정은 다음과 같다:
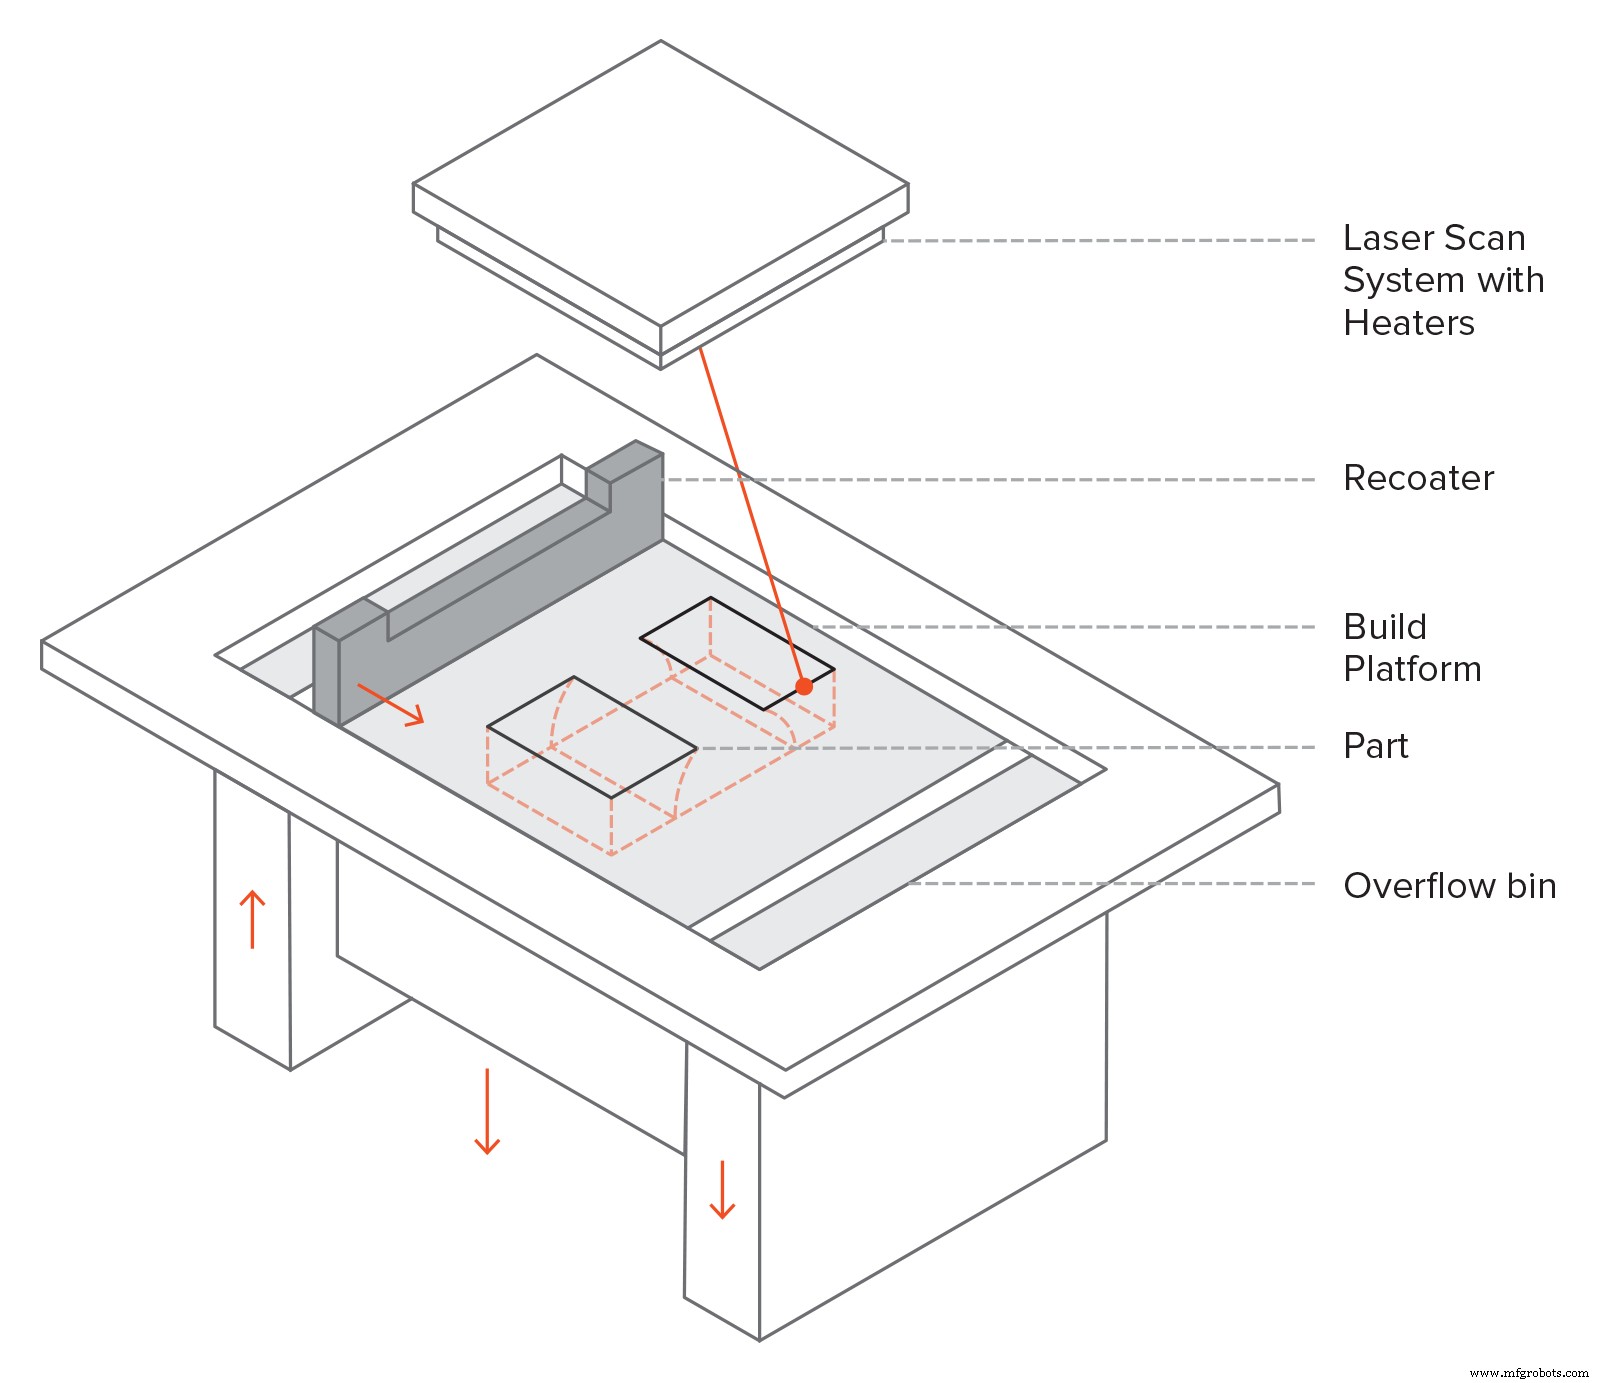
빌드 챔버에 불활성 가스(아르곤 등) 충전해 금속 파우더 산화 최소화, 최적 빌드 온도로 가열.
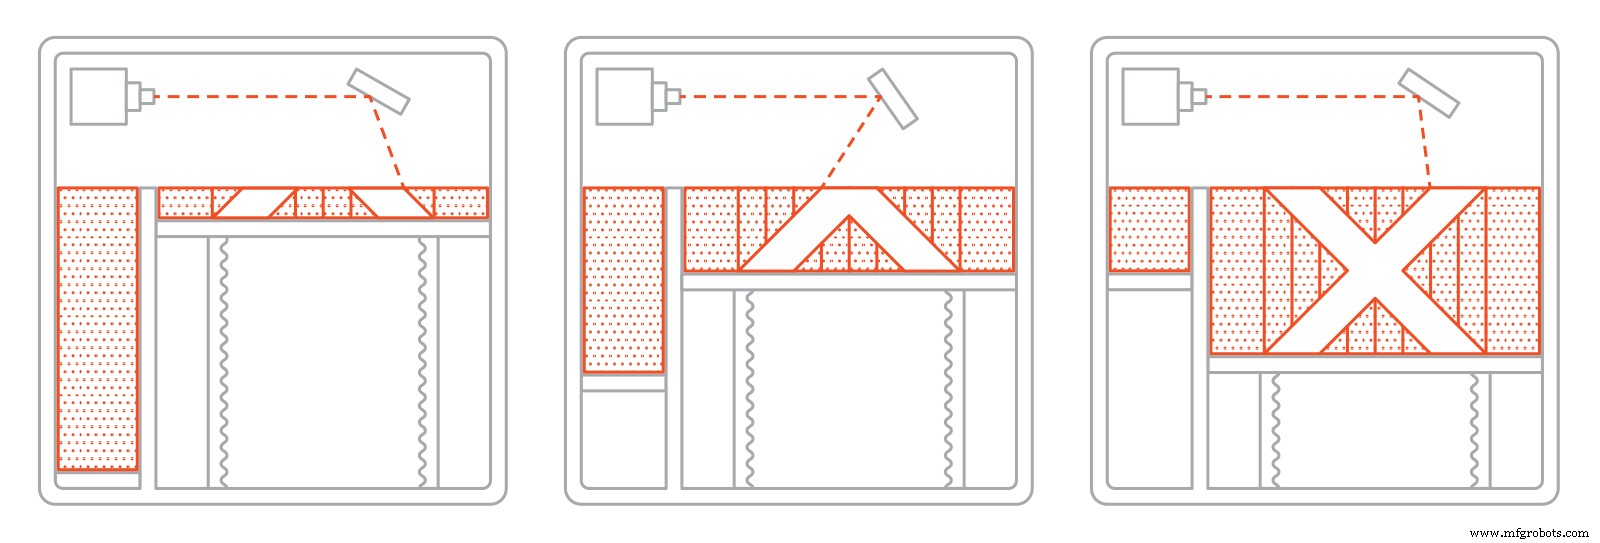
얇은 금속 파우더 층을 빌드 플랫폼에 펴고, 고출력 레이저가 컴포넌트 단면을 스캔하며 금속 입자를 용융(또는 융합)해 다음 층 생성. 모델 전체 영역을 스캔하므로 부품은 완전 치밀하게 쌓임.
스캔 완료 후 빌드 플랫폼이 한 층 두께만큼 내려가고, 리코터가 새 파우더 층을 펴는 과정 반복으로 전체 부품 완성.
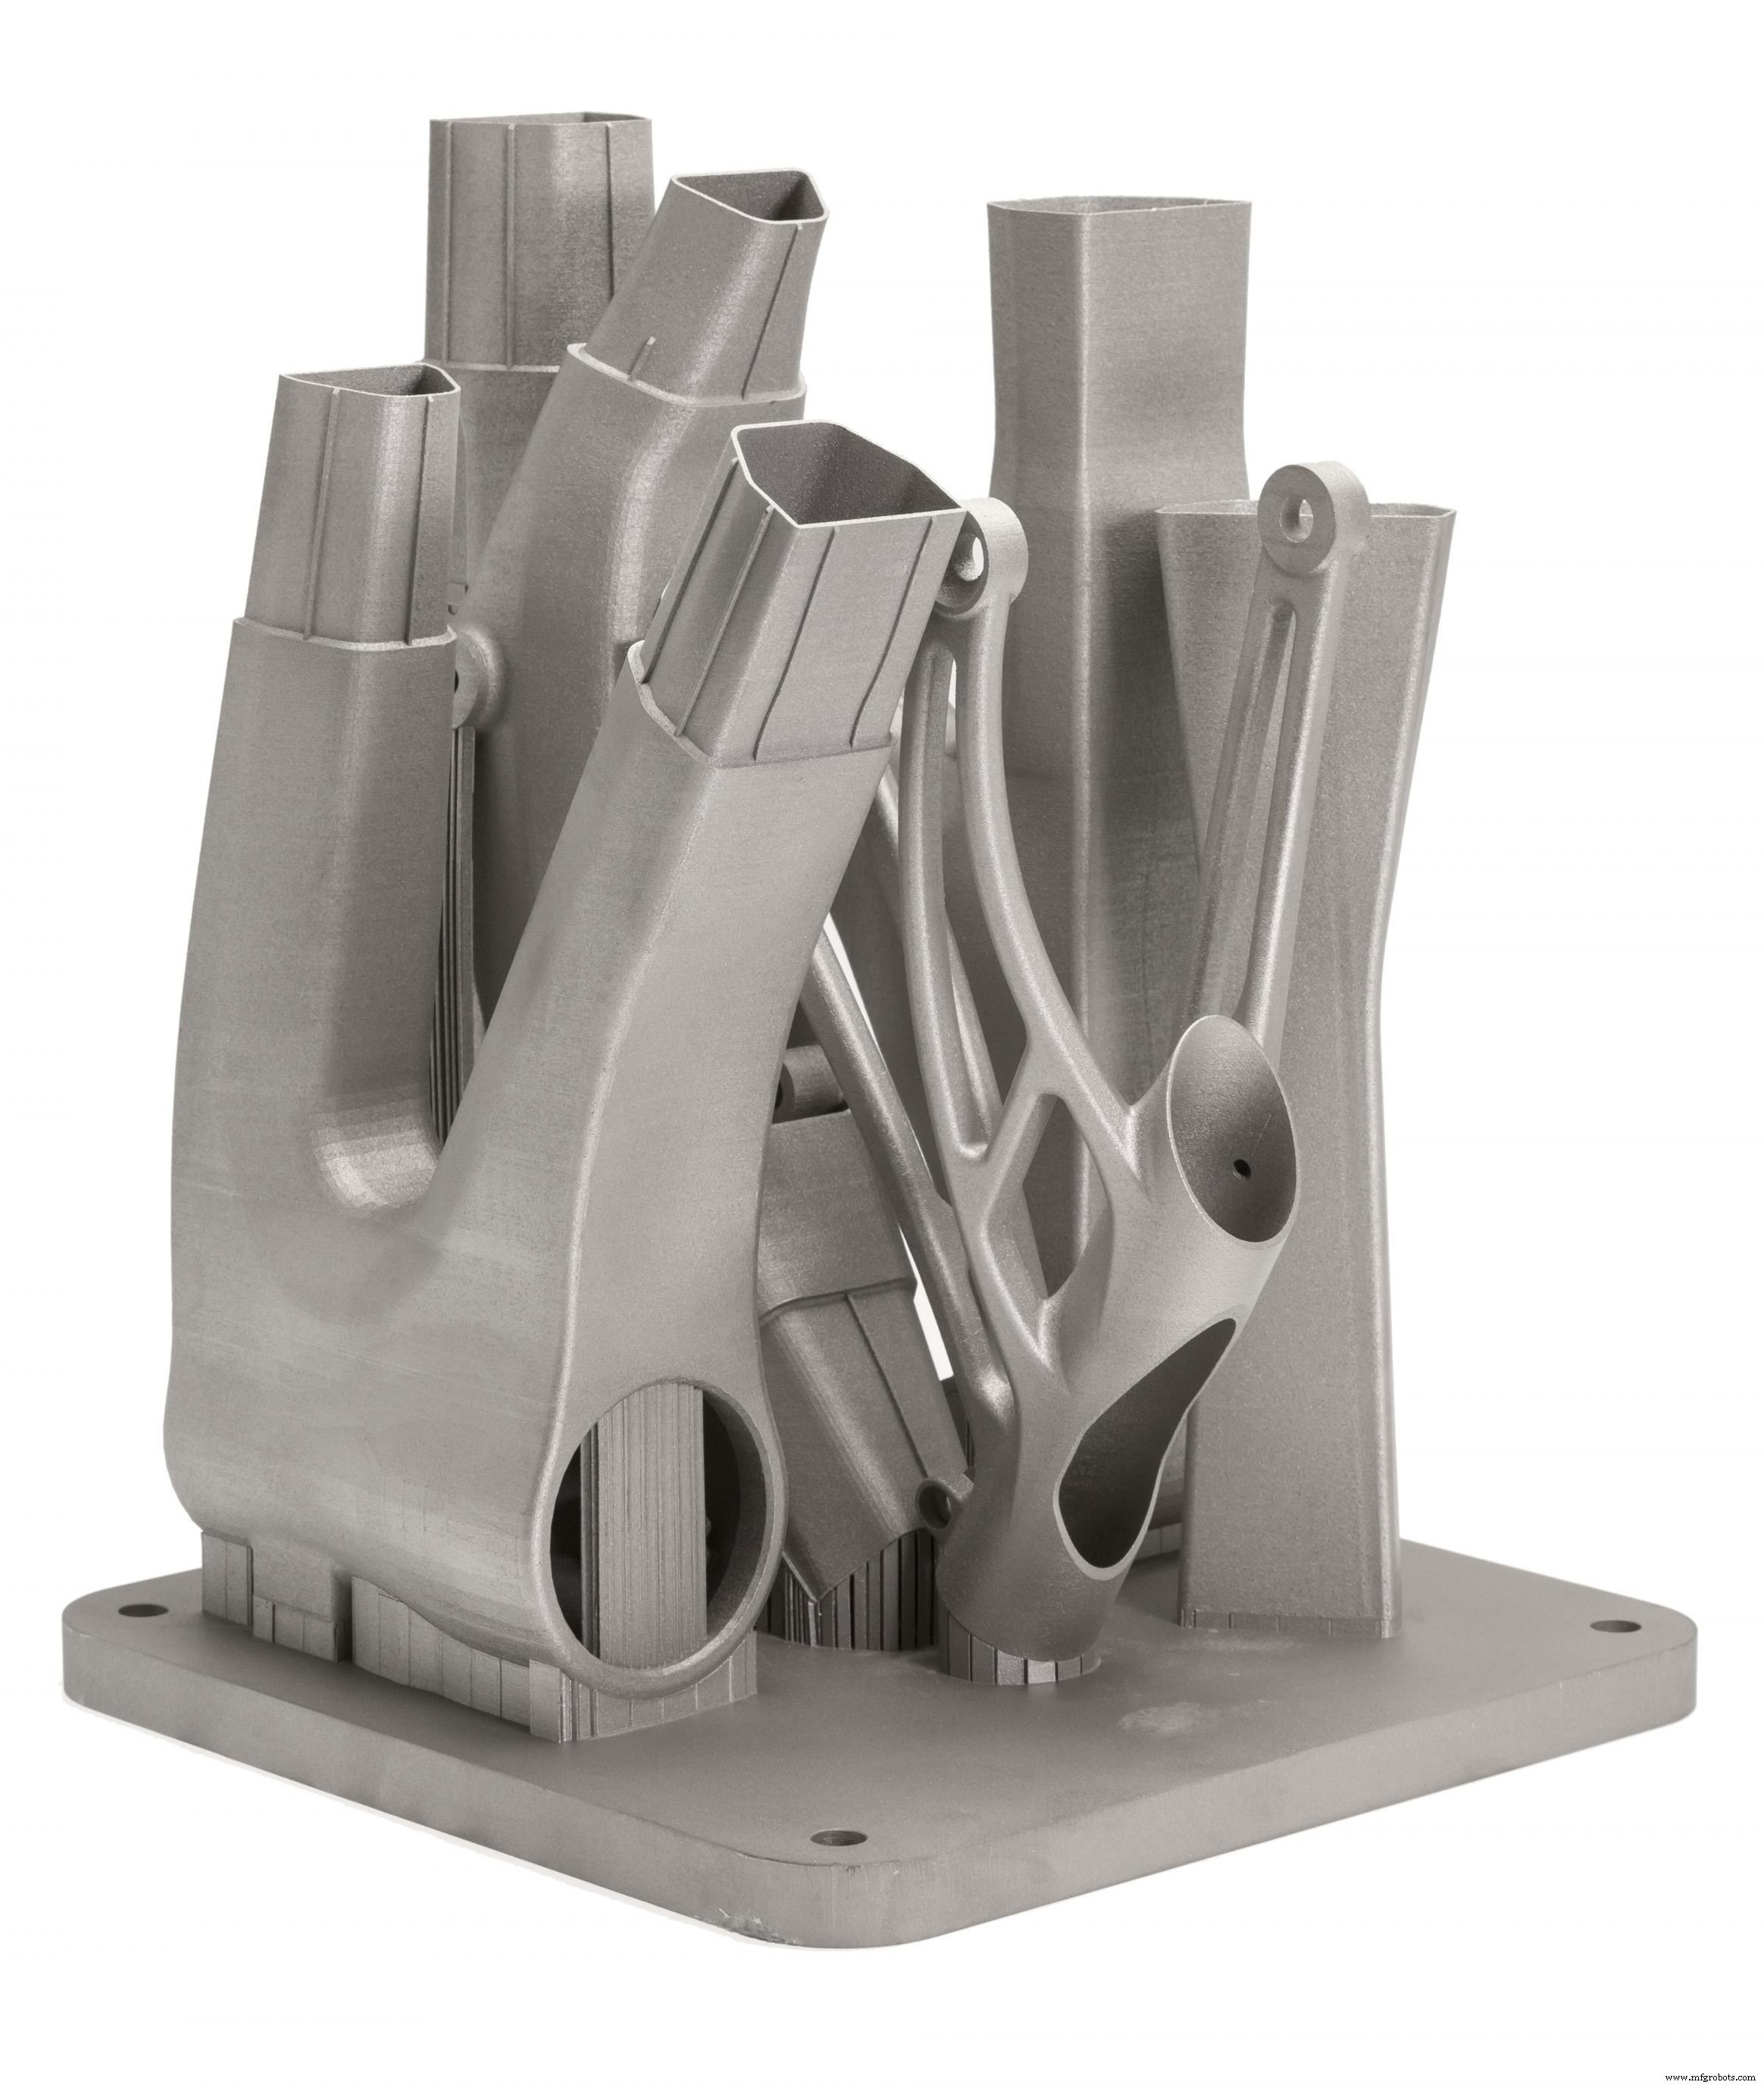
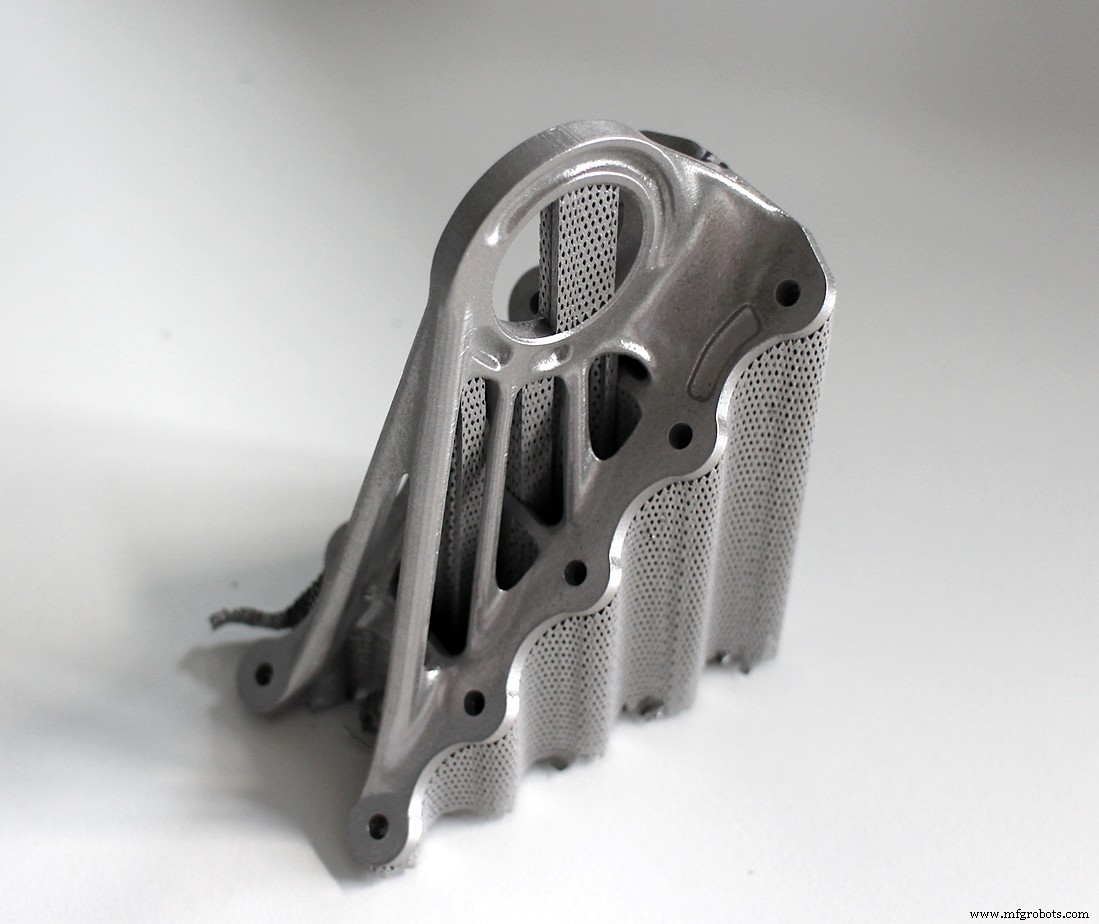
빌드 완료 시 부품은 금속 파우더에 완전히 둘러싸여 있다. 폴리머 파우더 베드 퓨전(SLS 등)과 달리 부품은 서포트 구조 를 통해 빌드 플랫폼에 부착된다. 금속 3D 프린팅 서포트는 부품과 동일 소재로 제작되며, 고온 공정으로 인한 휨·변형 방지를 위해 항상 필요하다.
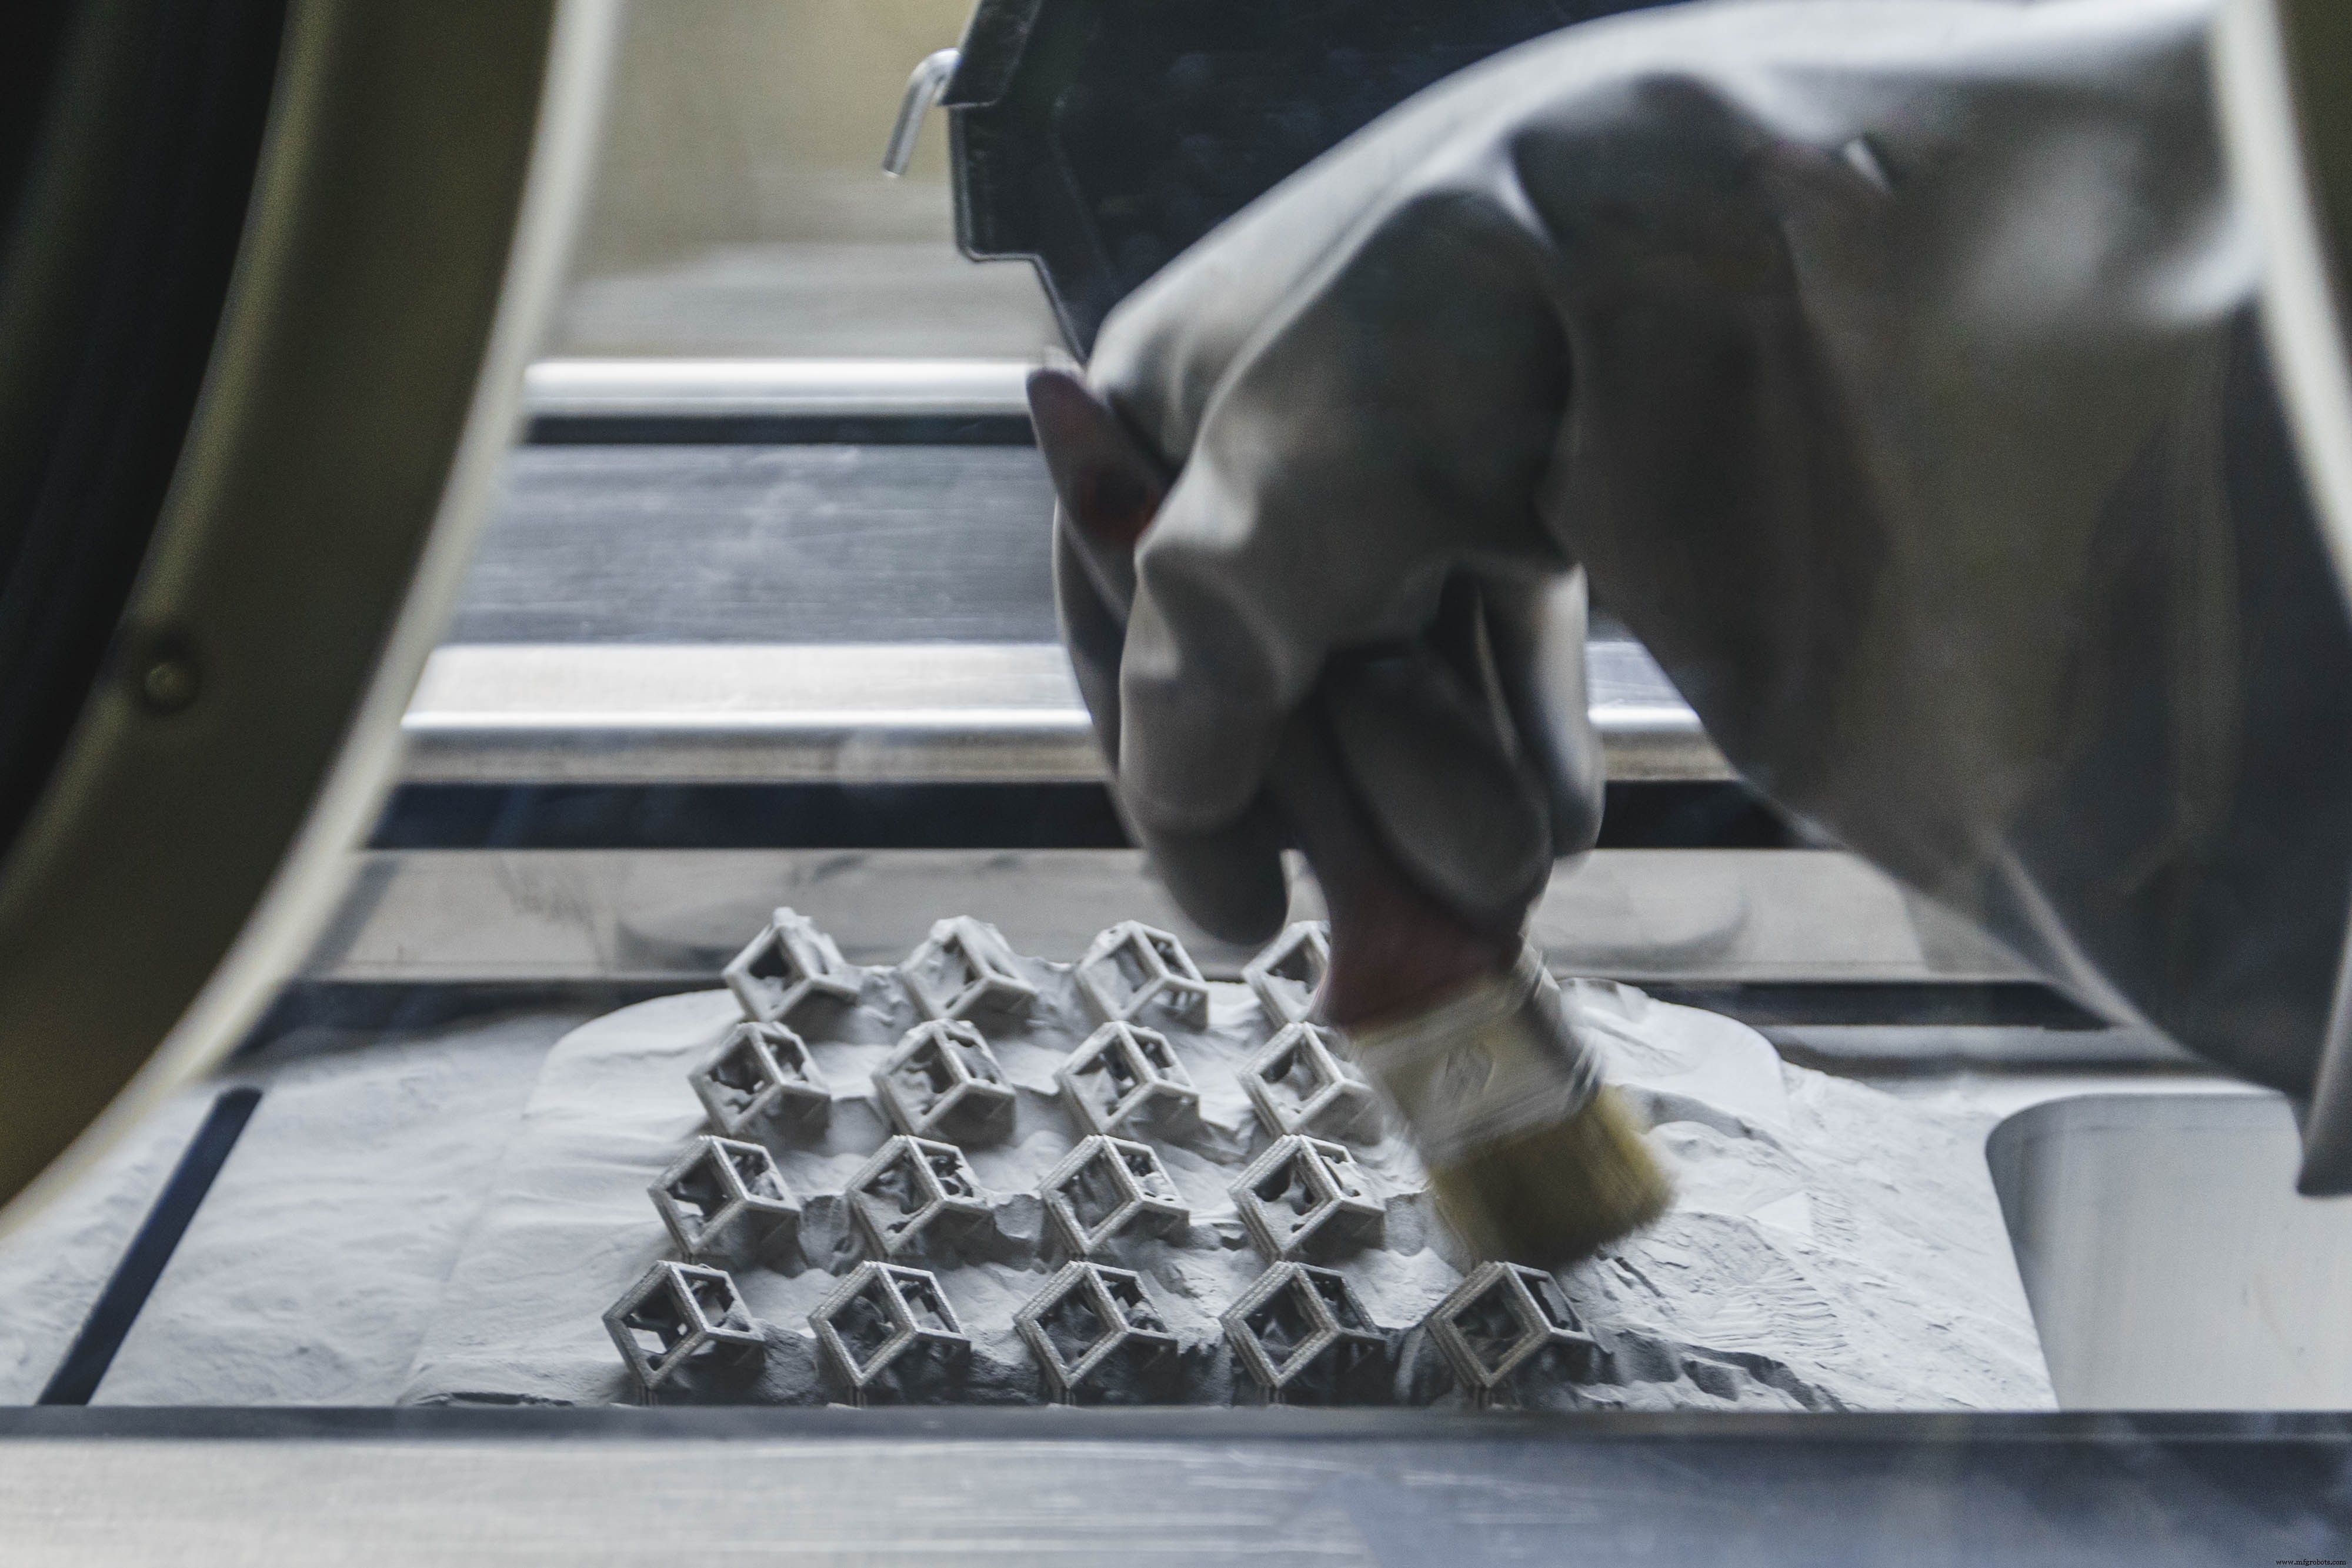
빈이 실온으로 식으면 여분 파우더를 수동 제거하고, 부품을 빌드 플랫폼에 부착한 채로 열처리(일반적으로 어닐링)해 잔류 응력 완화. 이후 절단·가공·와이어 EDM으로 빌드 플레이트에서 분리해 사용 또는 추가 후처리 준비 완료.
SLM/DMLS 전체 공정 흐름
3D 프린팅 설계 실력 업그레이드 무료 3D 프린팅 설계 규칙 포스터 받기
SLM·DMLS 특성
프린터 파라미터
SLM·DMLS에서 거의 모든 공정 파라미터는 장비 제조사가 설정한다. 금속 3D 프린팅의 층 높이 는 20~50마이크론 범위이며, 금속 파우더 특성(유동성, 입도 분포, 형상 등)에 따라 달라진다.
일반적인 금속 3D 프린팅 시스템의 빌드 크기 는 250×150×150mm이나, 더 큰 장비도 존재(최대 500×280×360mm). 금속 3D 프린터가 달성 가능한 치수 정확도 는 약 ±0.1mm.
금속 프린터는 소량 배치 생산 에 활용 가능하지만, 그 능력은 SLS 프린터보다 FDM이나 SLA 장비의 배치 생산 능력과 더 유사하다: 부품이 빌드 플랫폼에 부착돼야 하므로 사용 가능 출력 영역(XY 방향)에 제약이 있다.
SLM·DMLS의 금속 파우더는 고도로 재활용 가능 하다: 일반적으로 5% 미만만 폐기. 각 출력 후 미사용 파우더를 회수·체질해 신선한 소재를 보충해 다음 빌드에 필요한 수준으로 맞춘다.
금속 프린팅의 폐기물은 주로 서포트 구조 형태로 나오는데, 빌드 성공에 필수적이지만 소재 사용량(과 비용)을 크게 늘릴 수 있다.
파우더 회수·체질·보충 과정
층간 접착
금속 SLM·DMLS 부품은 거의 등방성 인 기계적·열적 특성을 가진다. 내부 기공률이 매우 낮음(출력 상태 0.2~0.5%, 열처리 후 거의 0%).
금속 출력 부품은 전통 제조 부품보다 더 높은 강도와 경도 를 가지며 종종 더 유연 하다. 다만 피로에는 더 취약하다.
예: AlSi10Mg EOS 금속 3D 프린팅 합금과 A360 다이캐스트 합금 비교. 두 소재는 실리콘·마그네슘 고함량으로 화학 조성이 매우 유사하다. 출력 부품이 단조 소재보다 우수한 기계적 특성과 더 높은 경도를 보인다.
미가공 소재의 입상 형태 탓에 금속 3D 프린팅 부품의 출력 상태 표면 거칠기 (Ra)는 약 6~10μm. 이 상대적으로 높은 표면 거칠기가 낮은 피로 강도 의 부분적 원인일 수 있다.
AlSi10Mg (3D 프린팅 합금) A360 (다이캐스트 합금)
항복 강도(0.2% 변형)* XY: 230 MPa / Z: 230 MPa 165 MPa 인장 강도* XY: 345 MPa / Z: 350 MPa 317 MPa 탄성 계수* XY: 70 GPa / Z: 60 GPa 71 GPa 파단 신율* XY: 12% / Z: 11% 3.5% 경도** 119 HBW 75 HBW 피로 강도** 97 MPa 124 MPa
* 열처리: 300°C에서 2시간 어닐링 / ** 출력 상태 샘플 테스트
서포트 구조 & 파트 방향
금속 프린팅에서 서포트 구조는 초고온 공정 탓에 항상 필요하며, 보통 격자 패턴으로 제작된다.
금속 3D 프린팅 서포트는 3가지 기능을 수행한다:
다음 층이 쌓일 적절한 플랫폼 제공.
부품을 빌드 플레이트에 고정 해 휨 방지.
열 싱크 역할로 열을 부품에서 빼내 더 제어된 속도로 냉각.
부품은 휨 가능성 최소화와 중요 방향 강도 극대화를 위해 종종 각도를 주어 배치한다. 단, 이는 필요 서포트 양, 빌드 시간, 소재 낭비, 최종 비용을 증가시킨다.
휨은 랜덤 스캔 패턴 으로도 완화 가능. 이 스캔 전략은 잔류 응력이 특정 방향으로 쌓이는 걸 방지하며, 부품에 특징적인 표면 텍스처를 남긴다.
금속 프린팅 비용이 매우 높으므로 시뮬레이션으로 공정 중 부품 거동 예측이 흔히 쓰인다. 위상 최적화 알고리즘 은 기계적 성능 극대화와 경량화뿐 아니라 서포트 필요량과 휨 가능성 최소화에도 활용된다.
위상 최적화로 서포트 최소화한 설계
중공 구조 & 경량 구조
SLS 같은 폴리머 파우더 베드 퓨전과 달리, 금속 프린팅에선 큰 중공 섹션 을 흔히 쓰지 않는다. 서포트 구조 제거가 어렵기 때문.
내부 채널 이 Ø8mm 초과면 원형 대신 다이아몬드나 물방울 단면 권장(서포트 불필요). SLM·DMLS 상세 설계 가이드라인은 이 문서 참조.
중공 섹션 대안으로 스킨-코어(Skin and Core) 설계가 있다. 스킨과 코어를 다른 레이저 파워와 스캔 속도로 가공해 서로 다른 물성 부여. 대형 솔리드 섹션 부품 제조 시 출력 시간과 휨 가능성 크게 줄이고, 높은 안정성과 우수한 표면 품질 확보 가능.
격자 구조(Lattice Structure) 활용도 금속 3D 프린팅에서 부품 경량화의 일반적인 전략. 위상 최적화 알고리즘으로 유기적 경량 형상 설계에도 도움.
격자 구조와 스킨-코어 설계 예시
주요 SLM·DMLS 소재
SLM·DMLS는 알루미늄, 스테인리스강, 티타늄, 코발트크롬, 인코넬 등 광범위한 금속·합금으로 부품 제작 가능. 항공우주부터 의료까지 대부분 산업 애플리케이션 니즈 커버. 금, 백금, 팔라듐, 은 등 귀금속도 가공 가능하나 용도는 장신구 등 한정적.
금속 파우더 비용은 매우 높음. 예: 스테인리스강 316L 파우더 kg당 약 $350~$450. 따라서 부품 부피와 서포트 필요량 최소화가 비용 절감의 핵심.
금속 3D 프린팅의 핵심 강점은 전통 제조로 가공 매우 어려운 고강도 소재(니켈·코발트크롬 초합금 등)와 호환된다는 점. 금속 3D 프린팅으로 니어넷셰이프 부품을 만든 뒤 고정밀 후처리로 마무리하면 큰 비용·시간 절감 가능.
소재
알루미늄 합금 ✅ 우수한 기계·열적 특성 ✅ 저밀도 ✅ 우수한 전기 전도성 ❌ 낮은 경도 스테인리스강 & 공구강 ✅ 높은 내마모성 ✅ 뛰어난 경도 ✅ 우수한 연성·용접성 티타늄 합금 ✅ 내식성 ✅ 우수한 강도-중량비 ✅ 낮은 열팽창 ✅ 생체적합성 코발트크롬 초합금 ✅ 우수한 내마모·내식성 ✅ 고온에서 뛰어난 물성 ✅ 매우 높은 경도 ✅ 생체적합성 니켈 초합금(인코넬) ✅ 우수한 기계적 특성 ✅ 높은 내식성 ✅ 1200°C까지 내열 ✅ 극한 환경용 귀금속 ✅ 장신구 제작용 ❌ 널리 보급되지 않음
금속 3D 프린팅 비용 비교 즉시 견적 받기
후처리
금속 출력 부품의 기계적 특성, 정확도, 외관 개선을 위한 다양한 후처리 기법이 쓰인다.
필수 후처리: 루즈 파우더 제거, 서포트 구조 제거. 열처리(열 어닐링)는 잔류 응력 완화와 기계적 특성 향상에 흔히 사용.
CNC 가공으로 치수 중요 피처(구멍, 나사산 등) 가공 가능. 미디어 블라스팅, 금속 도금, 폴리싱, 마이크로 가공으로 표면 품질과 피로 강도 개선.
금속 3D 프린팅 부품 후처리 공정
CNC 가공 더 알아보기 설계·제조 가이드 다운로드
금속 3D 프린팅의 이점과 한계
이점
전통 제조로 불가능한 복잡한 맞춤형 형상 제작 가능.
위상 최적화로 성능 극대화하며 중량과 조립품 부품 수 최소화.
우수한 물리적 특성, 전통 가공 어려운 금속 초합금 등 폭넓은 엔지니어링 소재 활용 가능.
한계
소재·제조 비용이 높아 전통 방식으로 쉽게 만들 수 있는 부품엔 부적합.
빌드 크기 제한적(정밀 제조 조건·공정 제어 필요).
기존 설계가 금속 3D 프린팅에 부적합할 수 있어 설계 변경 필요.
금속 3D 프린팅 상세 설계 가이드라인은 지식베이스 해당 문서 참조. SLM·DMLS 시스템 주요 특성 요약표:
금속 3D 프린팅 (SLM / DMLS)
소재 금속 및 금속 합금(알루미늄, 강철, 티타늄 등) 치수 정확도 ±0.1mm 일반적 빌드 크기 250×150×150mm(최대 500×280×360mm) 일반적 층 두께 20~50μm 서포트 항상 필요
경험칙 (Rules of Thumb)
금속 3D 프린팅은 전통 방식으로 제작 어렵거나 매우 비싼 복잡한 맞춤형 부품에 가장 적합.
서포트 구조 필요량 최소화가 금속 프린팅 비용 대폭 절감의 열쇠.
위상 최적화는 금속 프린팅의 부가 이점 극대화에 필수.
금속 3D 프린팅 부품은 우수한 기계적 특성을 가지며, 금속 초합금 등 다양한 엔지니어링 소재로 제작 가능.
금속 3D 프린팅과 CNC 차이점 알아보기 금속 부품 생산 가이드 다운로드