


3D 프린팅

산업 제조
한 출력물에 서로 다른 인필 패턴과 인필 밀도를 적용할 수 있는지 궁금하셨나요? 네, 가능합니다. 이 글에서 그 방법을 심층적으로 설명하겠습니다.
인필이 무엇인지, 인필 패턴 종류는 뭐가 있는지, 인필 밀도 개요와 특정 퍼센트 사용 시기까지 간단히 짚어드리겠습니다.
인필 밀도·패턴 다중 적용 가이드로 바로 넘어가고 싶으시면 이 링크를 클릭하세요.
바로 시작하겠습니다!
인필은 물체 내부 구조에 얼마나 많은 소재가 쓰였는지, 즉 밀도를 나타냅니다. 슬라이서에서 내부 구조 모양이나 패턴(인필 패턴)도 정할 수 있으며, 슬라이싱 시 올바른 인필 설정을 선택하면 모델의 강도, 강성, 무게, 느낌, 외관, 비용, 출력 시간을 최적화할 수 있습니다.
인필에서 신경 써야 할 두 파라미터는 밀도와 패턴입니다.
인필 밀도는 출력물 내부 구조에 들어갈 소재 양을 정하며, 0%부터 100%까지 조절 가능합니다. 출력 시 소모될 필라멘트 양은 인필 밀도(인필 퍼센트)에 크게 좌우됩니다. 출력물의 강도, 강성, 무게, 부력, 비용, 출력 시간이 모두 인필 밀도 영향을 크게 받습니다.
큐라(CURA) 기본 인필 퍼센트는 보통 20%지만, 0~100% 사이 어디든 설정 가능합니다. 100%면 내부가 완전히 꽉 찬 솔리드, 0%면 완전히 비어 있는 중공입니다.
내부 소재 양에 따라 무게, 강도, 출력 시간이 달라집니다. 더 '비어 있으면' 더 가볍고, 덜 단단하며, 부력이 크고, 저렴하고, 빨리 출력되고, 그 반대도 마찬가지입니다.
모델 슬라이싱 시 출력물 특정 영역에 인필 밀도를 다르게 적용할 수 있다는 걸 모르셨을 수 있습니다. 즉, 필요한 부분만 강도를 높이고 불필요한 부분은 소재를 아낄 수 있습니다.
큐라를 비롯한 대부분 슬라이서가 동일 부품 내에서도 서로 다른 인필 밀도와 패턴을 허용합니다. 이 기법을 가변 인필 밀도(variable infill density)라고도 합니다.
물론 모든 모델에 같은 인필 밀도와 패턴이 필요한 건 아닙니다. 출력물이 어떤 용도로 쓰일지에 따라 달라집니다. 미니어처는 무게를 견뎌야 하는 후크와 전혀 다른 인필 비율이 필요하니까요.
자주 만지지 않을 모형이나 미니어처는 낮은 강도와 인성으로도 충분합니다. 외벽(퍼리미터 월) 강도만으로도 물체 무게를 지탱하고 변형 방지가 가능합니다. 따라서 인필 밀도를 낮게, 즉 5~15%로 잡으면 됩니다. 큰 힘을 견딜 필요가 없으니까요.
10~15% 인필도 꽤 강해, 더 기능적인 부품에도 충분한 경우가 많습니다.
어느 정도 무게와 외부 압력을 견뎌야 하는 3D 모델이라면 15~50% 인필 밀도를 추천합니다. 이 범위는 출력 시간은 낮게 유지하면서 적은 소재로 강도를 확보하기 좋습니다.
완전히 기능적인 부품을 만들 땐 겪을 힘을 견딜 만큼 튼튼해야 합니다. 보통 50% 인필로 출력해 단단하고 고품질 결과물을 얻습니다. 50% 넘어가면 수익 체감 급격해 일반적으로 그만한 가치가 없습니다.
인필 밀도는 강도를 더하는 여러 요소 중 하나일 뿐입니다. 선택한 패턴도 강도에 큰 영향을 줍니다.
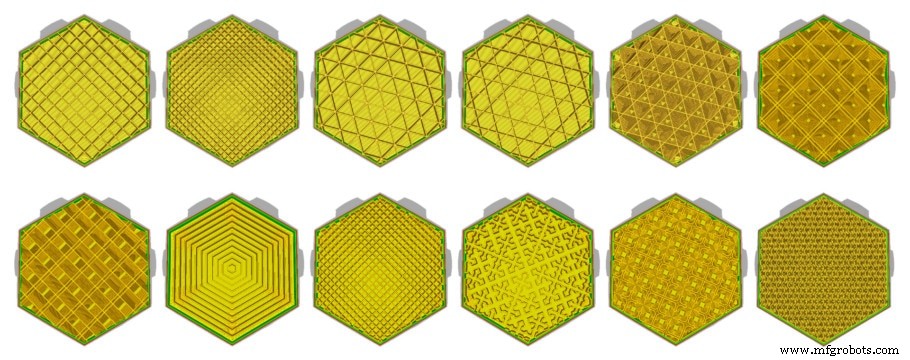
3D 출력물 내부 구조 모양을 인필 패턴이라 합니다. 큐라엔 단순한 선부터 정교한 2D·3D 복합 형상까지 13가지 인필 패턴이 있습니다. 패턴마다 특정 기능 수행에 더 효율적이고, 다른 기능엔 비효율적입니다. 그래서 용도별로 골라 쓰라고 많은 패턴이 있는 겁니다.
선택 가능한 주요 패턴을 간단히 정리했습니다:
라인 인필 패턴은 X축 또는 Y축 방향으로 격층마다 번갈아 선을 그립니다. 2차원 강도를 제공하며 빠른 출력에 좋지만, 무거운 하중은 못 버팁니다. 소재 소모 최소화, 경량화에 유리합니다.
벌집 구조는 모든 방향 힘을 견딜 수 있어 가장 많이 쓰이는 인필 패턴 중 하나입니다. 적당히 강한 아이템을 반고속 출력에 너무 많은 소재 안 쓰고 만들 때 적절합니다.
겉보기엔 라인 패턴과 비슷해 보이지만 큰 차이가 있습니다. 라인 패턴은 한 방향 선만 있는 레이어로 구성되지만, 그리드 패턴은 2차원 선이 있는 레이어로 구성됩니다.
그리드 인필 패턴은 2차원 강도만 가지며, 라인 인필처럼 매우 특정한 응력에 노출될 부품에 써야 합니다.
삼각형 패턴은 XY 평면에서 세 지점에서 교차하는 겹치는 삼각 선들로 구성됩니다. 삼각형 인필 패턴은 2차원적으로 매우 강하지만 Z 방향으론 약합니다.
트라이헥사곤 인필 패턴은 세 가지 방향 선들이 서로 다른 길이로 있어 육각형 패턴이 삼각형 사이에 생깁니다.
트라이헥사곤 인필 패턴은 2차원 강도를 제공하며, 튼튼하고 견고한 출력에 꽤 괜찮습니다.
큐빅 인필 패턴은 X, Y축으로 45도 기울어진 큐브들이 쌓인 형태라, 어떤 단일 각도에서 봐도 삼각형처럼 보입니다. 3차원 구조라 2차원 구조보다 전반적 강도에서 우수하지만, 더 많은 소재와 시간이 듭니다.
옥텟 인필 패턴은 큐빅과 비슷하지만 삼각형 대신 사각형입니다. 큐빅처럼 심미적 외관 연출에도 도움이 됩니다. 3D 인필 패턴은 보기 매우 아름답고 고강도 응용에도 유용합니다.
자이로이드 인필 패턴은 이상해 보이지만, 맘에 드신다면 아마 가장 멋진 인필 패턴일 겁니다. 표면이 불규칙한 곡선들로 이뤄져 시간이 지나면 이 선들 가장자리가 다른 곡선들과 교차합니다. 강도, 출력 시간, 소재 간 최적 균형을 위해 설계됐습니다.
동심원 인필 패턴은 부품 형상을 채우는 동심선 기하학입니다. 나무 나이테처럼 중심점에서 멀어질수록 작아졌다 다시 커집니다. 빠르고 소재 적게 들어 프로토타이핑에 좋습니다.
큐라에선 동일 부품 내에서도 다른 인필 밀도를 가질 수 있습니다. 이 기법을 가변 인필 밀도라고도 합니다. 처음엔 어려워 보이지만 꽤 간단합니다.
아래 예시에서 기본 인필 밀도 20%로 3D 화병을 출력하지만, 안전을 위해 바닥만 50% 인필로 출력해 바닥을 강화하고 무게중심을 낮춰 안정화하겠습니다.
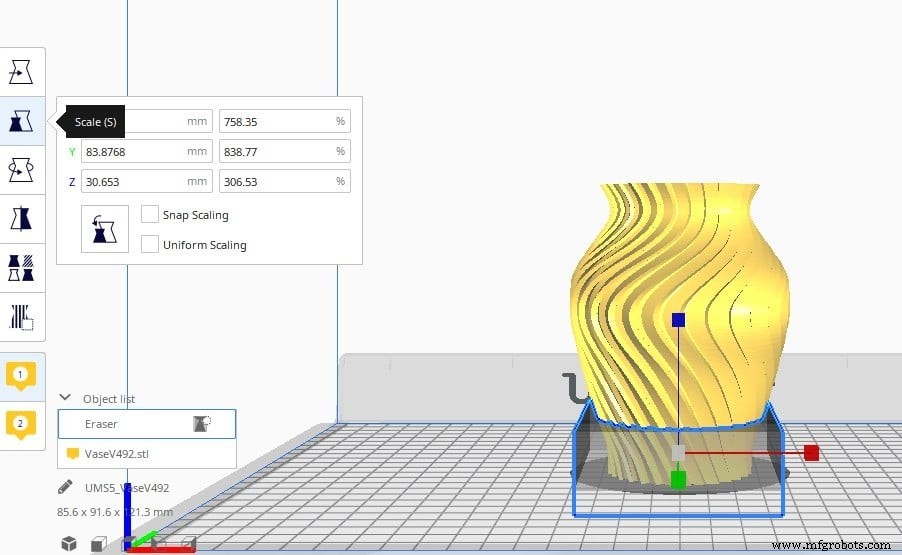
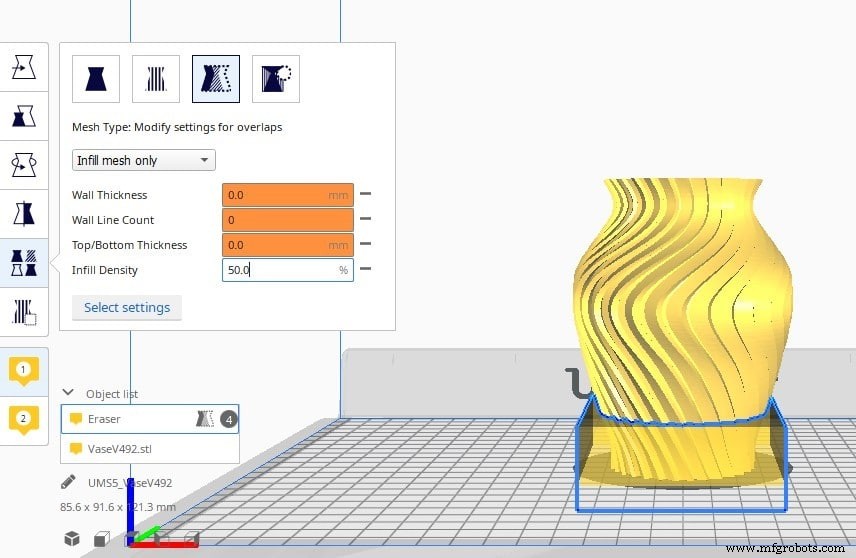
큐라에서 인필 밀도뿐 아니라 인필 패턴도 부품 특정 구간에 다르게 적용할 수 있습니다. 같은 화병을 예로, 윗부분은 큐빅 인필 패턴, 나머지는 기본 인필 패턴으로 출력하는 법을 보여드리겠습니다.
본질적으로 앞선 단계와 똑같지만, 이번엔 '인필 밀도'가 아닌 '인필 패턴(Infill Pattern)' 설정을 바꿉니다.
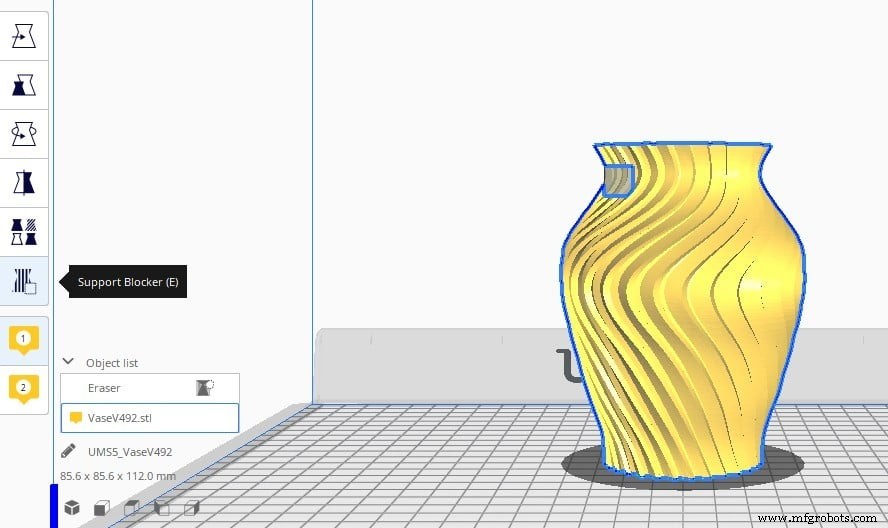
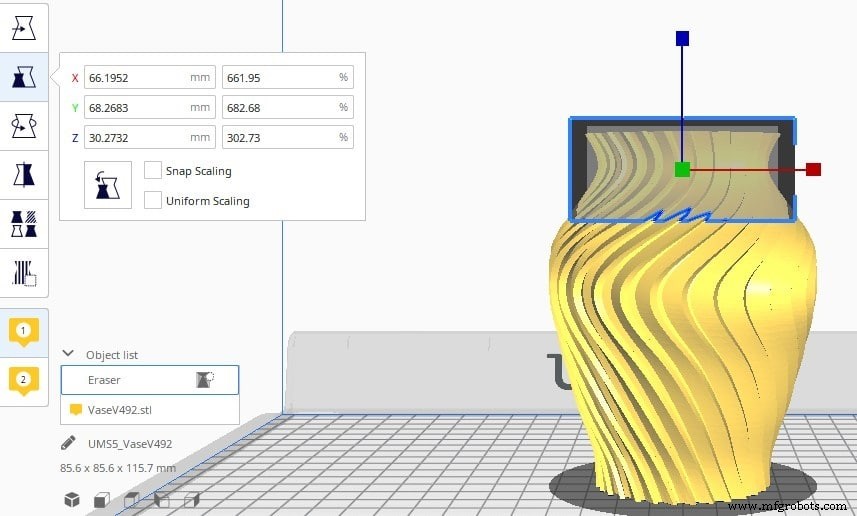
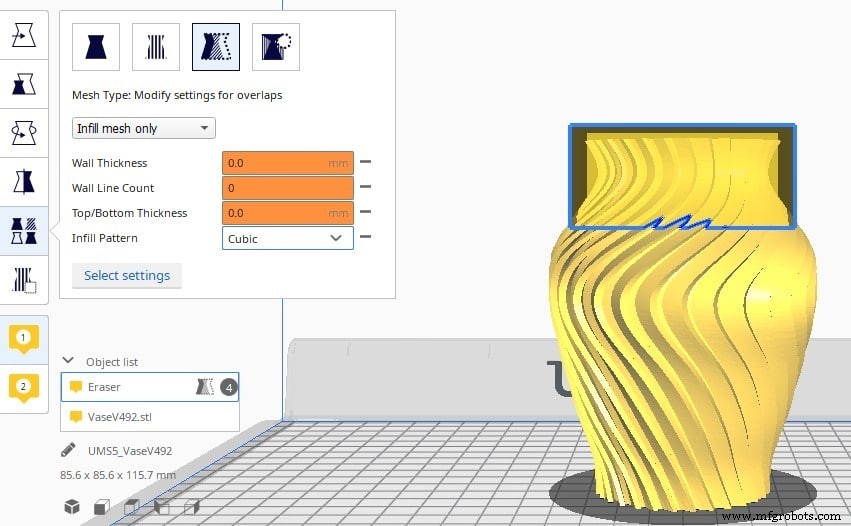
큐라에선 전체 출력물에 여러 인필 패턴과 밀도를 적용할 수 있습니다. 앞선 두 섹션에서 언급한 단계를 반복하면 됩니다. 필요한 만큼 서포트 블로커(설정 조정용 큐브)를 여러 개 만들고 출력 설정을 각각 조정하세요.
인필 패턴과 밀도뿐 아니라 출력 속도, 온도, 월 개수, 월 두께, 상·하단 레이어, 인필 오버랩, 서포트 등 다른 설정도 이 기법으로 조절 가능합니다.
슬라이서 기초를 익히면 더 복잡한 출력 설정으로 넘어갈 수 있습니다. 가변 인필 밀도와 패턴 사용은 설정 난이도가 좀 있지만, 확실히 배울 가치가 있습니다.
어떤 프린터, 필라멘트, 업그레이드를 살지 고민하며 시간을 낭비하지 않도록 추천 제품 섹션을 마련했습니다. 이 작업이 얼마나 막막하고 혼란스러운지 잘 알기 때문입니다.
초보자부터 중급자, 전문가까지 두루 추천할 만한 3D 프린터를 엄선해 결정하기 쉽게 했고, 필라멘트와 업그레이드도 직접 테스트하고 신중히 골라 어떤 것을 선택하든 제 성능을 발휘하도록 했습니다.
3D 프린팅
데스크톱 FFF/FDM 프린터 사용자는 필라멘트 불량, 파라미터 부적절, 환경(습도·한기·기류), 유지보수·캘리브레이션 미흡으로 다양한 문제를 겪습니다. 그중 베드(기판) 레벨링이 가장 중요합니다. 레벨링 불량은 양질 출력 불가능의 주원인입니다. 레벨링 방식은 프린터 모델별로: 자동 보조 레벨링: 베드 나사 조절 + 프린터 내장 LED(적→녹)로 높이 가이드. 보상 레벨링: 초기 다점 높이 측정 후 출력 중 Z축 실시간 보정으로 노즐-베드 거리 고정. 수동 레벨링: 베드 나사 직접 조절. 대다수 FFF/FDM 프린터의 표준 방식.
3D 출력물은 외피(Shell)와 내부 채움(Infill) 두 영역으로 구성됩니다. 두 파라미터 설정이 기계적 강도, 표면 마감, 출력 시간, 비용을 결정합니다. 본문에서는 내부 채움인 인필에 집중합니다. 인필 비율(Infill Percentage) 인필은 부품 내부 공간을 채우는 소재 비율입니다. 슬라이서에서 0%(중공)~100%(완전 충진) 조절 가능. 동일 레이어 높이·폭 기준 최적 비율은 부품 용도에 따라 다릅니다. 10%: 비기능 프로토타입, 전시용 모델. 출력 시간 대폭 단축. 20% (기본값): 중저하중 범용 부