3D 프린팅을 막 시작하셨다면 어떤 레이어 높이로 모델을 출력해야 할지 잘 모르실 수 있습니다.
이 글에서 레이어 높이가 무엇인지, 레이어 높이와 노즐 직경의 관계와 차이점(이 주제엔 혼란이 많은 편)을 다루고, 용도별(출력 품질, 강도, 속도 등) 최적 레이어 높이를 정리하겠습니다.
그럼 바로 본론으로 들어가겠습니다!
3D 프린팅에서 레이어 높이는 무엇인가?
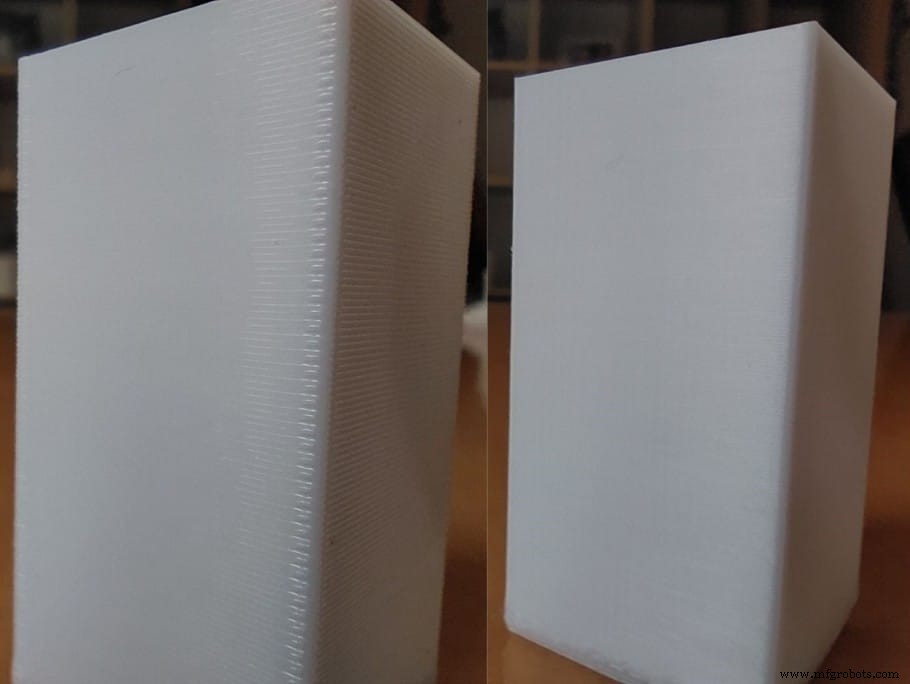
레이어 높이는 해상도 또는 디테일이라고도 하며, 3D 출력물에서 압출된 플라스틱 각 개별 층의 높이입니다. 레이어 높이가 낮을수록 더 많은 레이어를 쌓아야 하므로 출력이 더 디테일해집니다. 예: 20x20x20mm 큐브를 0.12mm 레이어 높이로 출력하면 166레이어, 0.28mm면 71레이어만 필요합니다.
트레이드오프는 뭘까요? 더 높은 해상도(낮은 레이어 높이)로 출력하면 프린터가 두 배 이상 레이어를 깔아야 하므로 출력 시간이 급격히 늘어납니다. 반면 레이어 높이를 높이면 디테일은 떨어지지만 더 빠르게 출력됩니다.
본질적으로 출력 시간과 디테일을 맞바꾸는 겁니다.
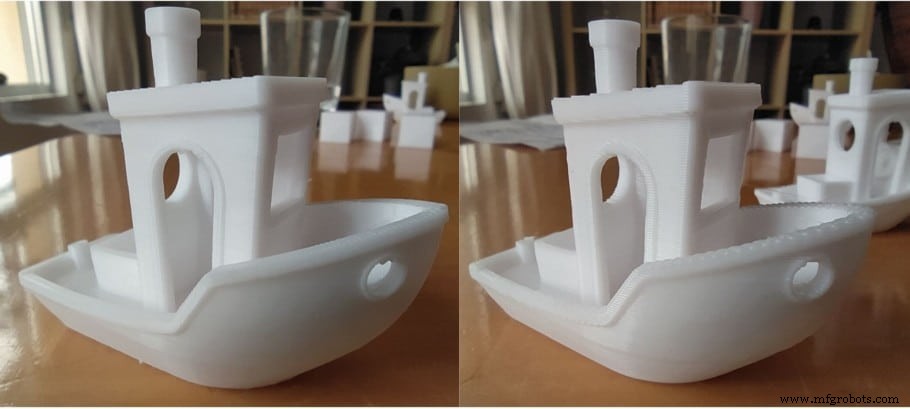
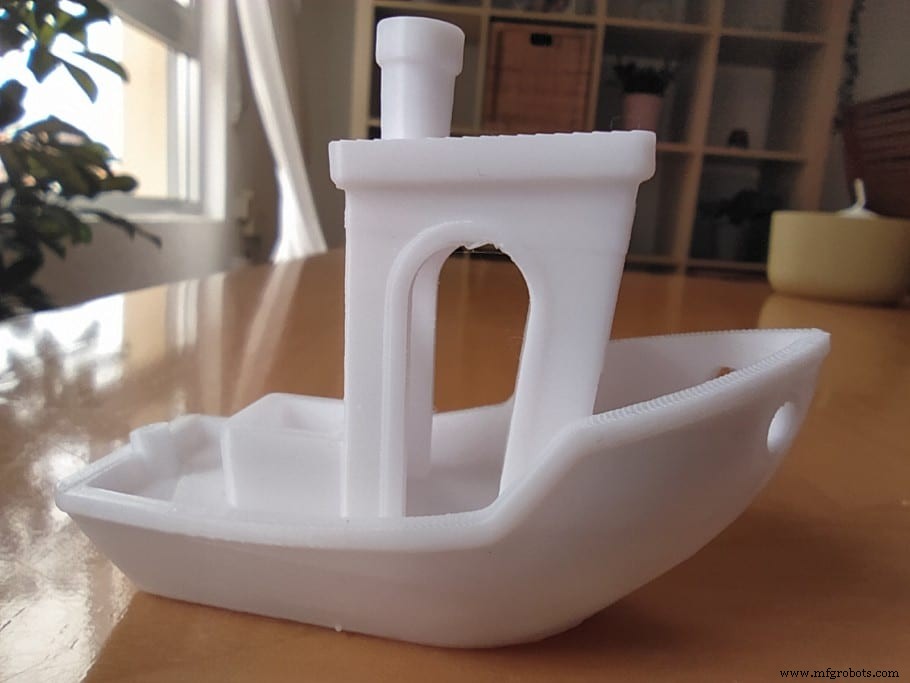
이 두 벤치(Benchy) 출력을 보세요: 왼쪽은 0.12mm, 오른쪽은 0.32mm 레이어 높이입니다.
0.12mm 벤치는 3시간 24분, 총 400레이어. 0.32mm 벤치는 1시간 26분, 150레이어. 레이어 높이만 다른데 출력 시간 차이가 꽤 큽니다.
오른쪽 벤치는 레이어 선이 훨씬 잘 보입니다. 특히 지붕과 측면 벽/레일 상단에서 계단 현상(staircase effect)이 뚜렷합니다.
노즐 직경과 레이어 높이 영향
대부분 프린터 기본 노즐 직경은 0.4mm지만, 보통 0.2mm부터 1mm까지 범위입니다. 노즐 직경을 키우면 레이어 높이도 높일 수 있고, 벽 출력 시 필요한 퍼리미터 수도 줄어듭니다(퍼리미터 자체가 더 넓어지니까요). 레이어 높이는 노즐 직경의 80%를 초과해선 안 됩니다(최솟값 제한은 없음).
노즐 직경별 권장 최대·최소 레이어 높이 표입니다. 최솟값은 노즐이 아닌 프린터 스테퍼 모터에 의존하므로 일반적으로 0.04mm 이하로 안 내리는 게 좋습니다(나중에 자세히). 최솟값이 있는 이유는 높은 수직 해상도(낮은 레이어 높이)로 출력하면서 최소 선 폭(노즐 직경)이 크면 큰 의미가 없기 때문입니다.
노즐 크기
최소 레이어 높이
최대 레이어 높이
0.15mm
0.04
0.12
0.20mm
0.05
0.16
0.25mm
0.06
0.20
0.30mm
0.08
0.24
0.35mm
0.09
0.28
0.40mm
0.10
0.32
0.50mm
0.13
0.40
0.60mm
0.15
0.48
0.80mm
0.20
0.64
1.00mm
0.25
0.80
더 큰 직경 노즐로 레이어 높이를 높이면 모델 출력 시간을 크게 단축할 수 있습니다. 때론 3~4배 빠르게 출력 가능합니다.
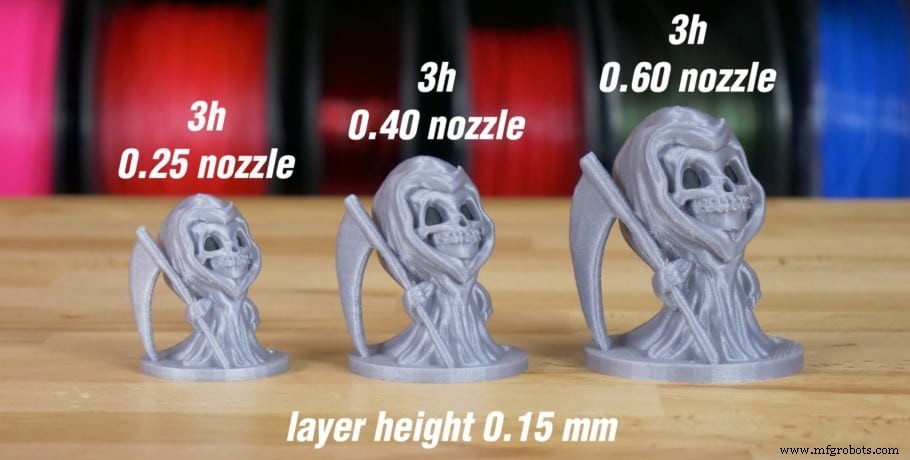
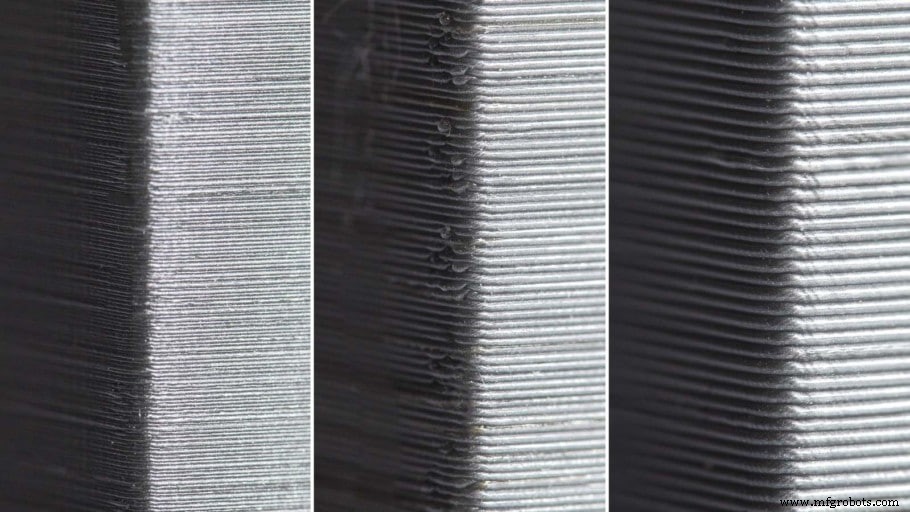
노즐 직경과 레이어 두께는 같지 않고 최종 결과에 다르게 영향을 줍니다: 레이어 높이는 주로 수직·경사 부분 출력 품질에, 노즐 직경은 주로 수평면 디테일 수준에 영향을 줍니다. 큰 직경 노즐은 더 넓은 레이어를 깔아 수직적으론 잘 안 보이기 때문입니다.
본질적으로 더 큰 직경 노즐은 더 넓은 퍼리미터를 깔고 레이어 높이를 높일 수 있게 해(노즐 직경의 80%까지), 출력을 훨씬 빠르게 만듭니다. 단점은 0.4mm 노즐에 0.12mm 레이어 높이, 혹은 더 작은 노즐에 더 낮은 레이어 높이로 출력할 때보다 품질이 훨씬 떨어진다는 점입니다. 하지만 훨씬 빠릅니다.
'화병(vase)' 모드 출력 시엔 더 큰 노즐 써도 출력 시간 단축 효과가 없습니다. 정확히 같은 이동 시퀀스를 거쳐야 하니까요.
3D 프린팅에 최적인 레이어 높이는?
대부분 3D 출력에 이상적인 레이어 높이는 0.2mm입니다. 품질과 출력 속도 간 좋은 중간 지점으로, 대형 출력물뿐 아니라 작고 디테일한 출력물에도 적당하며 레이어 선이 너무 두드러지지 않습니다. 레이어 높이를 낮추면 디테일 증가(작은 출력물에 좋음)하지만 출력 시간 늘고, 반대도 마찬가지입니다.
물론 출력물 니즈에 따라 다릅니다. 복잡한 디테일을 최대한 고해상도로 출력해야 하는 미니어처 출력과, 별로 안 예뻐도 되지만 작동해야 하는 대형 기능성 부품 출력은 아주 다릅니다.
디테일용 최적 레이어 높이
레이어 높이가 낮을수록 3D 출력이 더 디테일해집니다. 하지만 0.1mm까지입니다. 이보다 낮게, 예컨대 0.05mm로 가면 눈에 띄는 품질 향상은 없습니다. 대부분의 고해상도 필요 일상 출력엔 0.12mm가 최적입니다.
0.12mm로 출력하면 표준 0.2mm 대비 출력 시간이 꽤 늘어나니, 그 디테일 향상이 추가 시간만큼 가치 있는지 자문해봐야 합니다.
저는 멋진 매끄럽고 디테일한 마감을 원할 때 0.12mm로 출력하며, 이때 레이어 선이 거의 안 보입니다.
강도용 최적 레이어 높이
일반적으로 0.1mm~0.15mm 레이어 높이가 가장 강한 결과를 내며, 이 범위 밖이면 출력물 강도가 급격히 떨어집니다. 노즐 직경도 중요합니다. 큰 직경 노즐로 낮은 레이어 높이를 출력하면 가장 넓은 접촉 면적을 줘 전체적인 레이어 접착력이 강해집니다.
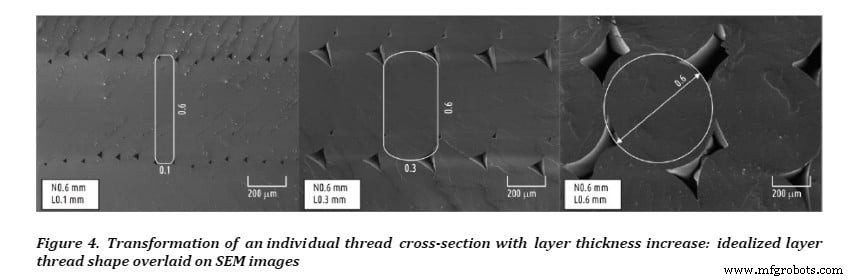
다양한 레이어 높이와 노즐 직경이 출력 강도에 미치는 영향을 알아보기 위해 연구가 수행됐습니다. 0.4mm, 0.6mm, 0.8mm 노즐과 다양한 레이어 높이로 테스트한 결과, 레이어 높이를 높일수록 부품이 약해지며, 최소에서 최대 레이어 높이까지 강도 차이가 약 3.5배였습니다.
이 이미지에서 보듯 노즐 직경이 주요 역할을 합니다. 큰 직경 노즐로 낮은 레이어 높이를 출력하면 각 레이어가 이전 레이어에 접착할 더 넓은 접촉 면적을 제공해 전반적 결합이 강해지고, 따라서 더 강한 3D 출력이 됩니다.
레이어 방향 고려하기
후크처럼 일정한 방향으로 지속적 인장을 받는 부품은, 가해질 힘 방향과 레이어 라인이 일치하도록 출력해야 합니다.
수직으로 출력하면 레이어 라인이 수평이 돼 후크가 레이어 접착력만큼만 힘을 버팁니다.
반면 옆으로 눕혀 출력하면 레이어 라인이 후크가 받을 힘 방향과 일치해 강도가 2배 이상 늘어납니다.
CNC Kitchen의 이 영상은 다양한 레이어 높이와 레이어 방향에 따른 강도 차이를 극도로 상세히 다루니, 관심 있으시면 꼭 보세요.
또한 인필 패턴도 부품 강도에 큰 영향을 주니, 용도에 따라 다른 패턴을 쓰세요.
속도용 최적 레이어 높이
출력 속도와 레이어 높이는 반비례합니다. 레이어 높이가 두꺼우면 출력 시간 단축, 얇으면 느려집니다. 표준 0.4mm 노즐 기준 0.32mm와 0.1mm 레이어 높이 모두 가능하며, 20x20x20mm 큐브 출력 시 각각 18분, 59분 걸립니다.
최대한 빠르게 출력하려면 가장 큰 노즐에 가능한 가장 두꺼운 레이어 높이를 쓰세요. 디테일은 희생되지만 출력 시간을 극적으로 줄일 수 있습니다.
대부분 표준 0.4mm 노즐 쓰시는 분들에겐 0.28mm나 0.32mm가 최대 레이어 높이로 적당합니다. 거기서 더 빠르게 하려면 슬라이서 설정 조정 외엔 노즐을 더 큰 직경으로 교체하는 수밖에 없습니다.
프로토타이핑용 최적 레이어 높이
프로토타이핑은 출력 부품이 최종 제품이 아니니 빨라야 합니다. 레이어 높이뿐 아니라 노즐 직경, 인필 퍼센트, 슬라이서 출력 속도 설정도 중요합니다.
일반적으로 가능한 큰 노즐, 가능한 적은 인필(큐빅 인필 가능하면 추천, 3D 인필이라 전 방향 강함), 가장 두꺼운 레이어 높이, 가장 빠른 출력 설정 쓰세요.
출력 속도 높이면 이전 레이어가 제대로 안 굳거나, 링잉·고스팅, 나쁜 치수 정밀도 등 문제가 생길 수 있습니다.
속도 설정은 프린터마다 다르지만, 퍼리미터 속도 100mm/s, 인필 200~250mm/s로 시작하면 출력 시간을 획기적으로 줄일 수 있습니다.
레이어 높이가 얼마나 중요한가?
레이어 높이 높이면 프린터가 같은 높이에 더 적은 레이어를 깔아 빨라지지만, 두꺼운 레이어로 해상도와 품질은 떨어집니다. 매끄럽고 디테일한 출력을 원하면 낮은 레이어 높이가 권장됩니다.
앞서 링크한 두 벤치 출력을 되돌아보세요. 0.32mm 출력엔 인필 선이 뚜렷이 보이고, 0.12mm 출력엔 거의 안 보입니다. 가장 두드러지는 건 지붕과 레일/측면 벽의 명확한 계단 현상입니다.
레이어 높이를 더 낮추면 레이어 선이 덜 보이고 계단 현상도 훨씬 덜하지만, 해상도 높이면 출력 시간 늘고, 더 낮춰도 품질 유의미한 개선은 없으면서 시간만 많이 늘어나는 지점이 옵니다.
일반적으로 0.12mm나 0.1mm면 극도로 디테일한 결과물 내기 충분합니다. 이보다 낮추면 시간이랑 마지널한 품질 개선(있다면)을 맞바꾸는 겁니다.
3D 프린팅 레이어 높이 계산기
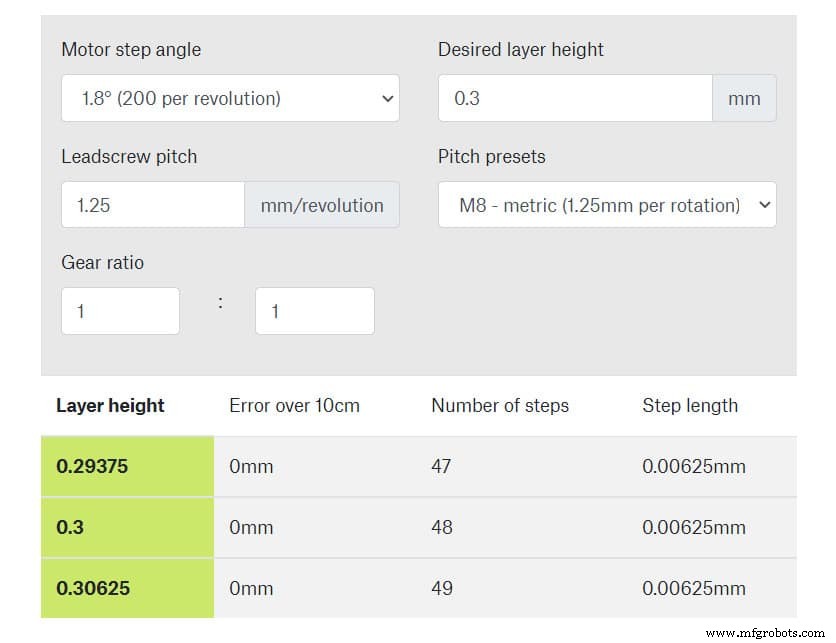
프루사(Prusa)가 개발한 최적 레이어 높이 계산기로, Z축이 풀 스텝 단위로만 움직이게 하는 레이어 높이를 고를 수 있습니다. Z축은 보통 비활성 상태 때 마이크로스텝 중이면 비활성화되며, 이때 축이 가장 가까운 풀 스텝으로 뛰어 오차가 생깁니다.
임페리얼 리드스크루 머신에 가장 유용하지만, 메트릭 리드스크루에서 특이한 레이어 높이 쓸 때도 유용합니다.
파라미터 몇 개 넣으면 이상적 레이어 높이를 알려줍니다.
엔더 3 스테퍼 모터 매직 넘버
레이어 높이는 '매직 넘버'로 나눌 수 있습니다. 이 매직 넘버는 특정 프린터에서 가장 잘 작동하는 레이어 높이들입니다.