엔더 3(Pro/V2) 벨트 텐션 완벽 가이드: 얼마나 조여야 할까?
이 글에서 엔더 3(Ender 3) 벨트 관련 중요 정보와 벨트를 얼마나 조여야 하는지 다루겠습니다.
벨트 텐션이 아주 느슨한 상태, 적당히 조인 상태, 최대한 조인 상태 세 가지로 출력한 세 가지 테스트 큐브 결과도 보여드려 직접 확인하실 수 있게 했습니다. 사실 그중 하나는 아예 출력이 안 됐습니다!
마지막으로 벨트 텐션을 제대로 조절하는 법과, 엔더 3·엔더 3 프로용 제대로 된 벨트 텐셔너 구매처(엔더 3 V2는 기본 탑재)도 알려드리겠습니다.
그럼 엔더 3 벨트는 얼마나 조여야 할까요? 벨트는 기어 스킵(skipping)을 막기 위해 유격(slack) 없이 최대한 조여야 합니다. 벨트가 끊어지거나 늘어나지 않는 한 더 조일수록 전체 출력 품질이 향상됩니다.
저희가 시행착오 겪으며 엔더 3 고품질 출력 최적 설정을 찾는 수고를 덜고 싶다면, 엔더 3 프린터 시리즈 전용으로 맞춤 제작한 저희 큐라(Cura) 프로필을 꼭 확인하세요(전부 7달러에 구매 가능).
느슨한 벨트 vs 조인 벨트 출력 품질 차이
테스트하려고 벨트를 꽤 많이 풀었는데, X축과 Y축 벨트가 얼마나 느슨했는지 보여드리겠습니다:
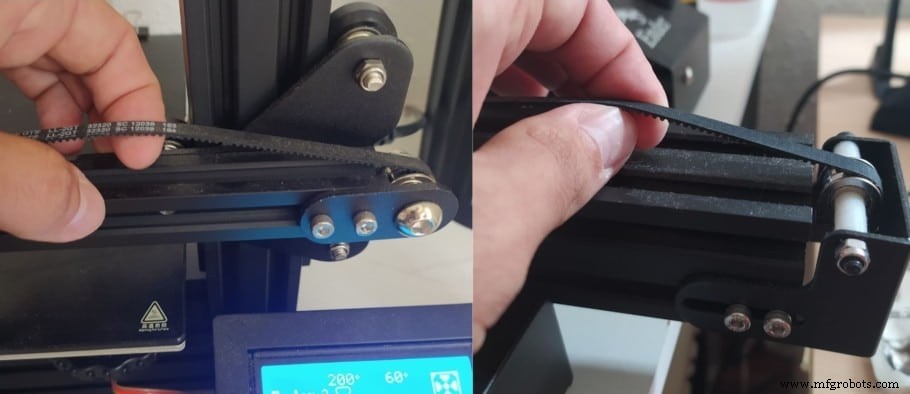
자, 결과입니다:
앞서 말했듯 벨트는 조일수록 좋지만, 직접 결과 보시고 싶으실 테니 3개 20mm 큐브가 어떻게 출력됐는지 보여드리겠습니다:
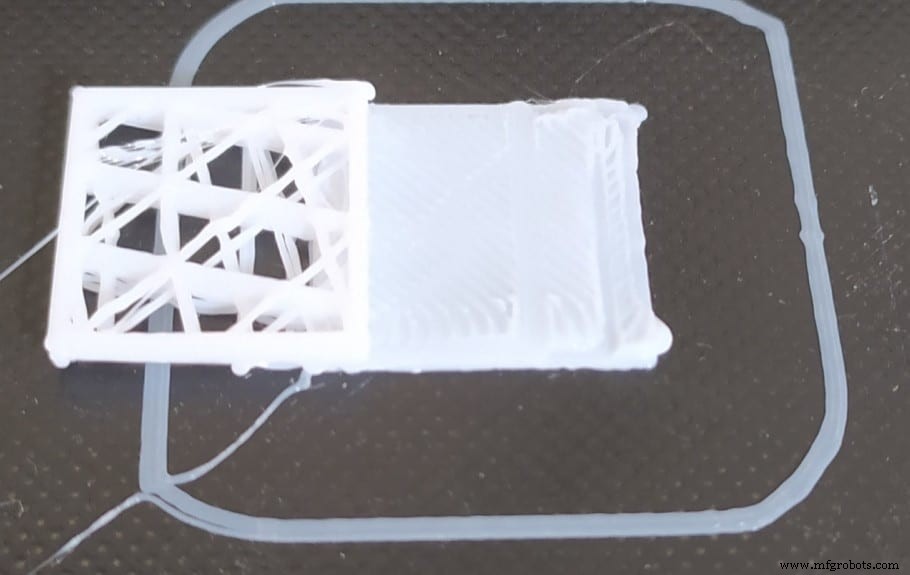
첫 번째 큐브에서 보듯 X축 벨트가 너무 느슨해 기어 스킵이 발생해 큐브 전체가 왼쪽으로 치우쳤습니다.
느슨한 X축 벨트에서 매우 흔한 현상인데, 무슨 일이 일어나는지 명확히 보여 진단과 수리가 정말 간단합니다.
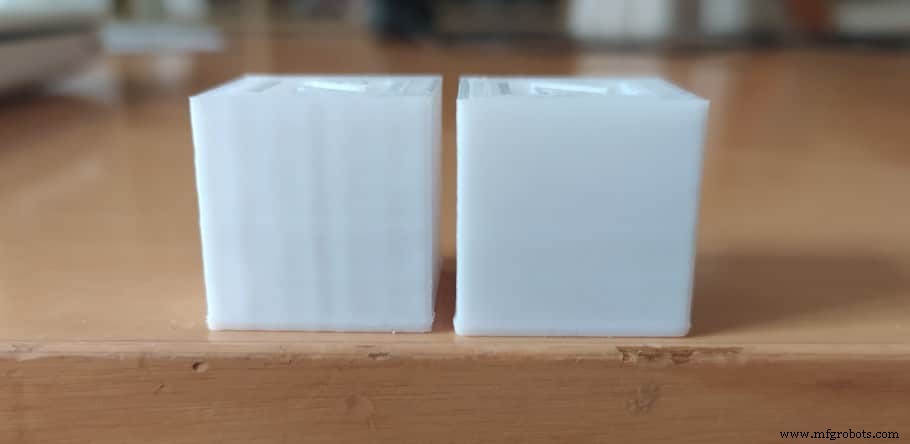
두 번째와 세 번째 큐브에서 벨트 텐션이 출력 품질에 어떻게 영향을 주는지 명확히 보입니다. 두 번째 큐브에 있는 물결 무늬가 세 번째 큐브엔 전혀 없습니다.
제대로 텐션 안 잡힌 벨트는 레이어 선이 있어야 할 것보다 더 눈에 띄게 만들 수도 있습니다. 이게 압출 불일치 때문일 수도 있지만, 대부분 벨트 탓이란 생각은 못 하고 아예 확인도 안 해봅니다.
'3D Printed Horrors' 유튜브 채널 예시:
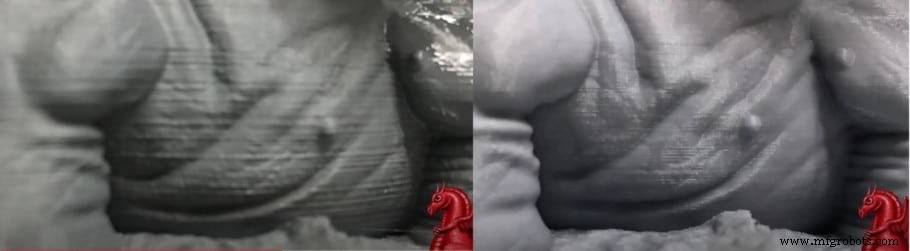
오른쪽 출력 품질이 훨씬 좋고, 똑같이 선명한 레이어 선이 안 보입니다.
엔더 3 벨트가 너무 조여도 문제인가?
벨트가 끊어지거나 늘어나지 않는 한, 최대한 조여야 최고 출력 품질을 내고 의도치 않은 기어 스킵(이로 인해 이후 레이어가 한쪽으로 밀려 계단 현상 발생)도 방지할 수 있습니다.
하지만 벨트를 너무 세게 조여 망가뜨릴 가능성은 진짜 있습니다. 최대한 조이되 조심스럽게 하세요.
다음으로 동봉된 도구로 엔더 3 두 벨트 텐션 조절하는 법 설명하고, 전용 벨트 텐셔너 구매처와 사용법도 보여드리겠습니다.
엔더 3(Pro, V2) 벨트 텐션 조절법
일반적으로 Y축 벨트는 출고 시부터 꽤 조여져 있습니다. 제건 완벽해서 테스트하려고 일부러 풀었습니다. 하지만 X축 벨트는 직접 설치해야 하는 거라 여기서 문제가 생기기 쉽습니다.
일반적으로 X축 벨트가 신경 써야 할 벨트고, Y축은 보통 괜찮습니다.
엔더 3 X축 벨트 조절법:
도구 하나만 필요합니다. 프린터 동봉된 두 번째로 큰 육각 렌치.
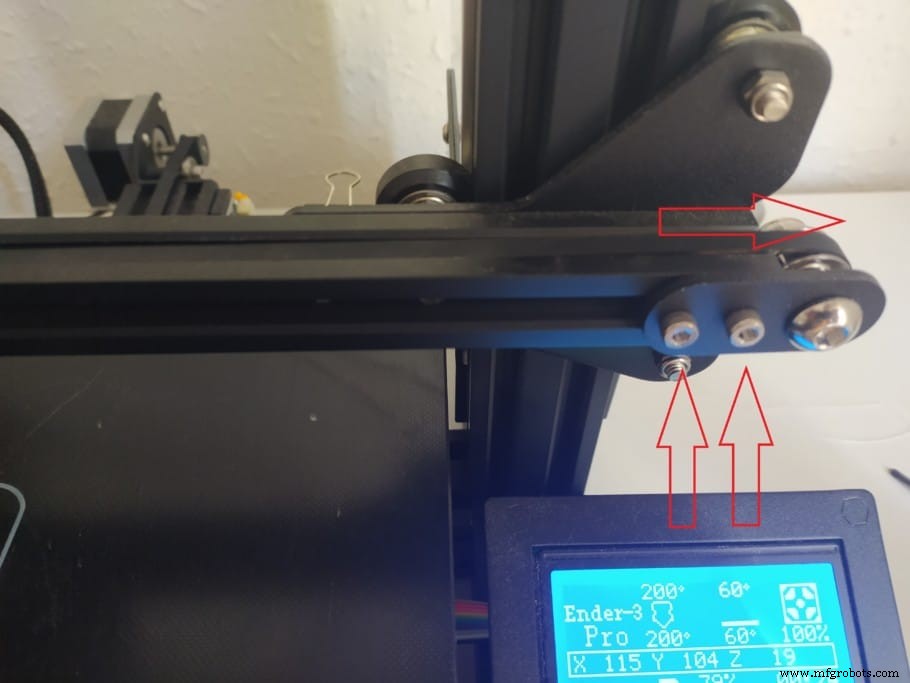
- X축 맨 오른쪽 아이들러(idler) 나사 두 개 풀기.
- 아이들러 당겨 벨트 텐션 잡고 한 손으로 고정.
- 나사 다시 조이며 아이들러가 X축과 평행하게 유지되게 하기.
처음 프린터 조립할 때 X축 벨트 텐션 조절을 잘 못 해 첫 출력이 기어 스킵으로 망했습니다. 다행히 출력 초반이라 망정이지, 후반에 그랬으면 최악이었겠죠!
엔더 3 Y축 벨트 조절법:
이건 브래킷을 고정하는 나사가 훨씬 많아 손으로 조이기 더 힘듭니다. 제대로 조이려면 정말 세게 당겨야 합니다. 그래도 같은 육각 렌치 쓰면 됩니다.
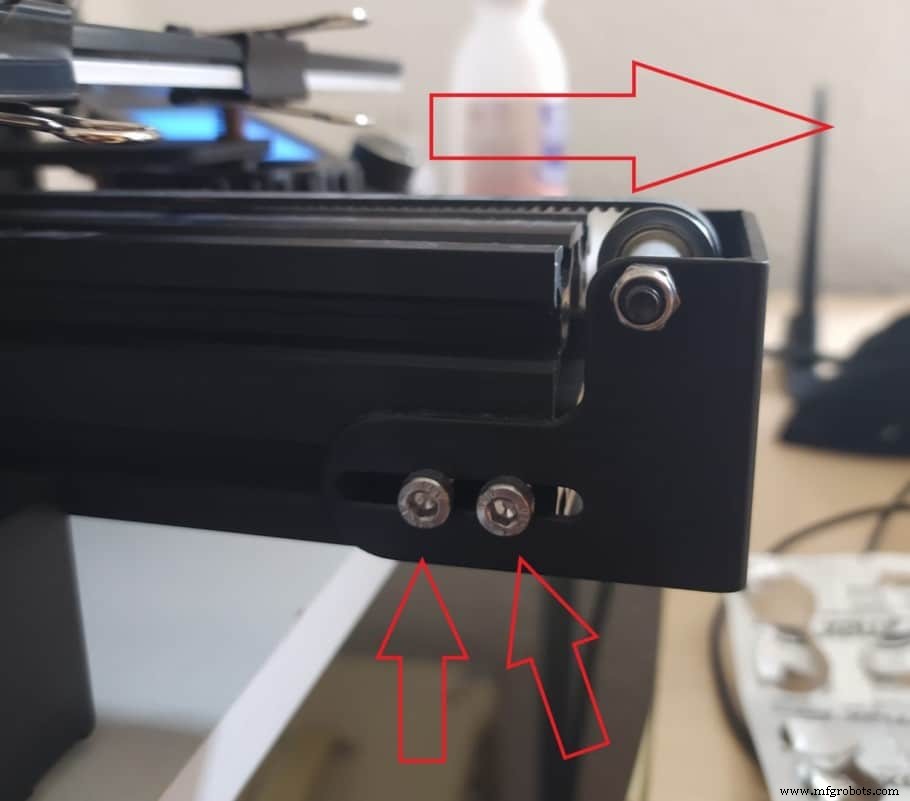
- 브래킷 옆면 네 개 나사를 동봉된 육각 렌치로 풀기.
- 브래킷 당겨 벨트 텐션 잡기.
- 벨트 풀리지 않게 브래킷 당긴 상태 유지하며 네 개 나사 조이기.
벨트 텐셔너 업그레이드
이 벨트 텐셔너도 여러 버전이 있는데, 어떤 거든 작동 원리가 비슷해(노브 돌려 텐션 쉽게 조절) 아무거나 써도 됩니다.
하지만 엔더 3, 엔더 3 프로, V2는 Y축 폭이 다르니 본인 프린터에 맞는 걸 사야 합니다.
설치 후 노브를 시계 방향으로 돌리면 벨트 조이고, 반시계 방향이면 풉니다.
추천: 엄청 세게 조인 뒤 반 바퀴 정도 반시계 방향으로 살짝 풀어 벨트 늘어나는 걸 방지하세요.
벨트 텐셔너 예시 (아마존 판매).
저희가 시행착오 겪으며 엔더 3 고품질 출력 최적 설정을 찾는 수고를 덜고 싶다면, 엔더 3 프린터 시리즈 전용으로 맞춤 제작한 저희 큐라(Cura) 프로필을 꼭 확인하세요(전부 7달러에 구매 가능).
결론
느슨한 벨트는 출력을 완전히 망칠 수 있고, 충분히 안 조여진 벨트도 눈에 띄는 레이어 선과 물결 무늬를 만듭니다.
벨트 손상 안 가는 선에서 최대한 조이길 추천합니다. 엔더 3 출력 품질을 꽤 크게 향상시키고 신뢰성도 높여줍니다.
벨트 텐셔너 도움될 수 있지만, 솔직히 순정 엔더 3 구성으로도 수동 텐션 조절로 같은 결과 낼 수 있다고 생각합니다. 다만 제대로 조이기가 더 어려울 뿐이죠.
이 정보가 유용했길 바랍니다!
좋은 하루 되세요!
추천 제품 섹션 확인하기
어떤 프린터, 필라멘트, 업그레이드를 살지 고민하며 시간을 낭비하지 않도록 추천 제품 섹션을 마련했습니다. 이 작업이 얼마나 막막하고 혼란스러운지 잘 알기 때문입니다.
초보자부터 중급자, 전문가까지 두루 추천할 만한 3D 프린터를 엄선해 결정하기 쉽게 했고, 필라멘트와 업그레이드도 직접 테스트하고 신중히 골라 어떤 것을 선택하든 제 성능을 발휘하도록 했습니다.



