PLA·ABS 최적 히티드 베드 온도: 3D 프린팅 접착력 높이는 법
3D 프린팅 좀 해보셨다면 히티드 베드(Heated Bed)는 익숙하실 겁니다. 빌드 플레이트를 데워주는 이 장치는 초반 레이어 접착력을 높여 출력 성공률을 크게 올립니다. 필라멘트별 최적 베드 온도는 무엇일까요?
정답: PLA 60°C, ABS 100~110°C. 이 설정으로 첫 레이어 접착력이 극대화됩니다. ABS는 수축률이 최대 8%에 달해 출력 중 온도 유지가 필수라 히티드 베드가 선택이 아닌 필수입니다. 너무 낮으면 접착 불량, 너무 높으면 '코끼리 발(Elephant's Foot)' 현상 발생.
히티드 베드가 왜 중요할까?
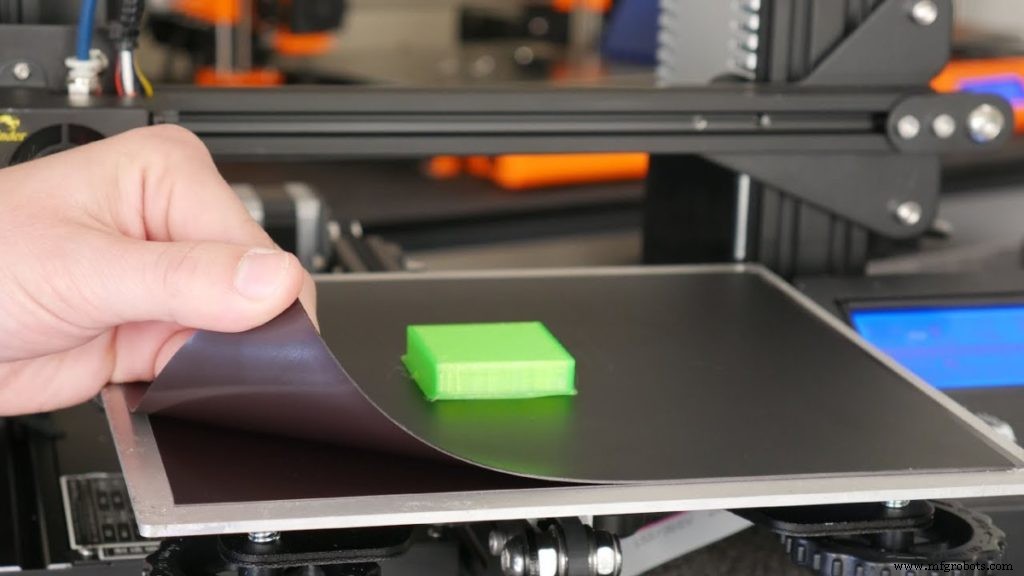
3D 프린팅은 온도와의 싸움입니다. 핫엔드가 필라멘트를 녹여 레이어를 쌓는데, 소재마다 냉각 시 수축 반응이 다르고 베드 접착력이 약하면 모델이 떨어져 출력이 망가집니다. 히티드 베드는 첫 레이어 접착력을 높이고 열수축을 줄여줍니다.
PLA: 가장 대중적이고 쉬운 소재
PLA는 수축이 적어 히티드 베드 없이도 출력 가능하지만, 베드 레벨링이 완벽하지 않으면 모서리 워핑으로 이어집니다. 제대로 레벨링된 베드라면 60°C가 최적입니다. 브랜드별로 ±5~10°C 차이 날 수 있으나, 70°C 넘기면 '코끼리 발'(첫 레이어가 녹아 퍼지며 밑단이 두꺼워짐) 발생. 50°C 미만은 접착 개선 효과 미미. 대형 프린터는 베드 열손실이 커서 온도를 약간 올리는 편이 좋습니다.
외부 환경이 출력 품질에 미치는 영향
대부분 카르테시안 프린터(Prusa i3, Ender 3, CR-10 등)는 인클로저(챔버)가 없습니다. 외부 공기 흐름에 노출돼 있습니다.
- 문·창문 근처, 에어컨 바람 직통 경로 피하기. 찬바람이 베드 열을 뺏어가 레이어/베드 접착력 급감.
- 에어컨과 같은 방이라면 프린터를 찬바람 안 닿는 곳에 두거나, 에어컨 끄고 테스트 출력해보세요.
- 습도: 필라멘트가 습기 먹으면 부서지기 쉽고 출력 실패 원인. 실리카겔 넣은 밀폐 박스에 보관 권장.
PLA 출력에 인클로저(챔버) 꼭 필요할까?
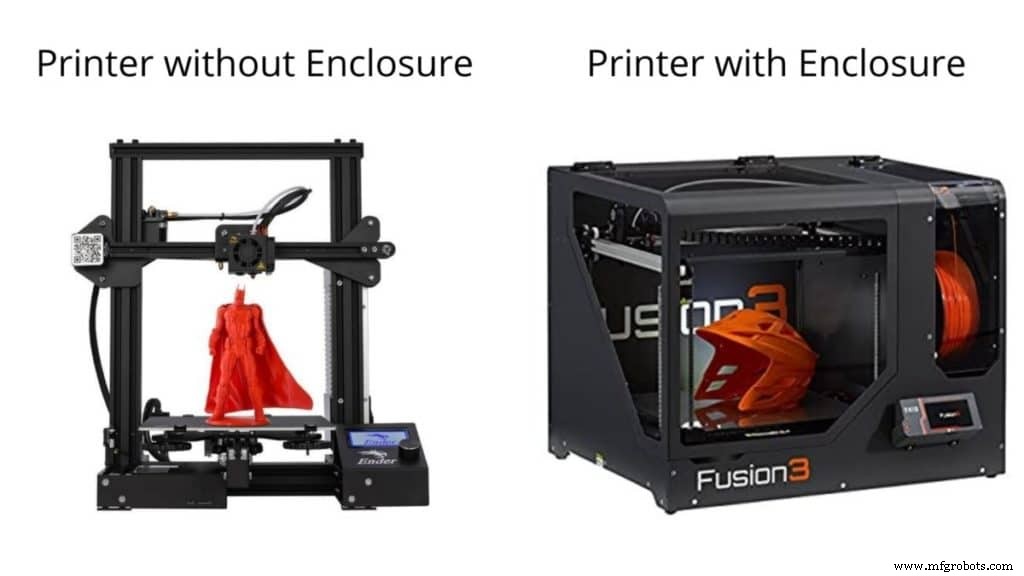
필수 아님. 건조하고 따뜻한 방에 프린터를 두면 PLA는 인클로저 없이도 잘 나옵니다. 수축이 적고 히티드 베드만 잘 쓰면 됩니다. 극한 추위 지역이 아니라면 인클로저 구매/제작비 아끼세요. 캘리브레이션과 온도 설정만 잘 잡아도 웬만한 문제는 해결됩니다.
만약 인클로저를 쓴다면: 열 유지로 온도 안정화, 워핑 방지, 전력 소모 감소 등 장점 많음. 단, 종이 상자 등 가연성 재료는 화재 위험 절대 금물. 소화기 비치 필수. 인스트럭터블스(Instructables) 등 DIY 사례 참고.
ABS 최적 베드 온도: 100°C 기준
ABS는 PLA 이전 주력 소재였습니다. PLA엔 없는 장점(고온 견딤, 충격 강도, 저온 강성 유지, 아세톤 증기 연마 가능 등) 덕에 여전히 인기.
하지만 냉각 시 8% 수축으로 히티드 베드 + 인클로저가 필수입니다. 출력 중 모델 온도 유지가 관건. 베드 100°C 설정, 쿨링 팬 완전 끄기.
ABS 출력 추천 설정 (경험치)
- 익스트루더 온도: 230~245°C (색상·브랜드별 조정)
- 속도: 40~50mm/s
- 리트랙션: PLA와 동일(6.5mm)
- 쿨링 팬: 전체 출력 중 OFF
- 베드 온도: 100°C
- 브림: 3mm
- 래프트: 뾰족/작은 오브젝트엔 필수
ABS엔 인클로저가 꼭 필요할까?
일부 올드스쿨 메이커는 "인클로저 없이도 ABS 잘 뽑는다"고 하지만, 그건 엄청난 시행착오와 소재 낭비 끝에 얻은 노하우입니다. 인클로저 사서(또는 만들어) 몇 가지 설정만 잡으면 같은 결과를 훨씬 쉽게 얻습니다. 프린터는 수단이어야지 목적이 아니잖아요?
인클로저는 열 손실 최소화로 작업 온도 안정 유지, 전력 절약, 외부 공기 흐름 차단 효과가 큽니다. ABS는 PLA보다 훨씬 안정적인 환경 필요하니 인클로저 투자 아끼지 마세요.
추천 제품 섹션
프린터, 필라멘트, 업그레이드 파츠 선정의 고민을 덜어드리고자 테스트를 거쳐 엄선한 추천 리스트를 마련했습니다. 초보자부터 전문가까지 두루 쓸 만한 제품들입니다.



