모서리 컬링(Curling) 방지: 3D 프린팅 과다 익스트루전 해결법
초보자든 베테랑이든 출력 이슈는 늘 따라붙습니다. 고수는 출력물 보고 원인·해결책을 바로 짚어냅니다. 근본 원인 파악이 가장 어렵고 중요합니다. 모서리 컬링(Over-extrusion Curling) 해결법, 지금부터 파헤칩니다.
핵심 해결책: 익스트루전 온도 낮추기, 레이어 팬 최대 가동, 레이어 최소 시간 15초 설정(소형 레이어 속도 저감). 모서리 컬링은 과다 익스트루전과 혼동되기 쉬우나, 모서리에서만 발생한다는 차이점이 있습니다. 원인은 적층 소재의 느린 냉각·수축.
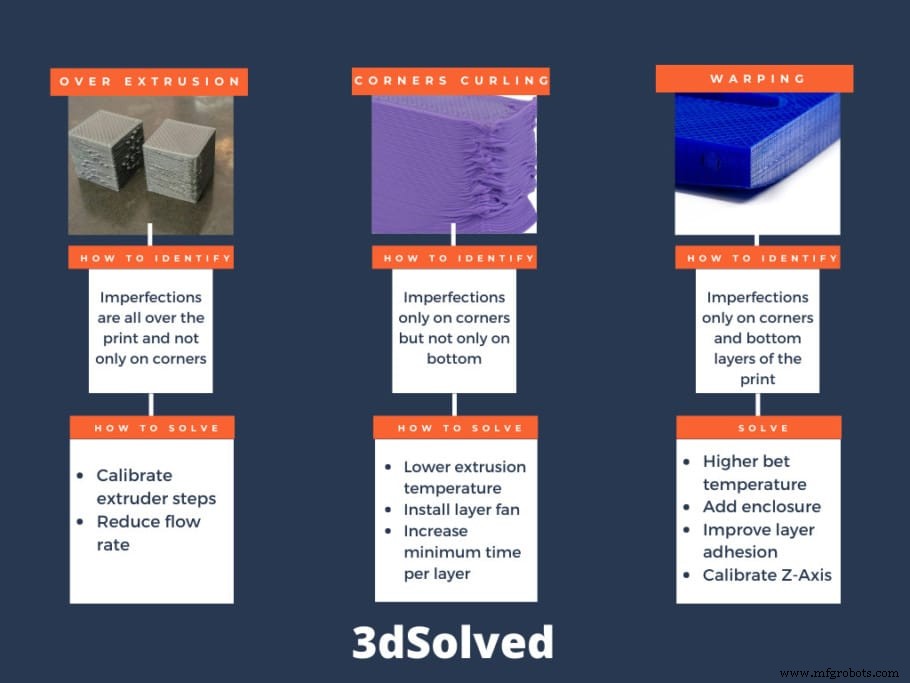
모서리 컬링 vs 전체 과다 익스트루전
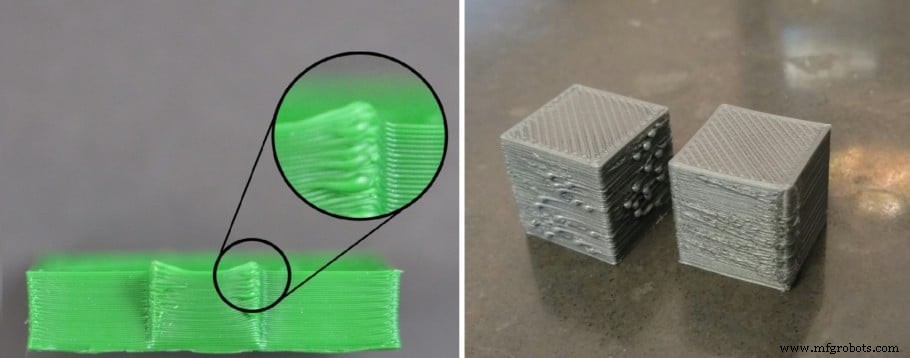
모서리 컬링을 과다 익스트루전으로 오인해 플로우(유량) 줄이는 분 많은데, 완전 해결 안 됨. 구별법: 수직 벽면 형태 확인. 과다 익스트루전이면 벽면 전체가 '짜낸 듯' 불룩함. 컬링은 급격한 소재 공급이 필요한 날카로운 모서리에서만 발생.
원리: 소재 냉각 수축 시 모서리 안쪽 소재가 더 많아 코너를 당겨 올림. 레이어 쌓일 때마다 노즐이 솟은 모서리에 닿아 변형 가중. 식은 후 노즐이 모서리 치면 파트 통째로 떨어지거나 스테퍼 모터 스텝 손실로 레이어 전체 어긋남(오픈루프라 복구 불가).
모서리 컬링 vs 워핑(Warping)
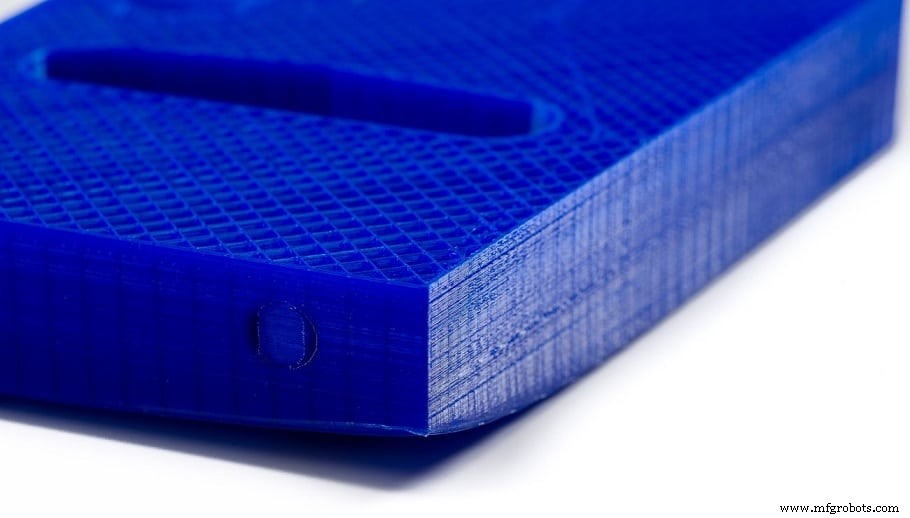
둘 다 모서리에서 일어나 혼동 쉽지만 원인·해결 다름.
- 워핑: 베드 접착 불량으로 바닥 레이어만 들림. 날카로울수록 심함. 베드 온도 올리거나 인클로저로 해결. 찬바람 치명적.
- 컬링: 상단 레이어에서도 발생. 베드 온도 영향 적음. 노즐 온도 낮추기, 레이어 팬 달기, 속도 줄이기로 해결.
모서리 컬링 해결 파라미터
주원인: 과도한 익스트루전 온도. 너무 뜨겁게 나오면 연화 시간 길어져 수축하며 모서리 들림. 슬라이서에서 다음 파라미터 조정:
노즐 온도 낮추기
잼/언더 익스트루전 해결한다고 온도 올리는 분 많은데, 근본 해결 안 되고 컬링·PTFE 튜브 탄화 등 부작용만 생김. 가능한 최저 온도로 소재 수축 시간 줄이기. 온도 타워 테스트로 필라멘트별 최적 온도 찾기.
PLA 출력 시 출력물 광택으로도 판단: 너무 번쩍이면 온도 과다. 낮추세요.
쿨링 강화
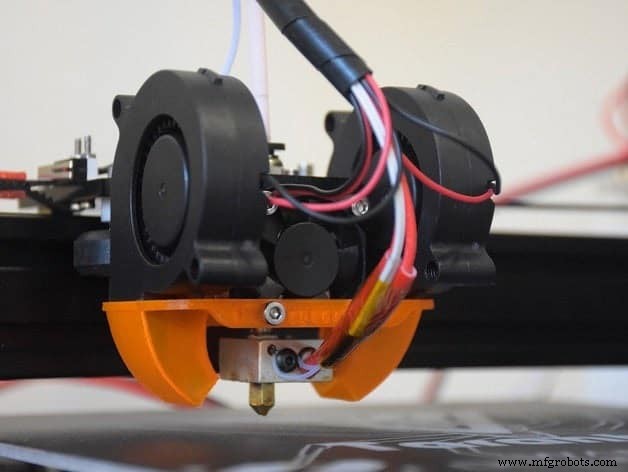
레이어 팬 없으면 지금 달으세요. 소재 냉각 시간 단축→모서리 들림 방지. 첫 레이어엔 팬 끄기(워핑 유발). PWM 제어로 필요 시 정밀 제어 가능.
팬 방향 중요: 노즐 식히면 온도 에러·출력 중단. 오브젝트 한 쪽만 식으면 반대쪽 컬링. 레이디얼 덕트(전방향 균일 바람) 추천. GeeTech i3 Pro B, Tevo Tarantula용 덕트 설계도 공유됨.
출력 속도 조절
소형 파트는 새 레이어가 이전 레이어 식기 전 시작돼 완전 고결 안 됨. 슬라이서 최소 레이어 시간(Minimum Layer Time) 15초 설정 → 소형 레이어 자동 감속. 그래도 안 되면 속도 10mm/s씩 낮춰가며 테스트.
과다 익스트루전 해결 (벽면 전체 불룩할 때)
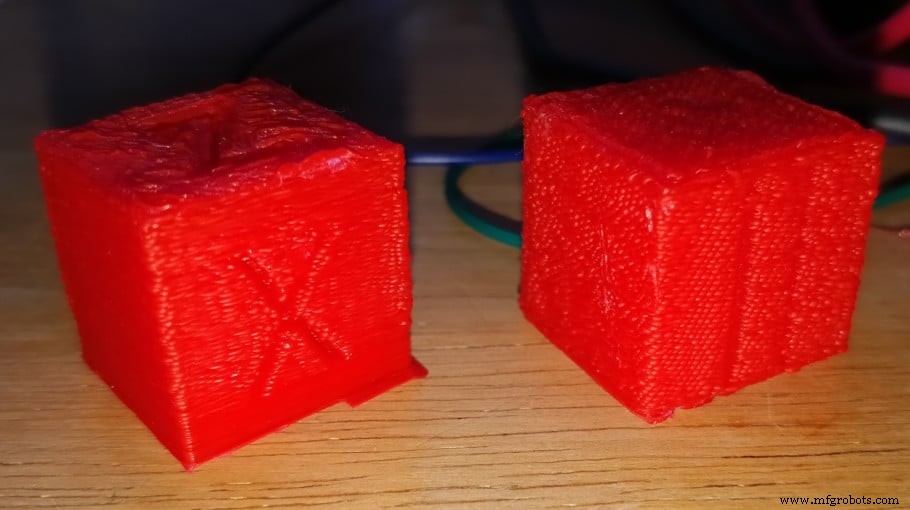
벽면이 '짜낸 듯' 흐르면 익스트루전 파라미터 재설정.
- 익스트루더 스텝 캘리브레이션: 필라멘트에 마크 → 100mm 익스트루드 명령 → 마크가 익스트루더 입구에 정확히 와야 정상. 안으로 들어갔으면 과다 익스트루전(스텝 값 낮추기).
- 플로우 레이트(Flow Rate) 조정: 스텝 캘리 후 소재 밀도 차이 보정용. ABS/PLA/TPU별 다르게 설정. 캘리퍼/마이크로미터로 실측해 퀵 조정 가능(테스트 모델 활용).
필라멘트 종류별 컬링/워핑 경향
모든 열가소성 수지는 열팽창·냉각수축함. 차이는 수축률·속도.
- PLA: 수축률 가장 낮아 광범위 조건에서 출력 쉬움. 저가.
- PETG: 수축률 낮음. 히티드 베드 필수.
- 나일론/ABS: 수축률 커서 인클로저 거의 필수.
ABS가 히티드 베드 필수인 이유
냉각 수축 심함. 90°C 베드로 첫 레이어 따뜻하게 유지 안 하면 온도 차이로 코너 들림. 워핑 빈번·제거 어려움. 베드 레벨링 철저 + 인클로저로 완화. 식으면 PLA보다 단단해 노즐 치면 파트 통째로 떨어질 위험 더 큼. 기술적 필수 사양 없으면 PLA로 전환하면 문제 자동 해결.
추천 제품 섹션
프린터, 필라멘트, 업그레이드 파츠 선정의 고민을 덜어드리고자 테스트를 거쳐 엄선한 추천 리스트를 마련했습니다. 초보자부터 전문가까지 두루 쓸 만한 제품들입니다.



