3D 프린팅 서포트 마스터하기: 품질·효율 높이는 종합 가이드
3D 프린터 써보셨다면 서포트(Support) 존재를 모를 리 없습니다. 하지만 대부분 서브옵티멀(비최적) 파라미터로 쓰고 있죠. 이 글에서는 서포트 품질 향상과 애초에 서포트 덜 쓰게 하는 법을 다룹니다.
기준값: 오버행 각도 45° 초과 또는 브리지 거리 50mm 초과 시 서포트 추가. 이는 보수적 값이라 성공률 보장. 온도 최소화·쿨링 강화·속도 저감으로 60~65° 오버행, 150mm 브리지까지 무서포트 가능.
서포트란? 언제 필요하나?
녹은 플라스틱을 레이어 쌓아 올리는데, "이 지점에 필라멘트 놓으려는데 밑에 아무것도 없으면?" 프린터는 G코드대로만 움직여 공중 출력→실패. 이를 막으려 세로 지지 구조물(서포트)을 슬라이서가 자동 배치(수동 지정도 가능). 오버행·브리지 구간이 대상.
오버행(Overhang) vs 브리지(Bridge)
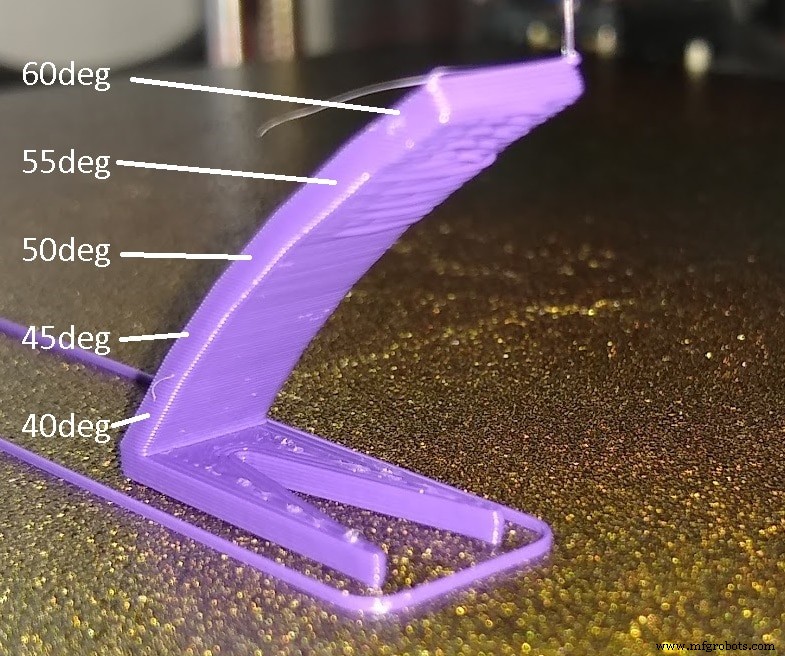
오버행: 특정 부분 경사각이 너무 커서 필라멘트 라인 너비 절반 이상이 이전 레이어에 안 닿음. 출력 속도·온도·레이어 높이에 따라 '절벽' 생겨 필라멘트 처짐.
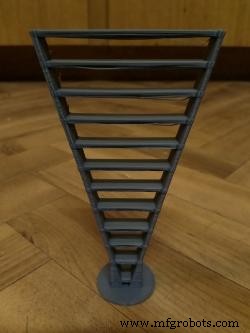
브리지: 두 지점 사이 간격 띄워 필라멘트 잇기. 공중에서 라인 뽑는 형태라 문제 같지만 파라미터 잘 잡으면 서포트 없이도 잘 나옴.
오버행 각도 한계와 개선법
구조적으로 필라멘트 라인(기본 0.4mm) 절반(0.2mm) 이상이 아래 레이어에 닿아야 지지됨. 어떤 레이어 두께든 최대 오버행 각도 45°면 보장됨(수직선 기준 0°, 수평=브리지 90°). 슬라이서는 45° 넘으면 서포트 생성.
이건 보수적 기준. 파라미터 튜닝으로 더 큰 각도 가능.
오버행 각도 늘리는 파라미터 튜닝
서포트 추가 시간·필라멘트 낭비 줄이려 오버행 품질 개선 필요. 오버행 테스트 모델 출력하며 한 파라미터씩 바꿔 테스트. 60~65° 달성 가능.
1. 익스트루더 온도 낮추기
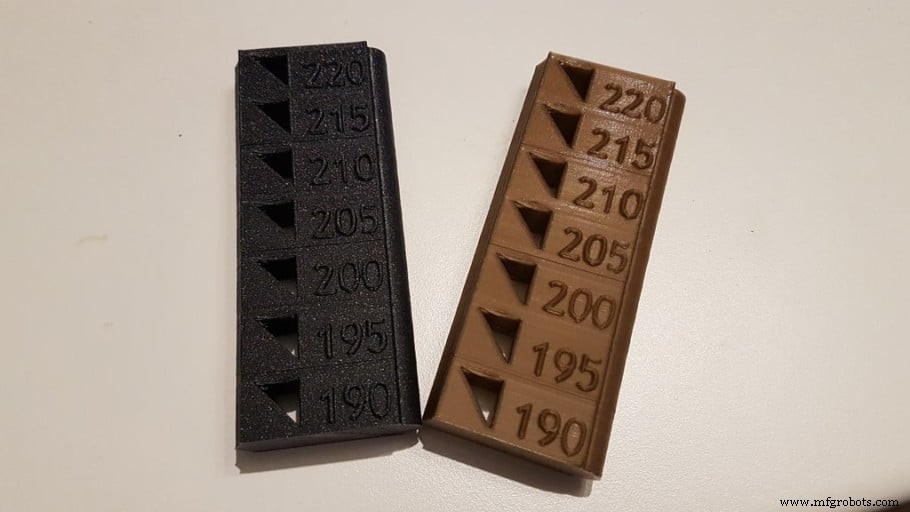
필라멘트 작업 온도(PLA 190~220°C) 도달하면 흐름. 배치 후 빨리 굳어야 처짐 방지. 온도 너무 높으면 냉각 지연→처짐→변형. 작동 가능한 최소 온도로 내리기. 온도 타워(Temperature Tower)로 필라멘트별 최적 온도 찾기(매 새 필라멘트마다 권장).
2. 플로우 레이트(Flow Rate) 낮추기
과다 익스트루전되면 냉각 더 느림. 가장자리 물방울 맺히듯 흐르면 플로우/익스트루더 스텀 점검.
3. 쿨링 강화
블로워 타입 레이어 팬 100% 필수. 노즐 출구에 찬바람 직격→필라멘트 급속 냉각·경화→외벽 형상 유지. 팬 방향이 한 쪽만 식히면 반대쪽 품질 저하. 중요 디테일이 팬 바람 정면 오게 오브젝트 회전 배치. 추천 팬: 5015 블로워(저렴·고효율). 팬 처음 달면 PID 튜닝 필요(유튜브 튜토리얼 참고).
브리지 거리 한계와 개선법
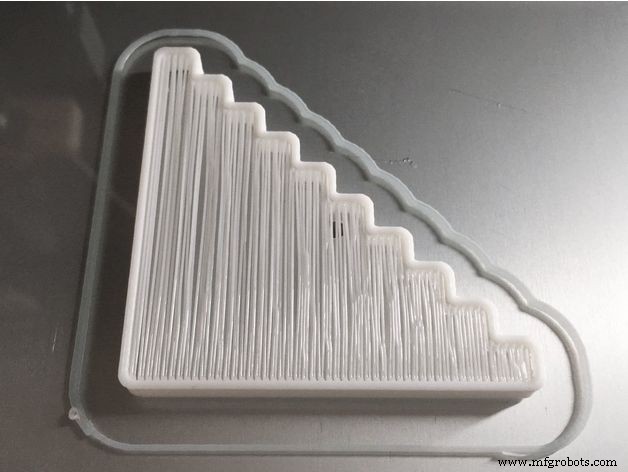
필라멘트 자중으로 처짐. 두 지지점 거리 임계값 넘으면 아래 휘어짐. 브리지 테스트 모델(싱기버스)로 프린터 한계 측정·파라미터 튜닝. 한 파라미터씩 바꿔 재출력.
핵심 파라미터: 익스트루전 온도(냉각 속도 직결). 레이어 팬 블로워 100% 필수. 노즐이 바람 막지 않게 배치. PID 튜닝 권장. 그래도 너무 긴 브리지는 서포트가 최후 수단.
서포트 최적 설정 (Cura 기준, 타 슬라이서 유사)
서포트 배치 범위
Everywhere 선택 시 내부에도 서포트 생성(과도할 수도, 필요할 수도). 오브젝트 설계 따라 판단.
서포트 구조 타입
- Grid(격자): 강도 높고 긴 서포트도 안 쓰러짐. 단점: 제거 어려움, 시간·필라멘트 대폭 증가.
- Lines(라인): 얇은 줄 쌓은 구조. 빠르고 필라멘트 적게 듬. 단점: 높으면 기울어지거나 부서짐.
거의 항상 Lines 패턴으로 충분. Grid는 예외적 경우만.
오버행 각도 임계값
이 각도 넘으면 서포트 생성. 오버행 테스트 결과 반영. 테스트 전엔 45°로 안전 설정.
채움 밀도(Fill Amount)
서포트 소재 밀도(%). Lines 기준 높을수록 줄 간격 좁음. 25%로 시작해 품질 유지되면 조금씩 내리기. 최적 범위: 10~25%.
X/Y 거리 (수평 간격)
파트와 서포트 사이 수평 거리. 작을수록 지지력 좋지만 달라붙어 제거 힘듦. 권장 0.6mm.
Z 거리 (수직 간격)
파트와 서포트 사이 수직 간격. 0.2mm 권장. 간격 없으면 파트·서포트 일체화→제거 시 표면 손상. 숙련되면 거리 늘려 제거 쉽게.
멀티 익스트루더와 서포트
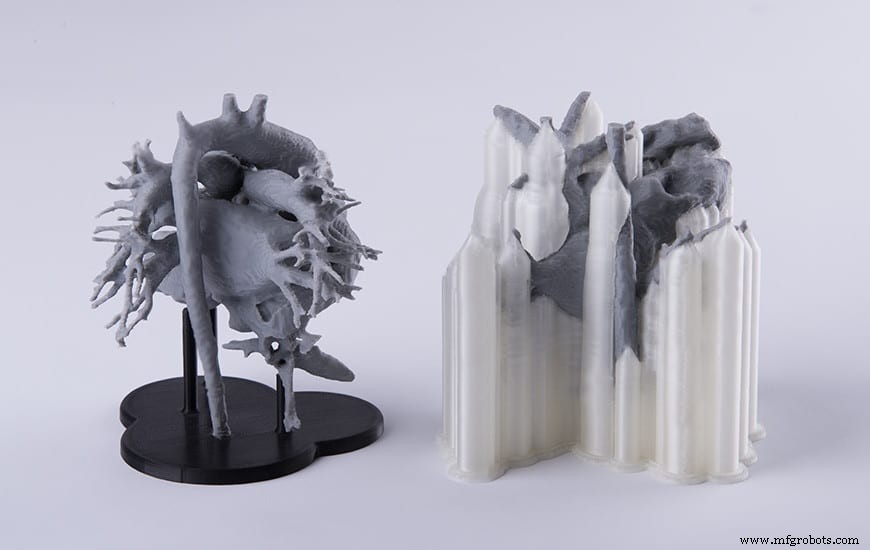
듀얼 익스트루더면 한 노즐로 본체, 다른 노즐로 서포트 출력 가능. 최대 장점: 수용성 서포트 소재(PVA) 사용. 물에 담그면 서포트만 녹아 표면 깔끔. 단점: PVA 고가. HIPS(리모넨 용해) 대안 가능하지만 용제 비용 추가.
트리 서포트(Tree Supports)
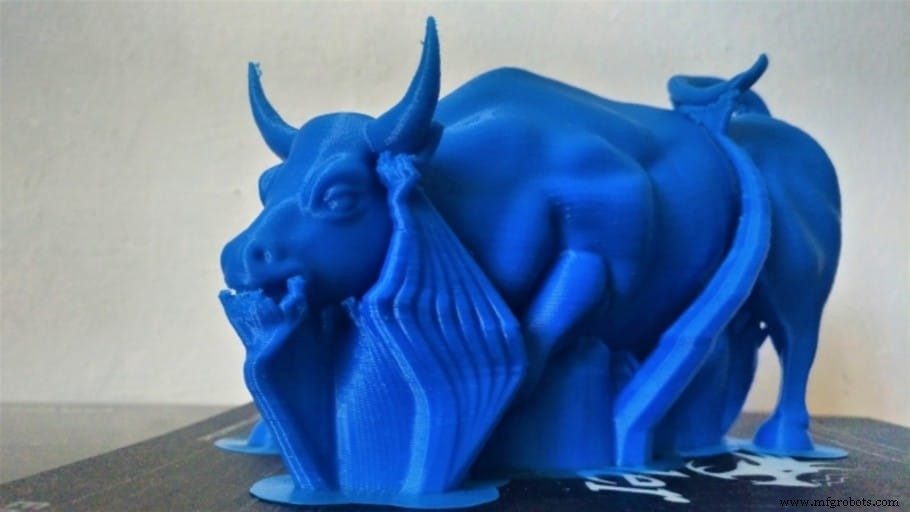
나무처럼 줄기에서 가지 뻗어 파트 최소 지점만 접촉. Cura에서 Experimental → Tree Support 활성화. Meshmixer 등 모델링 툴에서 STL에 미리 생성도 가능.
장단점
- 장점: 접촉점이 선이 아닌 점 하나 → 제거 후 표면 매끄러움. 서포트 불필요 영역엔 구조물 안 생김(유기체 모델에 유리).
- 단점: 브리지/큰 오버행엔 부적합(평면 지지 약함). 슬라이싱 시간·출력 시간 훨씬 김.
추천 제품 섹션
프린터, 필라멘트, 업그레이드 파츠 선정의 고민을 덜어드리고자 테스트를 거쳐 엄선한 추천 리스트를 마련했습니다. 초보자부터 전문가까지 두루 쓸 만한 제품들입니다.



