첫 레이어 물결(리플) 제거: 원인과 해결법 완벽 분석
3D 프린팅 좀 해보셨다면 출력물 결함 다루는 데 익숙하실 겁니다. 시간 지나며 '이 문제 원인은 아마 이거고 해결법은 저거다' 하는 육감도 생기죠. 아직 트러블슈팅 초능력 개발 중이시라면, 이 글이 딱 맞습니다!
이 글에선 첫 레이어에 생기는 물결(리플, ripple)의 가장 흔한 원인과 해결법을 다룹니다. 핵심만 보셔도 되지만 자세히 읽으셔도 좋습니다. 요점:
첫 레이어 리플은 주로 부적절한 첫 레이어 높이 또는 플로우, 노즐이 베드에 너무 가까움, 고르지 못한(따라서 부적절한) 베드 레벨링, 너무 높은 출력 속도, 첫 레이어들에서 레이어 팬을 켜둔 것이 원인입니다.
해결법: 베드 제대로 레벨링하기, 첫 레이어 구간 이동 속도 줄이기, 라인 폭 정확히 설정하기, 초기 레이어 높이 변경하기. 추가로 오토 베드 레벨링 센서 달기나 메시 레벨링 루틴 수행도 도움 됩니다.
첫 레이어 리플의 흔한 원인들
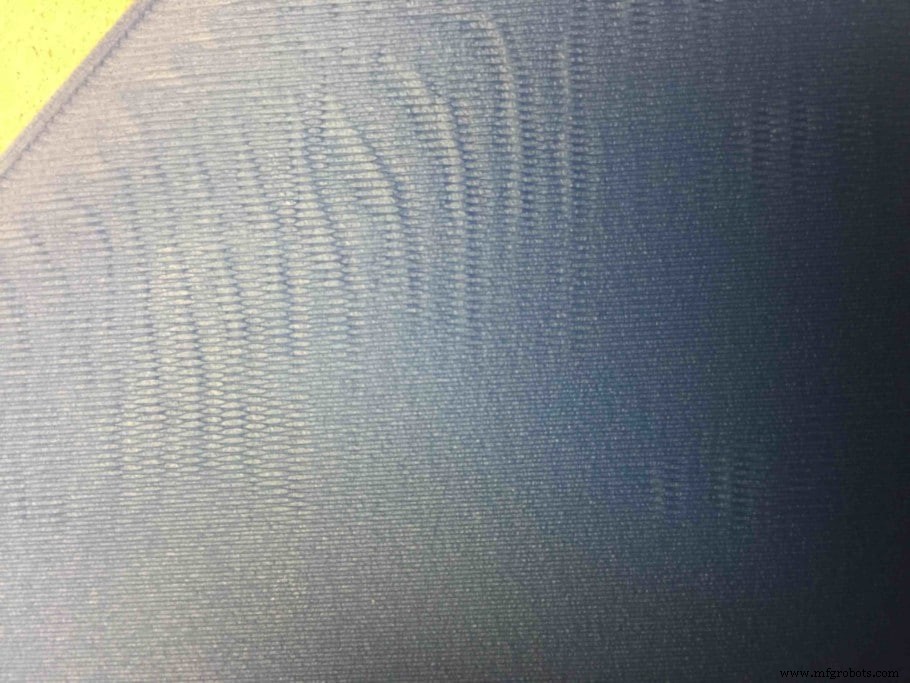
가장 흔한 원인들을 하나씩 짚어봅니다. 이 중 적어도 하나가 여러분 프린터의 첫 레이어 리플 원인일 겁니다. 다행히 대부분 원인은 구현이 쉽고 직관적입니다.
프린터 베드 문제
완벽한 첫 레이어를 원하면 프린트 베드를 제대로 세팅해야 합니다. 가능한 한 평평하게 레벨링하는 게 핵심입니다. 베드 자체가 평평해야 하며, 어떤 결함도 첫 레이어들에 문제를 일으킬 수 있습니다. 초보땐 낯설고 불가능해 보이지만, 플렉시블 빌드플레이트는 시간이 지나며 휘는 게 꽤 흔합니다. 유리 베드면 이 문제 거의 없습니다.
또한 새 출력 시작 전 빌드플레이트 청소하세요. 이전 출력 남은 필라멘트나 접착제 잔여물이 있으면 새로 압출된 필라멘트가 제대로 붙지 않습니다.
첫 레이어 높이와 플로우율
첫 레이어의 레이어 높이와 플로우율(flow rate)을 정확히 설정해야 합니다. 첫 레이어 필라멘트 플로우율이 너무 높으면 과압출(over-extrusion)이 돼 원치 않는 리플이 거의 확실하게 생깁니다.
초기 플로우율을 낮추거나 첫 레이어 높이를 높이세요. 첫 레이어 높이를 높이면 보정 오류 가시성이 줄어듭니다. 또한 레이어 높이가 작은 모델(예: 0.08mm) 출력 시 초기 레이어 높이를 높여 빌드 표면과의 레이어 접착력을 개선하는 게 좋습니다.
노즐이 빌드플레이트에 너무 가까움 (Z 오프셋)
노즐과 출력 표면 간격이 너무 크면 필라멘트가 제대로 안 붙습니다. 반대로 너무 가까우면 필라멘트가 베드에 묻히듯 퍼지며 노즐 이동 시 공간 부족으로 리플이 생깁니다.
경험칙: 노즐 직경의 1/4을 노즐 높이로 쓰세요. 예: 0.4mm 노즐이면 0.1mm 높이. A4 용지를 노즐과 빌드플레이트 사이에 끼워 살짝 저항감 있게 움직이면 적정 간격입니다.
출력 속도
보통 첫 레이어 이동 속도는 필라멘트가 빌드플레이트에 제대로 붙을 시간을 주기 위해 낮춥니다. 대부분 슬라이서가 전체 출력 속도 함수로 초기 레이어 이동 속도를 자동 계산합니다. 안전하게 전체 이동 속도의 50%로 초기 레이어 속도 설정하세요.
쿨링
첫 레이어 동안 팬이 꺼져 있는지 확인하세요. 필라멘트가 천천히 식으며 빌드플레이트에 붙을 시간을 더 줘야 떨어질 확률이 줄어듭니다.
이건 보통 모든 슬라이서의 기본 '공장 출하' 설정입니다. 설정을 만지셨다면 초기화하고 처음부터 다시 시작하는 게 좋습니다. 잊고 있던 숨은 파라미터가 문제일 수 있습니다.
리플 해결을 위한 추천 설정값
우리 문제 성격상 첫 레이어 관련 파라미터만 직접적 영향을 줍니다. 시행착오로 거의 확실히 고치겠지만, 알아둬야 할 주요 파라미터들입니다.
- 첫 레이어 높이(First layer height): 나머지 레이어의 90% 정도로 설정하는 게 관례. 레이어 높이가 낮아(세밀한 디테일용) 첫 레이어 높이를 높여 빌드플레이트 탈착 확률을 낮추는 게 좋습니다.
- 첫 레이어 폭(First layer width): 최적 결과를 위해 레이어 폭은 항상 노즐 직경과 같아야 합니다. 노즐 안 바꿨으면 기본값 0.4mm. 과/저압출 시 이 설정 대신 플로우율 조절하세요. 플로우율은 노즐 이동 경로를 안 바꾸지만 레이어 폭 변경은 경로를 바꿉니다.
- 첫 레이어 속도(First layer speed): 전체 이동 속도 50%로 설정. 접착력도 좋아집니다.
- 첫 레이어 팬 속도(First layer fan speed): 초기 레이어엔 쿨링 팬 끄기. 첫 레이어 출력 시 필라멘트 너무 빨리 식히면 레이어 접착력 저하 등 문제 생깁니다. 리플 가능 원인일 뿐 아니라 워핑도 유발할 수 있습니다.
초기 레이어 리플 예방법
리플 해결법들을 봤으니, 앞으로 안 생기게 예방 조치도 빠르게 봅시다. 둘 다 베드 레벨링 관련: 오토 베드 레벨링 센서 달기, 또는 수동 메시 베드 레벨링 하기.
자동 베드 레벨링 센서 장착
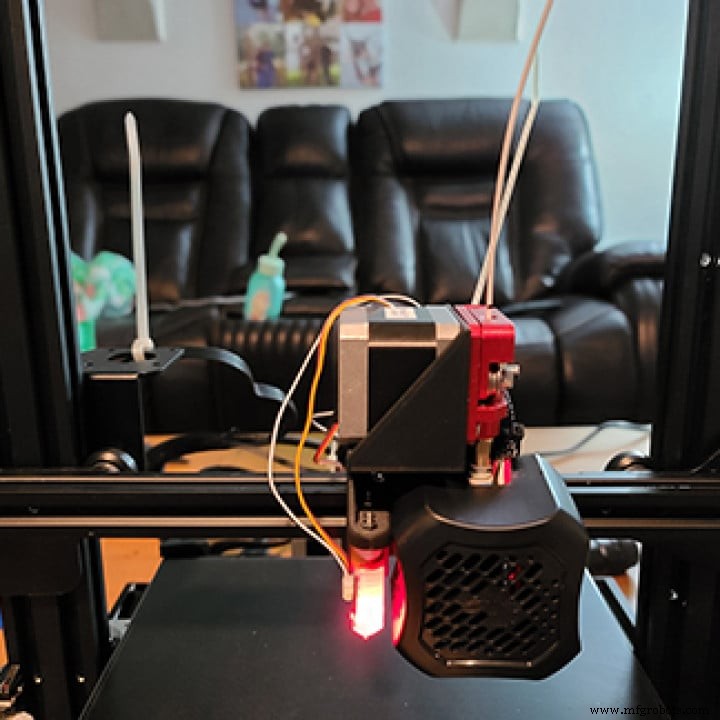
프린터에 기본 장착 안 됐으면 오토 베드 레벨링 센서 달아 빌드플레이트 결함 관련 문제 예방하세요.
레벨링 루틴 돌 때 센서가 노즐-빌드플레이트 간격을 여러 지점에서 측정해, 출력 중 노즐이 빌드플레이트 위를 움직일 때 최적 간격 유지하도록 노즐 위치를 적절히 조절합니다.
즉, 빌드플레이트가 완벽하게 레벨 안 돼도 프린터가 출력 내내 노즐을 최적 거리로 유지하도록 보정합니다. 센서 종류가 많은데, 기계식(메커니컬) 센서 추천합니다. 모든 표면 타입과 기상 조건에서 잘 작동해 가장 범용적입니다.
용량성(캐패시티브), 유도성(인덕티브), 물리 홀 효과 센서도 있지만 여기선 생략합니다!
이 사이트에 베드 레벨링 센서 전용 글이 있으니 관심 있으시면 꼭 보세요.
수동 메시 베드 레벨링 (마를린 펌웨어)
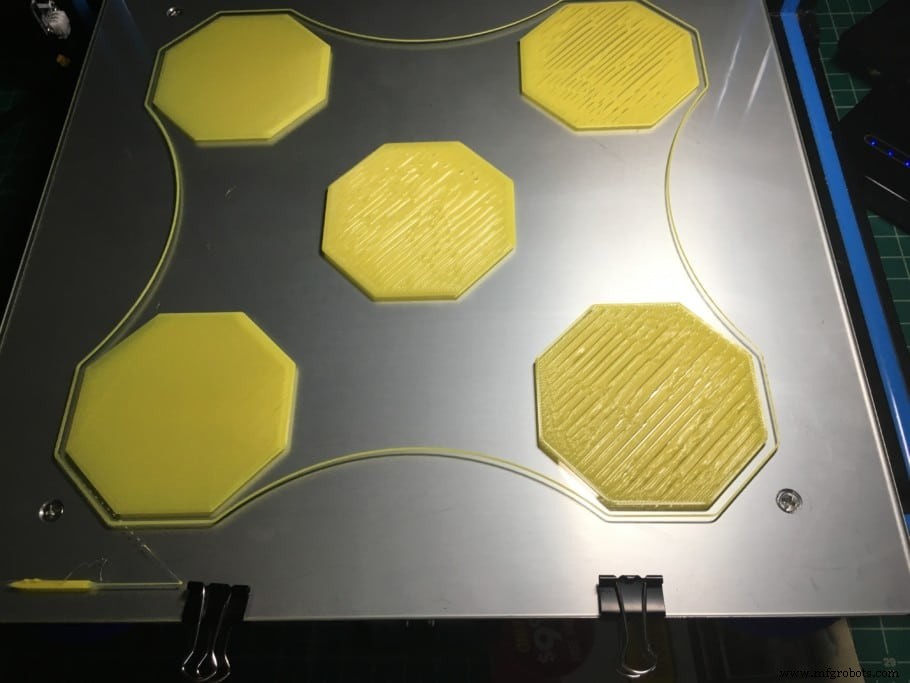
메시 베드 레벨링도 빌드플레이트 결함 대응책입니다. 이 레벨링 과정은 빌드플레이트 메시 모델을 만들고 출력 중 노즐 높이를 조절해 결함을 보상합니다. 구현하려면 펌웨어 설정 थो 만져야 합니다. 처음엔 좀 어려워 보이지만 레시피 따라하듯 쉽습니다.
메시 베드 레벨링 활성화 방법
시작하려면 프린터가 쓰는 현재 마를린 펌웨어 사본을 구하세요. 펌웨어 코드 수정용 Arduino IDE도 설치하세요.
둘 다 준비됐으면 configuration.h 파일 열고 "MESH_BED_LEVELING", "RESTORE_LEVELING_AFTER_G28", "LCD_BED_LEVELING" 줄 앞의 이중 슬래시(//)를 지워 주석 해제(활성화)하세요.
이러고 새 마를린 펌웨어 파일을 보드에 업로드하세요. 프린터 LCD 디스플레이에서 "Bed leveling" 아래 "Level bed" 선택. "click to begin" 뜨면 클릭. 클릭할 때마다 노즐이 새 위치로 이동하고, 그때마다 A4 용지가 노즐과 빌드플레이트 사이를 살짝 저항감 있게 지나갈 만큼 높이 조절하세요.
마지막으로 아래로 스크롤해 "Store Settings" 클릭. 이제 메시 베드 레벨링 세팅됐으니 테스트 출력해보세요. 노즐이 일관되게 너무 가깝거나 높으면 전체 과정 반복 대신 "Bed Z" 옵션으로 높이 조절하세요.
추천 제품 섹션 확인하기
어떤 프린터, 필라멘트, 업그레이드를 살지 고민하는 시간을 덜어드리고자 추천 제품 섹션을 마련했습니다. 이 작업이 얼마나 막막하고 혼란스러운지 잘 알기 때문입니다.
초보자부터 중급자, 전문가까지 두루 추천할 만한 3D 프린터들을 엄선했고, 필라멘트와 업그레이드 파츠도 직접 테스트하고 신중히 골랐습니다. 어떤 걸 선택하든 제 성능을 발휘할 것입니다.



