3D 프린팅 레이어 분리(델라미네이션) 해결: 접착력 강화 & 예방법
출력 시 모델이 갈라지고 레이어가 분리되나요? 이는 흔히 레이어 분리(layer separation) 또는 델라미네이션(delamination)이라고 하며, 본질적으로 약한 레이어 접착력 때문입니다.
이 글에서는 레이어 델라미네이션이 무엇인지, 왜 발생하는지, 어떻게 해결하는지 다룹니다.
레이어 델라미네이션(분리)이란?
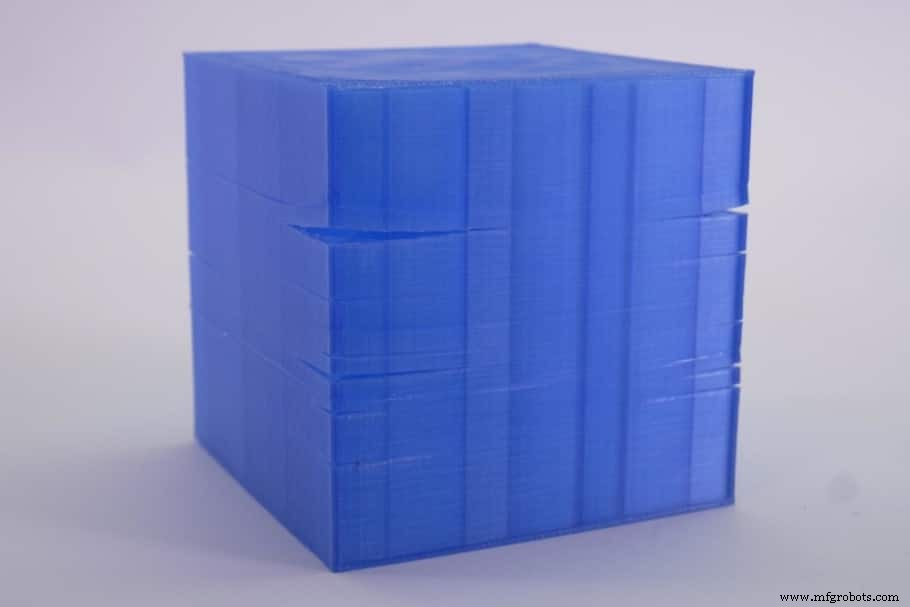
FDM 3D 프린팅은 이전 레이어 위에 새 레이어를 쌓아 올리는 방식입니다. 레이어 접착력이 충분하지 않으면 파트가 여러 지점에서 갈라지거나 분리되며, 이는 출력물 외관상 절단면이나 크랙으로 보입니다.
이는 ABS에서 자주 발생합니다. 식으면서 수축하는데 인클로저나 적절히 가열된 베드 없이 출력하면 레이어가 분리될 수 있습니다.
레이어 분리가 왜 일어나는지 자세히 봅시다.
왜 레이어 분리가 발생하나요?
레이어 분리는 3D 객체가 식는 속도 차이로 플라스틱이 가하는 힘 때문에 크랙이 생기는 현상입니다. 이로 인해 출력물 중간에 '휨(warping)'이라 불리는 힘이 생기고, 이게 레이어 접착력을 넘어서면 레이어가 분리됩니다.
이미 갈라진 출력을 고칠 순 없지만, 몇 가지 간단한 단계로 재발 방지가 꽤 쉽습니다. 지금부터 살펴보죠.
레이어 분리 해결 방법
대부분 인클로저 사용으로 부품이 고르게 식게 하고, 베드 온도를 올바르게 설정하면 해결됩니다. 이걸로 대부분 상황 해결됩니다.
하지만 레이어 분리를 막고 레이어 접착력을 높이는 모든 가능한 해결책을 정리했습니다.
인클로저(Enclosure) 사용
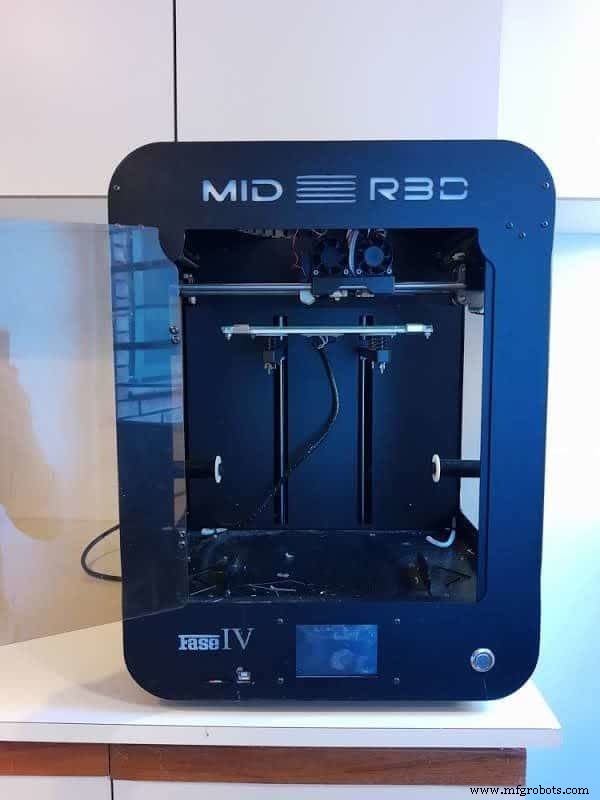
인클로저는 프린터 내부 온도를 안정화해 부품이 너무 빨리 식지 않게 합니다. 이는 휨과 레이어 분리를 줄여줍니다.
모든 프린터에 인클로저가 기본 장착된 건 아니지만, 인클로저 달린 프린터를 사거나 인클로저를 살 필요는 없습니다. 직접 만들 수 있습니다. 단, 인클로저 소재가 인화성이어선 안 됩니다. 일반적 치수의 프린터용 기성 인클로저도 구매 가능합니다.
직접 만들려면 아주 상세한 인클로저 제작 가이드를 따르세요.
참고: 대부분 인클로저는 능동 가열이 아니라 베드와 노즐에서 발생하는 열을 가두는 수동 방식인데, 보통 베드 관련 이슈 해결엔 충분합니다.
인클로저 고려 이유에 대한 전체 글도 있습니다.
레이어 높이 낮추기 (Reduce Layer Height)
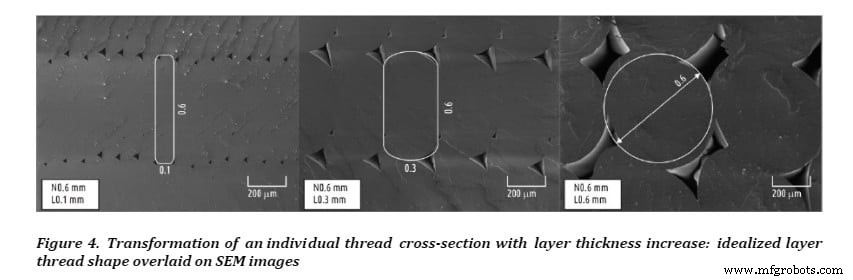
낮은 레이어 높이로 출력하면 접촉 표면적이 넓어져 레이어 간 결합이 높은 레이어 높이보다 훨씬 강해집니다. 출력물 레이어 접착이 약하면 레이어 높이를 낮춰 결합력을 강화하세요.
위 이미지처럼 레이어 두께를 줄이면 레이어 간 접촉 면적이 급격히 늘어나고, 이는 출력물 강도 향상으로 직결됩니다.
가장 강한 레이어 높이: 0.1mm ~ 0.15mm.
강도와 디테일 면에서 최적 레이어 높이를 심층 다룬 별도 글도 확인하세요.
출력 온도 높이기 (Increase Printing Temperature)
플라스틱은 뜨거울수록 더 잘 붙습니다. 출력물 레이어가 제대로 결합 안 되고 갈라지면 출력 온도를 올리세요. 예: ABS는 보통 220~235°C에서 레이어 간 좋은 결합이 생기지만, 200°C로 출력하면 약한 출력물이 나옵니다.
구매한 필라멘트 설명서의 권장 온도를 확인하되, 레이어 접착이 더 좋아야겠다고 느끼면 5°C씩 올리며 테스트 출력해 결과를 보세요.
주요 필라멘트별 이상적 출력 온도, 베드 온도, 유리 전이 온도, 용융 온도, 휨 위험도, 난이도 정리표:
| 필라멘트 |
노즐 온도 |
유리 전이 온도 Tg (°C) |
용융 온도 Tm (°C) |
베드 온도 |
휨 위험도 |
난이도 |
| PLA | 180~230°C | 60~65°C | 155°C | 60°C (필수 아님) | 낮음 | 쉬움 |
| ABS | 230~250°C | 105°C | 210°C | 약 100°C | 보통 | 중급 |
| PETG | 230~250°C | 80~82°C | 200°C | 약 100°C | 낮음 | 쉬움 |
| Nylon | 230~260°C | 70~80°C | 217°C | 80~100°C | 보통 | 중급 |
| ASA | 220~250°C | 100°C | 250~260°C | 약 100°C | 낮음 | 중급 |
| Polycarbonate | 270~310°C | 147°C | 260°C | 90~110°C | 높음 | 어려움 |
| HIPS | 230~250°C | 88~92°C | 180~270°C | 약 100°C | 낮음 | 중급 |
| TPE | 210~230°C | 60~130°C | 150~210°C | 필수 아님 | 낮음 | 쉬움 |
쿨링 팬 조정 (Adjust Cooling Fan)
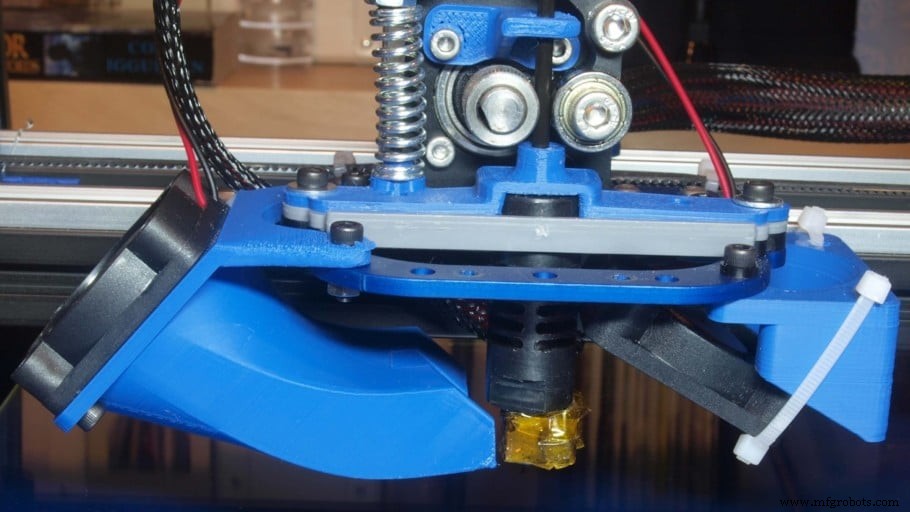
3D 프린터 팬은 방금 깔린 플라스틱 레이어를 식힙니다. 하지만 너무 빨리 식으면 새로 추가된 플라스틱이 이전 레이어에 강하게 붙지 못하므로, 팬 속도를 낮추면 레이어 접착력과 출력물 강도를 잠재적으로 높일 수 있습니다.
이는 앞선 포인트(온도 상승)와 같은 개념입니다. 레이어 결합을 좋게 하려면 온도를 올리고, 너무 빨리 식히면 같은 나쁜 결과가 나옵니다.
팁: 테스트 출력하며 팬 속도를 10%씩 낮춰 최적점(sweet spot)을 찾으세요.
플로우 레이트(Flow Rate / Extrusion Multiplier) 높이기
프린터가 언더 익스트루전 상태가 아니어도 레이어 접착이 안 되면 플로우 레이트를 약간 올리세요. 더 많은 용융 플라스틱이 압출되면 접착력이 좋아집니다.
언더 익스트루전 징후: 플라스틱 레이어 사이 간격, 비정상적으로 얇은 레이어, 누락된 레이어, 출력물에 작은 점들. 언더 익스트루전은 파트 강도에 중요한 역할을 합니다.
3D 프린팅 모든 설정처럼 플로우 레이트도 급격히 바꾸지 말고 작은 단계로 조정하며 테스트하세요.
기본 플로우 레이트는 100%(또는 1.0)지만, 필라멘트와 프린터마다 달라 이 값을 위아래로 조정해야 할 수 있습니다.
추천: 플로우 레이트를 5% 단위로 올리며 테스트해 최적점 찾기.
출력 속도 낮추기 (Lower Print Speed)
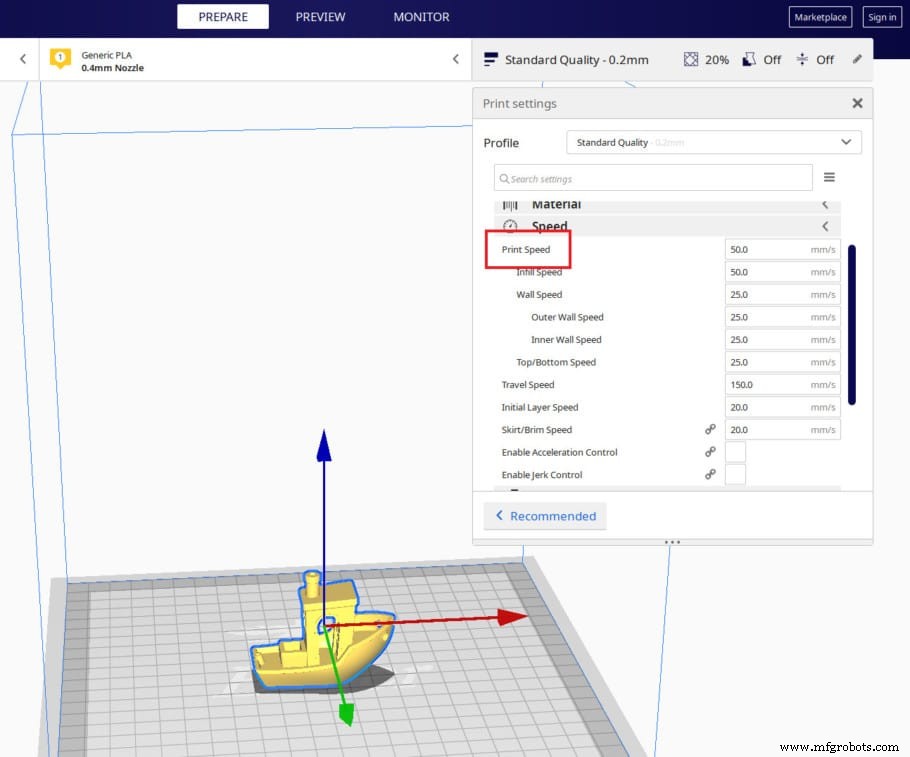
출력 온도 상승이 새 플라스틱이 이전 레이어와 잘 결합되게 돕듯, 출력 속도 저하도 비슷한 효과가 있습니다. 프린트 헤드가 너무 빠르면 압출된 플라스틱이 이전 레이어와 제대로 결합할 시간이 부족합니다.
고속 출력은 언더 익스트루전(파트 약화), 링잉, 가시적 아티팩트, 전반적 약한 레이어 접착 등 다른 문제도 만듭니다.
추천: 출력 속도를 5~10mm/s 단위로 낮추며 테스트해 최적점 찾기.
더 넓은 노즐 사용 (Use a Wider Nozzle)
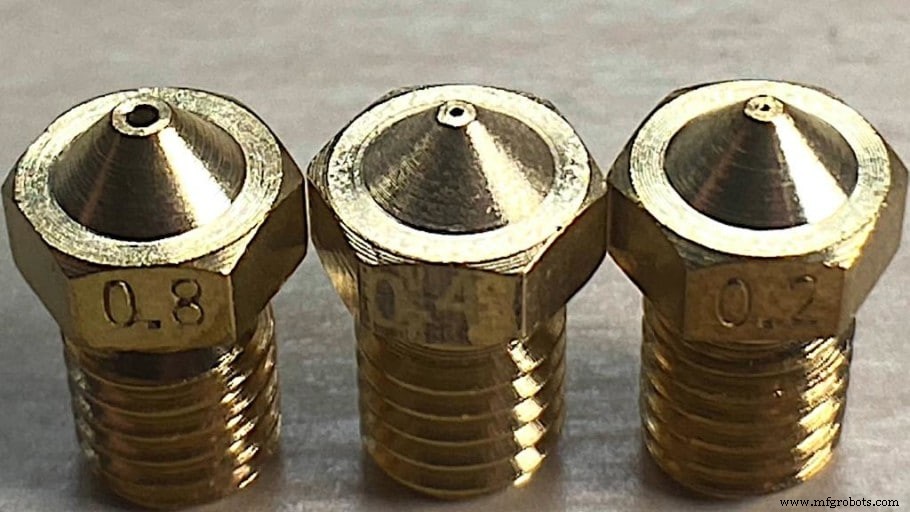
노즐 직경은 압출되는 플라스틱 너비를 결정합니다. 0.8mm 노즐은 0.4mm 노즐보다 두 배 넓은 줄을 깔아 접촉 표면적을 늘려 레이어 간 접착을 훨씬 강하게 만듭니다.
낮은 레이어 높이가 접촉 면적 증가로 레이어 접착을 강화한다고 했습니다. 노즐 크기를 키우고 같은 낮은 레이어 높이를 유지하면 모든 레이어가 더 넓은 접촉 면적을 가져 더 강한 결합을 만듭니다.
단, 노즐 크기 증가는 수평면(위/아래에서 볼 때) 디테일을 크게 떨어뜨립니다. 레이어가 훨씬 넓어지기 때문입니다.
추천: 노즐 크기를 0.2mm 늘리고 기존 레이어 높이 유지하며 결과 확인. 더 강한 출력 필요하면 더 넓은 노즐로 교체. 저렴한 전 사이즈 노즐 세트(공구 포함)도 있습니다.
중요: 노즐 크기 증가는 출력 온도 상승을 요구할 수 있습니다. 예: 1.2mm 노즐로 일반 PLA 출력 시 200~220°C가 아닌 240°C 필요할 수 있음.
노즐 막힘 확인 (Check if Nozzle is Clogged)
노즐 팁의 작은 구멍이 먼지/이물질 축적, 필라멘트 불순물, 히트 크립(heat creep), 카본 파이버/우드 필라멘트 등 특수 필라멌 사용으로 막히면 언더 익스트루전(노즐 출구 필라멘트 감소) → 약한 출력물 결과.
다행히 막힌 노즐 고치기는 꽤 쉽고, 우리 대부분 PLA, PETG, ABS 위주로 출력하니 막힘이 그리 잦진 않습니다.
하지만 레이어 접착 불량이 노즐 막힘 때문일 수 있습니다.
막힌 노즐 청소법
여러 접근법이 있지만, 시간 적게 들고 대부분 경우 해결되는 두 가지 간단한 방법:
방법 1: 노즐 가열 후 바늘 사용
- 핫엔드를 필라멘트 출력 온도로 가열.
- 프린터 동봉된 바늘로 필라멘트를 노즐 구멍 통해 핫엔드 쪽으로 밀어넣기.
- 필라멘트 수동으로 밀어 노즐에서 나오는지 확인.
이건 막힌 입자를 밖으로 빼내는 게 아니라 안으로 밀어 넣어 부수는 방식입니다.
방법 2: "콜드 풀(Cold Pull)"
- 1단계: 노즐을 220°C로 가열(PLA 막 출력했다면).
- 2단계: 흰색/밝은 색 ABS, 나일론, 내열성 좋은 필라멘트 조각 삽입.
- 3단계: 손으로 최대한 세게 밀어넣기.
- 4단계: 노즐에서 필라멘트 나오는지 확인(완전 막히면 안 나올 수 있음).
- 5단계: 프린터 식히며 압력 유지. PLA는 90°C, ABS는 160°C까지.
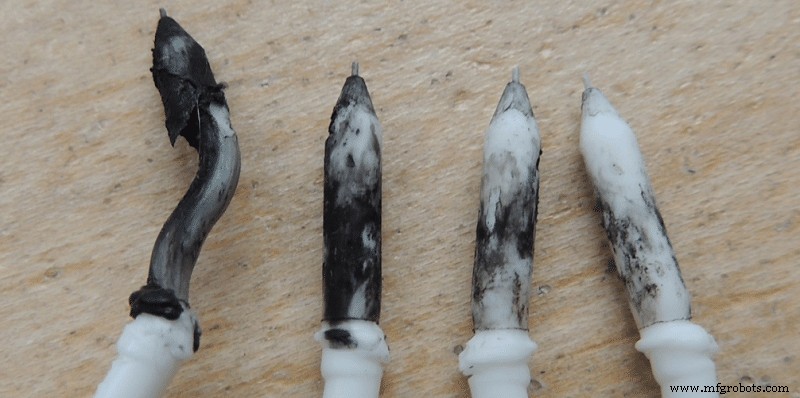
- 6단계: 위 온도 도달 시 필라멘트를 핫엔드에서 빠르고 세게 뽑아 반용융 부분 검사. 약간의 이물질(검은 점들)이 있어야 함. 그게 막힌 원인.
- 7단계: 더러운 부분 잘라내고 2단계부터 반복해 필라멘트가 깨끗하게 나올 때까지.
결론
요즘은 프린터 제조사들이 꽤 성공적으로 대처해 레이어 델라미네이션이 큰 이슈는 아닙니다.
하지만 발생하면(주로 ABS), 이 가이드의 단계를 따라보세요. 최선은 인클로저 사용이나 프린터 전체를 쓰레기봉투로 덮는 것인데, 이건 실제 화재 위험이 있습니다.
안 되면 나열한 옵션들을 하나씩 시도하며 어느 설정이 최적 결과 주는지 제대로 파악하세요.
추천 제품 섹션 확인하기
프린터, 필라멘트, 업그레이드 파츠 선정의 고민과 시간을 덜어드리기 위해 추천 제품 섹션을 마련했습니다. 초보자부터 전문가까지 만족할 만한 3D 프린터 몇 가지와, 직접 테스트하고 엄선한 필라멘트 및 업그레이드 파츠를 소개합니다. 어떤 제품을 선택하든 의도한 대로 작동할 것입니다.



