엔더 3 리트랙션 설정 최적화: 스트링잉 완벽 차단 (Pro & V2)
3D 프린팅을 생각하면 3개 직교 축을 따라 움직이며 플라스틱을 녹여 고체 객체를 만드는 기계가 연상됩니다. 단순해 보이지만 깊이 파고들면 이 과정을 결정하는 수많은 파라미터가 있습니다.
모델 종류에 따라 리트랙션 설정이 출력 성패를 가릅니다. 엔더 3 같은 보우덴(Bowden) 타입 프린터를 쓰신다면 다음 리트랙션 설정이 큰 도움이 될 겁니다:
보우덴 타입인 엔더 3는 더 긴 리트랙션 거리가 필요하며, "컴빙 모드(Combing Mode)"를 활성화하고 "인필 내부(Within Infill)"로 설정하는 게 좋습니다. 또한 리트랙션 거리 6mm, 리트랙션 속도 20mm/s, 최대 리트랙션 횟수 5, 최소 압출 거리 윈도우 10mm로 설정하세요.
엔더 3 고품질 출력 이상적 설정을 직접 찾기 싫다면, 엔더 3 시리즈 전용 큐라 프로필을 확인하세요(전체 $7).
리트랙션이란 무엇이고 왜 중요한가요?
이미 아시듯 핫엔드는 익스트루더에서 필라멘트를 받아 톱니바퀴로 밀어줍니다. 이 추진력이 노즐 내부 압력을 높입니다. 온도가 충분하고 익스트루더 모터 스텝이 정확히 캘리브레이션되면 플라스틱이 원하는 모델을 만들 정확한 양으로 흐르기 시작합니다.
문제는 익스트루더 모터가 멈춘 후에도 배럴(barrel) 내에 잔여 압력이 남아 있어, 필라멘트가 유일한 자유 출구인 노즐로 계속 흐른다는 점입니다. 압출 없이 핫엔드가 한 지점에서 다른 지점으로 이동해야 할 때, 이 잔여 압력을 해소해 플라스틱이 이동 중 "새어 나가는 것"을 막아야 합니다.
이를 위해 익스트루더 스테퍼 모터 회전을 역방향으로 돌려 필라멘트 몇 mm를 핫엔드에서 빼내 잔여 압력을 보상합니다. 이 역회전을 "리트랙션(retraction)"이라 하며, 좋은 표면 마감의 출력물을 얻기 위한 핵심 파라미터입니다.
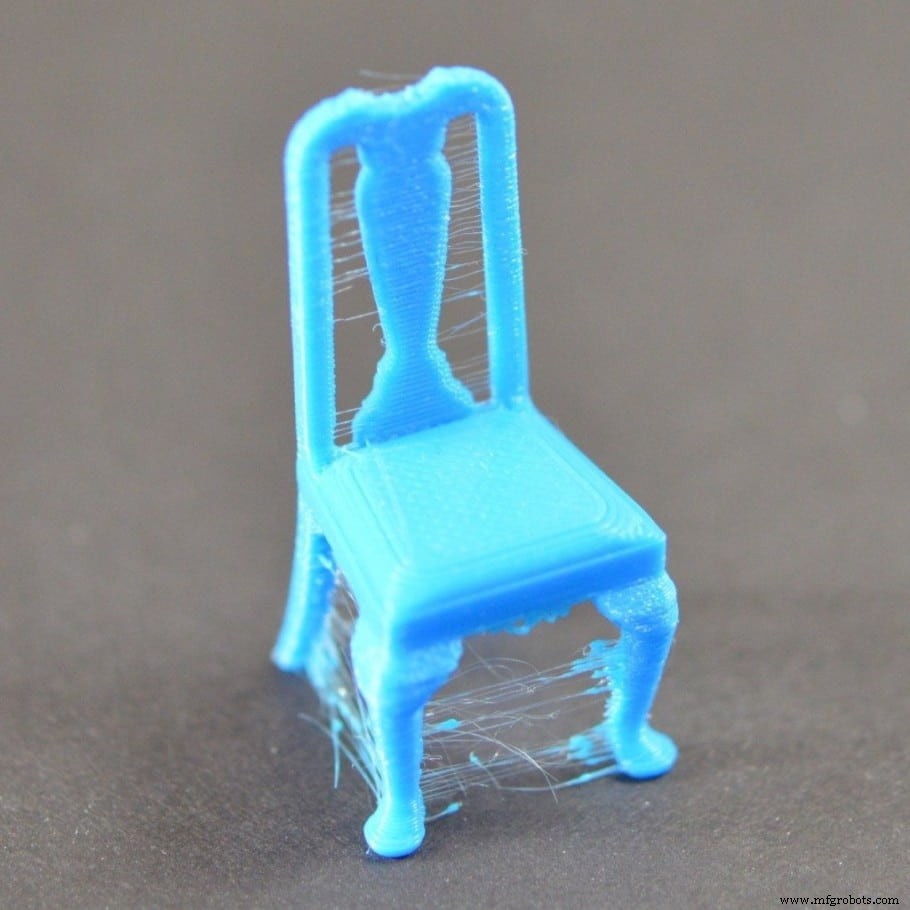
노즐에서 과압출된 재료는 핫엔드 이동하며 가늘어져 두 벽 사이에 "실"이나 "끈"을 만듭니다. 이게 "스트링잉(stringing)"이며, 출력 파라미터로 피하거나 최소화할 수 있습니다. 이 용어를 처음 들어도 거의 확실하게 본 적 있을 겁니다. 의자 출력물에 스트링잉이 심한 사진을 보세요.
먼저 "리트랙션 활성화(enable retraction)" 박스가 체크되어 있어야 리트랙션 파라미터에 접근 가능합니다. 이제 큐라(Cura) 설정 기준 설명합니다. 다른 슬라이서에도 동등한 파라미터가 있습니다.
큐라 명명법을 따르지만 같은 원리가 모든 슬라이서에 적용됩니다.
리트랙션 거리 (Retraction Distance)
리트랙션 거리는 필요 시 필라멘트를 몇 mm 당길지 지시합니다. 너무 적게 당기면 스트링잉 해결 안 되고, 너무 많이 당기면 다음 압출 초기 순간에 노즐에 플라스틱이 없어 문제가 생깁니다.
이를 위해 "프라임(priming)" 설정이 있어 리트랙션 전 위치로 필라멘트를 되돌립니다. 5mm 당겼으면 이동 후 5mm를 다시 노즐로 밀어넣습니다.
모델에 따라 짧은 시간에 연속된 리트랙션이 많이 필요할 수 있습니다. 리트랙션 거리가 너무 크면 기어 톱니가 필라멘트를 갈아먹기(그라인딩) 시작합니다. 필라멘트가 너무 얇아지면 기어가 밀지 못하고 미끄러져 필라멌 압출이 완전히 멈추고 출력이 망가집니다.
이를 피하려면 스트링잉을 완화하는 최소 리트랙션 거리를 정하세요. 대부분 보우덴 타입 3D 프린터에서 3~6mm 범위가 작동합니다. 3mm로 시작해 필요시 1mm씩 올리세요.
엔더 3는 수년간 검증된 신뢰성 있는 프린터지만, 많은 사용자가 더 나은 결과를 위해 설정을 수정합니다. 흔한 개조가 다이렉트 익스트루전 시스템으로 바꾸는 건데, 검증된 설계를 수정하는 건 추천하지 않습니다(자신 엔지니어링 실력 확신 없으면). 직접 해보고 결론 내리세요.
다이렉트 드라이브 시스템 장점 중 하나는 더 정밀한 리트랙션 제어입니다. 그런 프린터면 0.5mm로 시작해 같은 값씩 올리며 최적 결과 찾으세요.
최대 리트랙션 횟수 (Maximum Retraction Count)
동일 필라멘트 구간에서 허용할 최대 리트랙션 횟수입니다. 앞서 언급한 필라멘트 그라인딩을 방지합니다. 5~10 범위로 시작하세요. 큐라 기본값 100은 너무 높습니다.
최소 압출 거리 윈도우 (Minimum Extrusion Distance Window)
위 최대 리트랙션 횟수가 적용될 필라멘트 구간 길이를 정의합니다. 리트랙션이 3~6mm이니 10mm가 적절합니다. 이렇게 하면 과도한 리트랙션으로 필라멘트 손상 방지됩니다.
리트랙션 속도 (Retraction Speed)
익스트루더가 역회전하는 속도입니다. 노즐에서 필라멌 누수 막을 만큼 충분히 빨라야 하지만, 과도하면 익스트루더 모터가 감당 못 할 전력을 요구해 스텝 손실(step loss) 발생. 20mm/s로 시작해 스트링잉 테스트(아래 링크)로 올리며 조정하세요.
리트랙션 프라임 속도 (Retraction Prime Speed)
필라멘트를 노즐로 다시 밀어넣는 속도입니다. 핫엔드가 아무 일 없던 듯 계속 압출할 준비가 되게 제어합니다.
리트랙션 속도가 두 파라미터로 나뉜 이유가 있습니다. 필라멘트 뺄 땐 리트랙션 초반에 압력이 높고 후반에 낮아져 익스트루더 기어 부담이 줄어듭니다. 반면 프라임 땐 압력(기어 힘)이 점점 커집니다.
이 이유로 프라임이 리트랙션보다 필라멘트 손상 가능성이 더 큽니다. 리트랙션 속도보다 5mm/s 낮게 설정하길 권장합니다.
우징(oozing)으로 손실된 재료량 보상용 파라미터입니다. 리트랙션 거리와 속도를 정확히 설정하면 보상 불필요하니 0으로 두고 캘리브레이션 테스트(아래 링크) 수행하세요.
엔더 3 (Pro / V2) 추천 리트랙션 설정
엔더 3가 가장 인기 있는 프린터 중 하나(아니면 1위)라 제 머신에서 쓰고 추천하는 구체적 설정을 다룹니다. 모든 프린터는 다소 독특하지만 이 설정들은 훌륭한 시작점이 됩니다.
- 컴빙 모드(Combing Mode): ON, "인필 내부(Within Infill)"
- 리트랙션 거리: 6mm
- 리트랙션 속도: 20mm/s
- 최대 리트랙션 횟수: 5
- 최소 압출 거리 윈도우: 10mm
이 설정들은 모든 보우덴 타입 프린터에 유용합니다. 본인 필요에 맞게 값 조정 가능. 스트링잉 감축 전용 테스트 출력으로 미세 조정 가속화하세요. 글 끝에 모두 링크했습니다.
미니어처 출력엔 최적 결과를 위한 특수 리트랙션 설정이 필요하다는 사실에 놀랄 수 있습니다. 그것도 지금 나열합니다!
미니어처 출력용 엔더 3 (Pro / V2) 추천 리트랙션 설정
- 컴빙 모드: ON, "인필 내부(Within Infill)"
- 리트랙션 거리: 6mm
- 리트랙션 속도: 45mm/s
- 최대 리트랙션 횟수: 10
- 최소 압출 거리 윈도우: 10mm
Z-홉(Z-hop)은 압출 없이 이동 전 Z축을 살짝 올렸다 내리는 파라미터인데, 캘리브레이션과 무관하게 스트링잉을 상당히 증가시킵니다. 최적 파라미터를 찾았다면 강력히 비활성화 추천합니다.
개인적으로 Makers Muse의 이 영상이 처음 이 문제 겪을 때 큰 도움이 됐습니다.
왜 "컴빙 모드 활성화"가 추천되나요?
스트링잉 문제는 출력물 외관을 불쾌하게 만듭니다. 스트링잉이 출력물 내부에서만 발생하면 우린 불쾌하지 않을 겁니다. 따라서 노즐이 출력 레이어 없는 영역을 통과해 이동할 때만 리트랙션이 의미 있습니다. 컴빙 모드 활성화로 슬라이서에 가능하면 핫엔드를 출력된 영역 안에서만 이동하도록 지시할 수 있습니다.
4가지 옵션이 있지만 제 최애는 "인필 내부(within infill)"입니다. 출력 시간은 늘지만 리트랙션 횟수를 불가피한 최소로 줄여줍니다.
리트랙션 & 스트링잉 캘리브레이션 테스트
온도 타워 (Temperature Tower)
아직 언급 안 했지만, 스트링잉에 심각하게 영향을 주는 출력 파라미터가 핫엔드 온도입니다. 더 뜨거우면 필라멘트 흐름이 쉬워져 노즐 우징(oozing)이 크게 증가합니다. 그래서 가장 먼저 프린터 온도를 캘리브레이션해 최적 결과를 찾아야 합니다. 잘 정의된 레이어 간격으로 5°C씩 올라가는 온도 타워 출력을 추천합니다.
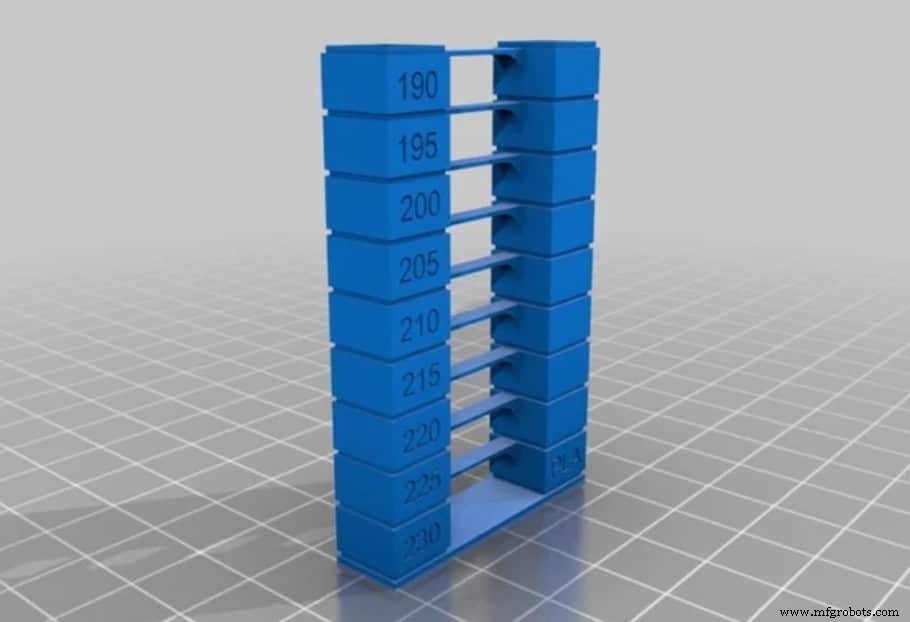
"Thing files" 클릭하면 엔더 3 호환 G-code 파일이 있습니다. 평소처럼 슬라이서로 G-code 생성하지 마세요. 출력 중 온도 변화가 안 생깁니다. 큐라에서 다른 프로세스 쓰는 옵션도 있지만 첨부 파일이 완벽하게 작동합니다.
기본 스트링잉 테스트 (Basic Stringing Test)
온도 캘리브레이션 후 슬라이서에서 리트랙션 비활성화하고 다음 파일 출력. 사진 보고 뭘 평가하려는지 추측해 보세요.
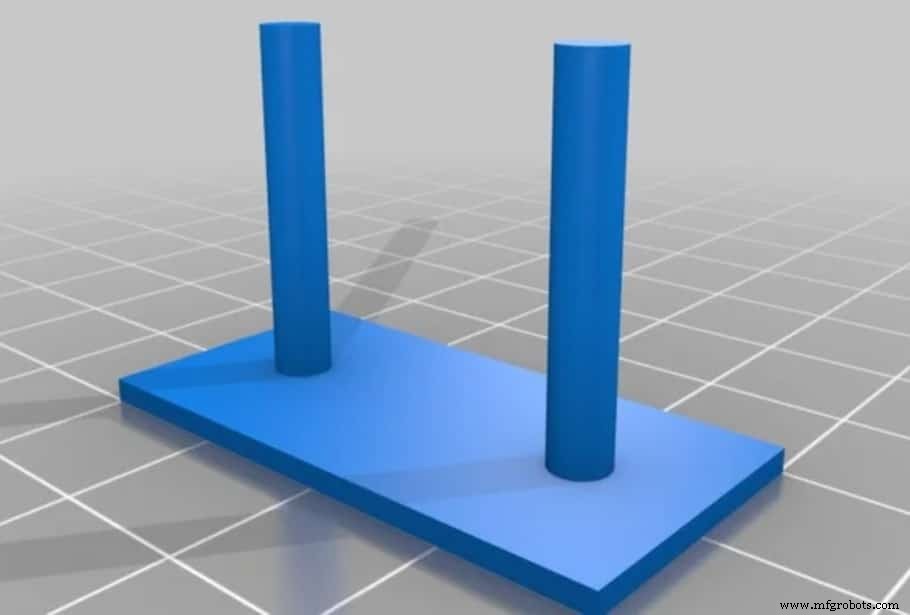
결과는 두 실린더 사이 털 같은 스트링으로 가득 찬 조각. 리트랙션 다시 활성화하고 새로 출력한 파트와 비교. 리트랙션 속도와 리트랙션 거리 값을 조정해 두 실린더가 제대로 출력되고 사이 털이 없을 때까지 반복.
3D 프린터 커뮤니티가 얼마나 대단한지 아직 실감 안 나면 이 무료 온라인 도구를 보세요. 우리 프린터 호환 테스트용 G-code를 생성해 줍니다. 설명이 아주 자세하고 유용하니 꼭 읽어보세요.
자주 묻는 질문 (FAQ)
보우덴과 다이렉트 익스트루전 시스템에서 리트랙션이 같나요?
프린터 타입 불문 리트랙션 활성화는 유용하지만, 보우덴 타입은 다이렉트 드라이브보다 더 긴 리트랙션 거리가 필요합니다.
이유: 보우덴 시스템(엔더 3 등)은 익스트루더를 핫엔드에서 멀리 두고 PTFE 튜브로 필라멘트 유도. 튜브 내경 2mm, 필라멘트 직경 1.75mm로 유격(play)이 있어 이 차이를 리트랙션 거리 증가로 보상해야 합니다.
다이렉트 익스트루전은 이 문제 없고, 필라멘트 수축도 큰 문제 안 됩니다.
요약: 보우덴 시스템은 훨씬 긴 리트랙션 거리가 필요합니다.
모든 필라멘트 타입에 리트랙션이 같나요?
다행히 PLA는 매우 안정한 폴리머라 거의 스트링잉 없는 설정 조정이 가능합니다. ABS도 비슷하지만 휨, 크랙 등 다른 문제가 있습니다. PETG 등 다른 소재는 더 높은 온도에서 녹아 식으며 스트링 생성이 유리합니다.
TPU 같은 유연 소재는 압출 시 압축되고 리트랙션 시 늘어나 리트랙션 활성화가 그다지 편리하지 않습니다. 이 경우 스트링잉은 불가피합니다.
리트랙션 설정 외에 필라멘트 습도도 스트링잉 확률을 높이므로, 스풀을 실리카겔 넉넉히 넣은 밀폐 용기에 보관하길 항상 권장합니다.
엔더 3 고품질 출력 이상적 설정을 직접 찾기 싫다면, 엔더 3 시리즈 전용 큐라 프로필을 확인하세요(전체 $7).
결론
이제 사용 가능한 모든 리트랙션 설정과 프린터 타입(보우덴 또는 다이렉트 드라이브)에 따른 다른 구성법을 이해하셨습니다. 보우덴 타입 프린터인 엔더 3(Pro, V2)는 더 긴 리트랙션 거리가 필요합니다. 요약: "컴빙 모드(Combing Mode)" 활성화하고 "인필 내부(Within Infill)"로 설정. 리트랙션 거리 6mm, 리트랙션 속도 20mm/s, 최대 리트랙션 횟수 5, 최소 압출 거리 윈도우 10mm.
추천 제품 섹션 확인하기
프린터, 필라멘트, 업그레이드 파츠 선정의 고민과 시간을 덜어드리기 위해 추천 제품 섹션을 마련했습니다. 초보자부터 전문가까지 만족할 만한 3D 프린터 몇 가지와, 직접 테스트하고 엄선한 필라멘트 및 업그레이드 파츠를 소개합니다. 어떤 제품을 선택하든 의도한 대로 작동할 것입니다.



