빌드 플레이트 접착 마스터하기: 전문가 트러블슈팅 가이드
출력 베드 접착을 결정하는 파라미터들
부품과 베드 간 올바른 접착은 출력 중 실패를 방지하는 데 필수적입니다. 첫 출력 레이어와 플랫폼 표면 간 결합은 두 가지 기본 기능을 수행합니다:
- 출력 과정 내내 부품을 고정된 위치에 유지해 레이어 시프트나 프린트 헤드 충돌 방지.
- 부품 냉각 시 발생하는 응력 보상해 부품 분리나 변형 방지.
부품과 베드 간 접착은 주로 네 가지 요소에 의해 결정됩니다.
1. 출력 표면 소재와 출력 소재 간 물리화학적 친화성.
출력 소재와 기판 표면 간 물리화학적 친화성은 고려해야 할 가장 중요한 파라미터일 수 있습니다. 그래서 요즘 플랫폼 표면에 3D 프린팅 전용으로 개발된 폴리머 코팅을 사용하는 것이 일반적입니다. 사용 중인 출력 소재와 호환되는 제품을 사용하는 것이 매우 중요합니다. PP나 나일론 같은 일부 소재는 전용 제품이 필요합니다. 주로 두 가지 유형의 솔루션이 있습니다:
- 접착 필름에 도포된 코팅.
한쪽 면에 폴리머 코팅이 된 필름이나 접착 테이프로 구성됩니다. 원래 카프톤(Kapton) 등 테이프가 쓰였지만 지금은 3D 프린팅 전용으로 개발된 수많은 솔루션과 제품이 있습니다. 가장 잘 알려진 예는 Buildtak의 폴리머 필름들이며, 다른 제조사들에서도 유사 제품들을 찾습니다. 이들은 가장 일반적인 소재들과 호환되는 범용 솔루션이지만, PEI 코팅 필름이나 폴리프로필렌, 나일론 전용 제품 등 더 구체적인 제품도 있습니다. 주 장점은 내구성이 좋아 여러 출력에 교체 없이 사용 가능하지만, 사용하며 접착력이 떨어지고 특정 기술 소재에는 최고 성능을 내지 못합니다. 또한 사용 온도 제한이 보통 있습니다. 수명 연장을 위해 매번 플랫폼 다른 위치에 출력해 마모가 전체 표면에 고르게 분산되게 하는 것이 좋습니다.
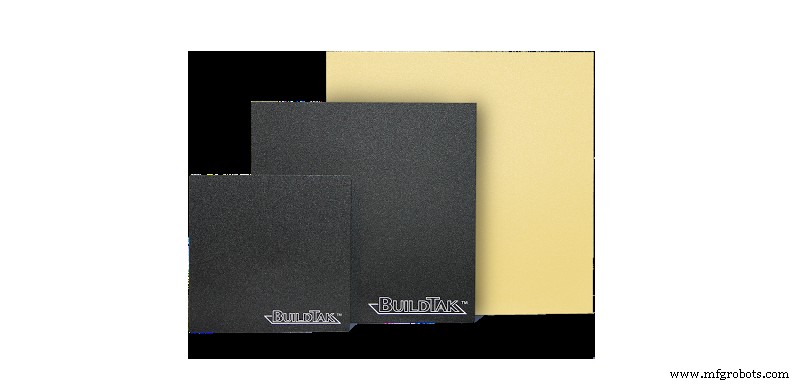
이미지 1: Buildtak 접착 필름. 출처: buildtak.com
- 액체 코팅.
베이스 표면에 직접 도포하는 폴리머 현탁액으로, 건조되면 접착 필름이 제공하는 것과 유사한 연속 폴리머 막을 형성합니다. 다양한 기술 소재를 다룰 때 추천되는 옵션으로, 각 소재에 최적화된 특정 제형이 있습니다. 물이나 알코올로 쉽게 세척 가능하고 빠르게 재도포할 수 있어 출력 소재 변경 시 편리하게 교체 가능. 주 장점은 소재별 전용 제형과 고온용 제형으로 더 높은 성능 발휘. 또한 매 출력 전 재도포로 코팅을 재생해 사용에 따른 접착력 저하 방지.
일반적으로 스틱 또는 스프레이 두 가지 형태로 제공. 스프레이 형태의 경우 베이스 프린터 밖에서 도포해 다른 컴포넌트 손상이나 오염 방지 권장. 베이스 분리가 불가능하면 스틱 형태가 더 깨끗해 권장. 가장 잘 알려진 예는 Magigoo 접착 솔루션이나 3DLac 같은 3D 프린팅 래커.
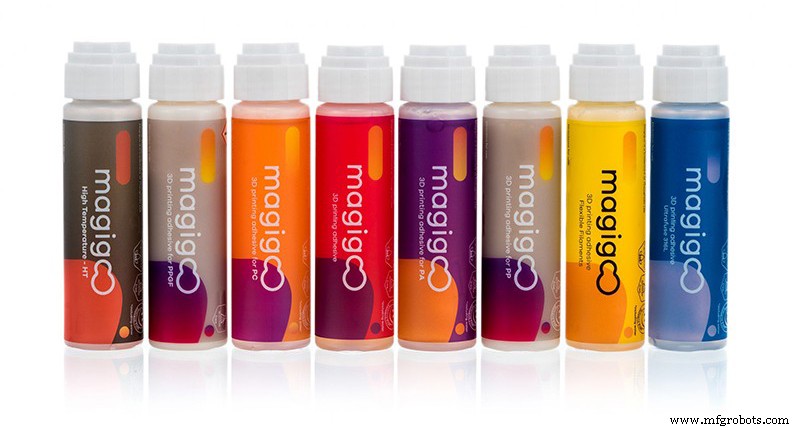
이미지 2: Magigoo 3D 프린팅 스틱. 출처: Filament2Print.
2. 부품과 베드 간 접촉 면적.
부품과 베드 간 접촉 면적이 클수록 접착력이 커집니다. 히팅 챔버 없는 프린터에서 대형 부품은 접촉 면적이 크지만 부피도 커서 냉각 수축에 따른 응력도 크므로 주의해야 합니다. 접촉 면적 증가를 위해 가장 흔히 쓰이는 방법은 라미네이팅 시 부품에 브림(Brim) 설정. 브림은 첫 레이어에만 또는 경우에 따라 처음 2~3레이어에만 적용해 부품 접촉 면적을 늘리되 수축 응력은 늘리지 않습니다. 첫 레이어 압출 배율 증가 등 다른 방법도 있지만 권장하지 않습니다.
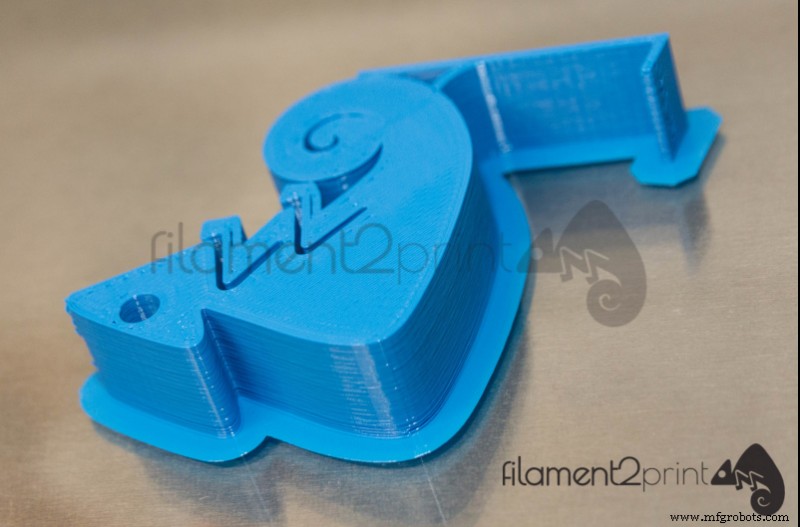
이미지 3: 부품 접착 개선을 위해 추가된 브림. 출처: 자체 제작.
일부 프린터는 거친 표면이나 텍스처 코팅을 포함하기도 하는데, 이는 접촉 면적과 따라서 접착력을 높이는 또 다른 방법입니다.
3. 출력 베드 온도.
출력 베드 온도는 접착 측면에서 이중 기능을 합니다. 한편으로는 출력 소재의 Tg와 같거나 약간 높으면 첫 레이어 냉각 수축을 방지해 부품을 들어올리거나 벗겨지게 하는 응력 감소. 다른 한편으로는 출력 소재와 출력 표면 코팅 소재 간 화학적 결합 촉진. 베드 온도를 출력 소재 Tg와 같거나 약간 높게 설정 권장. 하지만 훨씬 높은 온도 설정은 접착력 저하와 코끼리 발(Elephant foot) 같은 변형 유발 가능하니 권장하지 않습니다.
4. 출력 베드 상태
앞의 세 가지를 충족해도 베드 상태 불량이나 유지보수 부족으로 접착 문제가 생길 수 있습니다. 다음 사항을 주기적으로 점검해야 합니다:
- 표면 세척: 기판 먼지나 이물질은 접착력을 크게 떨어뜨립니다. 매 출력 전 기판 표면 세척 필수.
- 표면 결함이나 피팅: 열화된 표면도 접착 문제 유발. 플랫폼 양호한 상태 유지, 결함 감지 시 교체 필요.
- 마모된 코팅: 접착 필름 경우 사용하며 효율 떨어지므로 마모 감지 즉시 새 것으로 교체. 액체 코팅은 여러 출력 재사용 가능하지만 부품 탈착 시 일부 코팅 손실 가능. 매 출력 전 코팅 상태 확인, 필요시 재도포.
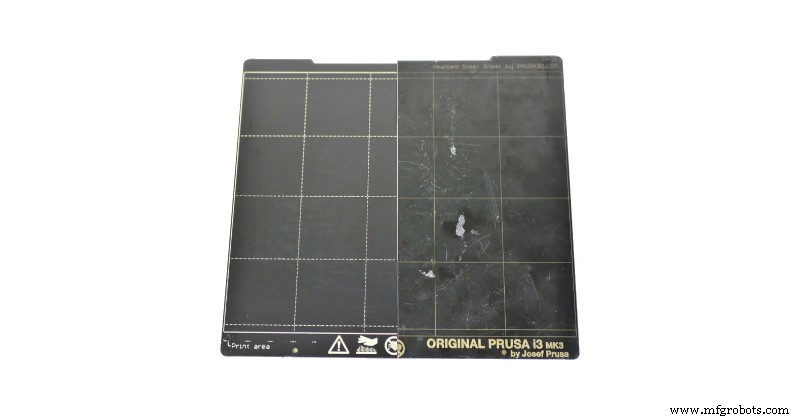
이미지 4: 양호한 베드와 불량한 베드 비교. 출처: prusa3d.com
나쁜 접착 관련 문제
출력 표면 접착 불량의 주 결과는 부품이 베드에서 분리되는 것입니다. 이는 항상 출력 실패로 이어지지만, 경우에 따라 장비 고장이나 파손 원인이 되기도 합니다.
부품이 분리돼 원래 위치에서 벗어나면 프린터는 새로운 소재를 적층할 기판 없이 계속 출력합니다. 이로 인해 플라스틱이 노즐에 달라붙어 막히며, 출력이 진행됨에 따라 용융 플라스틱 덩어리가 커집니다. 제때 멈추지 않으면 이 덩어리가 너무 커져 핫엔드를 못 쓰게 만들 수 있습니다.
접착 문제를 이해하고 해결하려면 부품이 두 가지 메커니즘으로 분리될 수 있음을 고려해야 합니다.
출력 표면과 첫 레이어 간 접착이 좋지 않으면 프린팅 중 노즐 마찰과 진동으로 부품이 완전히 벗겨집니다. 보통 출력 초반에 실패 발생. 이 경우 다음 점검:
- 노즐과 베드 간 거리
- 첫 레이어 높이
- 기판 상태
- 사용한 접착 솔루션
베드 접착은 매우 좋은데 부품 끝부분부터 벗겨지기 시작할 수 있습니다. 냉각 수축이 부품 바깥쪽에서 안쪽으로 향하는 응력을 생성해 변형시키기 때문. 이때 부품과 베드 간 접착이 수축 생성 응력을 보상하기에 부족합니다. 이 현상을 워핑(Warping)이라 합니다. 이 경우 부품이 점진적으로 벗겨지며 출력이 완료 몇 분 전에도 실패할 수 있습니다.
접착 개선으로 워핑 보상 시도 가능하지만, 라미네이팅 파라미터, 소재 유형, 주변 온도 등 다른 요소도 고려해야 합니다.
과도한 접착 관련 문제
경우에 따라 베드 과도 접착으로 부품 분리가 정말 어려울 수 있습니다. 이런 경우 다음 확인:
- 노즐과 베드 간 거리: 노즐과 출력 베드 간 적절한 간격 중요. 너무 작으면 출력 표면 손상, 부품 과도 접착, 용융 플라스틱 배출 차단으로 잼 유발.
- 접착 솔루션: PETG나 일부 플렉시블 소재는 접착/액체 코팅에 과도 접착할 수 있음. 이런 경우 출력 플랫폼에 코팅 미사용하거나 래프트(Raft) 출력 권장.
- 과도 압출: 특히 첫 레이어 과도 압출도 접착 증가 유발.
과도 접착 문제 발생 시 부품 분리를 돕는 여러 방법:
- 베드 냉각: 베드와 부품 열팽창 계수 다르므로 베드 냉각 도움. 베드 가열 후 얼음팩 등 찬 표면에 올려 급격히 수축시키는게 최선.
- 날카로운 주걱 사용: 과도 접착이 흡착 효과 때문인 경우. 날카로운 주걱을 부품 아래 넣고 점진적으로 떼어냄. 베드와 부품 손상 위험 있음.
- 액체 코팅 용해: 스프레이나 스틱 코팅 사용 시만 가능. 이 제품들은 쉽게 용해되므로 베드에 물 흐르게 하거나 담가 부품 분리 도움.
글라스 베드 사용 시 특히 주의 필요. 파손 위험 높음. 템퍼드 글라스 베드 표면 조각이 너무 단단히 붙은 부품 떼어낼 때 떨어져 나가는 경우 드물지 않음.
플렉시블 베드 사용은 이 문제를 크게 방지하므로 매우 추천되는 옵션입니다.
이 가이드는 일반적인 개념을 다루며 특정 제조사나 모델에 초점을 맞추지 않습니다. 제조사나 모델 간 보정이나 조정 절차에 중요한 차이가 있을 수 있으므로 이 가이드를 읽기 전 제조사 매뉴얼을 참조하시기 바랍니다.



