엔더 3(Pro & V2) 서포트 설정 완벽 가이드: 출력 품질 최적화
3D 프린팅에서 각 새 레이어는 아래에 붙을 무언가(베드 또는 이전 레이어)가 필요합니다. 설계 단계에서 이 제약을 고려하는 것이 최선이지만, 불가능할 때 서포트(Support)를 사용합니다.
서포트는 재료 소모, 출력 시간 증가, 제거 난이도 때문에 보통 피하려 합니다. 하지만 불가피한 상황도 있고, 잘 조정된 슬라이서 프로파일이면 후처리 수고를 최소화하며 훌륭한 결과를 얻을 수 있습니다.
자세한 설명에 앞서, 급한 분들을 위해 엔더 3 Pro/V2 추천 서포트 시작 설정: 서포트 구조 '일반(Normal)', 서포트 배치 '빌드플레이트 접촉만(Touching Buildplate)', 오버행 각도 45°~60°, 서포트 밀도 20%, 서포트 Z 거리 0.2mm, 서포트 X/Y 거리 0.6mm를 제시합니다.
이어 각 설정의 의미와 조정 요령, 추가로 수정해야 할 설정들을 자세히 다룹니다.
시행착오 없이 엔더 3 전용으로 검증된 이상적인 설정을 원하신다면, 엔더 3 시리즈 전용 큐라 프로파일을 확인해 보세요 (전체 $7).
서포트란 무엇이고 왜 쓰는가?
서포트는 3D 모델의 일부가 아닌, 공중 뜬 부분을 받쳐주기 위해 슬라이서가 자동 생성하거나 설계자가 미리 모델링한 구조물입니다. 출력 후 후처리 과정에서 제거해야 합니다. 듀얼 익스트루더 프린터는 수용성/용해성 서포트를 쓸 수 있지만, 이는 별도 규칙과 설정이 필요해 본문에서는 다루지 않습니다.
서포트 유형: 일반(Normal) vs 트리(Tree)
자동 생성 서포트는 단순한 라인/그리드 구조일 수도 있고, 나뭇가지 같은 복잡한 트리 구조일 수도 있습니다. 선택 기준이 항상 명확하진 않지만, 평평하거나 각진 모델에는 일반 서포트가, 유기적인 형상에는 트리 서포트가 제거 후 표면 품질이 더 좋습니다. 둘 다 설정에 크게 의존하지만, 기본적으로 일반 서포트는 부수거나 뜯어내기 쉽고, 트리 서포트는 더 단단합니다. 트리 서포트는 슬라이싱 시간이 눈에 띄게 길어지니 대형 모델에서는 인내심이 필요합니다.
서포트 패턴 (Support Pattern)
일반 서포트용 패턴은 많지만, 본질적으로 '강한 것'과 '약한 것' 두 부류로 나뉩니다. 그리드(Grid) 같은 교차 구조는 강하고 한 덩어리로 떨어져 나오지만, 설정이 안 맞으면 아예 안 떨어지기도 합니다. 반면 라인(Line), 지그재그(Zigzag), 동심원(Concentric) 같은 약한 구조는 부수며 제거하기 쉽습니다. 지저분하지만 어떻게든 나옵니다. 어느 것이 모든 모델에 최고는 아니며, 취향과 도구에 따라 다릅니다.
가장 무난한 첫 시도는 약한 구조(라인 등)입니다. 더 빠르고 재료를 덜 쓰니까요. 하지만 너무 약하면 출력 중 무너져 망칠 수 있습니다. 서포트 브림(Support Brim) 활성화나 서포트 월 라인 수(Support Wall Line Count) 1 설정으로 서포트를 더 튼튼하게 만들 수 있습니다.
'서포트 배치(Support Placement)'란?
'서포트 배치' 설정으로 서포트를 '전체(Everywhere)'에 생성할지, '빌드플레이트 접촉만(Touching Buildplate)'만 할지 정합니다. '전체' 선택 시 서포트가 출력 중인 모델 위에서 시작할 수 있어, 제거 후 추가로 다듬을 면이 생깁니다.
모델 위에서 서포트가 시작되는 걸 원치 않으면 '빌드플레이트 접촉만'을 선택하세요. 슬라이서는 빌드플레이트 바로 아래 빈 공간이 있는 곳에만 서포트를 생성합니다. 후처리가 편하지만, 지지가 필요한 부분이 서포트 없이 남아 출력 실패로 이어질 수 있습니다. 마지막 옵션은 '트리 서포트'로 전환하는 것인데, 이는 빌드플레이트에서만 시작해 필요한 곳까지 가지를 뻗습니다.
서포트 밀도 (Support Density)
인필과 마찬가지로 서포트 구조를 구성하는 라인 수를 조절합니다. 너무 조밀하면 제거가 어렵고 재료/시간 낭비, 너무 성기면 지지가 부실하거나 아예 안 됩니다. 20%로 시작하는 것이 좋습니다. 반드시 '레이어 뷰(Layers View)'에서 생성된 서포트를 확인하세요. 출력 결과와 후처리 난이도를 미리 가늠할 수 있습니다.
오버행(Overhang)과 브리지(Bridge), 그리고 출력 한계
캔틸레버(Cantilever) 형상을 출력하려 하면 플라스틱이 공중에서 압출되어 말리거나 처집니다. 이를 오버행이라 하며, 적절한 압출량과 쿨링으로 일정 각도까지는 서포트 없이 출력 가능합니다.
브리지는 양 끝이 고정된 직선 구간을 공중에서 출력하는 형상입니다. 앵커 포인트 간 거리가 가깝고 쿨링이 충분하면 필라멘트 가닥이 거의 수평을 유지합니다. 처짐은 항상 발생하지만 많은 경우 허용 범위 내입니다.
오버행 & 브리지 테스트 출력
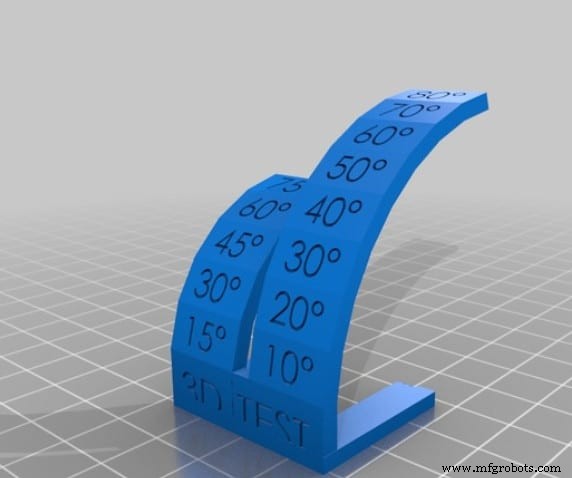
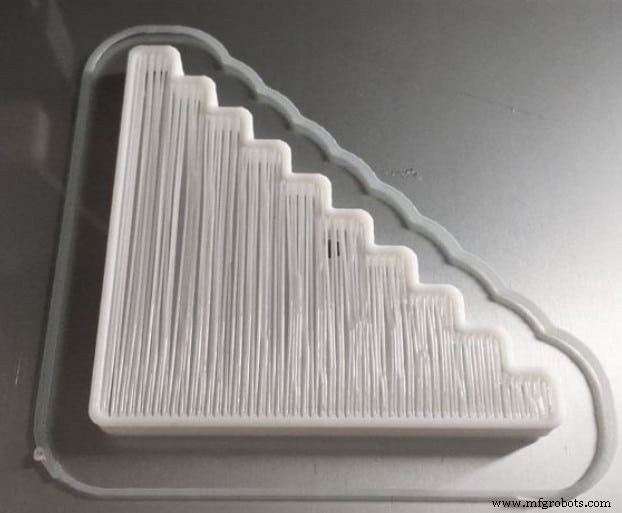
프린터의 오버행/브리지 능력을 알아보려면 전용 테스트 모델을 출력하세요. 커뮤니티에서 많은 테스트 모델을 제공하지만, 시작하기 좋은 두 가지 간단한 모델을 소개합니다.
테스트 결과는 슬라이싱 프로파일 튜닝으로 개선 가능한 경우가 많습니다.
#1 오버행 브리지 테스트
#2 오버행 브리지 테스트
오버행 각도, 브리지, 개선 방법
대부분 프린터는 45° 오버행까지는 무난하고, 엔더 3은 설정만 잘 맞추면 60°까지 가능합니다. 브리지 성공 여부는 허용할 수 있는 처짐 양에 달렸습니다. 5mm까지는 보통 성공, 그 이상이면 프린터 튜닝이나 서포트 사용을 고려하세요. 필라멘트에 따라 150mm 브리지도 가능합니다.
쿨링 강화는 오버행과 브리지 품질 향상에 도움됩니다. PLA/PETG에서는 팬을 100%로 올려 최상의 결과를 얻으세요. ABS 같은 소재는 쿨링 과다 시 박리(Delamination) 위험이 있으니 주의하세요.
출력 온도를 5~10°C 낮추는 것도 오버행/브리지에 도움이 되지만, 층간 접착력도 함께 떨어집니다. 강한 부품이 필요하다면 압출 온도를 너무 내리지 마세요.
마지막으로 압출량(Flow Rate/Extrusion Multiplier) 조정입니다. 약간의 언더 익스트루션(1~5% 감소)은 브리지/오버행 품질을 높이지만, 역시 층간 접착력 저하와 재료 부족 현상을 유발할 수 있습니다. 슬라이서에서 흐름률을 1~5%씩 낮춰가며 테스트하세요.
서포트 Z 거리 & X/Y 거리란?
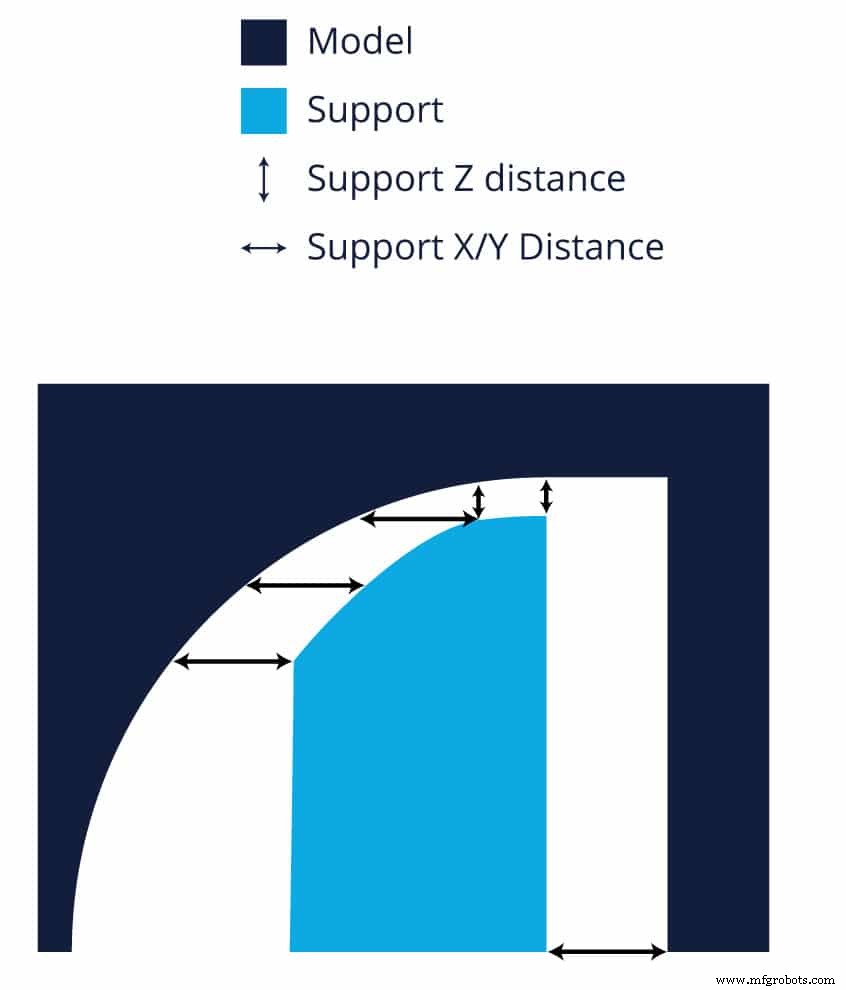
서포트 구조 출력 후, 모델 레이어가 서포트에 너무 강하게 붙지 않게 간격을 둡니다. 이 간격이 Z 거리이며, 최소 한두 레이어 높이(보통 0.2mm)가 표준입니다. 레이어 높이가 크게 다르면 조정하세요. 간격이 크면 제거는 쉽지만 접촉면 거칠어집니다.
X/Y 거리는 서포트와 모델 사이의 수평 간격입니다. Z 거리만큼 민감하지 않으며, 0.6~0.7mm면 보통 무난합니다. 서포트 분리가 힘들면 값을 키우세요.
언제 서포트가 필요한가? (45° & 5mm 규칙)
설계와 슬라이싱 시 기준이 되는 두 가지 규칙입니다.
- 오버행 각도가 45°를 넘으면 서포트가 필요할 확률이 높습니다.
- 브리지 길이가 5mm를 넘으면 서포트가 필요할 확률이 높습니다.
큐라에서 서포트 설정 접근하기
햄버거 메뉴 아이콘을 클릭하세요. 본문에서 다룬 설정 대부분은 드롭다운에서 '고급(Advanced)' 선택 시 보입니다. 트리 서포트는 '실험적(Experimental)' 탭에서 '전문가(Expert)' 모드 선택 시 나타납니다.
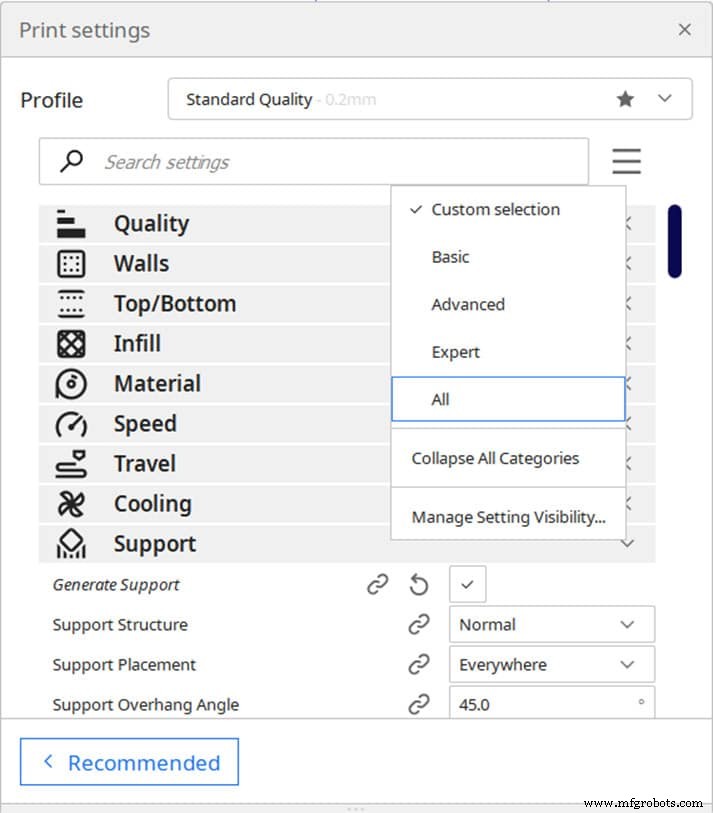
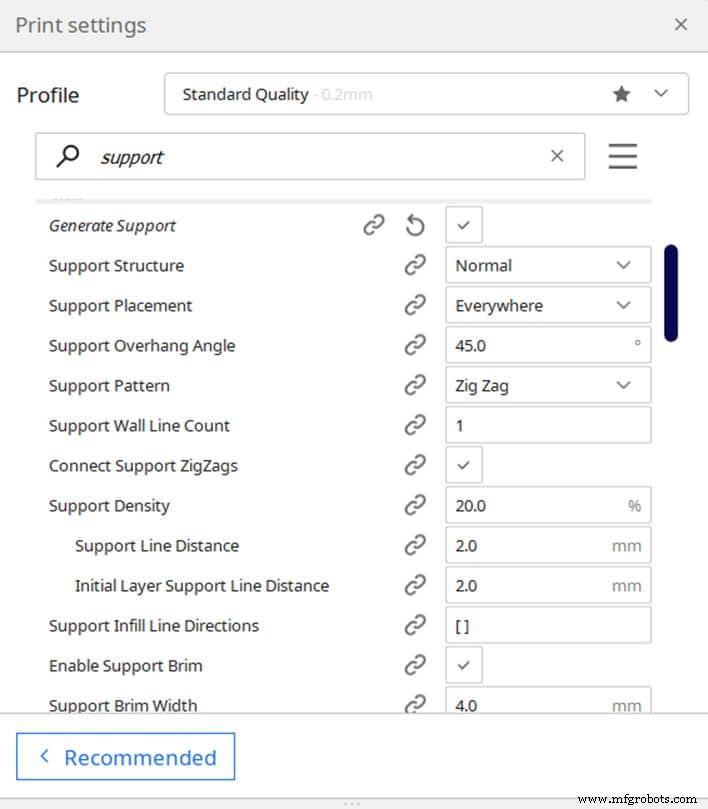
엔더 3 추천 이상적인 서포트 설정
- 서포트 구조: Normal (일반)
- 서포트 배치: Touching Buildplate (빌드플레이트 접촉만)
- 오버행 각도: 45°~60°
- 서포트 패턴: Zig Zag
- 서포트 밀도: 20%
- 서포트 Z 거리: 0.2mm
- 서포트 X/Y 거리: 0.6mm
- 서포트 루프(Enable Support Roof): 켬
- 서포트 브림(Enable Support Brim): 켬
시행착오 없이 검증된 엔더 3 전용 프로파일을 원하시면 여기를 확인하세요 (전체 $7).
결론
서포트를 제대로 튜닝하면 3D 프린팅 경험이 훨씬 수월해집니다. 45° 규칙과 5mm 규칙, 몇 가지 핵심 설정만 잘 잡아도 충분합니다.
슬라이서의 레이어 모드에서 서포트를 반드시 확인하세요!
추천 제품 섹션 확인하기
프린터, 필라멘트, 업그레이드 부품 선정의 시행착오와 조사 시간을 줄여드리기 위해 추천 제품 섹션을 마련했습니다. 초보자부터 전문가까지 만족할 만한 소수의 검증된 프린터만 선별했고, 필라멘트와 업그레이드 파츠도 직접 테스트해 엄선했습니다. 어떤 걸 선택하든 의도한 대로 작동할 것입니다.



