엔더 3 Pro & V2 완벽 큐라 프로파일: 결점 없는 3D 프린트를 위한 설정
잘 조정된 슬라이서 프로파일은 3D 프린팅 성공의 열쇠입니다. 수많은 슬라이싱 파라미터가 부담스럽게 느껴질 수 있지만, 정작 중요한 핵심 설정은 많지 않습니다. 각 설정이 하는 역할을 이해하면 시간이 갈수록 훨씬 나은 출력물을 얻을 수 있습니다.
시행착오 없이 엔더 3에서 고품질 출력을 위한 이상적 설정을 원하신다면, 엔더 3 시리즈 전용 큐라 프로파일을 확인해 보세요 (전체 $7).
각 설정과 중요도
3D 프린팅 입문 시에는 몇 가지 핵심 파라미터에만 집중하세요. 주요 설정을 마스터한 후 슬라이서가 제공하는 방대한 고급 기능으로 나아가면 됩니다. 아래는 반드시 챙겨야 할 파라미터 설명입니다.
큐라 기본 프로파일을 출발점으로 삼기
큐라는 주요 필라멘트(PLA, ABS, PETG, TPU 등)별 프로파일을 기본 제공하며, 이 설정들은 일반적으로 잘 작동합니다. 해당 프로파일을 불러와 본인 필요에 맞게 조정하면 됩니다.
출력 온도 (Printing Temperature)
현재 주류 3D 프린팅 기술은 플라스틱 필라멘트를 녹여 순차적으로 적층하는 방식입니다. 필라멘트는 다양한 폴리머로 만들어지며 각기 다른 용융 온도를 가지므로 압출 온도는 필라멘트 종류에 따라 달라집니다. 물처럼 고정된 용융점이 있는 게 아니라, 폴리머는 흐르기 시작하는 온도 범위가 있고 온도가 올라갈수록 점도가 낮아집니다.
적정 온도를 찾으면 불필요한 누수 없이 원활한 압출이 가능합니다. 동시에 적층 후 이전 레이어와의 결합 강도도 압출 온도와 파트 쿨링에 달려 있습니다.
이상적 출력 온도는 출발점일 뿐, 본인의 필라멘트-프린터 조합에 맞는 최적값을 찾아야 합니다. 제조사마다 블렌딩 비율이 달라 최적 온도가 다르고, 같은 제조사라도 생산 관리 수준에 따라 스풀 간 차이가 있을 수 있습니다.
주요 소재별 이상적 출력 온도:
- PLA: 200~210°C
- ABS: 230~240°C
- PETG: 220~230°C
- TPU: 220~240°C
베드 온도 (Bed Temperature)
가열 베드는 이제 3D 프린팅의 필수 요소입니다. 적절한 베드 온도는 성공 확률을 크게 높입니다. 시중에는 첫 레이어 접착, 출력 중 유지, 식힌 후 분리를 돕는 다양한 빌드 플레이트 표면 제품이 나와 있습니다.
압출 온도와 마찬가지로 이상적 베드 온도도 출발점일 뿐, 본인 셋업과 필라멘트에 맞춰 테스트해야 합니다.
주요 소재별 이상적 베드 온도:
- PLA: 50~65°C
- ABS: 90~110°C
- PETG: 70~85°C
- TPU: 50~65°C
레이어 높이 (Layer Height)
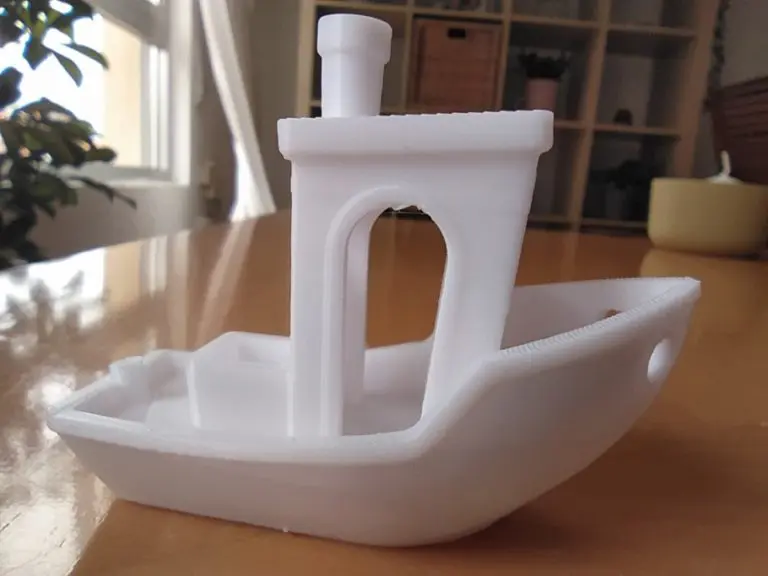
이론상 레이어 높이는 아무 값이나 설정 가능하지만, 프린터 기계적 구조상 더 잘 작동하는 두께가 있습니다. 이를 '매직 넘버(Magic Numbers)'라 부릅니다. 엔더 3의 경우 0.04mm 배수(0.08, 0.12, 0.16, 0.20, 0.24, 0.28...)가 매직 넘버입니다.
레이어 높이는 출력 시간, 디테일, 강도에 큰 영향을 줍니다. 높을수록 시간은 줄지만 디테일과 강도는 떨어집니다. 출력 목적에 따라 적정 값을 선택하세요. 노즐 크기도 레이어 높이를 제한합니다. 노즐 직경의 80%를 넘지 않는 것이 권장되며, 0.4mm 노즐 기준 0.1~0.3mm 범위가 적당합니다.
레이어 높이에 대한 자세한 내용은 저희 기사를 참고하세요.
엔더 3 이상적 레이어 높이 범위:
- 0.12mm (고해상도) ~ 0.28mm (초안/빠른 출력)
리트랙션 (Retraction)
압출을 멈출 때 단순히 필라멘트 공급을 멈추는 것만으로는 부족합니다. 노즐 내 압력 때문에 녹은 플라스틱이 계속 흘러나옵니다. 이동 중 재료가 묻지 않게 하려면 익스트루더가 필라멘트를 당겨 빼내야(리트랙션) 합니다. 보우덴 방식인 순정 엔더 3에서 이 현상이 더 심합니다. 리트랙션이 안 맞으면 스트링(Stringing)이 생기고, 너무 공격적으로 설정하면 필라멘트가 마모되어 다른 문제를 일으킵니다.
리트랙션 튜닝 파라미터:
- 리트랙션 거리(Retraction Distance): 당겨 빼는 길이. 보우덴 방식에서 더 김 (3~6mm).
- 리트랙션 속도(Retraction Speed): 익스트루더 한계가 주된 제한. 낮게 시작(20mm/s)해 스트링 테스트로 올리며 검증.
- 최대 리트랙션 횟수(Maximum Retraction Count): 필라멘트 특정 구간에서 허용되는 최대 리트랙션 횟수. 5~10 권장.
스트링/누수 아티팩트 완화에 도움되는 추가 기능:
- 컴빙(Combing): 리트랙션 끄고 이동 경로를 인필 위로 돌려 흘러나온 재료를 인필에 묻힘. 모든 출력에 권장되진 않음.
- 와이핑(Wiping): 이동 전 안쪽으로 짧은 이동을 추가해 노즐 끝을 닦음.
- 코스팅(Coasting): 출력 라인 끝부분에서 압출을 미리 멈춤.
리트랙션과 캘리브레이션 모델에 대한 자세한 내용은 이 기사를 참고하세요.
주요 소재(PLA, ABS, PETG) 공통 이상적 리트랙션 설정:
- 리트랙션 거리: 6mm
- 리트랙션 속도: 20mm/s
- 최대 리트랙션 횟수: 5
TPU 출력 시 리트랙션 거리는 0mm로 설정해야 합니다.
인필 (Infill)
각 레이어는 외벽(Outer Walls)과 인필(Infill)로 구성됩니다.
인필 패턴과 밀도는 주로 출력 시간에 영향을 주며, 특정 상황에서는 강도에도 관여합니다. 요즘 슬라이서는 패턴이 많지만, 차이는 출력 목적과 연관됩니다. 인필은 주로 상단 레이어를 받쳐주는 역할이므로, 부품이 압축 힘을 받지 않는다면 인필 밀도보다 벽 두께를 늘리는 것이 강도 확보에 더 효과적입니다.
일반적 권장: 단순한 패턴 + 5~20% 밀도.
압축/분쇄 힘을 받는 부품이면 50% 이상 고려. 그 외 경우 25% 넘어가면 강도 향상 미미.
인필 설정 더 보기:
출력 속도 (Printing Speed)
출력 속도는 각 이동 유형별 최대 속도입니다. 소형 출력물이나 고디테일에서는 최대 속도에 도달하지 못합니다. 가감속 구간이 대부분이라 피크 속도를 낼 시간이 없기 때문입니다. 가속도가 매우 높지 않은 한 그렇습니다.
높은 속도는 품질 저하와 여러 문제와 연관됩니다. 속도를 올리고 싶다면 품질 영향이 적은 인필이나 내벽(Inner Wall)에 적용하세요. 이동 속도(Travel Speed)도 일정 수준까지는 높이는 게 좋습니다.
자세한 내용: 출력 속도 vs 품질
- ASA: 20~50mm/s
- ABS: 40~80mm/s
- PETG: 40~90mm/s
- PLA: 30~90mm/s
- 나일론: 40~60mm/s
- HIPS: 25~55mm/s
- TPU: 10~30mm/s
초기 레이어 (Initial Layer)
첫 레이어는 전체 출력 성패를 가르는 가장 중요한 레이어입니다.
약간의 수평 오차나 베드 불평도를 보정해야 하므로, 프린터 캘리브레이션이 그 이상으로 완벽하지 않은 한 0.2mm 미만으로 내리지 않는 것을 권장합니다.
첫 레이어 성공을 위해 속도를 낮추고 팬을 끕니다. 이는 베드와의 강한 결합을 보장합니다.
이후 2~3레이어도 느리게, 팬 없이 출력해 첫 레이어에 응력이 가지 않게 하세요.
- 초기 레이어 속도: 20mm/s
- 첫 레이어 팬: 0%
- 팬 끄는 레이어 수: 3~5
서포트 오버행 각도 (Support Overhang Angle)
각 레이어는 아래 베드나 이전 레이어가 있어야 붙습니다. 오버행에서는 공중 압출로 필라멘트가 말립니다. 대부분 45°까지는 무난, 일부는 60°까지 가능. 오버행 테스트 모델로 본인 프린터 성능을 확인하세요.
공중 출력을 막기 위해 슬라이서는 아래에 서포트 구조를 생성합니다. 이는 후처리에서 제거해야 합니다.
베드 접착 (Bed Adhesion)
첫 레이어가 완벽해도 모델 형상에 따라 베드 접착이 문제될 수 있습니다. 길고 뾰족한 첫 레이어는 말리기 쉽습니다. 글루, 헤어스프레이, 전용 래커 같은 분리층 없이는 출력이 어려운 빌드 플레이트라면 반드시 사용하세요. 이들 제품은 플라스틱-표면 결합을 돕고, 식은 후에는 이형제 역할도 합니다.
브림(Brim) 활성화도 좋은 대안입니다. 한 레이어 두께 테두리로 베드 접촉 면적을 늘립니다. 후처리에서 제거해야 하니 필요 없으면 안 쓰는 게 편합니다.
래프트(Raft)는 2~3레이어 이상으로 모델 전체 바닥에 깔려 같은 역할을 하며, 베드 불평도 보정에도 도움이 됩니다. 베드 접착 더 보기: 여기
유량 (Flow Rate)
유량(Flow Rate)은 프린터가 플라스틱을 압출하는 속도입니다. 슬라이서가 각 이동마다 계산하며 기본 100%로 설정됩니다. 오버/언더 익스트루션 발견 시 조정 가능하나, 5% 초과 증감 테스트는 권장하지 않습니다.
유량은 스풀별 미세 튜닝에 유용합니다. 폴리머마다 경도가 달라 익스트루더 기어 물림이 다르기 때문입니다. 캘리브레이션 큐브를 출력해 스풀 교체 때마다 오버/언더 익스트루션이 안 보일 때까지 유량을 조절하세요. 그런 다음 설정을 저장하거나 스풀 쓸 때마다 입력하세요.
필라멘트 종류별 엔더 3 이상적 출력 설정
엔더 3 기준 좋은 출발점이 되는 설정들입니다.
PLA 출력 설정
- 출력 온도: 200~210°C
- 베드 온도: 50~65°C
- 레이어 높이: 0.12mm (고해상도) ~ 0.28mm (초안)
- 리트랙션: 6mm
- 인필: 5~25%
- 속도: 30~90mm/s
- 초기 레이어 속도: 20mm/s
- 초기 레이어 높이: 0.2mm
- 초기 팬 속도: 0%
- 일반 팬 속도 (초기 레이어 후): 100%
- 서포트 오버행 각도: 45°
ABS 출력 설정
- 출력 온도: 230~240°C
- 베드 온도: 90~110°C
- 레이어 높이: 0.12mm (고해상도) ~ 0.28mm (초안)
- 리트랙션: 6mm
- 인필: 5~25%
- 속도: 40~80mm/s
- 초기 레이어 속도: 20mm/s
- 초기 레이어 높이: 0.2mm
- 초기 팬 속도: 0%
- 일반 팬 속도 (초기 레이어 후): 0~30%
- 서포트 오버행 각도: 45°
자세한 내용: 여기
PETG 출력 설정
- 출력 온도: 220~230°C
- 베드 온도: 70~85°C
- 레이어 높이: 0.12mm (고해상도) ~ 0.28mm (초안)
- 리트랙션: 6mm
- 인필: 5~25%
- 속도: 40~90mm/s
- 초기 레이어 속도: 20mm/s
- 초기 레이어 높이: 0.2mm
- 초기 팬 속도: 0%
- 일반 팬 속도 (초기 레이어 후): 30~100%
- 서포트 오버행 각도: 45°
자세한 내용: 여기
TPU 출력 설정
일반 TPU는 프린터 개조 없이 출력 가능하지만, 닌자플렉스(NinjaFlex) 같은 초연성 TPU는 엔더 3을 다이렉트 드라이브로 개조하거나 EZRStruder 같은 장치를 달아야 합니다.
- 출력 온도: 220~240°C
- 베드 온도: 50~65°C
- 레이어 높이: 0.12mm (고해상도) ~ 0.28mm (초안)
- 리트랙션: 0mm
- 인필: 5~25%
- 속도: 10~30mm/s
- 초기 레이어 속도: 20mm/s
- 초기 레이어 높이: 0.2mm
- 초기 팬 속도: 0%
- 일반 팬 속도 (초기 레이어 후): 0~30%
- 서포트 오버행 각도: 55°
자세한 정보: 여기
시행착오 없이 검증된 엔더 3 전용 프로파일을 원하시면 여기를 확인하세요 (전체 $7).
나일론과 폴리카보네이트는?
엔더 3도 몇 가지 업그레이드만 하면 나일론과 폴리카보네이트 출력이 가능합니다. 자세한 내용은 저희 기사를 참고하세요.
결론
잘 캘리브레이션된 슬라이서 프로파일은 3D 프린팅의 핵심입니다. 본인 셋업에 최적인 건 항상 직접 테스트해야 하지만, 엔더 3처럼 널리 쓰이는 기기라면 다른 사용자와 제조사가 검증한 훌륭한 출발점을 얻어 과정을 단축할 수 있습니다.
추천 제품 섹션 확인하기
프린터, 필라멘트, 업그레이드 선정의 시행착오와 조사 시간을 줄여드리기 위해 추천 제품 섹션을 마련했습니다. 초보자부터 전문가까지 만족할 만한 소수의 검증된 프린터만 선별했고, 필라멘트와 업그레이드 파츠도 직접 테스트해 엄선했습니다. 어떤 걸 선택하든 의도한 대로 작동할 것입니다.



