3D 프린터 레이어 스킵(층 건너뛰기) 문제 해결 완벽 가이드
프린터 브랜드 불문하고 모든 3D 프린터 사용자가 한 번쯤 겪는 문제입니다. 이 글에서는 레이어 스킵을 유발하는 다양한 원인과 각 경우의 해결책을 분석합니다.
레이어 스킵 문제를 어떻게 해결할까? 일반적으로 기계적 문제이며, 몇 가지 간단한 조정과 좋은 유지보수로 해결 및 예방 가능합니다.
3D 프린터가 레이어를 건너뛰는지 확인하는 법
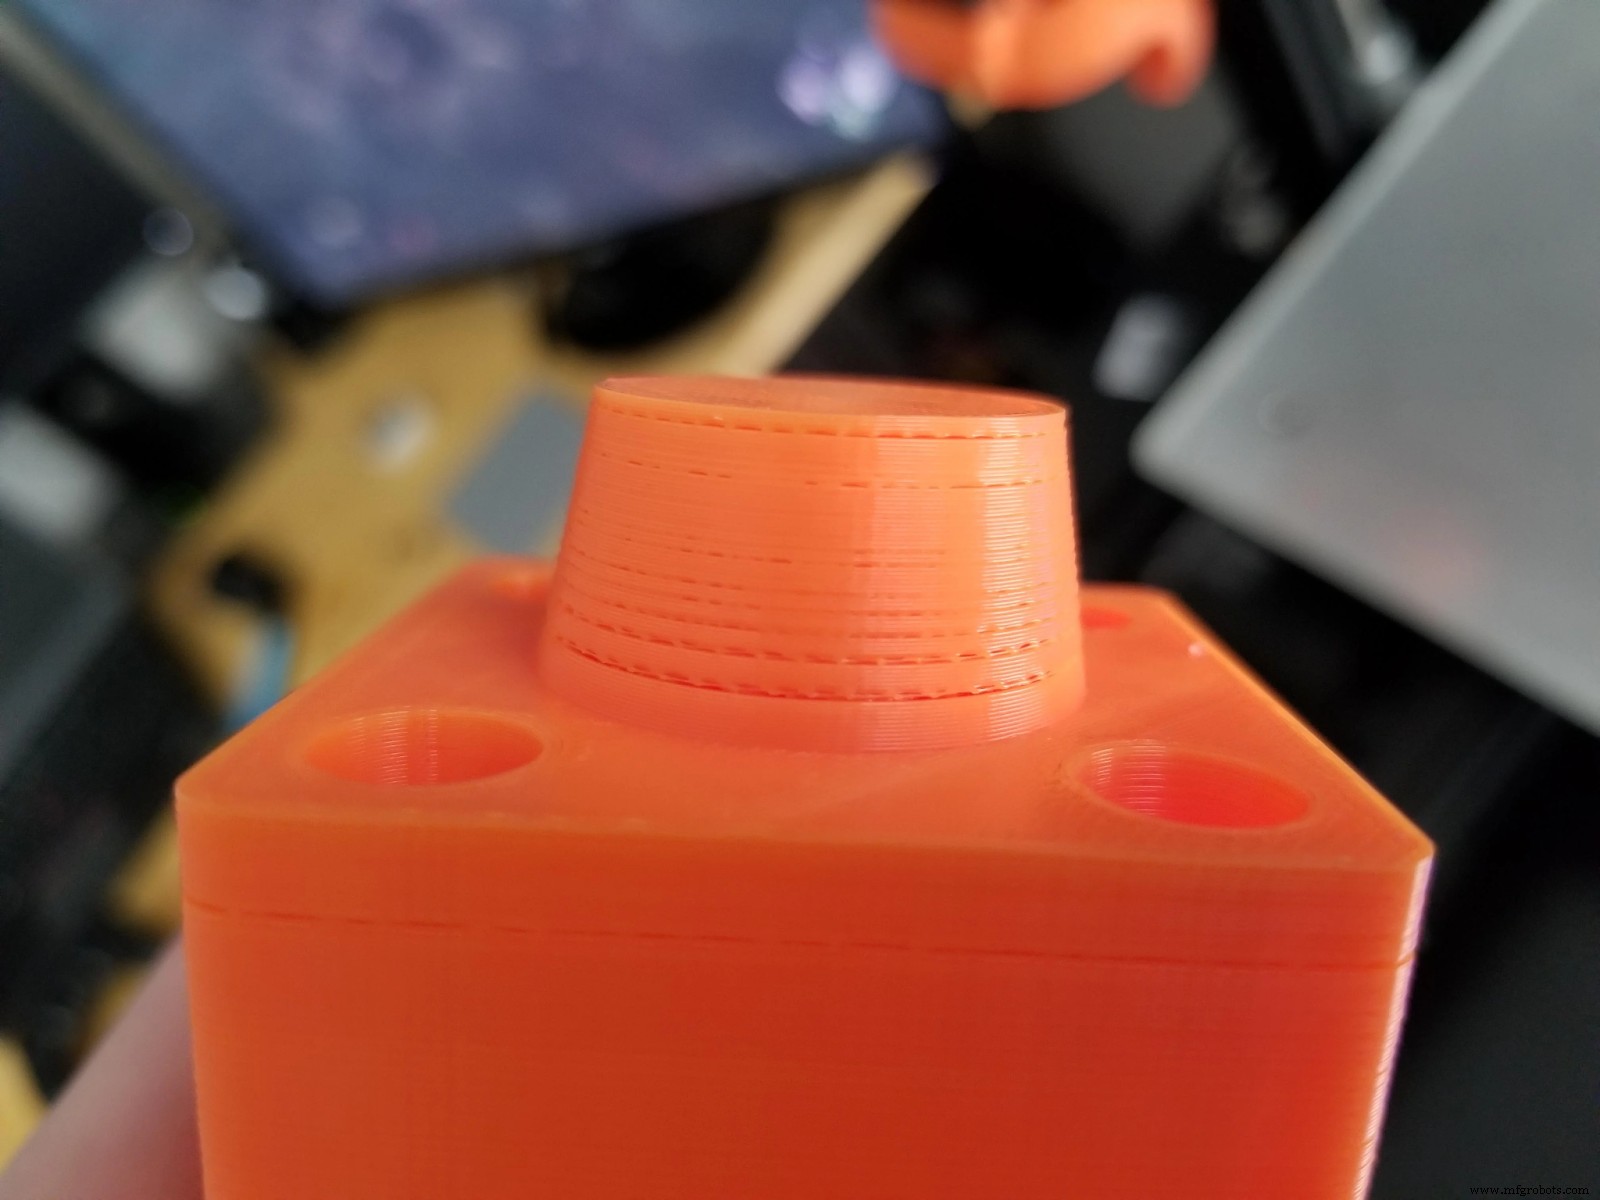
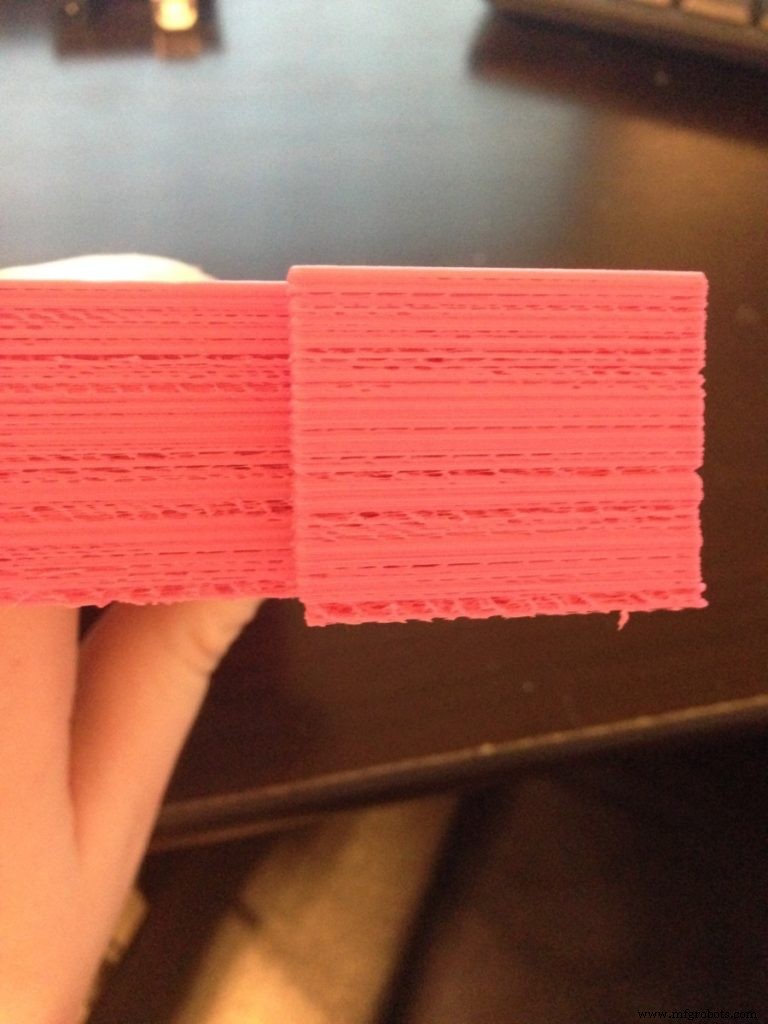
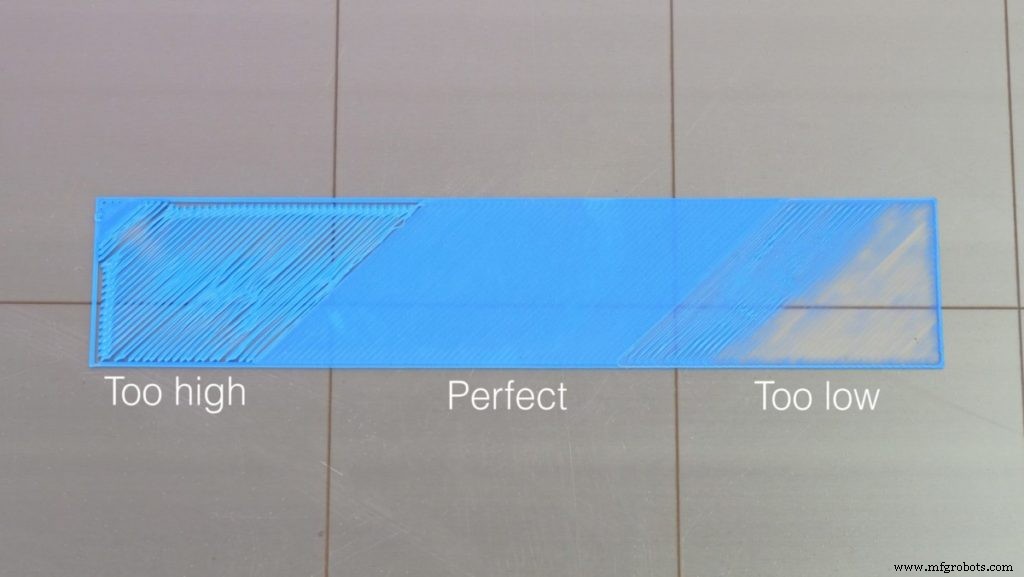
레이어 스킵 문제가 있으면 아래 이미지처럼 재료 부족하거나 불규칙/희소한 압출이 있는 레이어들이 관측됩니다. 출력물 외관이 나쁘고 심지어 취약해집니다.
원인과 해결 방법
이런 문제를 일으키는 요인은 많습니다. 일반적으로 레이어 부족이나 스킵은 기계적 문제인 경우가 많습니다. 가장 일반적인 것부터 구체적인 것까지 해결책을 설명합니다.
기계적 유지보수부터 시작하기
프린터 기계적 유지보수 방법을 배워 미래 문제 예방과 부품 수명 연장에 힘쓰세요. 어떤 기계든 자주 쓰면 부품 마모, 나사 풀림, 윤활부 건조 등이 발생합니다.
간단한 단계로 유지보수 수행:
모든 너트와 나사 조이기
지속적 움직임의 진동이 나사/너트 풀림 원인. 프린터 나사 제대로 안 조이면 일부 축과 벨트 등에서 미세한 정렬 불량 관찰됨.
방법
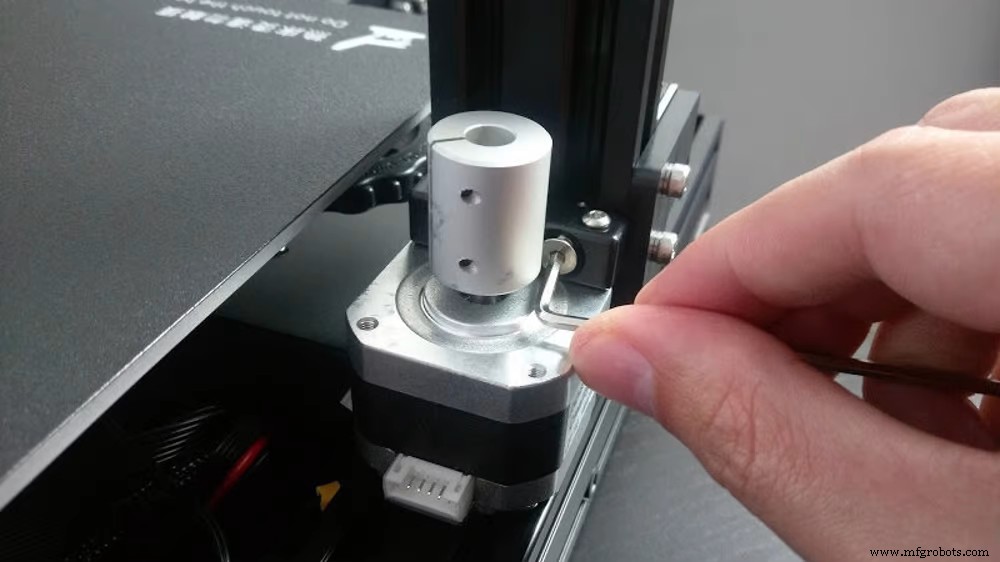
알렌 키(육각 렌치)와 너트 크기 맞는 플라이어/렌치 필요.
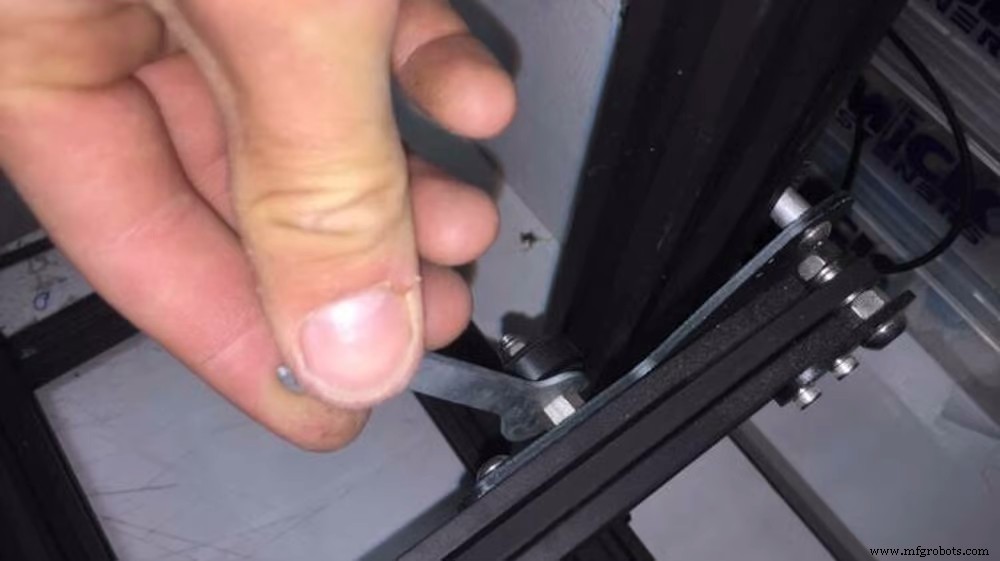
적절한 알렌 키로 모든 나사 확인하고 조이기. 관통 나사에 뒤쪽 너트가 있으면 플라이어나 렌치로 너트 고정하며 나사 조여 헛돌지 않게 함.
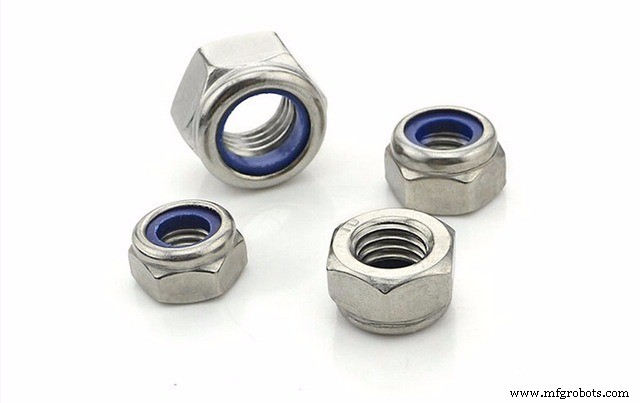
경우에 따라 일반 너트를 셀프 록킹 너트(Self-locking nut)로 교체 적절. 내부에 브레이크 역할 하는 소재 있어 진동에 안 풀림.
캐리지 벨트(Carriage Belt) 제대로 조이는 것도 중요. 보통 프린터에 수동 장력 조절 시스템 있음. 나사 풀어 벨트 장력 풀고, 벨트 끝 손으로 당겨 적당히 팽팽하게 한 뒤 나사 다시 조임.
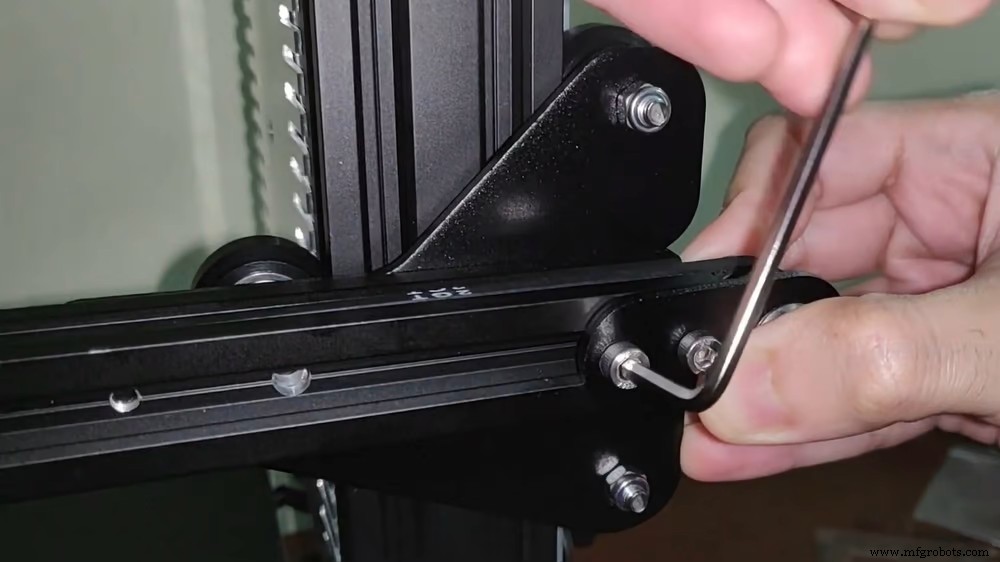
엔더(Ender) 계열 프린터면 베어링 이심 너트(Eccentric Nut)도 렌치로 조여야 함.
로드와 서포트 정렬 불량 확인
방법
일부 프린터는 Z축 움직임을 두 모터가 나사 로드(Threaded Rod)로 동시 구동. 양끝 높이가 같아야 함. 자로 양끝 높이 측정해 같게 조절.
엔더류는 캐리지 끝 구조물이 사각형 이루므로 이런 정렬 불량 덜 발생.
노즐 막힘 확인 (저압출 유발)
노즐 부분 막히면 압출 흐름 불규칙 → 레이어 재료 부족. 원인 다양:
- 필라멘트 내 이물질로 노즐 유입 입자
- 리트랙션 설정 잘못으로 막힘
- 탄소섬유/우드 필라멘트 등 특수 소재 잔여 입자가 새 필라멘트로 안 씻겨 나감
- 탄화된 필라멘트 잔해
이 모든 찌꺼기가 노즐 벽에 붙어 흐름 감소 → 언더 익스트루션(Under-extrusion).
좋은 품질 필라멘트는 소재 내 이물질 방지로 막힘 예방. 불량 필라멘트는 직경 불일치로 직경 크면 막힘, 작으면 흐름 불량 유발.
노즐 청소법
가장 흔한 기법. 노즐 직경 바늘 필요 (프린터 동봉 키트에 보통 포함).
- 필라멘트 작업 온도로 핫엔드 가열. 예: PLA 210~230°C.
- 바늘을 노즐 구멍으로 넣어 안팎 운동.
- 바늘 빼고 필라멘트 수동 압출.
위 방법 실패 시 '어토믹 메소드(Atomic Method)' 또는 '콜드 풀(Cold Pull)' 시도:
- 작업 온도로 핫엔드 가열 후 사용 중 필라멘트 제거.
- PLA 넣고 약간 압출.
- 핫엔드 약 90°C로 냉각.
- 필라멘트 강하게 당겨 빼기.
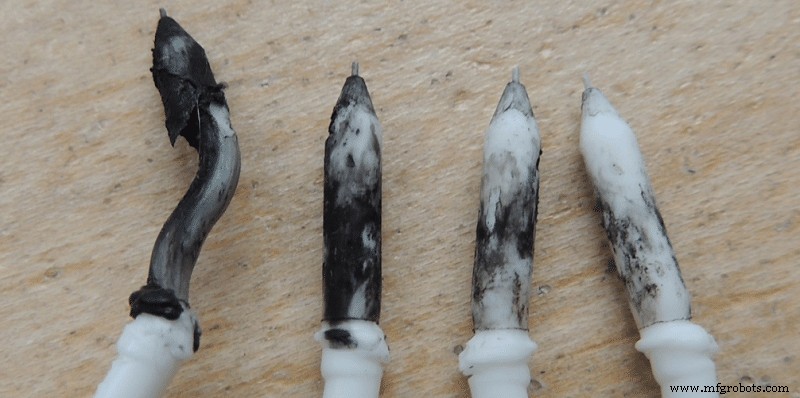
빼낸 재료 끝에 붙은 찌꺼기 확인 가능. 팁 깨끗해질 때까지 반복. 아래 이미지처럼 반복할수록 빠져나오는 찌꺼기 줄어듦.
핫엔드 내부 PTFE 튜브(테프론 튜브) 상태도 중요. 사용 중 타거나 열화돼 막힘 유발(아래 이미지). 새 걸로 교체, 노즐에 제대로 장착 확인.
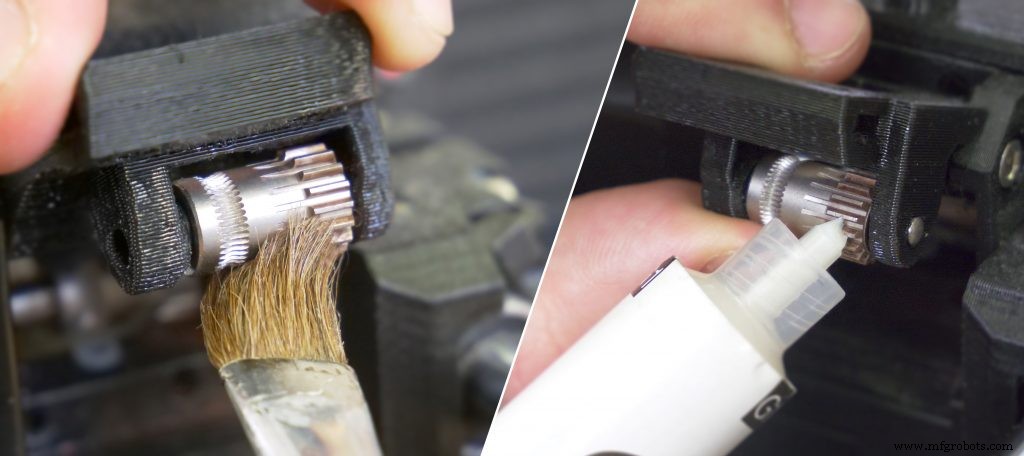
톱니 기어(Extruder Gear)에 필라멘트 마모 먼지 있는지 확인. 먼지 있으면 붓으로 제거.
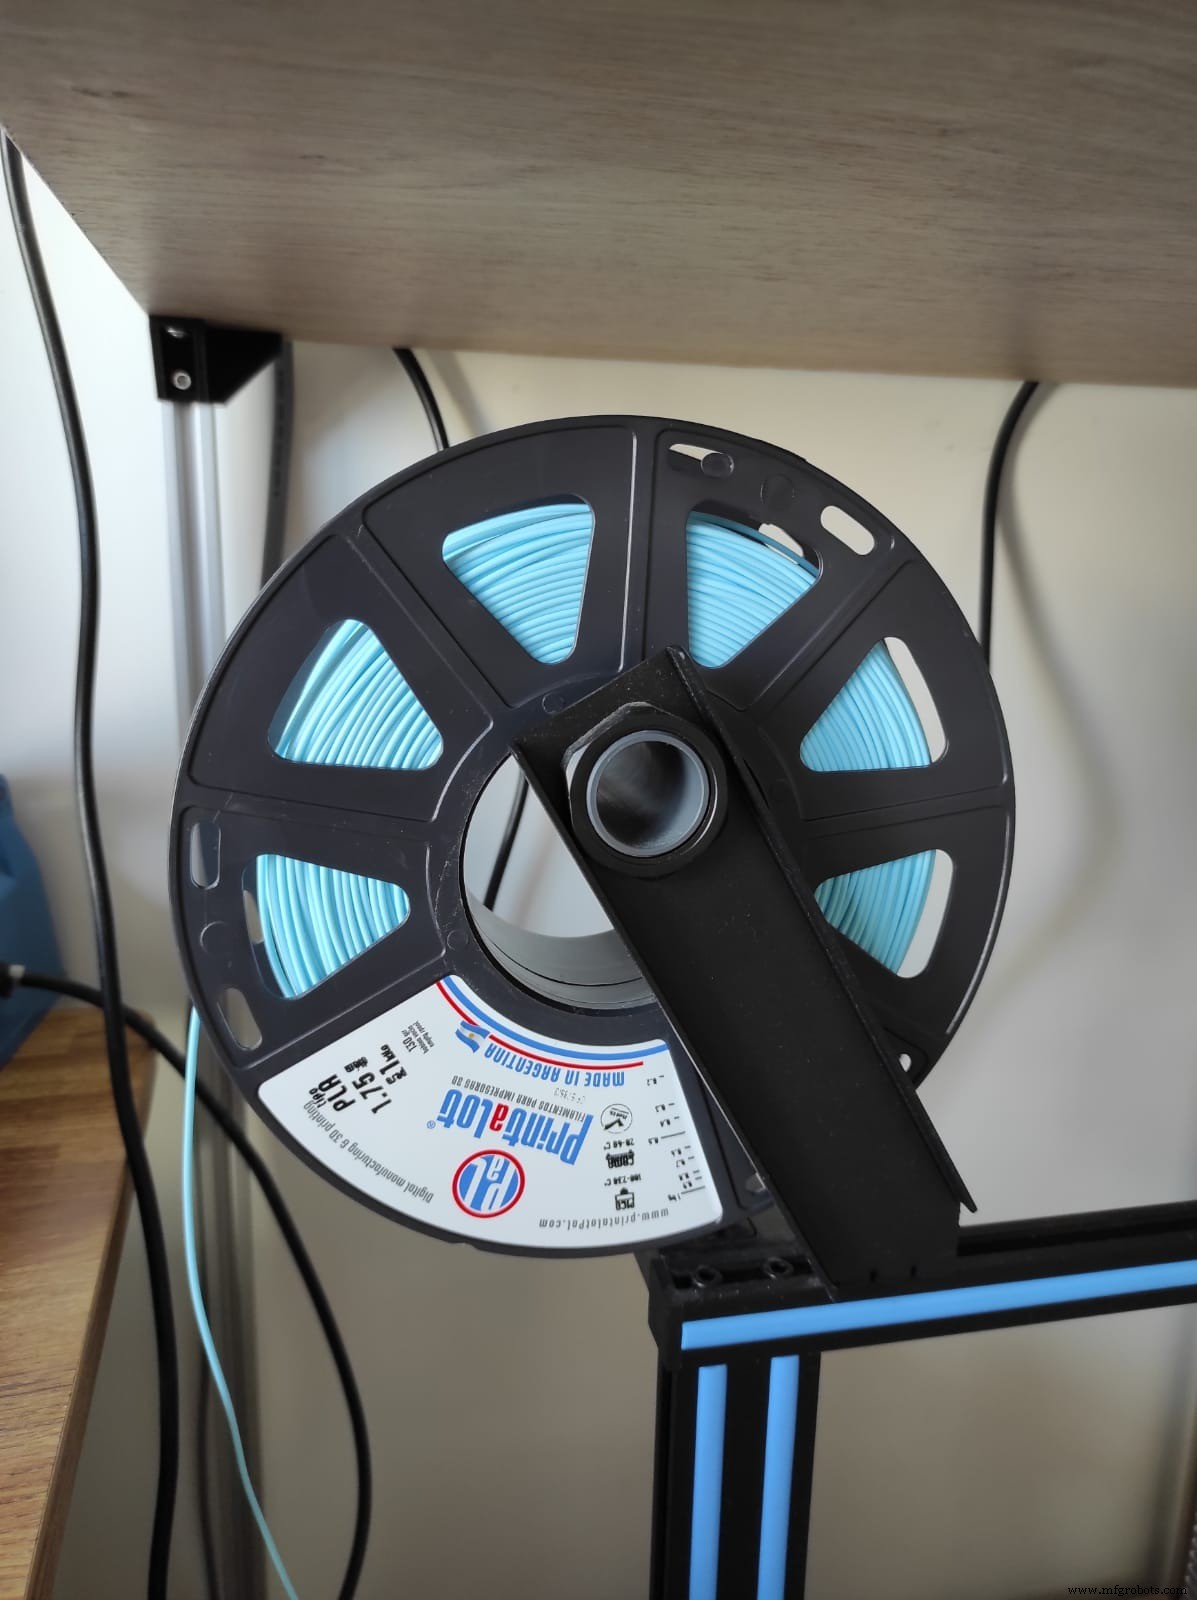
필라멘트 스풀 회전 방식도 중요. 스풀 모양은 제조사마다 다르고, 중심 구멍이 프린터 스풀 홀더보다 훨씬 큰 경우 많음. 출력 중 익스트루더 모터가 필라멘트 당겨 핫엔드에 미스피드(Misfeed) 유발. 스풀 잘 중심 잡히게 어댑터 출력해 사용:
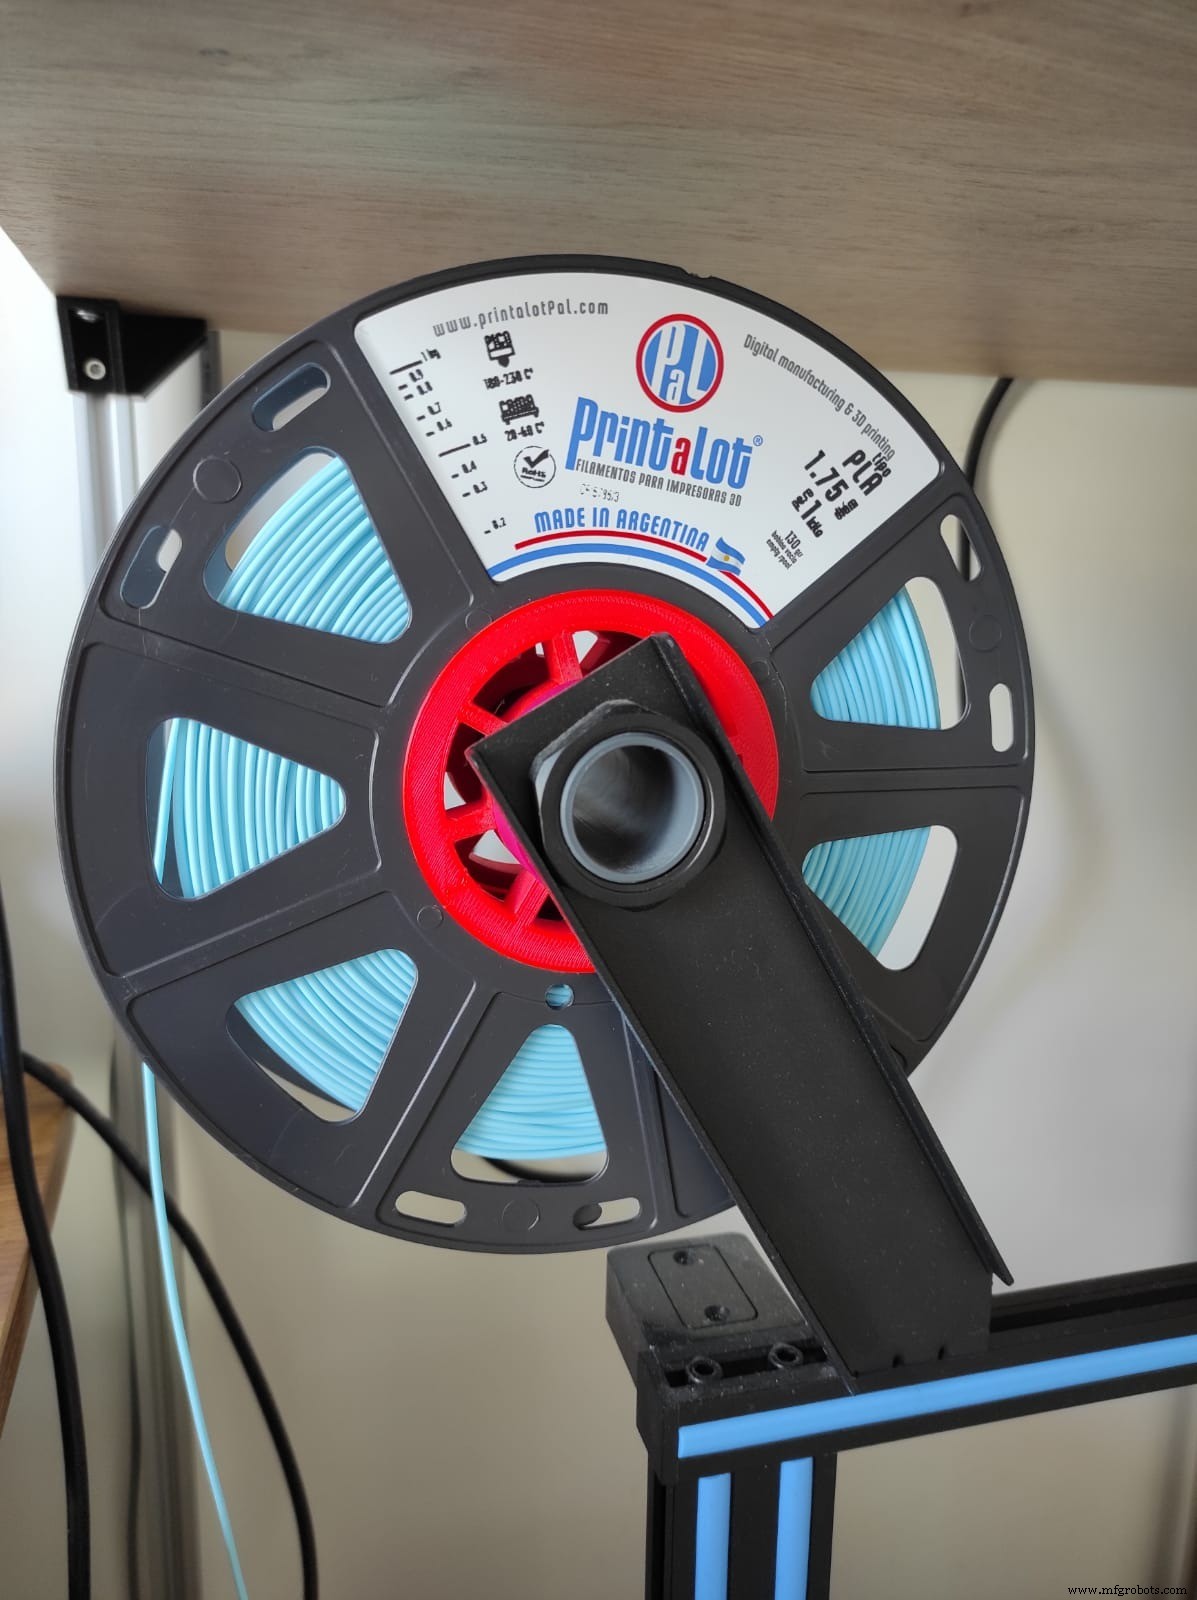
위 절차 시연 영상 참고.
필요한 부품 윤활
방법
프린터가 스무스 로드(Smooth Rod)와 리니어 베어링(Linear Bearing) 쓰면 로드 윤활 필수. 먼저 이소프로필 알코올로 옛 그리스 닦아냄. WD-40은 윤활제로 쓰지 마세요. 빨리 마르고 마찰 심해지며 베어링 손상. 테플론(PTFE) 기반 윤활제 적합. 베어링과 Z축 나사 로드도 윤활.
베드 레벨링
좋은 베드 레벨링은 올바른 출력 시작 필수. 수동으로 베드 끝 스프링 나사 조이거나, 자동 레벨링 센서로 수행. 센서는 수동 교정 어려운 미세 불평도(특히 베드 면적 > 250x250mm 또는 출고 시 불완전) 교정 가능.
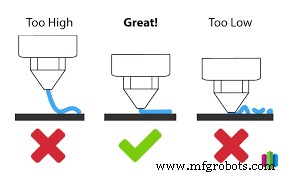
수동 레벨링 방법 (종이 활용)
- 모든 축 원점(Home)으로 이동
- 모터 비활성화해 X/Y축 손으로 이동
- 프린트 헤드 모서리로 이동, 노즐과 베드 사이 종이 한 장 놓기
- 그 모서리 나사 조이/풀며 종이 움직여 미세 마찰감 느낄 때까지
- 모든 모서리 반복
- 베드 여러 지점 체크해 잘 레벨링됐는지 확인
제대로 캘리브레이션됐는지 확인하려면 베드 여러 지점에 원/사각형 배치해 퀵 출력:
엔더 3 레벨 테스트 - 씽기버스
종이와 특수 두께 시트 활용해 더 자세히 설명한 기사 참고.
슬라이서 설정
슬라이싱 소프트웨어는 사용자 설정 파라미터로 3D 모델을 슬라이스/레이어로 나누고, 프린터가 읽는 명령어 파일(G-code) 생성. 각 축 움직임, 온도, 속도 등 지시.
레이어 스킵 문제 해결에 도움되는 설정들:
유량(Flow Rate) 조정
모든 필라멘트가 정확히 같은 직경/소재 아니므로 유량 파라미터 조정 필요. 슬라이서 기본 유량 100%지만 보통 90~110% 사이.
방법
캘리브레이션용 자/캘리퍼와 마커 필요.
- 핫엔드 작업 온도로 예열
- 자로 프린트 헤드 진입부로부터 필라멘트 상류 110mm(4.33인치) 지점 표시
- 디스플레이에서 100mm(3.93인치) 천천히 압출
- 자로 헤드 진입부부터 표시까지 거리 재서 기록. 측정값이:
- a) 10mm(0.39인치)와 같음: 유량 제대로 캘리브레이션됨!
- b) 10mm 미만: 유량 과다 → 오버 익스트루션
- c) 10mm 초과: 유량 부족 → 언더 익스트루션
측정값 10mm 아니면 산수로 쉽게 보정. 익스트루더 모터 스텝 값 필요 (디스플레이 'Control > Movement > Extruder'에서 확인).
새 유량[%] = (스텝 수[steps/mm] × 100mm) / (110mm - 측정값)
이 값 슬라이서에 설정.
다른 캘리브레이션법: 테스트 출력 후 캘리퍼로 특정 각도 측정. 최고의 유량 캘리브레이션 방법! by petrzmax - 씽기버스
해상도(라인 두께) 조정
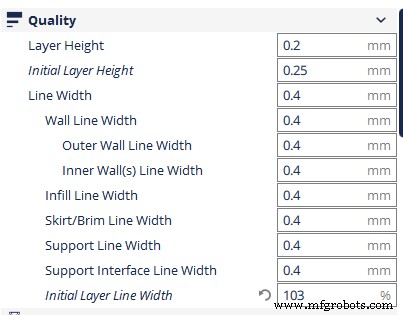
최대 레이어 높이는 노즐 직경 제한. 일반 규칙: 노즐 직경보다 20% 작게. 예: 0.4mm 노즐 → 최대 0.32mm 레이어. 층간 틈 없이 좋은 접착 보장.
일부 프린터에 '매직 넘버(Magic Numbers)'라 불리는, 그 프린터에서 가장 잘 작동하는 레이어 높이가 있음. 실제론 마법 아니고 Z축 나사 로드 피치에 의해 결정.
엔더 프린터 권장 레이어 간격: 0.04mm. 예: 0.08, 0.12, 0.16, 0.20, 0.24mm.
방법
'Layer height' 파라미터 조정으로 설정.
그 외 덜 흔한 원인들
휘어진 베드 (Warped Bed)
엔더 사용자 중 휘어진 베드 사례 보고됨. 수동 레벨링 아무리 해도 필라멘트 안 붙는 베드 부분 항상 존재.
해결법
자동 레벨링 센서 설치 후 펌웨어에서 캘리브레이션 포인트 설정 최선.
단계별 설정 영상 참고.
필라멘트 벗겨짐/익스트루더 기어에 물림
노즐 막히면 재료 흐름 안 좋아짐. 익스트루더 모터 기어 트랙션 감소. 재료 제대로 밀리지 않으면 기어가 필라멘트 갉아먹고 트랙션 상실.
다른 경우 기어 시스템이 필라멘트에 가하는 압력 너무 강해 변형시킴.
해결법
첫 번째 경우: 위 노즐 청소법으로 막힘 해결.
두 번째 경우: 보통 나사와 스프링으로 된 기어 장력 풀기만 하면 됨. 필라멘트 변형 없이 당길 만큼만 압력. 제대로 조여졌는지 확인: 재료 압출하며 필라멘트 손으로 당겨보기. 기어가 튀면(스킵하면) 아직 더 조여야 함.



