필라멘트 공급 안 되는 3D 프린터 고치기: 단계별 해결 가이드
이 글 오신 가장 큰 이유: 필라멘트를 제대로 공급 못 하는 3D 프린터 때문이시죠. 서론 줄이고 바로 답부터: 필라멘트 공급 안 되는 3D 프린터 어떻게 고치나?
필라멘트 공급 안 되는 주원인: 압출 경로 막힘, PTFE 튜브 손상, 잘못된 리트랙션 설정, 원치 않는 필라멘트 장력, 너무 높거나 낮은 압출 온도, 노즐 막힘, 드라이브 기어 마모.
아시다시피 이 이슈 목록만으론 도움 안 되니 각 원인별로 개별 대응하겠습니다. 대부분 트러블슈팅 글이 그렇듯 사후 대응식이지만, 미래 예방 팁도 드릴게요. 제 블로그 다시 오시기 싫어서가 아니라, 더 재미있고 행복한 글 많으니까요!
3D 프린터 필라멘트 공급 안 되는 흔한 원인들
압출 경로 막힘
필라멘트 제대로 공급하려면 3D 프린터 압출 경로가 뚫려 있어야 합니다. 여기 장애물 있으면 필라멘트 플로우율 망가집니다. 필라멘트 롤부터 익스트루더 노즐까지 전 구간 매끄럽고 뚫려 있는지 확인하세요. 이상적으론 필라멘트 롤이 익스트루더 노즐 가까이에 있고 필라멘트가 완만한 곡선 각도로 들어와야 합니다.
PTFE 튜브 손상 가능성
히트싱크가 제대로 작동 안 하면 열이 용융 존 밖으로 샐 수 있습니다. 이 열이 PTFE 튜브 손상시켜 필라멘트 잼 유발. PTFE 튜브 양끝 변형 징후 확인하세요. 필요하면 더 좋은 단열·내열성 PTFE 튜브로 교체하세요.
방금 링크한 튜브가 튜브 커터와 노즐 몇 개 딸린 블루 캐프리콘(Capricorn) 튜브인데, 엔더 3(Ender 3) 등 대부분 프린터 번들인 기본 흰색/투명 PTFE 튜브보다 훨씬 좋습니다.
잘못된 리트랙션 설정
리트랙션 설정으로 필라멘트가 익스트루더 노즐로 되돌아가는 길이와 속도 조절. 익스트루딩 위치 바꿀 때 누수 방지 목적.
필라멘트 너무 많이 리트랙트하거나 리트랙션 속도 너무 빠르면 왕복 운동이 필라멘트 갈아먹어(그라인딩) 드라이브 기어가 밀기 어렵게 만듭니다. 40mm/s 속도, 5mm 리트랙션 길이로 시작해 필라멘트 스트레스 징후 보이면 낮추세요.
필라멘트 장력
드라이브 기어와 롤 사이 필라멘트 장력 너무 세면 드라이브 기어가 필라멘트 밀기 위해 더 일해야 해 기어가 필라멘트 깎아먹어 정상 공급 플로우 망가뜨림.
익스트루더 온도
압출 온도 너무 낮으면 필라멘트 노즐 통과 힘들어짐. 5~10도 올려 필라멘트 플로우 쉽게 만드세요. 필라멘트 롤 권장 용융 온도 항상 확인. 너무 높은 온도도 문제: 제때 안 녹여야 할 필라멘트 녹여 시스템 잼 유발.
드라이브 기어 마모
오랜 작업 후 드라이브 기어 이빨 닳아 필라멘트 제대로 공급 못 할 수 있음. 확인 후 필요하면 교체, 필요하면 새 익스트루더 핫엔드 장착. 오래 좋은 3D 프린팅 하려면 고품질 핫엔드 쓰세요.
노즐 막힘
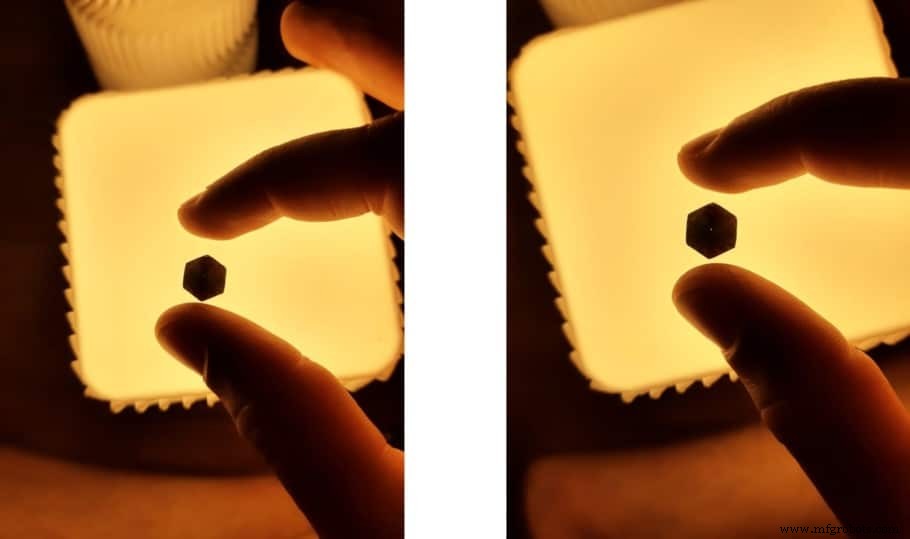
필라멘트 노즐 통과 안 되거나 실처럼 가늘게 나오면 부분적/완전 노즐 막힘 탓일 수 있음. 3D 프린터 수명 동안 깨끗한 노즐 유지해 품질 출력 보장해야 함. 프린터가 필라멘트 녹여 미세 노즐로 밀어내면 잔여물 끼어 결국 잼 걸림.
이게 흔한 이슈고 여러분 프린터 필라멘트 공급 안 되는 가장 유력 원인이라, 더 자세히 들어가서 미래 예방 팁과 단계별 해결법 설명하겠습니다.
노즐 막힘 유발 원인들
나쁜 출력 온도
출력 온도 너무 낮으면 필라멘트 제대로 안 녹아 드라이브 기어가 필라멘트 밀기 힘들어짐. 어느 순간 익스트루더 내 압력 너무 세져 드라이브 기어가 필라멘트 깎아먹고(스트리핑) 노즐 안 필라멘트 굳어 마개(플러그) 됨.
반면 출력 온도 너무 높으면 열이 용융 존 밖으로 퍼져 필라멘트 조기 용융. 이 현상 '히트 크립(Heat Creep)'이라 부름. 이러면 드라이브 기어가 연화된 필라멘트 밀기 힘들어짐. 결국 드라이브 기어 못 따라가고 노즐 막힘. 쓰는 소재 권장 온도 항상 확인해 예방하세요.
필라멘트 내 먼지·이물질
필라멘트에 먼지나 이물질 입자 있으면 용융 존 통과하며 타버림. 탄 입자가 노즐 안쪽에 달라붙어 정상 필라멘트 플로우 방해, 결국 노즐 완전 막힘. 이 이슈 해결 어렵습니다. 필라멘트 깨끗이 유지하려 최선 다하세요. 패키지 개봉 후 비닐봉지에 보관.
노즐이 빌드플레이트에 너무 가까움
노즐이 빌드플레이트에 너무 가까우면 필라멘트 제대로 압출 안 됨(공간 부족). 노즐 이동하며 필라멘트 베드에 다 묻힘. 노즐-빌드플레이트 간 공간 부족으로 역압출(retrograde extrusion) 발생. 이 압력이 노즐 막힘 유발 가능.
경험칙: 높이는 노즐 직경 넘지 않게. 좋은 시작점: 노즐 직경 1/4을 높이로. 0.4mm 노즐이면 종이 한 장으로 캘리브레이션. 빌드플레이트와 노즐 사이 종이 들어갈 만큼, 꽤 빡빡하게. 이게 가장 흔한 '캘리브레이션 도구'로 쓰임. 보통 0.1mm 두께니까요.
저품질 필라멘트
저품질 필라멘트 문제적: 시장 출시 전 엄격한 테스트 안 거침. 지점마다 직경 다를 수 있고, 얇은 부분은 드라이브 기어 잡기 힘들고 두꺼운 부분은 더 오래 녹음.
용융점 편차로 필라멘트 플로우 고르지 못하고 지저분해져 막힘 유발. 캘리퍼스로 필라멘트 여러 지점 직경 재서 값 차이 크면 필라멘트 교체.
다양한 필라멘트와 용도 관련 글 많이 썼습니다.
하지만 제가 추천하는 필라멘트/브랜드 빠른 리스트:
- Sunlu PLA
- Polymaker ABS
- Sunlu PETG
- Polymaker Nylon
- Polymaker ASA
- Polymaker Polycarbonate
노즐 뚫는 법
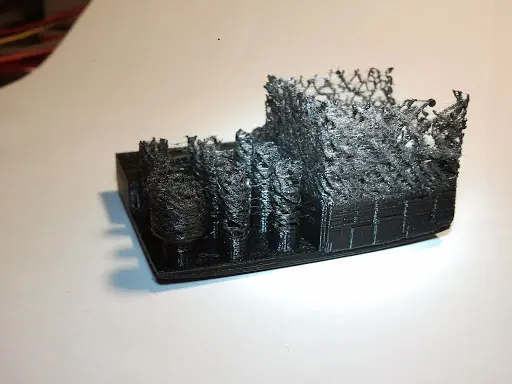
노즐 막힘 정도에 따라 여러 방법 시도 가능. 다음 순서대로 해보세요.
부분 막힘 뚫기
- 황동 와이어 브러시: 노즐 바깥쪽 청소로 첫 시도.
- 클리닝 필라멘트: 노즐 청소 전용 필라멘트. 패키지 권장 설정으로 출력. 노즐 통과하며 막힌 잔여물 싣고 나옴. 필라멘트 교체마다 이걸 하면 막힘 예방에 도움.
- 수동 필라멘트 밀어넣기: 필라멘트용 적정 온도로 노즐 가열 후 필라멘트 수동으로 노즐 통해 밀어내기. 추가 힘으로 장애물 제거될 수 있음.
완전 막힘 뚫기
- 기타 줄/바늘: 침술 바늘이나 하이 E/B 메탈 기타 줄로 노즐 청소. 바늘/줄 직경이 노즐보다 작아야 노즐 손상 안 함. 사용하던 필라멘트 적정 온도로 노즐 가열 후 바늘/줄 부드럽게 노즐 통과시켜 막힘 뚫기. 다음 압출 때 막힌 입자들 딸려 나옴.
- 어토믹/콜드 풀(Atomic/Cold Pull): 나일론이나 ABS 추천(PLA는 더 부서지기 쉬움). 노즐 250°C로 최소 5분 가열 후 선택 필라멘트 노즐 통해 밀어 약간 흘러나오게 함. 실온까지 식혀 필라멘트 굳게 한 뒤 120°C로 재가열. 필라멘트 단단하고 일관되게 당겨 빼기. 필라멘트에 먼지 입자 보일 것. 필라멘트 팁이 노즐 모양 유지하며 깨끗이 나올 때까지 반복.
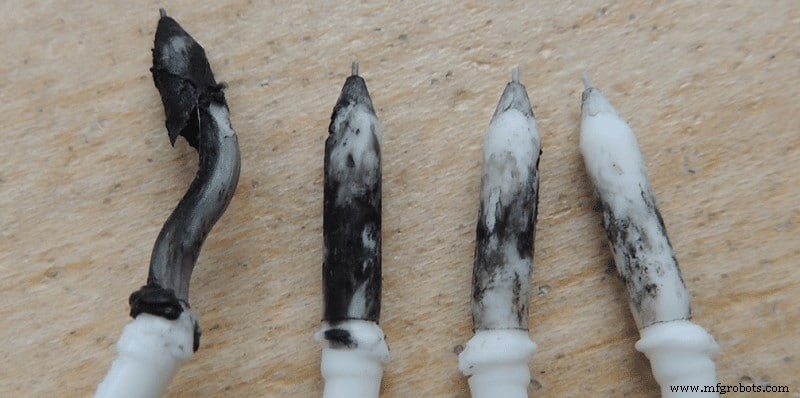
- 아세톤: 아세톤으로 노즐 장애물 녹이기 시도. 노즐 프린터서 분리해 용기에 담고 아세톤 부어 완전히 잠기게. 24시간 방치, 몇 시간마다 흔들어 장애물 용해 도움. 진행 중 바늘로 뚫어보기도 함. 24시간 후 꺼내 수건으로 말려 아세톤 잔여물 없애기.
- 열풍건/토치: 열풍건이나 토치로 장애물 녹이기. 노즐 분리해 펜치로 잡고 열풍건에 대고. 토치 쓰면 직화 피해서 노즐 안 녹게. 광원 비춰 노즐 뚫렸는지 확인. 아직 막혔으면 바늘로 시도.
결론
이제 문제 해결되셨길 바랍니다. 이 귀찮은 이슈 유발하는 대부분의 경우 다 짚은 것 같습니다. 여전히 문제면 지역 3D 프린터 수리 전문가 도움 받는 게 부끄러운 일 아닙니다. 고쳐주고 원인도 알려줄 겁니다. 저 같음 어떻게 고쳤는지 질문 폭탄 날릴 거예요!
추천 제품 섹션 확인하기
어떤 프린터, 필라멘트, 업그레이드를 살지 고민하는 시간을 덜어드리고자 추천 제품 섹션을 마련했습니다. 이 작업이 얼마나 막막하고 혼란스러운지 잘 알기 때문입니다.
초보자부터 중급자, 전문가까지 두루 추천할 만한 3D 프린터들을 엄선했고, 필라멘트와 업그레이드 파츠도 직접 테스트하고 신중히 골랐습니다. 어떤 걸 선택하든 제 성능을 발휘할 것입니다.



