3D 프린터 필라멘트 공급 불량 원인과 해결법: 익스트루더 트러블슈팅 완전정복
필라멘트가 익스트루더로 부드럽게 공급되지 않아 출력 실패하는 경우, 원인은 크게 기계적·열적·설정적 세 가지로 나뉩니다. 증상별 원인 진단과 해결책을 체계적으로 정리했습니다.
주요 증상과 즉시 확인사항
- 익스트루더 기어에서 '딱딱' 소리(클릭) → 필라멘트 미공급, 노즐 막힘, 과부하
- 필라멘트가 밀리지 않고 제자리 → 기어 마모, 스프링 장력 과약/과강, PTFE 튜브 손상
- 출력 중간에 얇아지거나 끊김 → 언더 익스트루전, 열 크립(Heat Creep), 리트랙션 과다
- 첫 레이어부터 안 붙음 → Z오프셋, 베드 레벨링, 노즐 막힘, 온도 부족
원인별 상세 진단 및 해결법
1. 노즐 막힘 (가장 흔한 원인)
증상: 필라멘트 안 나옴, 얇게 나옴, 지그재그로 나옴, 클릭 소리
해결:
- 노즐 90°C 예열 → 필라멘트 손으로 당겨 제거 (콜드 풀 Cold Pull)
- 노즐 250°C 예열 → 청소 필라멘트 또는 0.4mm 니들로 관통
- 심하면 노즐 분리 후 아세톤/초음파 세척 또는 새 노즐 교체 (브라스 0.4mm 기준 $1 미만)
2. PTFE 튜브(보우덴 튜브) 열화/손상
원인: 히트싱크 냉각 불량 → 열 크립(Heat Creep) → PTFE 튜브 내경 탄화·수축 → 필라멘트 마찰 증가 → 공급 불량
해결:
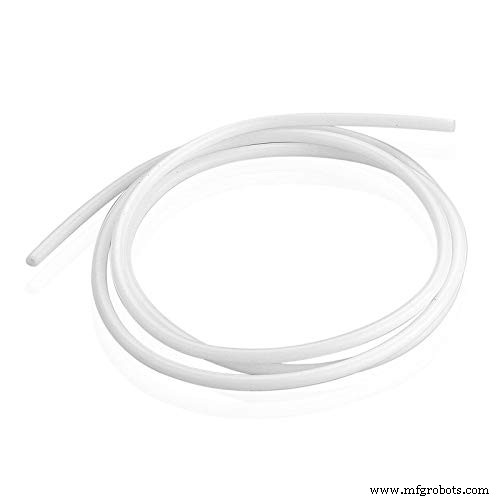
- PTFE 튜브 끝단(핫엔드 쪽) 상태 확인: 갈변, 변형, 내경 좁아짐 있으면 교체
- 캡릭론(Capricorn) XS 등 고내열/저마찰 PTFE 튜브 업그레이드 권장
- 히트싱크 팬 정상 작동 확인 (회전수, 먼지 막힘)
3. 익스트루더 기어/스프링 장력 문제
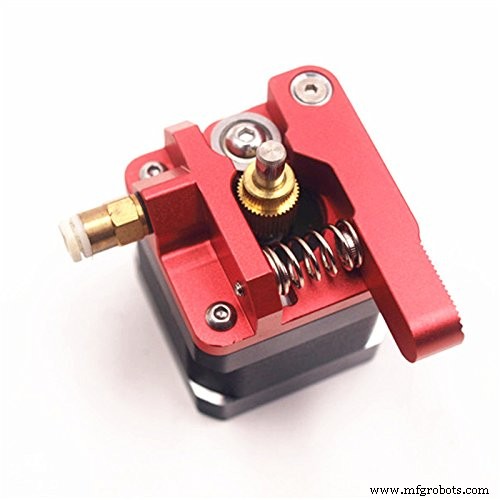
스프링 과강: 필라멘트 파여서 가루 발생 → 공급 불량 → 기어 마모 가속
스프링 과약: 필라멘트 미끄러짐 → 언더 익스트루전
기어 마모: 이빨 닳아서 그립력 상실
해결:
- 스프링 장력 조절: 필라멘트가 손으로 당겨질 때 약간 저항감 있는 정도
- 마모된 기어 → 경화강 기어 또는 듀얼 드라이브 기어(BMG 스타일) 교체
- 필라멘트 경로 정렬: 기어 센터와 PTFE 튜브 입구 일직선 유지
4. 리트랙션 설정 오류
과도한 리트랙션(거리/속도): 필라멘트 반복 왕복으로 기어에서 파임, PTFE 튜브 내 공기층 형성 → 언더 익스트루전, 블롭/징
추천 시작값:
- 보우덴: 거리 4~6mm, 속도 30~40mm/s
- 다이렉트 드라이브: 거리 0.8~2mm, 속도 35~45mm/s
- 테스트 모델(리트랙션 타워)로 최적값 탐색
5. 익스트루더 모터 전류/드라이버 설정
모터 전류 너무 낮으면 토크 부족, 너무 높으면 과열·스텝 누락. 정격 전류의 70~85% 설정 권장. TMC2208/2209 드라이버 시 `run_current` 600~900mA 범위에서 테스트.
6. 핫엔드 온도 설정 오류
- 온도 과저: 점도 높아 압출 저항 증가 → 클릭, 언더 익스트루전 → 5~10°C씩 올려 테스트
- 온도 과고: 열 크립 유발, 필라멘트 조기 연화 → PTFE 튜브 손상, 스트링징 → 적정 온도 유지
- 필라멘트 스풀 표기 권장 온도 범위 준수, PID 튜닝으로 온도 안정화 필수
7. 필라멘트 품질/보관 문제
- 직경 편차 ±0.05mm 초과 제품 불량
- 습기 흡수 → 기포 발생 → 압출 불량, 표면 거칠기 → 필라멘트 드라이어(45~55°C, 4~6시간) 건조 필수
- 스풀 엉킴 → 공급 저항 급증 → 모터 스톨 → 스풀 홀더 회전 원활성 확인
엔더3(Ender 3) 시리즈 특화 체크리스트
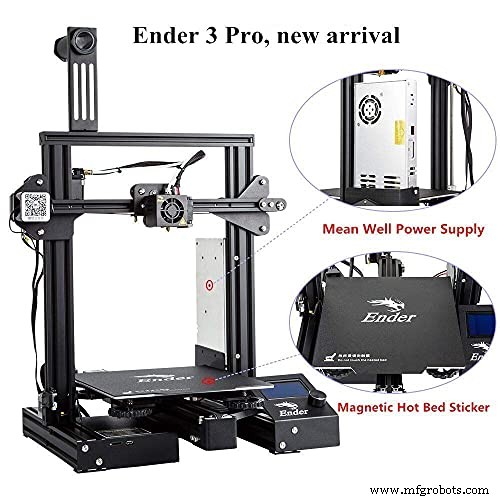
엔더3/프로/V2 공통 고질 원인:
- 순정 플라스틱 익스트루더 암(레버) 파손 → 알루미늄/스틸 업그레이드 필수
- 보우덴 커플러(피팅) 느슨해짐 → 필라멘트 경로 틈새 발생 → 재조임 또는 교체
- 노즐-베드 간격 과소 → 첫 레이어 압출 저항 과대 → Z오프셋 재보정
- PTFE 튜브 끝단 열화 → 캡릭론 튜브로 교체
노즐 막힘 자가 진단법
- 익스트루더 레버 열기 (필라멘트 해제)
- 노즐 출력 온도로 예열
- 필라멘트 손으로 밀어보기: 부드럽게 쭉 나가면 정상, 저항 크면 부분 막힘, 안 나가면 완전 막힘
노즐 언클로깅(Unclogging) 표준 절차
- 노즐 90°C → 필라멘트 당겨 빼기 (콜드 풀)
- 노즐 250°C → 청소 필라멘트 또는 같은 필라멘트 강제 압출
- 0.4mm 니들/핀으로 노즐 구멍 관통 (노즐 온도 유지)
- 그래도 안 되면 노즐 분리 → 토치/불꽃으로 카본 태우기 → 초음파 세척 또는 교체
필라멘트 장력(텐션) 조절 실전 팁
- 필라멘트 언로드
- 익스트루더 스프링 세트스크류 위치 확인 (보통 2mm 육각)
- 스크류 반시계방향 1/2바퀴 풀기 (장력 약화)
- 필라멘트 로드 → 레버 닫기 → 손으로 필라멘트 당겨보기
- 약간 저항감 있으면서 당겨지면 적정, 너무 헐거우면 1/4바퀴씩 조이기
결론: 예방이 최선의 치료
필라멘트 공급 불량의 80%는 노즐 막힘, PTFE 튜브 열화, 리트랙션 과다, 기어 마모, 습기 5대 원인입니다. 정기 점검 체크리스트를 만들어 운영하세요:
- 매 출력 전: 노즐 청소 필라멘트 10cm 압출로 상태 확인
- 주 1회: PTFE 튜브 끝단 육안 점검, 기어 이빨 상태 확인
- 필라멘트 교체 시: 건조 상태 확인, 스풀 회전 원활성 확인
- 월 1회: PID 튜닝 재실시, 익스트루더 분해 청소·윤활
작은 습관이 대형 출력 실패를 막습니다.



