3D 프린터 리트랙션(Retraction) 완벽 설정: 스트링징·블롭 없는 깔끔한 출력
출력물 사이사이 실오라기(Stringing)나 블롭(Blob), 징(Zit)으로 고민이신가요? 리트랙션(Retraction, 후퇴) 설정이 해답입니다. 필라멘트 타입·익스트루더 방식별 최적값 찾는 법부터 트러블슈팅까지 총정리했습니다.
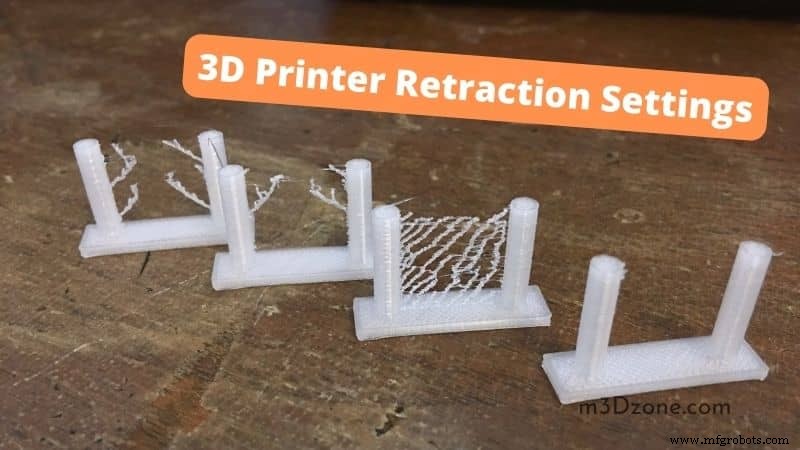
리트랙션이란?
노즐이 압출 없이 이동(Travel Move)할 때, 익스트루더가 필라멘트를 뒤로 당겨 노즐 내부 압력을 낮춰 누수(Oozing) 방지하는 기능. 두 파라미터로 제어:
- 리트랙션 거리(Retraction Distance): 당겨지는 필라멘트 길이 (mm)
- 리트랙션 속도(Retraction Speed): 당기는 속도 (mm/s)
익스트루더 방식별 추천 시작값
| 방식 | 거리 (mm) | 속도 (mm/s) | 비고 |
|---|
| 보우덴 (Bowden) | 4~7 | 30~45 | 긴 튜브로 압축성 고려, 거리 길게 |
| 다이렉트 드라이브 (Direct Drive) | 0.8~2.5 | 35~50 | 짧은 경로, 거리 짧게, 속도 빠르게 |
필라멘트별 세부 추천값
| 필라멘트 | 보우덴 거리/속도 | 다이렉트 거리/속도 | 특이사항 |
|---|
| PLA | 5mm / 40mm/s | 1.0mm / 45mm/s | 가장 설정 쉬움, 온도 낮추면 스트링징↓ |
| PETG | 3~5mm / 30mm/s | 1.5~2mm / 35mm/s | 점성 높아 스트링징 심함, 거리↓ 속도↓ |
| ABS/ASA | 4~6mm / 40mm/s | 1~2mm / 40mm/s | 챔버 내 고온서 오징 심함, 팬 최소화 병행 |
| TPU/TPE | 비추천/최소 | 0.5~1mm / 20mm/s | 유연 소재는 리트랙션 시 꼬임/막힘 위험, 해제 권장 |
| 나일론 | 4~6mm / 35mm/s | 1.5~2.5mm / 40mm/s | 습기 민감, 건조 필수, 챔버 필수 |
리트랙션 테스트 모델로 최적값 찾기
- 리트랙션 타워(Retraction Tower) 출력: 거리/속도 변수별 타워 형태로 자동 출력 (Cura/PrusaSlicer 플러그인 활용)
- 스트링징 테스트: 두 기둥 사이 이동하며 스트링징량 시각화
- 평가 기준: 실오라기 최소, 블롭/징 없음, 코너 선명, 언더익스트루전 없음
흔한 문제와 해결법
1. 스트링징(Stringing) 심함 → 거리↑ / 속도↑ / 노즐온도↓
- 거리 0.5mm씩 늘려 테스트 (보우덴 최대 7mm, 다이렉트 최대 3mm 넘지 않게)
- 속도 5~10mm/s씩 올리기 (모터 스텝 누락 없는 선에서)
- 노즐 온도 5°C씩 낮추기 (압출 가능 최저온 찾기)
2. 블롭(Blob)·징(Zit) 발생 → 거리↓ / 속도↓ / 코스팅(Coasting) 활용
- 과도한 리트랙션으로 노즐 내 공기층 형성 → 재압출 시 터지며 블롭 생성
- 거리 0.5mm씩 줄이기
- 코스팅(Coasting) 활성화: 이동 전 압출 중단으로 노즐 압력 자연 해제 (0.2~0.5mm³ 시작)
3. 언더 익스트루전(층 간격, 약한 인필) → 거리↓ / 속도↓ / 프라임(Prime) 추가
- 리트랙션 후 재압출 시 필라멘트 공급 지연 → 프라임(리트랙션 후 추가 압출량) 0.1~0.3mm 설정
- 보우덴 방식에서 특히 중요
4. 필라멘트 갈림/가루 발생 → 속도↓ / 거리↓ / 기어 장력↓
- 과속 리트랙션으로 기어가 필라멘트 깎아먹음
- 속도 10~20mm/s 낮추고 거리도 줄이기
고급 설정: 추가 옵션들
- 최소 이동 거리(Minimum Travel Distance): 1~2mm 이하 이동 시 리트랙션 생략 (빈번한 리트랙션 방지)
- 최대 리트랙션 횟수(Max Retraction Count): 동일 구간 반복 리트랙션 제한 (필라멘트 손상 방지)
- 리트랙션 시 Z-호프(Z-Hop): 0.2~0.5mm 상승으로 노즐 긁힘 방지 (단, 시간 증가·Z축 진동 유의)
- 압력 보상(Pressure Advance / Linear Advance): 리트랙션 보완 기술. 마린 `LIN_ADVANCE`, 클리퍼 `pressure_advance`로 구현. 보우덴 0.05~0.15, 다이렉트 0.02~0.08 시작값 권장.
레이어 변경 시 리트랙션?
기본 활성화 권장. 단, Z-홉과 결합 시 블롭 생성 가능성 있으므로 Z-홉 없이 리트랙션만 또는 코스팅으로 대체 테스트해보세요.
유연 필라멘트(TPU/TPE) 특수 케이스
리트랙션 비활성화(거리 0) 또는 최소화(0.5mm 이하, 20mm/s 이하)가 정석. 유연 소재는 압축돼 튜브 안에서 꼬이고, 재압출 시 지연 심해 막힘 유발. 대신 이동 속도 최대화(150mm/s+)로 오징 시간 최소화 전략이 더 효과적.
결론: 테스트·기록·반복이 답이다
리트랙션 최적값은 프린터·핫엔드·필라멘트·온도·습도·모델 형상 모두에 의존합니다. 제조사 기본값은 참고만 하고, 리트랙션 타워로 자신만의 프로파일을 만드세요. 한 번 찾아두면 같은 필라멘트 로트(lot)에서는 거의 수정 불필요. "스트링징 없는 깔끔한 출력"은 리트랙션 마스터로부터 시작됩니다.



