3D 프린터 노즐 막힘 예방 및 해결법
익스트루더 막힘(jam)의 주원인은 저품질 소재 사용, 불량 보관 또는 제조사 권장 범위 밖 온도 사용으로 인한 필라멘트 내 이물질입니다. 해결을 위해 다음 방법들을 권장합니다:
콜드 풀(Cold Pull)
가장 간단하고 빠른 방법입니다. 먼저 익스트루더를 막힌 필라멘트의 출력 온도까지 가열(예: PLA 190°C). 다음 유리 전이 온도 근방까지 온도 낮춤(PLA 기준 90°C 이상)으로 소재 고체화와 막힘 유발 이물질이 필라멘트와 함께 굳게 함. 이제 한 손으로 필라멘트 당기고 다른 손으로 익스트루더 고정. 필라멘트에서 이물질이 안 나올 때까지 반복.
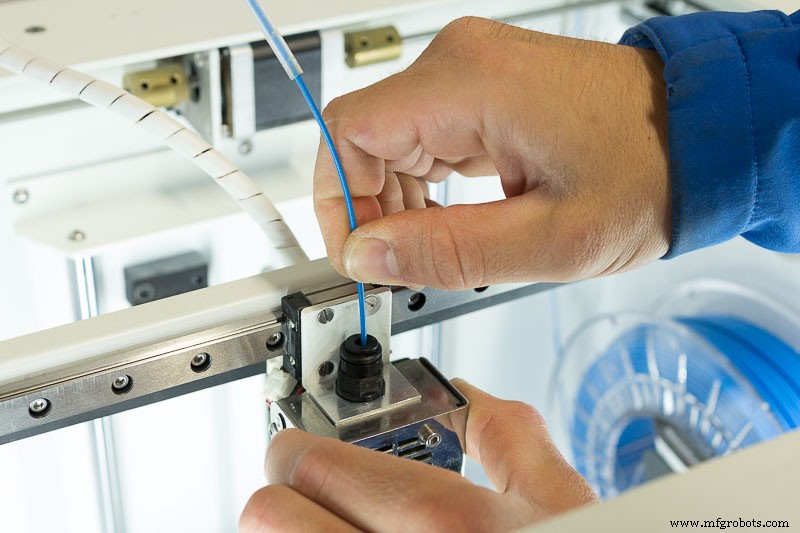
이미지 1: 콜드 풀
정밀 바늘로 뚫기
중·경증 막힘에 매우 효과적. 과정은 간단: 막힘 유발 소재의 익스트루전 온도로 핫엔드 가열, 정밀 바늘을 노즐로 10~30mm 깊이 3~4회 삽입. 다음 익스트루더 100mm 구동해 막힘 해제 확인. 연속 유출 안 되면 전 과정 반복.
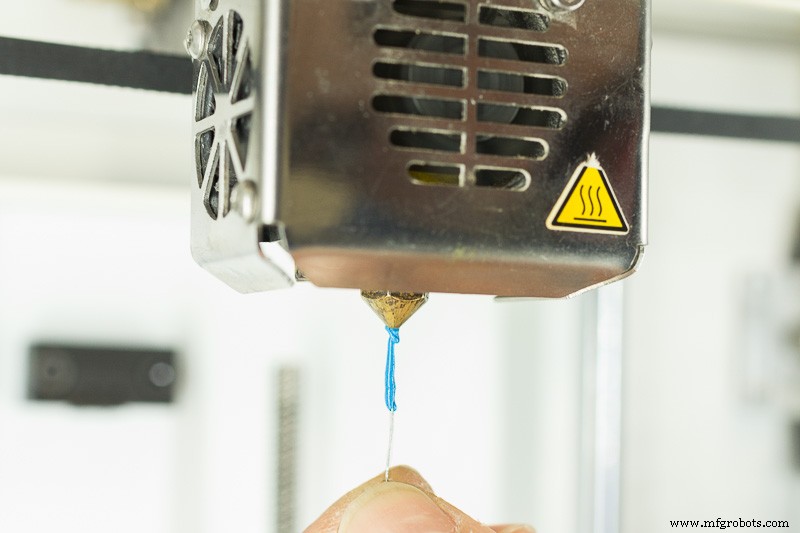
이미지 2: 정밀 바늘로 뚫기
아세톤으로 뚫기
이 방법은 ABS 사용 시 발생한 막힘에만 효과적. 시작 전 순수 아세톤(매니큐어 리무버 안 됨)과 뚜껑 있는 유리병 필요. 노즐을 핫엔드에서 분리(핫엔드 뜨거울 때 분리해 공정 용이, 부품 손상 방지). 노즐을 위 아세톤 병에 넣고 24시간 담금. 시간 후 노즐 꺼내 필요 시 바늘/핀으로 내부 청소(내벽 손상 주의). 마지막으로 노즐 재장착 후 뚫림 확인.
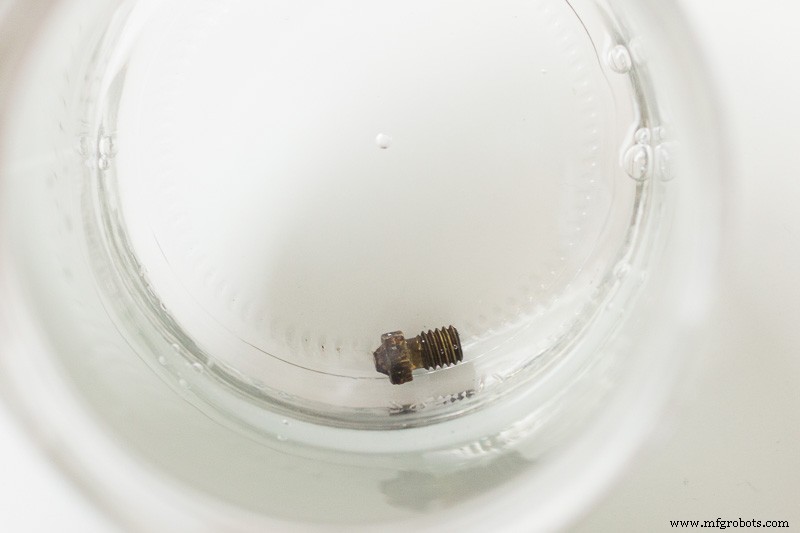
이미지 3: 아세톤으로 뚫기
다음 영상에서 위 기술들 올바른 수행법과 노즐 완전 청결 유지 팁 확인 가능.
노즐 외부 청소는 간단: 핫엔드를 소재 유리 전이 온도로 가열 후 종이, 천, 미세 스틸 울로 노즐 표면 부드럽게 문질러 부착된 소재 잔여물 제거.
막힘이 매우 심각하면 새 노즐로 교체가 유일한 해결책이니, 여분 노즐 상시 비치 권장.
막힘 예방 팁
기사를 마치며 노즐뿐 아니라 3D 프린터 전반 문제 예방 팁을 드립니다:
- 항상 양질 소재(필라멘트, 부품) 사용 권장. 양질 필라멘트는 직경 공차 신뢰성, 원료 품질·균일성으로 노즐 막힘 문제 다수 예방. 부품도 마찬가지: 양질 노즐로 더 좋은 결과, 더 긴 수명.
- 초기 포장 개봉 후 필라멘트가 먼지 흡착하는 것도 막힘 원인. 항상 필라멘트 클리너 사용 권장. 막힘 예방 외 노즐 수명 연장 효과, 핫엔드 실리콘 양말 병용 시 더 연장.
- 마지막으로 클리닝 필라멘트 사용은 소재 교체 시와 섬유 함유 필라멘트 사용 후 필수. 이전 소재 원치 않는 잔여물 완전 제거. 이 세척 과정 생략 시 익스트루더 내 섬유 잔류로 후속 출력에서 막힘 유발.
 Smart Clean Filament
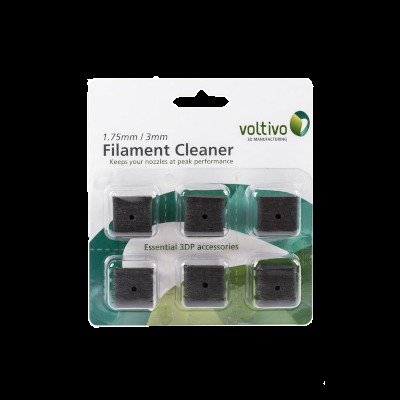 Filament Cleaner
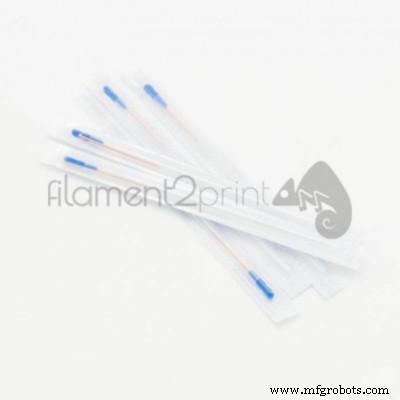 Nozzle cleaning needles
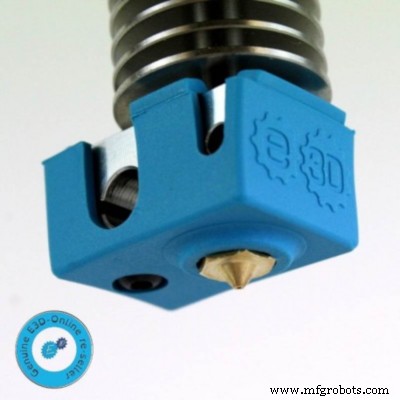 HotEnd silicone sock
최고의 부품과 필라멘트로 3D 프린터를 유지하면 모든 작업이 항상 최고 품질입니다.
댓글로 추천이나 질문 남겨주세요.
관련 글
3D 프린터 노즐의 모든 것 (I): 분류와 추천
3D 프린터 노즐의 모든 것 (II): 노즐 교체 시기



