PEI 베드에서 PLA 접착 실패 해결: 12가지 검증된 방법과 전문가 가이드
PEI 시트에 PLA가 안 붙을 때? 어떻게 붙게 할까?
PEI 시트에 PLA가 붙지 않는 골칫거리는 겪어본 사람만 압니다.
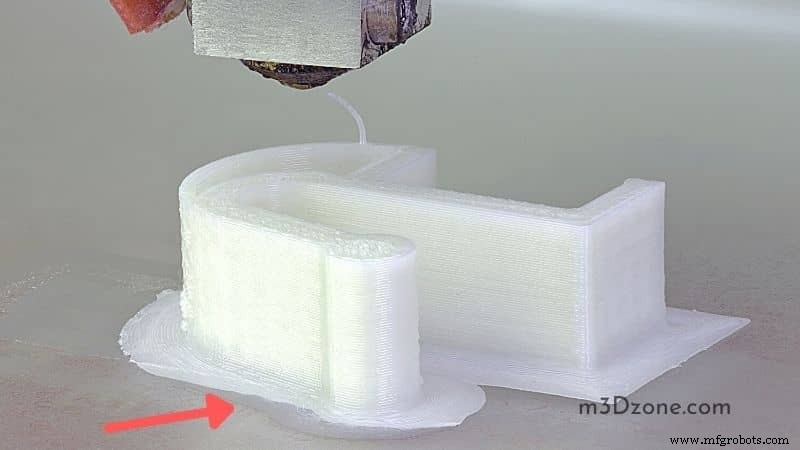
하지만 이 '버그'는 쉽게 고칠 수 있는 오류이며, 고치면 최고의 출력 결과를 얻을 수 있습니다.
이 글은 PLA 출력 시 적용할 수 있는 종합적인 트러블슈팅 기법을 안내합니다.
- 적절한 출력 온도 설정 → 필라멘트가 부드러워져 베드 접착력 향상
- 래프트(raft)로 튼튼한 모델 기초 확보
- 노즐 손상/막힘 여부 확인 필수
PLA가 PEI에 안 붙는 이유와 해결의 출발점
답은 PLA가 베드에 붙지 않는 이유를 이해할 때 명확해집니다.
출발점은 3D 프린팅의 첫 레이어(첫 층)를 완벽하게 만드는 것입니다. 이 단계에서 어떤 오류든 모델 출력 결과를 크게 망칠 수 있습니다.
따라서 3D 프린터의 베드 접착(bed adhesion)이 이상적인 상태인지 확인하면 PLA 안 붙는 문제를 해결할 수 있습니다.
초기 레이어가 제자리에 안 잡히는 이유:
- 출력 베드 수평 안 맞음
- 베드 온도 비정상적으로 낮음
- 출력 온도 너무 낮음
- Z-오프셋 값 잘못 설정
- 휘어진 출력 베드
- 노즐 손상 또는 막힘
- 베드 접착제 미사용 또는 부적절한 사용
- 초기 레이어 출력 속도 너무 빠름
- 초기 레이어 유량(flow rate) 너무 낮음
- 필라멘트가 정상보다 습함
PEI 시트에 PLA 안 붙을 때 12가지 쉬운 해결법
다음 접근법들을 익히면 3D 프린팅이 더 즐거워집니다. 고품질 PLA 출력을 위해 자주 써야 할 핵심 방법들입니다.
1. 출력 베드 레벨링 고려하기
PLA 베드 접착 문제 시 첫 번째 확인 사항은 베드 수평입니다. 완벽하게 수평인 베드는 노즐과 베드 표면 사이 적절한 거리를 만들어 필라멘트 압출을 가능하게 합니다.
최적 거리는 약 0.1mm로, A4 용지 한 장 두께 정도입니다.
베드 수평이 안 맞으면?
압출 필라멘트가 PEI 시트에 고르게 붙지 않아 접착 불량이 생깁니다. 필라멘트가 베드 표면 일부에만 붙게 됩니다.
수동 베드 레벨링 방법
- 레벨링 노브로 베드 높이 조절
- 오토홈으로 노즐을 기본 위치로
- 오토홈 시 베드가 평평하고 노즐에서 너무 멀지 않은지 확인
- 베드 온도를 기본 출력 온도(약 50°C)로 예열
- 왼쪽 모서리부터 시작해 노즐이 베드에서 원하는 거리에 오도록 조절
- 노즐 아래 종이 한 장을 놓고 종이가 살짝 움직일 만큼 베드 내리기
- 첫 레이어 캘리브레이션이 가장 중요. 완벽한 레벨링을 위해 여러 번 반복 필요
- 모든 모서리에서 거리를 동일하게 맞춘 후 테스트 출력
자동 베드 레벨링
- 3D 프린터 베드 레벨링 센서를 기본 작동 시나리오로 설정
- 프린터 메뉴에서 서비스 접근
- 컨트롤 화면에서 베드 레벨링 항목으로 이동
- 베드 레벨링 버튼 누르면 프린터가 기본 레벨링 측정값 기반으로 자동 조절
2. 첫 레이어 출력 속도 최적화
초기 레이어 출력 속도를 너무 높게 설정하지 마세요. 20mm/s 이하로 낮추면 첫 레이어가 베드에 제대로 붙습니다.
초기 레이어 속도는 프린터의 다른 설정과 독립적이며, 출력 과정 내내 동일하게 유지됩니다. 처음에 제대로 설정하면 베드 접착 문제 대부분이 해결됩니다.
3. 첫 레이어 유량(Flow Rate) 최적화
첫 레이어 유량은 압출할 필라멘트 양을 결정해 중요합니다. 유량 증가 → 더 많은 소재 압출. 100%로 설정해 PLA를 더 강한 힘으로 밀어내세요.
유량 증가는 빌드 플레이트에 더 많은 필라멘트를 밀어넣어 접착력을 높입니다.
주의: 베드 수평이 안 맞을 때 유량 증가로 보정합니다. 베드가 너무 가까우면 유량 낮추고, 너무 멀면 높이세요. 유량 설정은 베드 레벨링이 제대로 안 됐을 때만 효과적입니다.
4. 출력 베드 온도 조절
베드 온도를 높이면 PLA가 베드에 더 잘 붙습니다. PLA 권장 베드 온도: 40~60°C.
낮은 베드 온도는 낮은 출력 온도와 같은 문제를 일으킵니다.
5. 출력 온도 조절
필라멘트가 부드러우면 베드에 더 잘 붙습니다. 출력 온도를 높여 부드럽게 만드세요. 초기 레이어 온도도 전체 공정에 영향을 줍니다.
낮은 출력 온도는 접착력을 떨어뜨립니다. 온도 캘리브레이션: 5~10°C씩 올려가며 접착력 개선 확인.
쿨링 팬이 정상 작동하는지 확인 필수.
6. Z-오프셋 값 조정
Z-오프셋은 프린터가 노즐 높이를 조절하는 과정입니다. 정확한 베드 레벨링에 주로 도움됩니다. 제대로 레벨링된 베드는 보통 노즐이 완벽한 위치에 있습니다.
- 노즐을 올리려면 → Z-오프셋 값 증가
- 노즐을 내리려면 → Z-오프셋 값을 음수로 감소
7. 래프트(Raft) 또는 브림(Brim) 사용
래프트나 브림은 PLA 베드 접착력을 높여줍니다. 빌드 플레이트와의 접촉 면적을 늘려 더 강한 접착 지지를 만듭니다.
모델 아래 추가되는 출력 지지로, PLA 베드 접착을 안정화합니다.
8. 베드 휘어짐(Warping) 확인
출력 베드가 휘면 PLA가 가열 베드에 붙기 어렵습니다. 자로 빌드 플레이트 평탄도 테스트하세요.
가열 후 빌드 플레이트가 휘어 필라멘트 분포가 고르지 않게 될 수 있습니다. 빌드 표면이 휘었다면 교체가 최선입니다.
9. 노즐 막힘 해제 또는 새 노즐 교체
손상되거나 막힌 노즐은 PLA 접착 문제의 흔한 원인입니다. 노즐 손상 시 필라멘트 원활한 흐름 방해 → PEI 베드 접착 영향.
막힌 노즐: 클리닝 필라멘트 사용 또는 콜드 풀(cold pull) 방식으로 청소.
10. 출력 베드 청결 유지
더러운 베드는 PLA 3D 접착 실패와 출력 품질 저하를 일으킵니다. 오염원: 기름진 손으로 베드 자주 만짐.
다음 절차로 출력 시작 전 항상 베드 청소:
- 깨끗한 부드러운 천이나 종이 타월에 70% 이상 아세톤 또는 이소프로필 알코올 적셔 닦기
- 비눗물(뜨거운 물 + 주방세제 권장)로 기름기 효과적 제거
- 액체가 완전히 증발할 때까지 자연 건조. 마른 후 알코올로 문지르면 더 좋은 결과
- 약 40°C로 살짝 예열된 베드를 뜨거운 물로 닦으면 최상
11. 베드 접착제 사용 고려
베드 접착제는 베드 일부를 보호하고 출력 공정을 안정화합니다. 첫 레이어의 즉각적인 붙기를 돕습니다.
좋은 베드 접착제: 파란 페인터즈 테이프, 글루 스틱, 헤어스프레이. 과도한 접착제는 출력 공정을 해칠 수 있으니 피하세요.
12. 사포로 PEI 시트 거칠게 만들기
모든 해결법이 실패하면 사포로 PEI 표면을 거칠게 만드는 방법도 있습니다. 단, 적정 거칠기 적용 주의. PEI 표면 손상 우려.
텍스처가 있는 시트가 PLA 접착에 더 좋은 결과를 줍니다.
전체 표면을 고르게 거칠게 해 불량한 PLA 접착으로 출력 결과가 망가지지 않게 하세요. 잔여물 제거 위해 철저히 청소 필수.
아세톤이 PEI 시트를 녹이나?
아세톤은 PEI 시트를 녹이지 않지만 과용하면 손상시킬 수 있습니다. 아세톤 사용 숙련도에 따라 영향이 달라집니다.
아세톤은 PEI 시트 세척에 권장되지만, 손상 우려로 신중히 써야 합니다. 대안: 이소프로필 알코올.
아세톤 과용 시 PEI 시트 표면이 부서지고 갈라져 교체해야 할 수 있습니다.
PETG 출력 시 아세톤 사용 피하세요. 출력 품질에 악영향 줄 수 있습니다.
결론
적절한 재료만 있으면 PLA 접착 문제 해결은 간단합니다.
PLA가 PEI에 안 붙게 만드는 모든 버그 중 가장 주된 원인은 고르지 못한 출력 베드입니다. 다른 트러블슈팅 시도 전, 먼저 베드 수평 확인하세요.
같은 결과가 반복되면 유리나 알루미늄 베드 등 다른 빌드 플레이트 소재를 고려해보세요.



