PETG 코너 들뜸(Warping) 완벽 해결: 9단계 검증된 방법
PETG 코너 들뜸 이슈
모든 3D 프린팅 애호가는 최고의 가치를 주는 매끄러운 출력 과정을 꿈꿉니다.
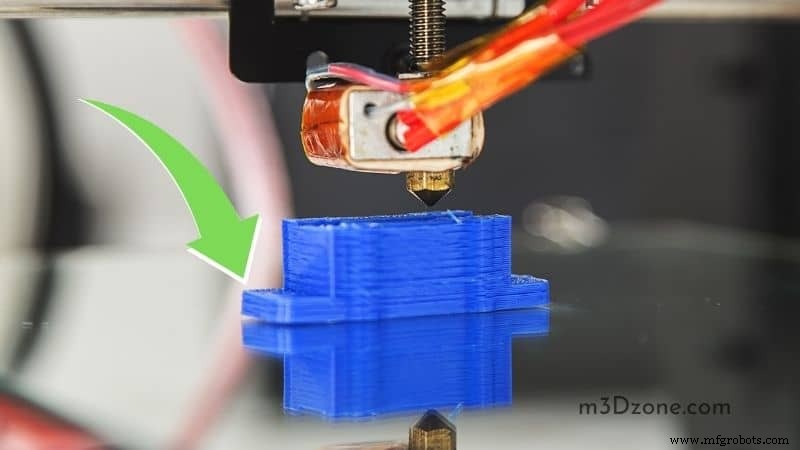
프린터 기계적 문제, 소프트웨어 오작동, 필라멘트 이슈 같은 빈번한 도전은 아무도 원치 않습니다.
예: 3D 프린트 워핑(warping)은 출력 품질에 영향을 주는 흔한 문제로, 애호가들이 반드시 해결해야 할 과제입니다.
PETG 필라멘트란?
PETG는 폴리에틸렌 테레프탈레이트 글리콜(Polyethylene Terephthalate Glycol)의 약자입니다.
코폴리에스터로 만들어져 내구성과 유연성이 뛰어납니다. 3D 프린팅계에서 PETG는 PET 필라멘트의 개선판으로 통합니다. PET에 'G'가 붙어 PET-G가 됐습니다.
'G'는 글리콜 변형(Glycol-modified)을 의미하며, 제품에 광택과 유리 같은 외관을 줍니다.
PETG 필라멘트는 더 대중적인 PLA 필라멘트의 대안으로, ABS 필라멘트 특성도 겸비하면서 상대적으로 쓰기 쉽습니다.
낮은 성형 온도로 진공 성형과 열성형이 쉽습니다.
PETG 필라멘트 특징
PETG 필라멘트 장점
- 강한 필라멘트
- 비용 효율적
- 성형 용이
- 식품 안전
- 착색 용이
- 재활용 가능
- 무취 배출
- 무독성
PETG 필라멘트 단점
- 브랜드 선택지 적음
- 워핑 이슈
- 끈적임
- 높은 출력 온도 필요
- 높은 베드 온도 필요
- 황동 노즐 부적합
- 스크래치 저항성 낮음
PETG 필라멘트 응용 분야
PETG는 산업 및 의료 분야에서 가장 많이 쓰이는 필라멘트 중 하나이며, 간판과 포장재에도 널리 쓰입니다.
- 의료용 보조기 제작
- 전자 기기
- 커버 제작
- 병 제조
- 그래픽 디스플레이
3D 필라멘트 들뜸(Warping/Lifting)이란?
왜곡의 결과가 3D 프린트 코너 들뜸입니다. 출력 경화 또는 냉각 과정에서 발생합니다.
그럼 프린트 컬링(curling)이나 워핑(warping)은 무엇 때문에 생길까요?
빌드 플레이트 옆에 넓은 면적이 있거나 첫 레이어 위에 더 넓은 면적의 레이어가 있으면 워핑 힘이 커집니다. 결과적으로 변형된 저품질 3D 프린트가 나옵니다.
또한 인필 레벨이 높은 필라멘트는 힘과 소재 집중도가 더 높아 워핑을 쉽게 유발합니다.
3D 프린팅에서 들뜸이 생기는 원인
첫 레이어(First Layer)
첫 레이어는 모든 FDM 3D 프린트의 핵심입니다. 이후 레이어들이 쌓이는 기본 기초를 형성합니다.
완벽한 프린터 베드 접착이 필수적입니다.
그렇지 않으면 처음 몇 레이어가 제대로 안 붙어 빌드 플레이트에서 출력물이 분리되어 PETG 워핑이 발생합니다.
가열 베드/출력 베드 온도
3D 프린터 가열 베드가 과도하게 뜨거워지면 워핑 발생 적신호입니다.
너무 뜨거운 베드는 무거운 상단 레이어들이 하단 레이어들을 압축시킵니다. 압축되면 하단 레이어들이 처지고 바깥으로 흐르면서 워핑이 생깁니다.
최적값으로 베드 온도 조절해 워핑 없는 최고 품질 출력하세요.
주목: PETG의 유리 전이 온도(glass transition temperature)는 70~80°C입니다. 이 범위를 넘겨 베드 가열하지 마세요.
노즐 온도
노즐 온도는 워핑 감소에 중요한 역할을 합니다. 더 나은 접착이 워핑 문제의 1번 해결책이기 때문입니다.
왜 사용자들은 노즐 출력 온도 캘리브레이션을 잊을까요?
과열된 필라멘트로 출력하는 게 더 편해서입니다. 레이어 접착력이 높아져 워핑을 막아주니까요.
압출기 온도 인상은 쿨링 팬과 비슷하게 작동합니다. 쿨링 설정은 노즐이 용융 PETG 필라멘트 온도를 낮추게 합니다.
중요: 낮은 압출기 온도는 베드 접착력을 떨어뜨립니다. 반면 높은 노즐 온도는 플라스틱을 액체 상태로 만들어 베드 접착을 개선합니다.
젖은 PETG 필라멘트
대부분 3D 프린팅 필라멘트는 흡습성(hygroscopic)이라 주변 온도 때문에 수분을 흡수합니다. 필라멘트마다 흡수 정도가 다르며 PETG는 중간에 속합니다.
PETG가 많은 물을 흡수하진 않지만, 필라멘트 내 수분은 출력 품질에 악영향을 줍니다.
더 중요하게, 젖은 PETG 필라멘트는 수많은 출력 문제의 원인이고 워핑이 1순위입니다.
높은 출력 속도
높은 출력 속도는 3D 프린트 워핑의 주원인입니다. 느린 출력은 프린터가 여분 열을 방출할 시간을 줘, 왜곡을 없애며 객체가 식게 합니다.
반면 빠른 출력은 열 방출 시간을 주지 않아, 출력 객체가 고르게 식으며 워핑이 생깁니다.
인클로저 미사용
출력 공간을 따뜻하게 유지하려면 인클로저를 쓰세요. 간단한 골판지 상자라도 빌드 베드 주변 온도를 균일하게 유지하는 데 도움이 된다면 충분합니다.
이렇게 하면 출력 객체가 고르게 식어 PETG 프린트 워핑 가능성을 없앱니다. 특정 3D 프린터에서 인클로저를 안 쓰면 코너 들뜸 이슈를 겪게 됩니다.
PETG 들뜸 어떻게 막나?
3D 프린팅 시 프린터 인클로저 사용
3D 프린팅 중 제로 워핑을 원하면 3D 프린터 인클로저를 쓰세요. 가열 챔버가 프린트 베드 주변 온도 변화를 막아줍니다.
빌드 표면 온도를 유지하면 3D 프린트가 고르게 식습니다. 중요: 워핑을 멈춥니다.
출력 중 인클로저 사용은 안전, 먼지, 소음, 유독 가스 보호에도 도움이 됩니다.
가열 베드 온도 조절
베드 온도를 높이면 PETG 워핑을 막을 수 있습니다. 어떻게? 베드 온도 증가가 급격한 온도 변화를 제어해 열이 모델에 고르게 방출되게 합니다.
PETG 플라스틱 제조사 요구사항인 가열 베드 온도 70~80°C를 준수하세요.
빌드 플레이트에 접착제 사용
3D 프린트 객체 이동 → 소재 수축 → 워핑. 따라서 변형 방지를 위해 출력 베드에 적절한 접착제를 발라 출력 객체를 고정하세요.
시중에 베드 표면에 쓸 수 있는 적절한 접착제가 많습니다.
- 글루 스틱
- 파란 페인터즈 테이프
- PEI 베드 표면
처음 몇 레이어는 쿨링 끄기
출력 과정 중 워핑 이슈를 피하려면 처음 몇 레이어 동안 쿨링 시스템을 끄세요.
쿨링 설정을 낮춰 냉각 속도를 늦추세요. 프린터 레이어 높이를 바꿔 쿨링 팬이 Cura 설정에서 정속으로 바로 작동하게 할 수도 있습니다.
중요: 공정 초기에 컬링이 보이면 팬 시작을 지연시키세요.
빌드 플랫폼 레벨링
급속 냉각과 소재 수축으로 인한 압력이 프린트 가장자리 워핑을 만듭니다. 3D 프린팅할 때마다 평평하고 수평인 베드 쓰는 게 워핑 제거의 최선입니다.
잘 레벨링된 빌드 플랫폼은 빌드 플레이트 소재 접착력을 높입니다. 평평한 베드에 글루 스틱 같은 접착제 더하면 워핑 걱정 없이 3D 프린팅 가능.
3D 프린팅 들뜸이 일으키는 문제들
3D 프린트 들뜸은 빌드 플랫폼의 순간적/급격한 온도 변화로 심각한 품질 문제를 일으킵니다.
출력 객체 치수가 변해 의도한 용도로 쓸 수 없게 됩니다.
전반적 출력 품질도 나빠져 저품질 출력이 됩니다.
PETG 코너 들뜸 해결 9단계
- Z-오프셋 조정으로 출력 베드 레벨링
- 빌드 플레이트에 PVA 글루 한 층 발라 객체 고정
- 청소 편한 페인터즈 테이프 스트립 사용
- 브림 추가로 표면적 늘리기. 빌드 플레이트 그립력도 향상
- 마우스 이어(mouse ears) 부착으로 프린트 코너 고정
- 문/창문 닫아 실내 온도 변동 차단
- 프린트 컬링 보이면 처음 몇 레이어 쿨링 팬 끄기
- 출력 속도와 노즐 온도 낮추기
- 가열 출력 베드로 온도 균일화
결론
워핑 또는 3D 코너 프린트 들뜸은 3D 프린트 베드 주변의 순간적이고 급격한 온도 변화 때문에 발생합니다. 또한 소재 수축이 워핑을 유발합니다.
출력 부품 워핑을 피하려면, 프린트 베드 주변의 급격한 온도 변화를 막고 소재 수축을 방지하는 데 힘쓰는 게 최선입니다.



