3D 프린팅 구멍·틈(Gap) 발생 원인과 해결법: 레이어·벽면·탑레이어 완벽 보수
열심히 출력했는데 모델에 구멍, 레이어 사이 틈, 벽면 갈라짐이 생겼다면? 언더 익스트루전, 온도 부족, 속도 과다, Z오프셋, 리트랙션, 필라멘트 품질 등 주요 원인별 진단과 해결책, 후가공 보수법까지 총정리했습니다.
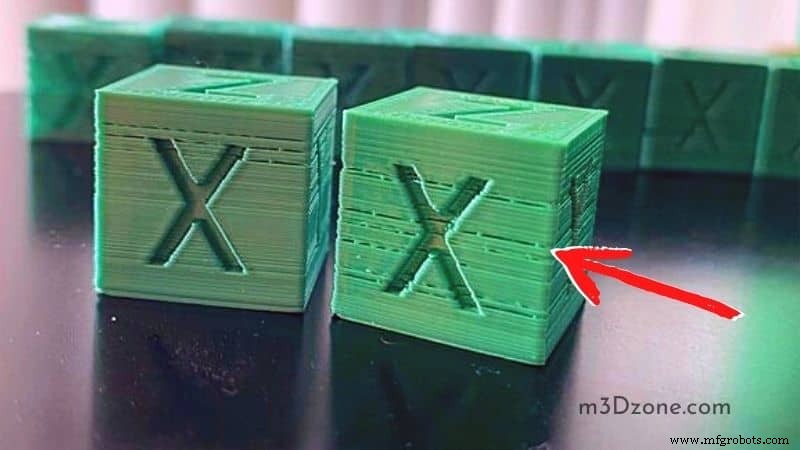
갭(Gap) 발생 10대 원인 체크리스트
| 원인 | 주요 증상 | 즉시 확인/해결 |
|---|
| 언더 익스트루전 | 레이어 간 틈, 얇은 벽, 인필 구멍 | 플로우레이트↑, 노즐 청소, 필라멘트 직경 확인 |
| 노즐 온도 과저 | 첫 레이어 안 붙음, 레이어 분리, 거친 표면 | 5~10°C씩 올려 테스트, 제조사 권장값 확인 |
| 출력 속도 과다 | 전체적 틈, 코너 링잉, 압출 부족 | 속도 20~30% 감속, 가속도/저크 낮춤 |
| Z오프셋 과대 | 첫 레이어 줄 사이 틈, 베드 접착 불량 | Z오프셋 -0.05mm씩 내려가며 테스트 |
| Z오프셋 과소 | 노즐 긁힘, 압출 막힘, 코끼리 발 | Z오프셋 +0.05mm씩 올리며 테스트 |
| 베드 레벨링 불량 | 한쪽만 접착, 첫 레이어 두께 불균일 | 자동/수동 레벨링 재실시, 스프링 장력 확인 |
| 베드 오염/손상 | 국부적 접착 실패, 첫 레이어 들뜸 | IPA 세척, PEI 시트 교체, 빌드플레이트 평탄도 확인 |
| 오버 익스트루전 | 블롭, 징, 레이어 간 간섭으로 틈 유발 | 플로우레이트↓, 이스텝(E-steps) 캘리브레이션 |
| 리트랙션 설정 오류 | 이동 구간 구멍, 블롭/징, 노즐 막힘 | 거리/속도 재조정, 코스팅/프라임 활용 |
| 필라멘트 품질/습기 | 기포, 불규칙 압출, 노즐 막힘 | 건조(45~55°C, 4~6h), 직경 편차 측정, 교체 |
유형별 갭 해결 전략
1. 레이어 사이 틈 (Layer Separation / Delamination)
원인: 레이어 간 열적 결합 실패. 온도 낮음, 속도 빠름, 팬 과다, 챔버 부재(ABS 등)
해결:
- 노즐 온도 5~10°C 상향
- 출력 속도 20~30% 감속
- 파트 쿨링 팬 속도 낮춤 (ABS/ASA: 0~20%, PLA: 50~70%)
- 챔버/인클로저 사용으로 주변 온도 유지 (ABS 40~50°C)
- 레이어 높이 ↓ (노즐 지름의 60~80% 이하, 예: 0.4mm 노즐 → 0.2~0.28mm)
2. 탑 레이어 구멍 (Top Layer Gaps / Pillowing)
원인: 인필 위에 탑 레이어 브리징 실패. 인필 밀도 낮음, 탑 레이어 수 부족, 언더 익스트루전
해결:
- 탑 레이어 수 증가: 4~6층 → 6~8층 (슬라이서 설정)
- 인필 밀도 상향: 15% → 20~30% (자이로이드/큐빅 패턴 추천)
- 플로우레이트 100~105%로 보정
- 탑 레이어 속도 낮춤: 20~30mm/s
- 노즐 온도 5°C 상향
3. 벽면 틈 (Wall Gaps / Seam Gaps)
원인: 아웃라인-인필 간 결합 불량, 심(Seam) 위치에서 압출 부족/과다
해결:
- 인필 오버랩(Infill Overlap) 증가: Cura 15~30%, PrusaSlicer 20~40%
- 아웃라인 순서: 외부→내부(External→Internal) 또는 내부→외부 테스트
- 심(Seam) 위치: '최단 거리' 또는 '후면'으로 숨김
- 속도 감속: 외벽 30~40mm/s
4. 첫 레이어 틈 (First Layer Gaps)
최우선 해결 순서:
- 베드 레벨링 재실시: 종이 한 장 저항감(0.08~0.1mm) 전 영역 균일
- Z오프셋 미세 조정: 첫 레이어 줄이 납작하게 눌려 인접 줄과 80~90% 합쳐지도록
- 첫 레이어 설정: 높이 0.2~0.3mm, 너비 120~150%, 속도 15~25mm/s, 팬 OFF
- 노즐 온도: 필라멘트 권장값 상한(+5~10°C)으로 첫 레이어만
- 접착제: 글루스틱, 헤어스프레이, 매그구주스, PEI 시트, 텍스처드 시트
- BLTouch/CRTouch: 메시 레벨링으로 미세 휨 보정
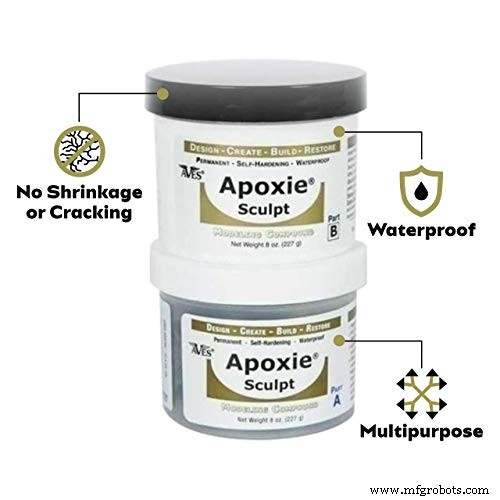
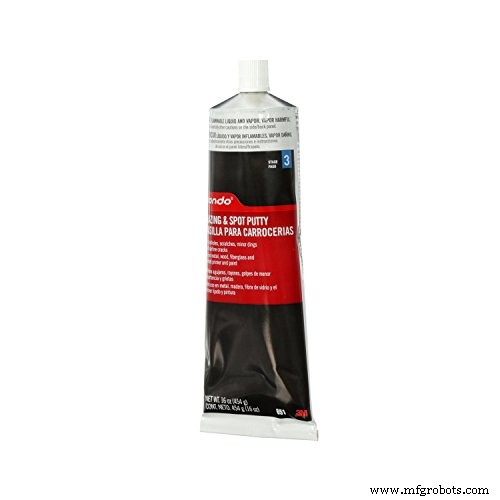
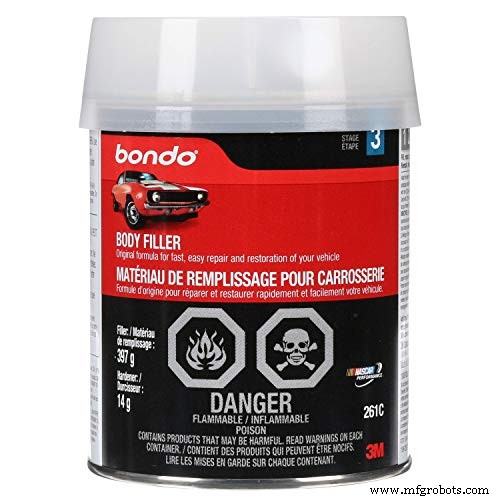
후가공으로 틈 메우기: PLA/ABS/레진용 필러 추천
| 제품 | 타입 | 특징 | 적용 소재 | 작업성 |
|---|
| Apoxie Sculpt | 에폭시 퍼티 | 자경화, 방수, 강도 높음, 조각 가능, 무수축 | 전 소재 | 혼합 필요, 24h 완전경화 |
| Bondo Glazing Putty | 폴리에스터 퍼티 | 초속경(3분), 샌딩 쉬움, 수축 적음, 튜브형 즉시사용 | PLA, ABS, 레진 | 최고 (초보자 추천) |
| Bondo Body Filler | 보디 필러 | 대면적, 고강도, 자동차 보수용, 경화제 별도 혼합 | 전 소재 | 혼합 필요, 숙련 요함 |
| Elmer's ProBond | 수성 필러 | 무취, 물세척, 15~30분 건조, 샌딩 용이 | PLA, PETG | 편리, 강도 중간 |
| Rust-Oleum 2-in-1 | 필러+프라이머 | 스프레이형, 샌딩 후 바로 도색 가능, 내구성 우수 | 전 소재 | 매우 편리, 얇은 틈용 |
심(Seam/Z-Seam) 숨기기 전략
- 슬라이서에서 심 위치: '후면(Back)', '최단거리(Shortest)', '무작위(Random)' 테스트
- 심 숨기기(Seam Hiding): 오목한 코너/모서리 뒤쪽에 배치
- 코스팅(Coasting) + 와이프(Wipe): 심 지점 압출 종료 전 압력 해제
- 압력 보상(Pressure Advance / Linear Advance): 심 부분 압출량 자동 보정
탑 레이어 틈 전용 추가 대책
- 모노토닉 탑(Monotonic Top) / 컨센트릭 탑(Concentric Top): 인필 방향과 무관하게 탑 레이어 단일 패턴으로 채움 (Cura/PrusaSlicer)
- 아이언링(Ironing): 노즐로 탑 표면 재가열·평탄화 (표면 광택↑, 미세 틈 메움, 시간↑)
- 탑 레이어 두께 증가: 0.4mm → 0.6~0.8mm (슬라이서 '탑 레이어 두께' 별도 설정)
기계적 점검: 놓치기 쉬운 하드웨어 원인
- 익스트루더 기어 이빨 마모/이물질 → 청소 또는 교체
- PTFE 튜브 끝단 탄화/변형 → 교체 (캡릭론 XS 권장)
- 히트싱크 팬 먼지 막힘/회전 불량 → 청소/교체 (열 크립 방지)
- 벨트 텐션 느슨함 → X/Y 벨트 장력 재조정 (트윙 기타 줄 튕기듯 탄탄하게)
- Z축 리드스크류/가이드 로드 구리스 부족/이물 → 청소 후 PTFE 구리스 도포
결론: 근본 원인 제거가 우선, 후가공은 보조
틈·구멍은 출력 파라미터·하드웨어·환경·소재 중 하나 이상 어긋나서 생깁니다. 후가공 필러로 메우는 건 미관용이지 구조적 강도 복구는 아닙니다. 체크리스트 순서대로 원인 제거 → 테스트 출력(큐브/벤치마크) → 검증 루틴을 만드세요. "한 번 설정으로 영원히"는 없습니다. 필라멘트 로트 바뀔 때마다 미세 조정 필요합니다.



