3D 프린터 과압출 방지: 더 깔끔한 출력을 위한 간단한 해결책
3D 프린팅에서 과압출이란?
3D 프린터 과압출은 프린터가 너무 많은 재료를 압출할 때 발생합니다. 과압출은 3D 모델의 품질을 심각하게 저하시킵니다.
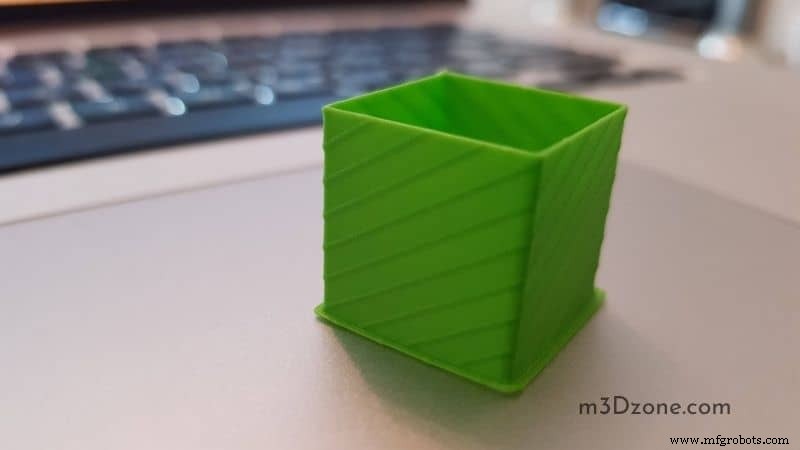
과압출로 인해 발생하는 품질 저하 요소로는 치수 부정확, 레이어 처짐, 스트링잉, 블랍, 누출, 노즐 막힘 등이 있습니다. 따라서 과압출 방지를 최우선 과제로 삼아야 합니다.
과압출을 완화하기 위해 여러 기법을 적용할 수 있습니다. 핵심은 슬라이서 설정 조정, 압출 배율 낮추기, 잘못된 필라멘트 직경 사용 피하기입니다.
이 글에서는 3D 과압출 관련 문제를 심층적으로 설명하고, 품질 좋은 3D 프린트를 위해 취할 수 있는 조치들을 다룹니다.
3D 프린팅에서 과압출의 원인은?
과압출은 3D 프린터가 과도한 플라스틱 재료를 분사하여 품질 저하를 초래하는 현상입니다. 누출, 스트링잉, 블랍, 치수 부정확 등의 징후가 나타나면 과압출을 의심해봐야 합니다.
이러한 징후들은 프린터가 과압출 상태임을 알리는 신호입니다.
과압출 해결 방법
1. 과열 문제 - 출력 온도
압출되는 플라스틱 필라멘트의 온도는 일반적으로 190~240°C 사이입니다. 이 온도에서 필라멘트는 뜨거운 상태로 유지되어 원하는 형태로 쉽게 성형됩니다. 냉각되면서 최종 제품으로 굳어집니다.
따라서 최적의 출력 온도를 유지하여 이상적인 플라스틱 유속을 유도해야 합니다.
최적 온도를 지키지 않아 필라멘트가 타면 변색이 발생하고 일부 레이어가 어두워질 수 있습니다.
2. 압출 배율(Extrusion Multiplier) 설정
과압출 징후가 보이면 출력을 중단하고 압출 배율 설정을 점검해야 합니다. 때로는 몇 가지 설정만 조정해도 해결됩니다.
압출 배율은 압출 유속을 제어합니다. 유속은 노즐에서 나오는 필라멘트 양과 속도에 의해 결정됩니다.
프린터의 배율 설정이나 슬라이서의 유량 설정을 조정하여 압출을 제어하세요. 필라멘트 제조사 권장값을 기준으로 설정하는 것이 좋습니다.
3. 높은 필라멘트 유속
노즐에서 너무 많은 필라멘트가 계속 흘러나오면 유속이 높은 것입니다. 과압출이 지속되면 최종 출력물의 품질이 저하됩니다.
유속 설정이 원인일 수 있으므로 즉시 조정해야 합니다. 높은 유속은 3D 모델의 치수 정확도와 표면 선명도를 해칩니다.
상단 레이어가 하단보다 더 넓게 출력되며, 필라멘트가 빠르게 나와 레이어가 충분히 식기 전에 다음 레이어가 쌓여 변형을 유발할 수 있습니다.
높은 유속은 더 많은 가열된 필라멘트를 압출합니다. 레이어 간 결합력은 강해지지만, 역설적으로 품질 저하를 초래할 수 있습니다.
좋은 출력 품질을 위해 노즐을 통해 압출되는 플라스틱 양을 제어하여 과압출을 방지해야 합니다. 필라멘트 유속을 낮추면 이 문제를 완화할 수 있습니다.
4. 잘못된 필라멘트 직경 사용
슬라이서에 실제보다 얇은 필라멘트 직경을 입력하면, 프린터는 더 빠른 속도로 재료를 압출하여 과압출이 발생합니다.
표준 필라멘트 직경은 1.75mm, 2.85mm, 3mm입니다. 이 규격은 프린터 압출 폭에 잘 맞고 출력 품질을 향상시키며 노즐 작동을 최적화합니다.
5. 노즐 크기
3D 프린터 구매 시 노즐 크기에 주목해야 합니다. 노즐은 프린터에 기본 장착되어 있으며 출력 중 교체하기 어렵습니다. 노즐 크기는 출력 품질에 큰 영향을 미칩니다.
잘못된 노즐 크기는 출력 경험을 망치지만, 적절한 크기는 과용융 필라멘트 없이 깔끔한 출력을 보장합니다.
노즐 크기는 압출 폭에 영향을 줍니다. 노즐 사양이 적절할수록 적정량의 플라스틱이 압출되어 품질이 좋아집니다.
3D 프린팅 과압출 해결하기
압출 배율 재설정
슬라이서 소프트웨어에 압출 배율 설정 도구가 있습니다. 설정에서 배율 항목을 찾으세요. 기본값은 1이며, 보통 0.9~1.1 범위에서 조정 가능합니다.
프린터 브랜드마다 범위가 다를 수 있으니 필요에 따라 약간 상향 또는 하향 조정하세요.
값을 90~100 사이로 변경하고, 설정 범위 내에서 미세 조정하세요.
출력 온도 낮추기
프린터 소프트웨어 설정에서 압출기 온도를 조금씩 낮추세요.
압출기 온도를 제어하고 플라스틱이 더 천천히 녹게 하여 정밀한 압출을 가능하게 합니다.
큰 레이어가 생기거나 블랍이 누출되는 등 과압출 징후가 보이면 온도를 낮추기 시작하세요. 출력이 선명해질 때까지 온도를 조정하며 관찰하세요.
유속 줄여 과도한 재료 사용 방지
프린터 메뉴에 맞는 최적의 유속을 찾아 재료 낭비를 줄이세요. 프린터마다 노즐 크기에 따라 적정 유속이 다릅니다.
시행착오를 거쳐 과압출 문제를 해결해야 합니다. 원하는 모델을 출력하며 노즐에서 과도한 필라멘트가 나오지 않게 설정을 조정하세요.
설정을 조정하여 품질 좋은 출력이 가능한 이상적인 값을 찾으세요.
과압출 테스트 방법
과압출과 과소압출을 테스트할 다양한 테스트 모델이 있습니다. 과압출은 큰 노즐이나 높은 유속 등으로 필라멘트가 너무 빨리 나올 때 발생합니다. 반대로 과소압출은 그 반대의 원인으로 생깁니다.
0% 인필, 1.2mm 두께(약 3셀, 0.4mm 노즐 기준)로 테스트 모델을 출력해보세요.
빌드 플레이트에서 꺼내기 전 충분히 식혀야 합니다. 이 테스트는 약 7분 소요됩니다.
이 테스트는 가장자리 압출을 검사하므로 모든 모서리를 둥글게 처리해 모서리 과압출을 방지합니다. 바닥면은 첫 레이어가 접착을 위해 눌려서 불거져 나오므로 측정 문제를 피하도록 테이퍼 처리합니다.
클리퍼로 안쪽과 바깥쪽을 각각 측정하세요. 바깥쪽이 더 크면 과압출, 안쪽이 더 크면 과소압출입니다.
도구 없이 테스트하려면 두 파트를 출력해 완벽하게 맞물리는지 확인하세요. 결합이 안 되면 과압출, 틈이 생기면 과소압출입니다.
과압출 vs 과소압출: 어느 쪽이 나을까?
둘 다 열등한 출력 품질을 내므로 어느 쪽이 더 낫다고 할 수 없습니다. 하지만 특정 모델과 용도에 따라 과압출이 과소압출보다 선호될 수 있습니다.
과압출은 프린터 설정 오류로 노즐이 소프트웨어 예상보다 더 많은 플라스틱을 압출하여 치수를 망칩니다.
반면 과소압출은 노즐 내 플라스틱이 예상보다 적어 레이어 간 틈이 생기고, 약하고 손상되기 쉬운 모델이 됩니다.
과압출된 부품은 샌딩 등 후가공으로 거친 가장자리를 다듬을 수 있지만, 과소압출로 인한 레이어 틈은 구조적 약점을 만듭니다.
결론
과압출은 3D 프린팅 업계의 심각한 과제입니다. 저품질 출력, 전력 및 재료 낭비의 주원인이며 반드시 해결해야 합니다.
이 글은 많은 애호가들이 반복적으로 겪는 3D 프린팅의 핵심 이슈인 과압출에 대한 유용한 통찰을 제공합니다.



