3D 프린팅 최적화: 전략적 일시정지, 인서트, 색상 전환
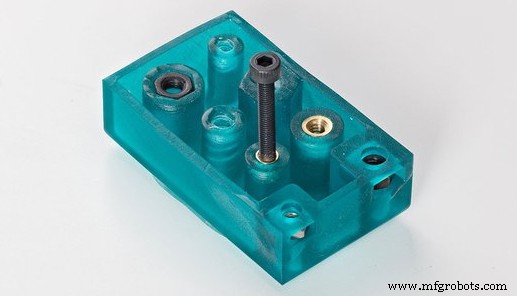
FDM 프린터 사용자가 중급 수준에 도달하면 기능성과 마감 면에서 더 복잡한 부품을 원하게 됩니다. 프로그래밍된 일시정지와 금속 인서트 활용으로 프린터 성능을 확장하는 방법을 소개합니다.
예약 일시정지(Scheduled Pause)
일시정지는 간단하지만 많은 사용자가 망설이는 기능입니다. 먼저 정지할 높이(mm)를 정확히 파악해야 합니다. 슬라이서에 따라 레이어 번호로 직접 표시되거나, 레이어 번호 × 레이어 두께로 계산합니다.
정지 높이(예: 14mm)를 알면 두 가지 방법으로 프로그래밍 가능합니다.
- G코드 직접 수정: 해당 레이어 다음 줄에
M600(필라멘트 교체 명령) 삽입
- 슬라이서 플러그인 활용: Cura 등에서 Extensions → Post Processing → Modify G-Code로 간편 설정
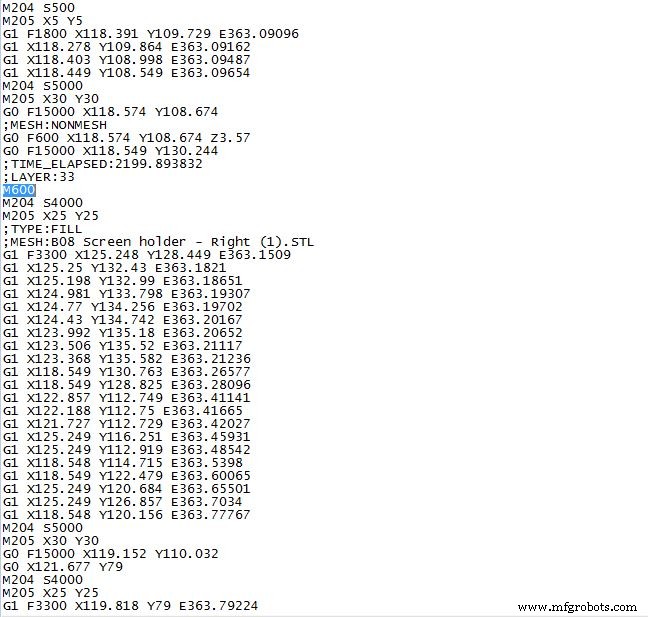
이미지 1: M600 정지 명령이 포함된 G코드
필라멘트 교체(Filament Change)
단일 익스트루더로 Z축 방향 다색 출력 시 사용. 레이어 높이, 리트랙션 길이/삽입 길이, 정지 시 핫엔드 이동 위치 설정 가능. 여러 번 반복 설정 가능.
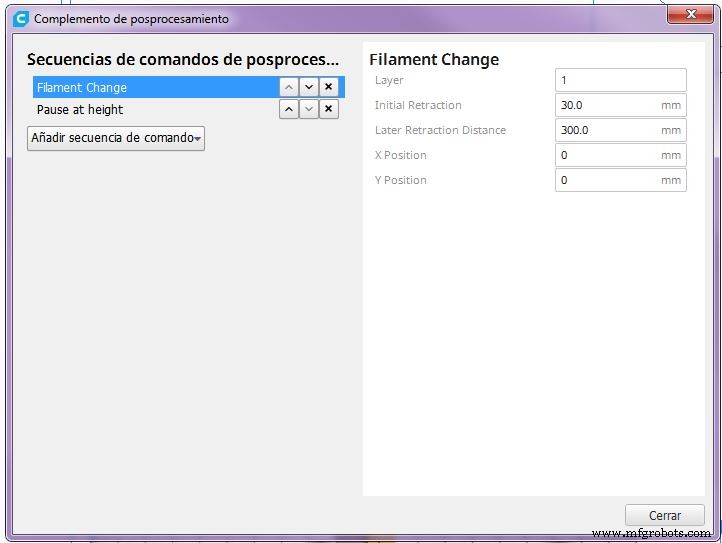
이미지 2: Cura 3D 필라멘트 교체 설정. 출처: Cura 3D
원하는 높이에서 정지(Pause at Height)
자석, 너트, 별도 출력 부품 등 이물질 삽입에 활용. 너트 삽입 시 설계 단계에서 너트 크기(대각선 길이), 클리어런스, 배치 위치를 고려해야 합니다. 너트가 경사면에 위치해 빈 공간이 생기면 이를 채우는 별도 파트를 설계해 정지 높이까지 출력합니다.
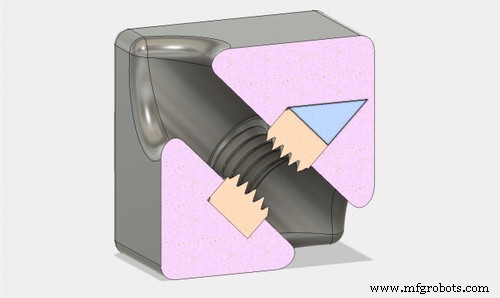
이미지 3: 경사면에 너트 삽입 방법. 출처: Markforged
Cura에서 Extensions → Post Processing → Modify G-Code → Pause at Height로 설정. 필라멘트 교체와 동일하게 사용자가 버튼을 눌러 재개합니다.
금속 인서트(Metallic Inserts)
출력 중 너트 삽입 대안으로 금속 인서트 사용. 모든 인서트 유형에서 핵심은 인발 저항(Pull-out Resistance)과 회전 저항(Torque Resistance)입니다.
- 인발 저항: 나사 조임 시 인서트가 빠지지 않는 힘. 인서트 길이 증가로 향상.
- 회전 저항: 나사 조임 시 인서트가 제자리에서 돌지 않는 힘. 홀 직경 증가로 향상.
제조사 데이터시트의 권장 홀 직경 확인이 필수입니다. FDM에서 주로 쓰는 두 가지:
열압입 나사 인서트(Heat-set Inserts)
열가소성 소재(PLA, ABS, PETG 등)에 적합. 인두기 등 열원으로 인서트 가열 → 주변 플라스틱 용융 → 냉각 시 강력한 기계적 결합 형성.
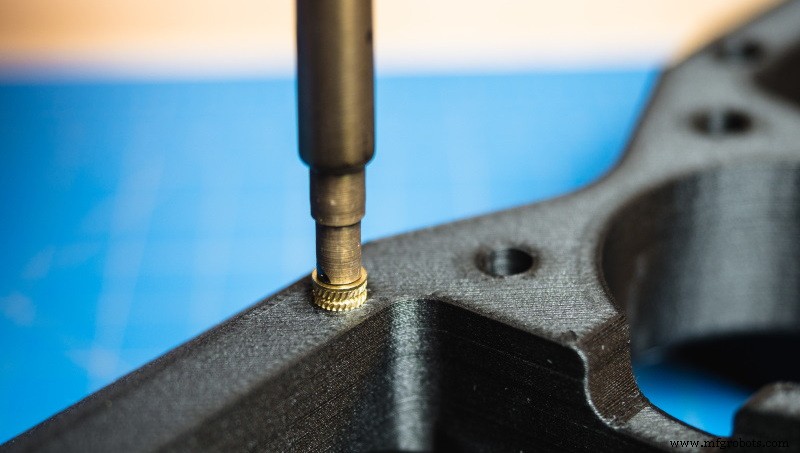
이미지 4: 열압입 인서트 장착. 출처: Markforged
대부분의 FDM 소재·부품에 이상적.
셀프 태핑 인서트(Ensat 타입)
SLS, 레진 출력물 등 고온에서 불안정하거나 녹지 않는 소재용. 원뿔형 끝단과 절삭 홈이 홀 내부에 나사를 자동 형성. 나사 두 개로 록너트(Locknut) 만들어 장착.
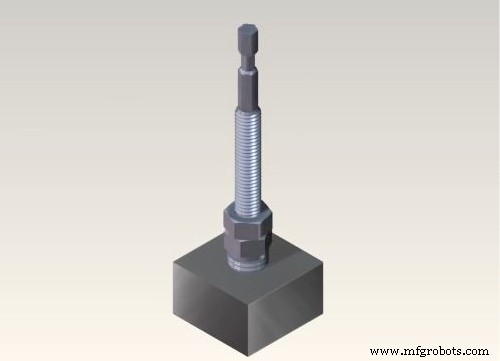
이미지 5: 록너트 시스템. 출처: Norelem
자주 사용하는 경우 전용 공구 권장.
결론
위 팁을 활용하면 모든 FDM 프린터 사용자가 부품 기능성을 높여 적용 범위를 크게 넓힐 수 있습니다.



