


3D 프린팅

산업 제조
자주 고려하지 않지만 실패 원인이 될 수 있는 것: 스풀 위치와 익스트루더까지 경로. 익스트루더 작업 수월하게 하려면 필라멘트 인장 저항 최소화 추구해야. 저항 높을수록 익스트루더 모터 더 열심히 작동해 발열 증가, 피치 손실 가능성 증가. 또한 휠과 필라멘트 마찰 증가로 마모와 이물질 늘고 필라멘트 바이트(깨물림) 가능성 증가.
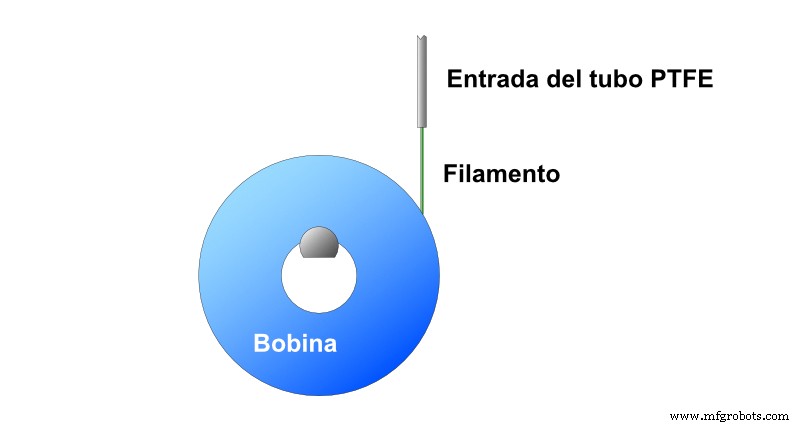
최적 스풀 위치는 익스트루더까지 최단·최직선 경로 보장하는 위치. 추가 고려사항:
어느 경우든 이동 거리는 최대한 짧게(보우덴 시스템 경우 최대 80cm) 곡률 반경 최대한 크게. 또한 PTFE 튜브 한 끝은 익스트루더에 직접 삽입, 다른 끝은 스풀에 접선으로 필라멘트 풀림 영역에서 약 10cm 거리 배치.
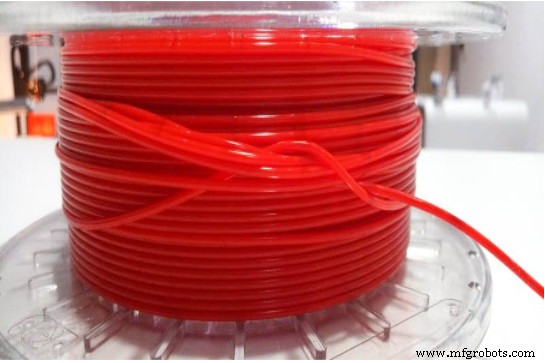
플렉시블 필라멘트 경우 거리와 마찰 감소 특히 중요. 상당한 마찰 값 있으면 필라멘트 스풀 거리 비례해 변형, 스트릭션 현상으로 단면적 감소. 실용적으로 필라멘트 실제 단면적이 공칭값과 달라져 플로우 재조정 필요해 부족 압출 방지. 이 때문에 특정 프린터-플렉시블 필라멘트 조합에서 115% 이상 플로우 값 필요하기도 함.
소결용 고금속/세라믹 충전 필라멘트 특징 중 하나: 높은 굽힘 취성. 그래서 이런 필라멘트 공급 방식이 출력 중 파손 방지 위해 결정적.
이런 필라멘트 사용 원할 때 다이렉트 익스트루전 시스템 3D 프린터 사용하고 스풀에서 익스트루더까지 경로 완전 직선으로 필라멘트 공급 권장.
보우덴 프린터 사용 시 경로 최대 굽힘 반경 추구, PTFE 튜브 더 길게 써도 됨. 필라멘트 익스트루더 도달 전 예열해 연성 높이는 장치 필요할 수도 있음.
3D 프린팅
FDM/FFF 프린터 사용 중 예상치 못한 문제(특히 비전문가용 장비) 빈발. 지연·불편 초래. 대표적 문제 10가지와 해결책을 정리했습니다. 1. 출력 시작 시 필라멘트 미압출 원인 & 해결 베드-노즐 간격 과소: 베드 레벨링 재실시 익스트루더 과열: 대기 중 중력에 의한 노즐 팁 소재 누출 → 출력 시점 소재 부족. 시작 전 노즐 온도 낮추거나 프라임 라인 활용 익스트루더 텐션 불량: 너무 느슨 → 필라멘트 미이송, 너무 조임 → 필라멘트 손상·표면 품질 저하. 적정 장력 조정 노즐 막힘(Clogging): 최악 케이스.
FDM 기술 3D 프린팅 사용자라면 누구나 한 번쯤 이 질문을 해봤을 것입니다. 대부분의 데스크톱 FDM 3D 프린터는 익스트루더가 하나뿐이라, 사용자는 여러 필라멘트를 결합하는 옵션을 잃어버립니다. 예를 들어 복잡한 부품을 출력할 때 빌드 필라멘트와 서포트 필라멘트를 쓰거나, 부품에 여러 색상을 통합해야 할 때 그렇습니다. 이미지 1: Fillamentut과 Mosaic Palette 필라멘트로 출력한 3D 화병. 출처: Fillamentum. 이 문제를 해결하기 위해 사용자 니즈와 부품 복잡도에 따라 여러 솔루션이 있습니다.