


산업기술

산업 제조
원자 전자 자유도 물질마다 다름. 금속서 외부 전자 느슨히 결합, 실온 열 영향 아래 원자 사이 혼돈 이동. 이 자유 전자(free electrons) 자유 드리프트 가능해 금속 높은 전도성 부여.
유리 같은 물질 전자 꽉 붙잡아 거의 안 움직임. 기계적 문지름으로 일부 전자 강제 탈착·인접 원자 이동 가능하나 내부 이동성 제한적. 전자 이동 상대적 용이성 = 전기 전도도(conductivity), 원자 구성·결합 구조 의존.
풍부한 자유 전자 = 도체, 적거나 없음 = 절연체. 대표 예:
도체 간 전도도 차이. 은 최고(≈6.3×10⁷ S/m), 구리 근접(≈5.96×10⁷ S/m). 금속 아닌 도체(오염수, 콘크리트) 금속보다 훨씬 낮음. 절연체도 저항 차이: 유리가 대부분 플라스틱보다 나은 절연체, 투명 유리섬유도 창문 유리보다 전류 차단 효과적.
물질 전기 행동 온도 따라 변화. 유리 실온서 우수 절연체이나 극고온 가열되면 전도체 됨. 공기 같은 기체 정상 절연체이나 고열서 이온화돼 전도. 금속 일반적으로 온도 오르면 전도도 감소, 초전도체 극저온서 0저항 등장.
도체서 자유 전자 무작위 이동. 외부 전기장 정렬시키면 균일 드리프트 생성—이게 전기 또는 전류. 정전기(전하 축적 무동작) 대비 동적 현상.
구슬 찬 파이프 상상: 왼쪽 끝에 구슬 하나 넣으면 파이프 길이 상관없이 오른쪽 끝 구슬 거의 즉시 빠져나옴. 현실서 전기 신호 빛 속도(≈186,000 마일/초) 이동, 각 전자 느린 드리프트. 회로 즉각 반응 이유.
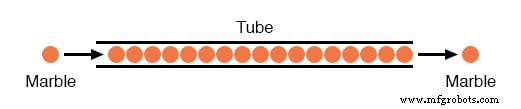
원하는 방향 전자 유도 위해 전선 설치—구리/알루미늄 같은 고전도 금속 적정 게이지. 연속 전도 경로 있을 때만 전류 존재. 닫힌 루프 필수; 전선 끊기면 흐름 차단, 뚜껑 막힌 파이프 물 멈춤과 동일.

도식 실선 = 연속 구리선. 왼쪽 가상 전자 공급원, 오른쪽 목적지 두면 경로 완전할 때 전류 흐름. 전선 절단되면(그림) 흐름 완전 정지.
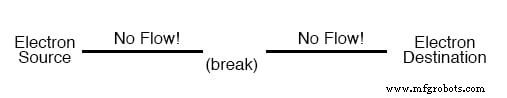
공기 갭 절연체, 연속성 깨짐. 접점 복원(두 전선 끝 맞대기) 완전 회로 재형성, 전자 다시 흐름. 끊긴 파이프 티 피팅으로 재연결 같은 이치.
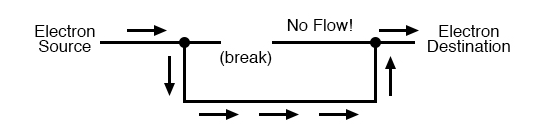
수도관과 달리 금속선 전자 흐름으로 마모 안 됨; 단 전자 마찰(저항 발열) 열 발생, 뒤 섹션서 논의.
복습
관련 워크시트
산업기술
압축기가 적절히 크기 조정되었다고 가정하고 흐름에 맡기는 것이 쉬울 수 있지만, 최고의 성능을 내기 위해서는 유량 프로파일을 구축해야 합니다. 유량 프로파일은 유량(CFM) 사용량을 측정하고 기계가 얼마나 많은 유량을 사용해야 하는지 보여줍니다. 압력(PSI)은 측정하기 쉽고 저렴해 자주 측정되는 반면, 유량계로 유량을 측정하는 것은 그렇지 않습니다. 이로 인해 많은 압축기 사용자가 자신이 사용하는 유량이나 필요한 유량을 모릅니다. 왜 유량 프로파일에 신경 써야 할까요? 유량은 압력만큼 운영 효과에 중요합니다. 잘 운영되는 압축
플로우(Flow)는 선택된 출력 파라미터 하에서 익스트루더를 통과하는 필라멘트 체적 유량입니다. 프린터가 제조사 설정 스텝/mm(필라멘트 직경·노즐 직경 기준)로 자동 계산합니다. 익스트루더 교체 시 스텝/mm 재보정 예: E3D 타이탄 에어로(Titan Aero) 교체 시. Extruder). 예: 104.5 필라멘트에 20mm, 25mm 지점 마킹 화면에서 20mm 익스트루드 명령 실행 실제 이송량 캘리퍼스로 실측해 오차 확인 공식 적용: 새 스텝/mm = 현재 스텝/mm × (명령 거리 / 실측 거리) 메뉴에서 값 갱신·저