


산업기술

산업 제조
많은 실제 회로에서 부품은 Δ(델타) 또는 Y(와이) 네트워크로 배열됩니다. 이 구성은 전력 시스템, 신호 처리, 네트워크 설계에서 보편적입니다.
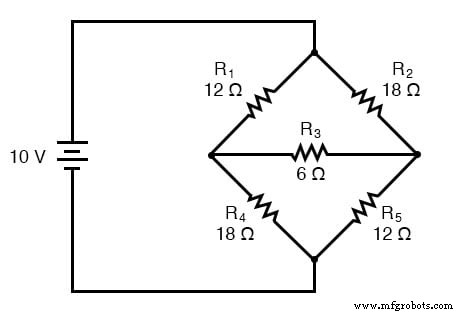
적절한 저항값을 결정하면 Δ 네트워크를 세 단자(A, B, C)에서만 볼 때 Y 네트워크와 전기적으로 구별할 수 없게 만들 수 있습니다. 이 등가성은 회로 동작을 변경하지 않고 한 토폴로지를 다른 것으로 대체할 수 있게 합니다.
Δ와 Y 간 변환 표준 공식:
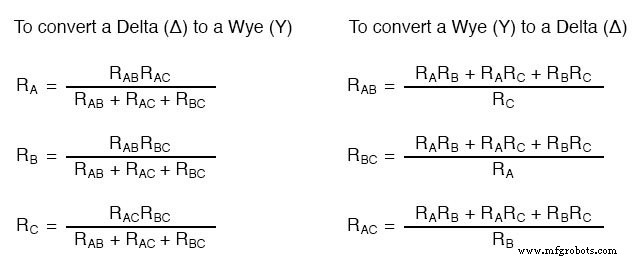
이 방정식들은 3상 전력 시스템에서 Δ와 Y 형태가 완벽히 밸런스되지 않을 수 있는 언밸런스/비대칭 네트워크 작업 시 특히 유용합니다.
Δ-Y 변환이 가장 흔히 필요한 시나리오는 언밸런스 브리지 회로 분석입니다:
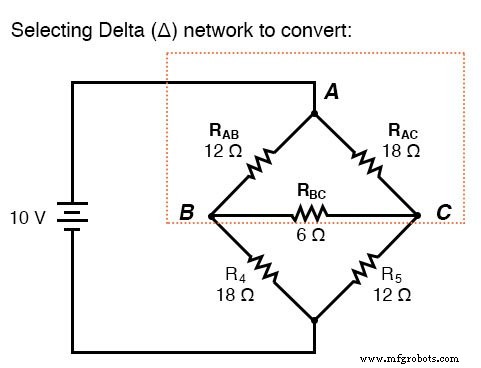
전통적 메시나 노드 전압법은 번거롭고, 밀만이나 중첩 같은 기법은 브리지가 단일 전원만 가지므로 제한적 도움만 줍니다. Δ 연결된 저항들(R₁, R₂, R₃)을 등가 Y 네트워크로 변환하면 브리지가 직렬-병렬 저항 조합으로 단순화돼 전압/전류 계산이 간단해집니다.
Δ-Y 변환 후:
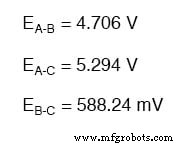
분석 계속으로 다음 핵심 전압 강하 얻음:
저항 R₄, R₅는 각각 18Ω, 12Ω로 불변. 단순화된 직렬/병렬 네트워크 풀기로 모든 노드 전압 분포 획득.
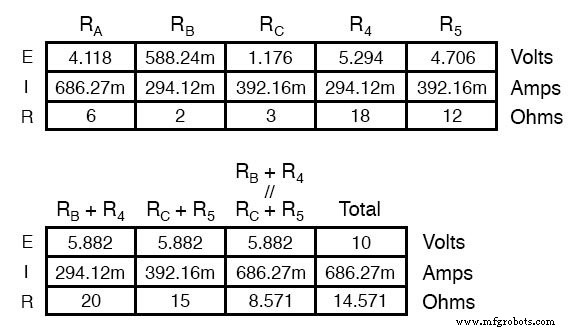
이 전압들을 원래 브리지에 매핑하면 같은 노드 포텐셜 제공:
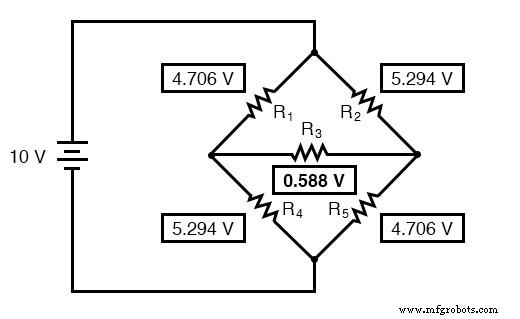
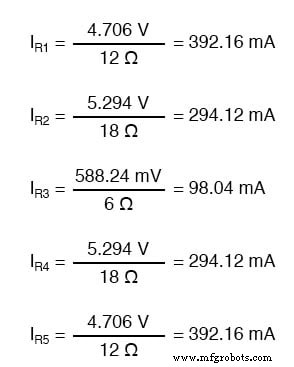
마지막으로 옴의 법칙(I = V/R)으로 각 저항 개별 전류 산출.
해석적 결과 확인을 위해 다음 SPICE 넷리스트가 언밸런스 브리지를 모델링:
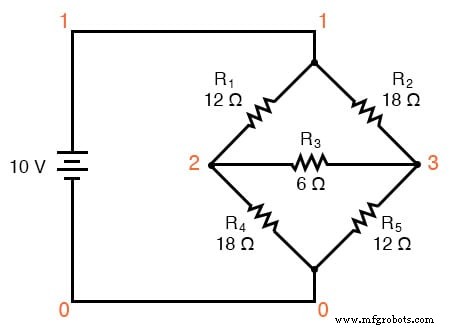
unbalanced bridge circuit v1 1 0 r1 1 2 12 r2 1 3 18 r3 2 3 6 r4 2 0 18 r5 3 0 12 .dc v1 10 10 1 .print dc v(1,2) v(1,3) v(2,3) v(2,0) v(3,0) .end v1 v(1,2) v(1,3) v(2,3) v(2) v(3) 1.000E+01 4.706E+00 5.294E+00 5.882E-01 5.294E+00 4.706E+00
출력 전압들이 해석적 예측과 일치해 Δ-Y 변환 공식 검증.
요약산업기술
레이저 커팅은 고출력 빛 빔을 사용하여 재료를 절단, 슬라이스, 보어링하는 공정입니다. 1960년대 영국의 용접 연구소에서 개발된 이 공정은 점점 더 대중화되었습니다. 실제로 금속 레이저 커팅 머신은 이제 글로벌 금속 절단 시장에서 가장 큰 제품 부문을 차지하며, 이들 장치에 대한 수요는 2025년까지 거의 98억 달러에 달할 것으로 예상됩니다. 레이저 커팅은 어떻게 작동할까요? 여러 가지 레이저 커팅 공정이 있지만, 일반적으로 융합 절단과 증발 절단 두 범주로 나뉩니다. 가장 단순한 형태로 레이저 융합 절단은 레이저를 사용하여 공
코로나19 팬데믹이 장기화되면서 금속 제조업체는 의료기기 기업, 병원, 제조사, 소매업체, 개인 등 다양한 주체의 긴급한 수요에 창의적으로 대응할 기회를 맞이했습니다. 특히 자동화와 직원 안전 두 분야가 핵심 과제로 떠올랐습니다. 자동화 인프라 구축으로 생산 효율 극대화 검증된 금속 제조업체는 컨베이어, 선반 시스템부터 제조사용 자율 시스템까지 자동화 인프라 설계·제작·설치 역량을 보유하고 있습니다. 인적 접촉과 대면 작업을 최소화해야 하는 현 상황에서 운영 효율성은 조립 라인 구축의 핵심입니다. 맞춤형 금속 제작으로 안전 솔루션