


산업기술

산업 제조
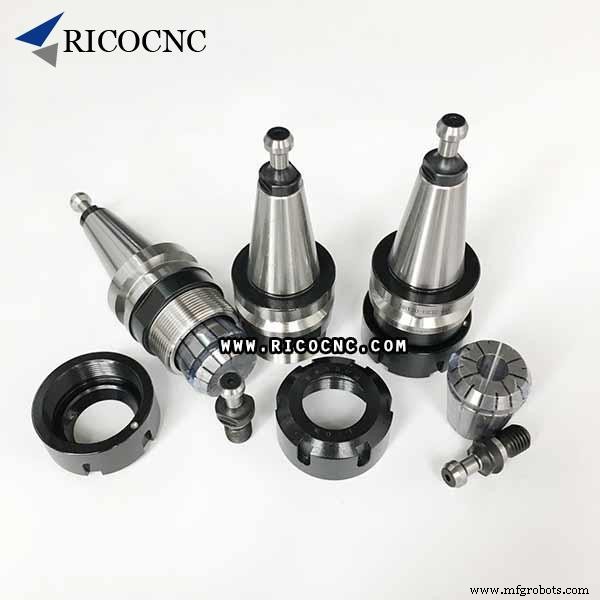
"툴 홀더(HSK 63)를 2년째 쓰고 있습니다. 매년 교체하라는 권장을 봤는데, 30개 넘게 있어 비용 부담이 큽니다. 3개월에 한 번씩 선반에 물려 녹을 닦아내고 있습니다. 정말 교체해야 하나요? 아직 성능은 괜찮아 보입니다. 콜렛은 가공 면조가 나빠질 때만 교체하는데, 툴 홀더처럼 정기 교체가 필요한가요, 아니면 대부분 감으로 교체하나요?"
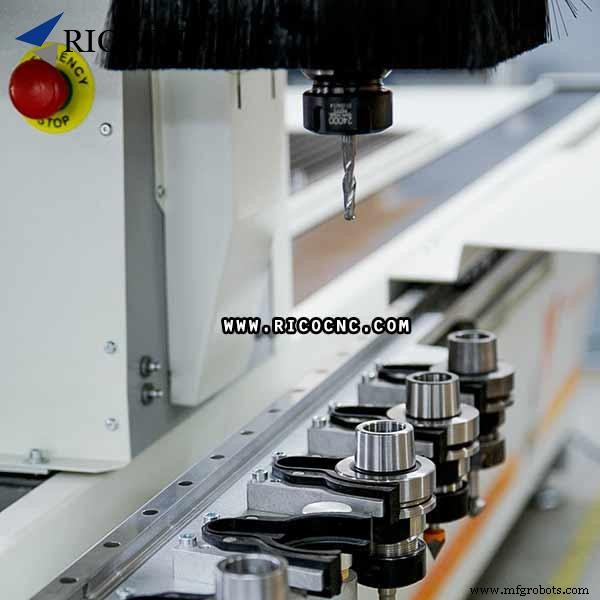
툴 홀더 수명 예측은 극히 어렵습니다. 툴 홀더 종류마다 절삭력에 대한 반응이 다르므로 빈번한 점검이 중요합니다. 매 작업 후 툴 홀더와 스핀들을 청소·점검하는 것이 모범 사례입니다. 툴 홀더를 완전히 분해 세척하세요. 오염 없는 툴 홀더와 스핀들 인터페이스는 풀 테이퍼 접촉과 최대 힘으로 스핀들 테이퍼에 당겨지도록 보장합니다. 홀더가 정확히 고정·위치되면 머신의 최대 파워와 공차 능력이 절삭 공구에 효과적이고 안전하게 전달되며, 런아웃과 진동이 줄어들어 우수한 부품 표면 조도 품질을 얻습니다.
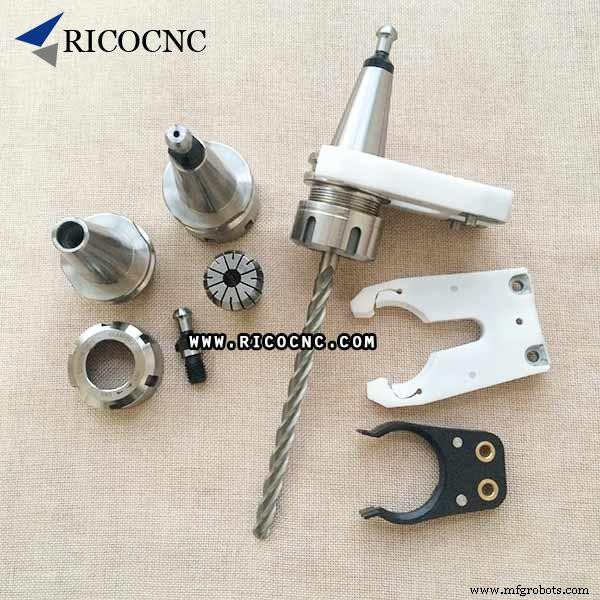
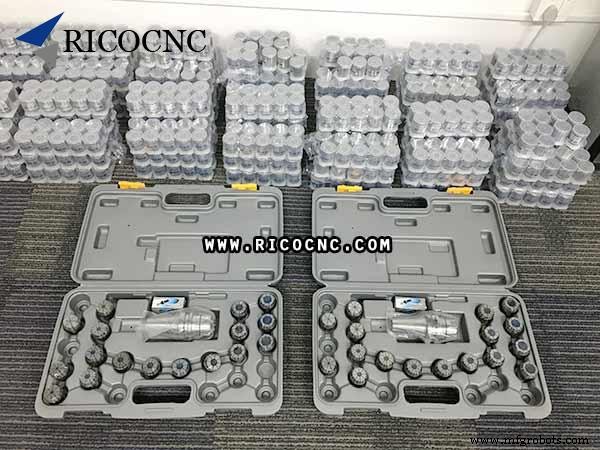
콜렛은 하루 8시간 사용 기준 2~3개월마다 교체하세요. 매 공구 교체 시 금속 손상(벨 마우징, 버 등)을 육안 확인하세요. 손상 보이면 즉시 폐기 교체. 하지만 육안으로 안 보이는 손상도 있습니다. 가장 흔한 문제는 금속 피로입니다. 간단한 확인법: 공구 생크를 콜렛 뒤쪽에 넣어 조임감을 느끼고, 다시 앞쪽에서 넣어보세요. 앞뒤 조임감이 다르면 금속 피로로 폐기해야 합니다. 과도한 조임이 금속 피로의 주요 원인입니다. 툴 홀더 조임 스탠드와 토크 렌치를 항상 사용하세요.
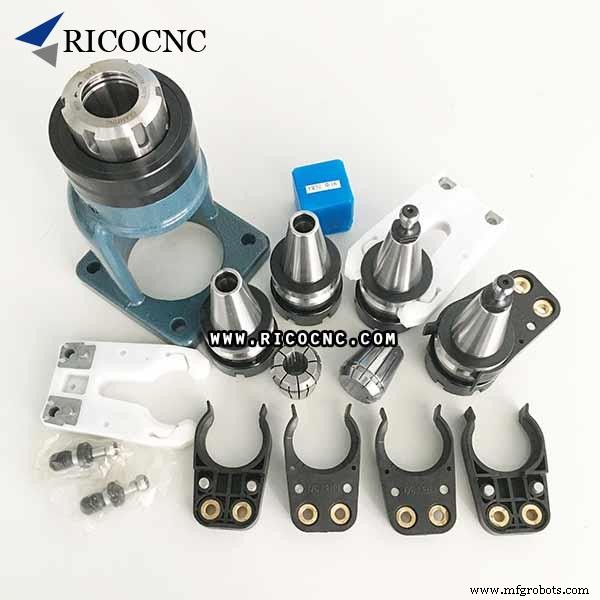
콜렛은 툴홀더보다 부드러운 금속으로 제작되며 특수 슬롯과 컷아웃으로 '수축'과 '탄성'을 이용해 절삭 공구를 단단히 잡습니다. 따라서 홀더보다 빨리 마모됩니다.
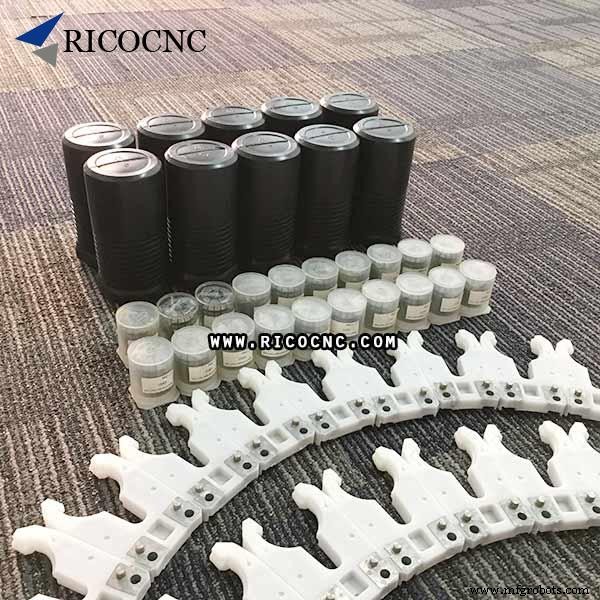
콜렛과 툴홀더를 교체하면 다시 정상 가동됩니다. 새 툴 홀더, 툴 홀더 포크, 콜렛이 필요하시면 문의하세요. RicoCNC는 다양한 CNC 예비 부품을 공급하며 귀사의 CNC 머신 유지보수를 지원합니다.
산업기술
공구 편향(Tool Deflection)은 CNC 가공에서 흔히 발생하는 문제입니다. 기계 채터링을 유발하고 가공 부품의 표면 마감을 망치며 치수 정밀도를 해칩니다. 일반적으로 공구는 척에 단단히 고정되지만, 작동 중 소재의 반작용 힘이 공구 작동 힘을 초과하면 공구가 의도치 않은 방향으로 밀리거나 휘게 됩니다. 정밀도와 고품질 표면 마감을 갖춘 부품을 생산하려면 공구 변형을 최소화하는 것이 중요합니다. 절삭 힘이 공구 강성을 초과하면 공구 편향이 발생하여 공구가 휘게 됩니다. 작동 중에는 공구 휨을 체감하기 어렵지만, 최종 검사
1. 바운싱 (Bouncing - 공구 진동) 바운싱 커터는 과도한 힘으로 인한 공구 비교적 큰 진동 현상. 바운싱 커터 위험: 공작물 오버컷 발생, 공구 손상. 공구 직경 작고 공구 샤프트 너무 길거나 힘 너무 클 때 바운싱 커터 현상 발생. 합리적 공구와 가공 방법 사용 시 바운싱 커터 확률 감소. 공구 변형 영향 3대 주요 요인: 1) 절삭 공구 길이 2) 공구 직경 3) 공구 힘 1. 절삭 공구 길이 동일 직경 공구에서 공구 길이 2배 시 변형 3배 증가. 가공 시 공구 길이 최대한 단축하여 바운싱 커터 위험 감소.