레이저 빔 가공 완벽 가이드: 구성요소, 원리, 응용 및 한계
소개
레이저 빔 가공(Laser Beam Machining, LBM)이란?
레이저 빔 가공은 레이저를 공작물에 조사하여 가공하는 비전통적 가공 공정입니다. 이 공정은 열에너지를 사용하여 금속 또는 비금속 표면에서 금속을 제거합니다.
레이저는 전자기 복사입니다. 거의 평행한 빔 형태의 단색광을 생성하며, 광학적으로 0.002mm 미만의 매우 작은 지점에 초점을 맞출 수 있습니다.
'LASER'는 Light Amplification by Stimulated Emission of Radiation(유도 방출에 의한 빛 증폭)의 약자입니다.
레이저 빔 가공의 작동 원리
매질(예: 루비 크리스탈 봉)의 원자가 바닥 상태에 있다고 가정해 봅시다. 광원에서 오는 에너지 양자가 이 매질에 입사하면, 매질 원자에 의한 복사 흡수가 일어납니다.
이로 인해 매질 원자의 전자가 상위 에너지 준위로 뛰어오릅니다. 상위 에너지 준위의 원자는 들뜬 상태라고 하며, 즉시 준안정(중간) 상태로 자발적으로 떨어지기 시작합니다.
준안정 상태에서 원자는 원래 에너지 준위로 떨어지기 전에 무작위로 광자를 방출합니다. 이 광자 복사를 자연 방출이라 하며 극히 빠릅니다.
그러나 적절한 주파수의 빛이 존재하면 상위 에너지 준위에서 유도 방출이 발생하여 원자가 방출하기 시작하고, 더 많은 방출을 유발하여 연쇄 반응이 일어납니다. 전체 눈사태가 함께 쏟아져 내리는 것을 레이징 작용(lasing action)이라 합니다.
레이저 회로의 구성 부품
레이저 빔 가공의 주요 부품은 다음과 같습니다:
- 한 쌍의 거울
- 에너지원
- 광학 증폭기
이 증폭기를 레이저라고 합니다. 이 기본 부품에 제어 시스템과 냉각 시스템이 추가되어야 합니다. 레이저 장치에서 가장 중요한 부분은 레이저 크리스탈입니다. 일반적으로 0.05% 크로뮴이 첨가된 인공 루비(산화알루미늄)가 사용됩니다.
크리스탈 봉은 보통 원통형이며 양단 면은 거울로 반사되게 만듭니다. 레이저 재료에는 펌프라 불리는 에너지원이 필요합니다. 제논, 아르곤, 크립톤 가스로 채워진 플래시 램프가 사용될 수 있습니다. 램프는 고반사 실린더 내부의 증폭기 또는 크리스탈 봉 가까이에 배치되어 플래시 램프의 빛이 봉으로 향하게 하여 레이저 재료가 최대한 많은 에너지를 흡수할 수 있도록 합니다.
루비의 크로뮴 원자는 고에너지 준위로 들뜹니다. 들뜬 원자는 정상 상태로 돌아가며 에너지(광자)를 방출합니다. 이렇게 매우 높은 에너지가 짧은 펄스로 얻어집니다. 루비 봉은 고온에서 효과가 떨어지므로 물, 공기, 액체 질소로 지속적으로 냉각됩니다.
레이저 빔 가공의 작동
작업 시 절단할 공작물을 알루미늄 작업 테이블(레이저 빔에 의해 절단되지 않음) 위에 놓습니다.
레이저 헤드가 공작물 위를 이동하고, 작업자가 제어 패널을 수동으로 조정하면서 절단 과정을 육안으로 검사합니다.
실제 프로파일은 인근 작업대에 놓인 마스터 도면이나 실제 프로파일을 복사하는 연동 메커니즘에서 얻습니다.
단펄스 레이저의 출력은 빔 단면적당 약 10kW입니다.
레이저 빔을 1/100㎟ 크기의 지점에 초점을 맞추면, 짧은 섬광으로 100,000kW/cm²의 전력 밀도와 극히 짧은 시간 동안 수 줄의 에너지를 집중시킬 수 있습니다.
가공을 위해서는 약 100줄의 에너지를 가진 짧은 펄스가 필요합니다.
따라서 레이저는 알려진 모든 재료를 녹이고 기화시킬 만큼 충분한 열을 제공할 수 있습니다.
레이저 빔이 가공 표면에서 재료를 제거하는 메커니즘은 용융과 증발 공정의 혼합을 포함합니다. 그러나 일부 재료의 경우 순수 증발 메커니즘입니다.
가공 속도(Machining Rate)
레이저는 절단과 드릴링 모두에 사용할 수 있습니다. LBM의 재료 제거 속도는 비교적 낮으며 약 4000mm³/hr 정도입니다.
절단 속도는 다음 관계식에서 구할 수 있습니다:
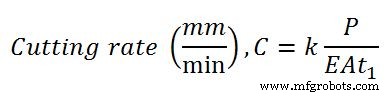
여기서,
| P = 공작물 표면에 입사하는 레이저 파워, W |
| E = 재료의 기화 에너지, W/mm³ |
| A = 초점에서의 레이저 빔 면적, mm² |
| t1 = 재료 두께, mm |
| k = 재료 특성과 레이저 에너지의 재료 변환 효율 상수, mm/min |
금속 부피를 기화점까지 올리는 데 필요한 대략적인 에너지 E는 다음과 같습니다:
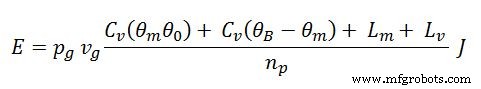
여기서,
| ρ = 재료 밀도, kg/m³ |
| V = 기화될 부피, m³ |
| Cp = 비열, cal/kg·K |
| θm = 녹는점, K |
| θb = 끓는점, K |
| θ0 = 주변 온도, K |
| Lm = 융해 잠열, cal/kg |
| Lv = 기화 잠열, cal/kg |
| η = 공정 효율 |
정밀도(Accuracy)
이 가공 공정의 정밀도는 어느 정도인가요?
- 레이저는 절단과 드릴링 모두에 최적으로 사용됩니다.
- 드릴링에서 최상의 결과를 얻으려면 재료가 초점으로부터 ±0.2mm 공차 내에 위치해야 합니다.
- 수치 제어 또는 광전 추적기를 사용한 프로파일 절단 정밀도는 약 ±0.1mm입니다.
레이저 빔 가공의 응용
- 현재 레이저 가공 공정은 세라믹과 같은 얇고 단단한 재료에서 매우 작은 구멍 가공과 복잡한 프로파일 절단과 같은 예외적인 경우에만 적합한 것으로 밝혀졌습니다.
- 부분 절단이나 조각에도 사용됩니다.
- 기타 응용으로는 박판 금속 트리밍, 블랭킹, 저항기 트리밍 등이 있습니다.
- LBM은 대량 재료 제거 공정은 아니지만, 대량 마이크로 가공 생산에 사용할 수 있습니다.
레이저 빔 가공의 장점
- 공구와 공작물 사이에 직접 접촉이 없습니다.
- 비금속을 포함한 모든 재료 가공이 가능합니다.
- 접근하기 어려운 영역의 드릴링과 절단이 가능합니다.
- 평행 빔으로 인해 열영향 구역이 작습니다.
- 극히 작은 구멍 가공이 가능합니다.
- 공구 마모가 없습니다.
- 고무, 플라스틱 같은 연질 재료 가공이 가능합니다.
레이저 빔 가공의 단점
- 전체 효율이 극히 낮습니다(10~15%).
- 얇은 시트로 제한됩니다.
- 재료 제거 속도가 매우 낮습니다.
- 가공된 구멍이 원형이 아니고 직선이 아닙니다.
- 플래시 램프 수명이 짧아 레이저 시스템이 비효율적입니다.
- 비용이 높습니다.
결론
레이저 빔 가공은 분해 없이 녹일 수 있는 모든 고체 재료를 레이저 빔으로 절단할 수 있는 최고의 비전통적 가공법 중 하나입니다. 이 주제에 대해 모든 것을 다뤘지만, 여전히 의문이나 질문이 있다면 댓글로 문의해 주세요. 페이스북 커뮤니티에도 참여해 보세요. 기사가 마음에 드시면 친구들과 공유해 주세요. 뉴스레터 구독도 무료입니다.



