워터젯 가공(Water Jet Machining, WJM): 원리, 장비, 장단점, 응용, FAQ 완벽 가이드
워터젯 가공(Water Jet Machining, WJM)은 초고압(200~400 MPa, 30,000~60,000 psi) 물을 미세 노즐(Ø0.1~0.4 mm)로 분사하여 음속~초음속(~900 m/s) 제트를 형성, 물리적 충격만으로 재료를 절단/가공하는 비열·비접촉·친환경 가공법입니다. 연마입자 첨가 시 AWJM(Abrasive Water Jet Machining)으로 금속/세라믹/복합재 등 난삭재 절단 가능.
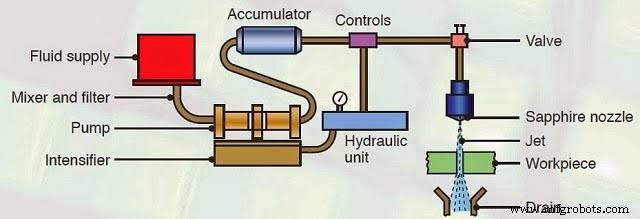
작동 원리 (Working Principle)
- 물리적 기반: 물 침식(Water erosion) 자연 현상 모방. 운동 에너지 → 압력 에너지 변환으로 재료 파괴
- 순수 워터젯(Pure WJM): 연마제 無. 연질재(고무, 플라스틱, 폼, 목재, 식품, 얇은 금속박) 절단
- AWJM: 가넷(Garnet) 등 연마입자 혼입. 경질재(강, 티타늄, 인코넬, 세라믹, 석재, 유리, 복합재) 절단
- 열영향부(HAZ) 제로, 재경화/잔류응력/유독가스/재용탕층 없음
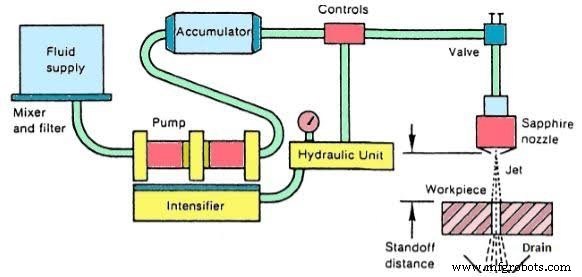
WJM 시스템 9대 핵심 구성품 (Key Components)
| # |
구성품 |
기능/사양 |
| 1 |
저장 탱크 (Reservoir) |
용수 저장. 시스템 상부 배치로 중력 공급 보조. 연속 공급 보장 |
| 2 |
유압 펌프 (Hydraulic Pump) |
30 kW 모터 구동. 117 bar 유압 오일 공급 → 인텐시파이어 구동 |
| 3 |
인텐시파이어/증압기 (Intensifier) |
저압 물(4 bar) → 초고압 물(3,000~4,000 bar) 변환. 왕복 피스톤 방식 |
| 4 |
어큐뮬레이터 (Accumulator) |
초고압 물 일시 저장. 피스톤 반전 시 압력 맥동 제거, 균일 유속/속도 유지. 물 압축률(3800 bar에서 12%) 이용 |
| 5 |
고압 튜빙 (High-pressure Tubing) |
Ø6~14 mm. 초고압 수송. 유연성 확보로 절단 헤드 다축 운동 가능 |
| 6 |
노즐 (Nozzle) |
압력 에너지 → 운동 에너지 변환. 팁: 루비/다이아몬드/사파이어(내마모). 직경 0.1~0.4 mm |
| 7 |
제어 밸브 (Control Valve) |
압력/유량/방향 제어. 운동 에너지 변환 개시점 |
| 8 |
유량 조절기 (Flow Regulator) |
최종 유량 미세 조정 후 노즐 공급 |
| 9 |
캐처/수조 (Catcher) |
가공 후 제트/칩/물 포집. 소음 저감(105 dB → 아음속). 물 재활용/정화 |
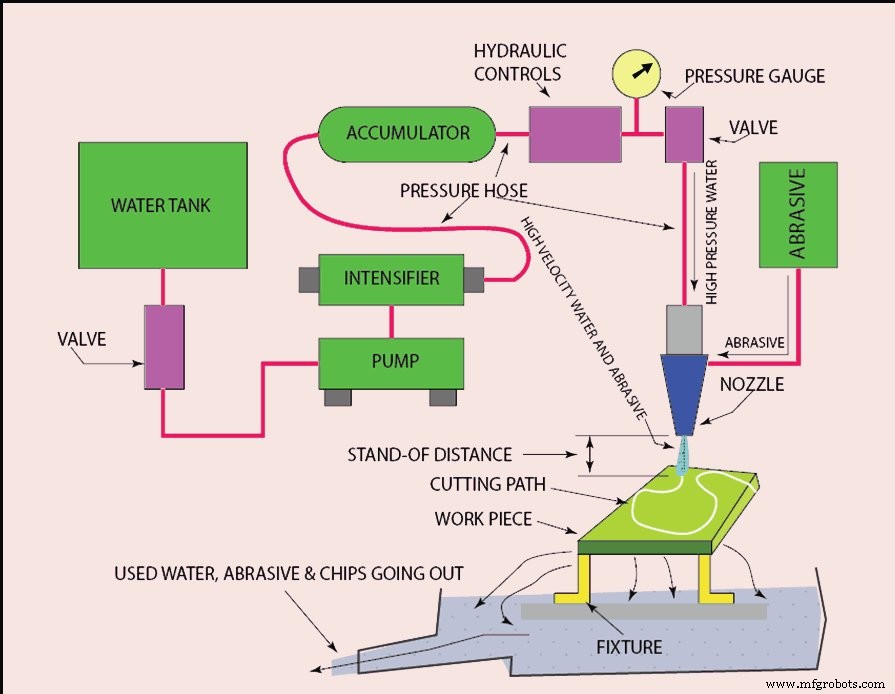
작동 시퀀스 (Operating Sequence)
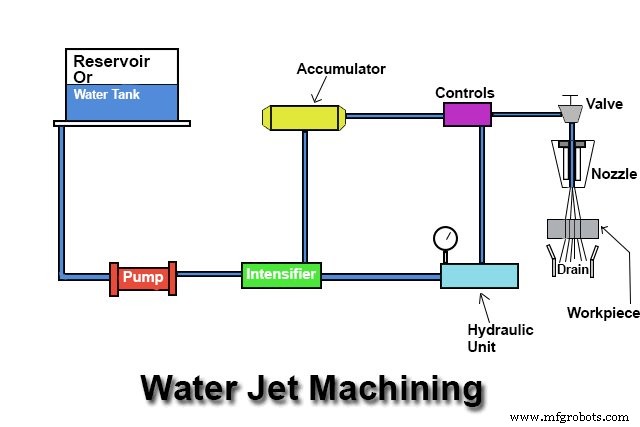
- 펌프 → 저압 물 공급 → 인텐시파이어에서 3,800 bar 초고압 생성
- 어큐뮬레이터로 압력 안정화 → 제어 밸브로 유향/에너지 변환
- 유량 조절기 통과 → 노즐에서 초음속 제트(~900 m/s) 형성
- 제트 공작물 충돌 → 운동에너지 → 압력에너지 → 응력 파쇄 → 재료 제거
- 제거 물질 물에 동반 배출 → 캐처 수집 → 여과/정화 → 재순환 또는 폐수 처리
장점 (Advantages) - 16대 강점
- 다방향 절단 가능(2D/3D/5축)
- 발열 無(냉간 가공). HAZ, 열변형, 재경화, 유독가스 완전 배제
- 시작점 자유: 예비 홀 없이 임위치 천공/절단 개시
- 공작물 젖음 최소(수분 흡수 민감 소재 유리)
- 비절단부에 힘/변형 없음(국부 가공)
- 버(Burr) 최소화. 2차 디버링 공정 생략 가능
- 공구 마모 없음(노즐만 소모). 연마/연삭 불필요
- 친환경: 오일/냉각수/유독가스 無. 가넷 무독/불활성
- 다중 헤드 동시 가공 가능. 심플 지깅으로 셋업 시간/비용 절감
- 2차 연마/폴리싱 공정 생략 가능
- 좁은 커프(Kerf: ~0.2~0.5 mm) → 네스팅 밀도 높음, 재료 절약
- 니어 넷 셰이프(Near-net-shape) 황삭에 최적
- 레이저 반사체(구리, 알루미늄) 절단 가능
- 연질재 고정밀 절단 우수
- 극후판 절단 가능: 티타늄 383 mm, 인코넬 307 mm 실적
- 식품/의약/클린룸 적용 용이(위생적)
단점/한계 (Disadvantages/Limitations)
- 대량 생산 부적합: 유지보수 빈번(고압 부품 수명), 사이클 타임 길어짐
- 초기 투자비 매우 고가(펌프/인텐시파이어/고압 배관/제어 시스템)
- 극후판(위 두께 초과) 관통 불가. 다중 패스도 한계 존재
- 순수 WJM은 연질재 전용. AWJM도 경질재 두께 제한적
- 테이퍼/스트레이 컷/래그 현상으로 정밀도 한계(±25 μm 박판, 두꺼울수록 악화)
- 소음 대책 필요(105 dB). 캐처/인클로저 필수
- 가넷 소모비/폐기물 처리비 지속 발생
응용 분야 (Applications)
- 순수 WJM: 고무, 섬유, 플라스틱, 폼, 가죽, 복합재, 타일, 석재, 유리, 식품, 금속박, 종이, 꿀집 구조체, 동결 식품, 얇은 비철 합금
- AWJM: 강/알루미늄/티타늄/인코넬 후판, FRP/세라믹/금속 매트릭스 복합재, 적층 복합재, 석재/유리 두꺼운 판
- 비절단 응용: 도장 박리, 수술/세척/피닝, 잔류 응력 제거, 드릴링/포켓 밀링/터닝/리밍(AWJM 툴링 활용)
- 산업군: 광산, 자동차, 항공우주, 조선, 원자력, 식품, 의료, 건축, 예술/조형
핵심 성능 지표 (Key Performance Metrics)
- 표면 조도: 1.6 μm RMS ~ 거친 면(가공 속도/소재/연마입자 의존)
- 공차: 박판 ±25 μm(0.001"). 후판 0.005~0.1 인치(0.12~2.5 mm). 제어 시스템/기계 강성 편차 큼
- 제트 속도: ~900 m/s (초음속, 마하 2.6 수준)
- 유량: ~0.5~2 GPM(분당 갤런). 낮은 유량으로 고에너지 밀도 달성
자주 묻는 질문 (FAQ)
| 질문 |
답변 요약 |
| 워터젯으로 뭐 만드나? |
인터록 하드웨어, 자동차/전기 부품, 대형 조립품, 시제품, 예술 작품 등 |
| 지속 가능한가? |
오일/냉각수/유독가스 無. 가넷 무독. 금속 손실 최소. 환경 영향 극소 |
| 정밀도는? |
최고 시스템 0.001"(0.025 mm). 일반 0.003~0.005". 후판 0.005~0.1" |
| 압력은? |
50,000~60,000 psi 표준. 신형 90,000 psi. 노즐 Ø5~15 μm. 유량 ~0.5 GPM |
| 안전 이슈? |
제트 관통상, 비산 파편, 소음, 밀폐 공간, 추락, 호흡기/눈 위험, 감전, 유해 물질 노출 |
| 발명자는? |
Dr. Norman Franz (1950년대 초기 연구) |
객관식 문제 (MCQ)
| 문제 |
정답 |
해설 |
| WJM 물질 제거 핵심 요소? a) 툴 홀더 b) 공작물 c) 워터젯 d) 전원 |
c |
워터젯이 직접 공작물 절단/제거 |
| WJM 구성품이 아닌 것? a) 트랜스듀서 b) 어큐뮬레이터 c) 제트 노즐 d) 유압 펌프 |
a |
트랜스듀서는 초음파 가공(USM) 구성품 |
| 워터젯 스트림 속도? a) 100 b) 300 c) 700 d) 900 m/s |
d |
초음속 제트 형성(~900 m/s) |
| AJM으로 가공 불가한 것? a) 연질재 b) 경질재 c) 난삭재 d) 없음 |
a |
연질재(캔디, 연질 목재 등)는 연마입자 박입으로 불가 |
워터젯은 '물의 힘으로 철을 베는' 기술로, 열변형 제로·친환경·다소재 대응이라는 독보적 가치로 항공우주, 자동차, 건축, 예술까지 영역을 확장 중입니다. 고압 펌프/노즐/제어 기술 진화로 정밀도/생산성/두께 한계가 지속 돌파되고 있습니다.



