연마입자 분사 가공(Abrasive Jet Machining, AJM): 원리, 구성, 장단점, 응용 총정리
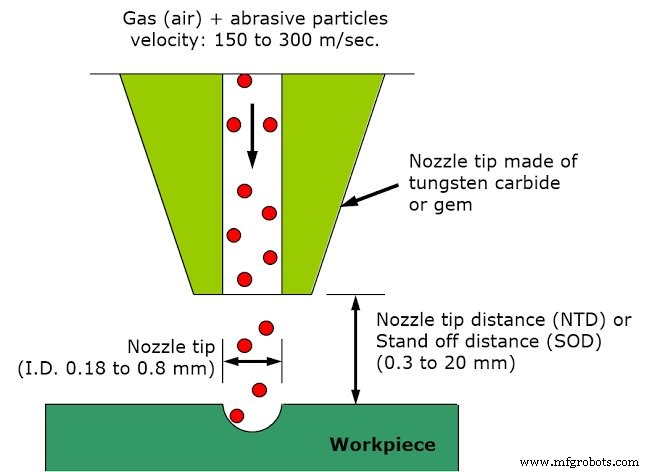
연마입자 분사 가공(Abrasive Jet Machining, AJM) 은 고압 가스(공기, N₂, CO₂)가 0.3~0.5 mm 노즐을 통해 초음속(150~300 m/s)으로 분사되며 알루미나(Al₂O₃), 탄화규소(SiC) 등 미세 연마입자(10~50 μm)를 동반, 공작물 표면에 충돌시켜 침식(Erosion) 메커니즘으로 재료를 제거 하는 비전통 가공법입니다. 열영향부(HAZ) 없이 취성/경도/내열 소재 미세 가공에 독보적입니다.
작동 원리 (Working Principle)
캐리어 가스 압력 에너지 → 노즐에서 운동 에너지로 변환 → 연마입자 가속
초음속 연마입자 빔이 공작물 표면 충격 → 미세 파쇄/피로 파괴로 물질 제거
각 충격당 나노~마이크로미터 규모 제거. 누적 효과로 형상 생성
냉각 효과 동시 수반(캐리어 가스 팽창 냉각) → 열민감 소재 가공 가능
AJM 장비 주요 구성부품 (System Components)
구성품
역할/사양
핵심 포인트
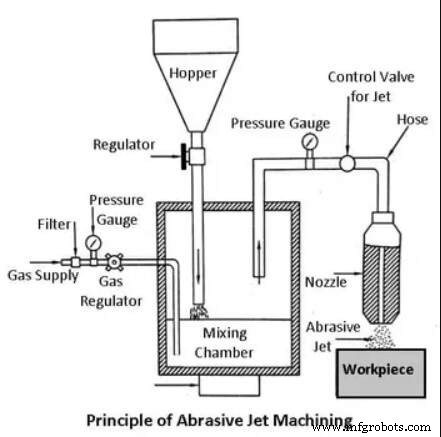
1. 가스 공급 (Gas Supply)
N₂, CO₂, 압축 공기. 2~8 kgf/cm² (0.2~0.8 MPa). O₂ 절대 금지 (산화/폭발 위험)
가스 순도/건조도 필수. 수분/유분 제거
2. 필터 (Filter)
가스 내 이물/수분/오일 제거
노즐 막힘 방지, 입자 순도 유지
3. 압력 게이지/레귤레이터
공급 압력 정밀 제어. 절입 깊이/절삭력 직결
안정적 압력 유지가 품질 균일성 핵심
4. 혼합 챔버 (Mixing Chamber)
연마입자 공급(진동 피더 50 Hz로 유량 제어) + 가스 혼합
혼합 비율(Mixing ratio) 정밀 제어가 MRR/조도 결정
5. 노즐 (Nozzle)
초경(WC) 제. 직경 0.2~0.8 mm. 원형/사각, 직각/스트레이트 타입
마모 심함(수명 ~300시간). 스탠드오프 거리 0.81 mm 표준
6. 연마입자 (Abrasives)
Al₂O₃(12/20/50 μm: 절삭/디버링), SiC, 돌로마이트(200 mesh: 에칭/폴리싱), NaHCO₃(27 μm: 연질재 세척/절단)
입도/유량/경도 조합으로 MRR/조도/정밀도 트레이드오프
7. 공작물/지그 (Workpiece/Fixturing)
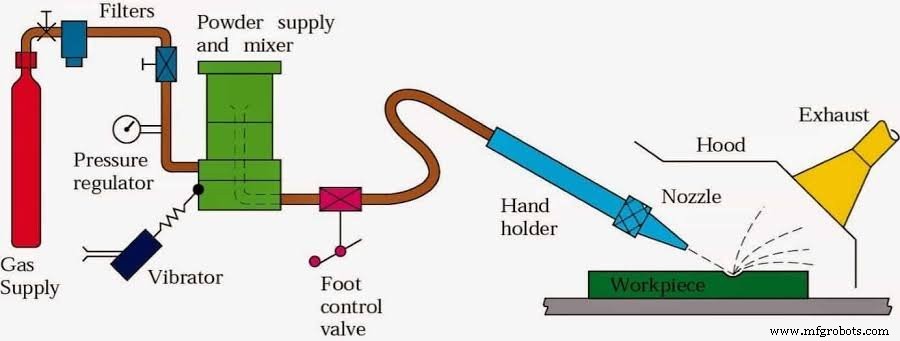
CNC/캠/팬토그래프/트레이서로 상대 운동 제어
마스크(동/유리/고무)로 선택적 가공 영역 제한 가능
작동 시퀀스 (Operating Sequence)
가스 공급(2~8 kgf/cm²) → 필터 → 레귤레이터
혼합 챔버에서 연마입자(10~40 μm) 혼입, 50 Hz 진동으로 유량 제어
초경 노즐(Ø0.45 mm) 통과 → 150~300 m/s 초음속 제트 형성
공작물 표면 충돌 → 침식 제거. 칩/소모 연마입자 캐리어 가스에 동반 배출
집진 시스템으로 분진 포집(필수: 실리카 분진 건강 유해, 환경 오염)
주요 응용 분야 (Applications)
정밀 디버링: 유압 밸브, 항공 연료계, 의료 기기 교차 홀/슬롯/나사 버 제거
난삭재 미세 가공: 유리, 석영, 사파이어, 세라믹, 초경, 반도체 웨이퍼
박판/열민감재: 호일, 박막, 복합재료 절단/트리밍(열변형 없음)
절연 피복 스트리핑: 전선 도체 손상 없이 피복만 제거
마이크로 디버링: 주사바늘, 마이크로 니들, MEMS 구조물
유리/세라믹 프로스팅, 회로 기판 트리밍, 하이브리드 회로 트리밍
산화막/도료/접착제 세척, 주조/단조/사출품 파팅 라인 플래시 제거
자동차 유리 강화유리 각인(등록 번호)
금형 캐비티 세척/리퍼비시
장단점 분석 (Pros & Cons)
장점 (Advantages)
냉간 가공: 열영향부(HAZ) 전혀 없음. 열민감/취성 소재 최적
화학적 비반응성: 모든 소재 가공 가능(산화/부식 없음)
공구 교체 불필요: 노즐만 교체. 소모품 비용만 발생
예비 홀 불필요: 와이어 EDM과 달리 진입 홀 없이 내부 가공 가능
예리한 코너/복잡 형상 가공 가능(마스크 활용 시)
가공 경화 유발 안 함. 표면 무결성 우수
박판/얇은 벽 가공 가능(지지만 되면 관통 안 함)
고표면 조도 달성 가능(Ra 0.1~0.5 μm 수준)
재료 이용률 높음(커프 폭 극소)
단점/한계 (Disadvantages/Limitations)
재료 제거율(MRR) 낮음: ~16 mm³/min(유리 기준). 대량 제거 부적합스트레이 컷(Stray cutting) 불가피: 제트 발산으로 정밀도 ±0.1 mm 수준 한계테이퍼 효과(Taper effect): 깊이 방향 단면 확대. 깊은 홀 가공 시 정밀도 저하연마입자 임베딩(Embedding): 연질재 가공 시 입자 박입 → 표면 조도 불량
집진 설비 필수: 실리카 분진 규폐증/암 유발 위험. 추가 비용/공간 필요
연질재 가공 부적합: 연마입자 박입, 조도 불량
상용 연마분 재사용 불가: 오염/마모로 성능 저하, 노즐 막힘 유발
노즐 수명 짧음(~300시간). 근접 가공 시 노즐 손상 위험
환경 오염 우려: 분진, 폐연마입자, 폐슬러지 처리 필요
공정 변수 영향 메커니즘 (Parametric Effects)
연마입자 유량 ↑ → MRR ↑ 단, 최적점 지나면 가스 유량 감소로 혼합비 상승 → 에너지 부족 → MRR ↓ 캐리어 가스 출구 속도 ↑ → MRR ↑ 단, 연마입자 밀도 ↑ 시 운동에너지 분담으로 가스 속도 ↓ 혼합비(연마입자/가스 질량비) ↑ → 연마입자 속도 ↓ → MRR ↓ 노즐 압력 ↑ → 가스/연마입자 유량 ↑ → MRR ↑ 스탠드오프 거리 ↑ → MRR ↑ 단, 임계거리(약 0.8~1.5 mm) 지나면 제트 발산으로 MRR ↓
연마입자 재사용 불가 이유 (Why No Reuse?)
가공 칩(마모 파편) 혼입 오염 → 입도 분포 악화, 노즐 막힘
연마입자 모서리 마모 → 절삭능력 급감(구형화)
자주 묻는 질문 (FAQ)
Q: AJM 용도는? A: 열민감/취성/경도 소재의 미세 절단, 디버링, 세척, 에칭, 홀 가공Q: 캐리어 가스는? A: 공기, N₂, CO₂. O₂ 사용 금지(산화/폭발)Q: 제거 메커니즘? A: 초음속 연마입자 침식(Erosion). 캐리어 가스 냉각 효과 병행Q: 표준 조건? A: 50 μm 입자, 200 m/s, Ø0.5 mm 노즐, 스탠드오프 2 mm
객관식 문제 (MCQ) - 이해도 체크
문제
정답
해설
제거 메커니즘은? a) 기화 b) 도금 c) 기계적 마모 d) 부식
c
초음속 연마입자 기계적 충격에 의한 침식 제거
MRR과 스탠드오프 거리 관계? a) 증가 후 감소 b) 감소 c) 입도 감소 d) 해당 없음
a
임계 거리까지 비례, 이후 제트 발산으로 감소
가공 가능 소재? a) 유리 b) 세라믹 c) 경질재 d) 모두
d
세라믹, 유리, 초경질재 모두 가공 가능
AJM은 '칼날 없는 칼'로 마이크로/정밀/열민감 가공의 틈새 시장을 지배합니다. MRR 한계와 정밀도 한계를 보완하는 하이브리드 공정(AJM+레이저, AJM+초음파) 연구도 활발합니다.